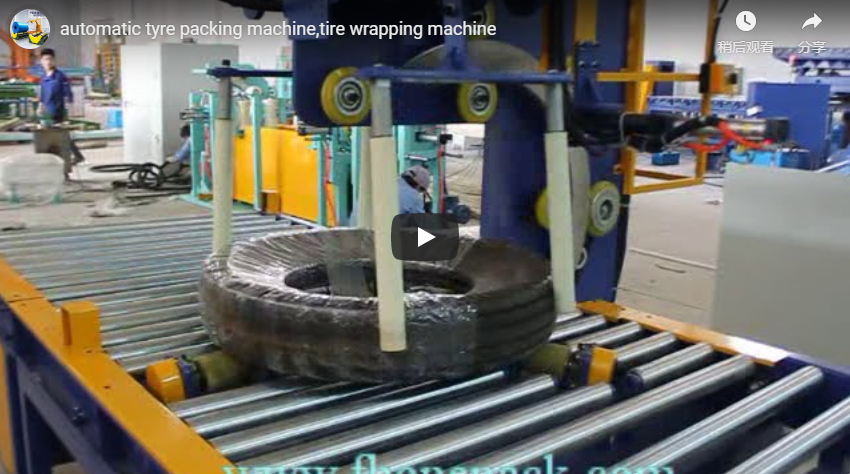
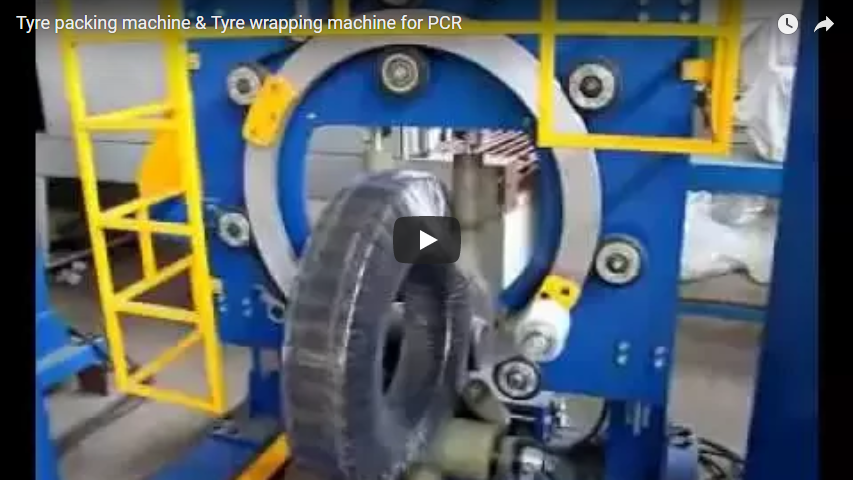
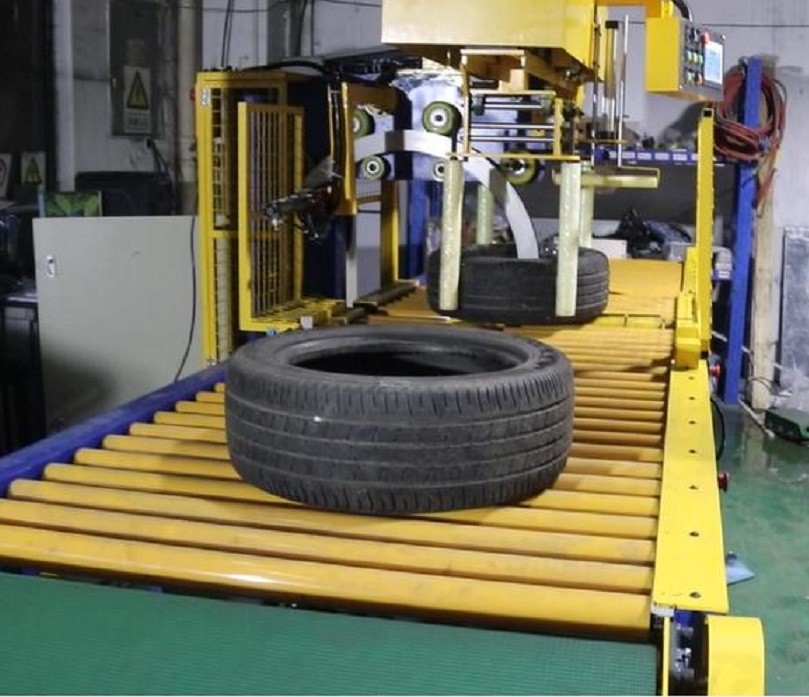
Краткое содержание: Типичное предприятие среднего объема по производству шин заменяет ручное нанесение пленки на автоматизированную вертикальную упаковочную машину для рулонов шин, сертифицированную по стандарту CE, что позволяет сократить трудозатраты на 60–70% и стабилизировать целостность грузов экспортного класса. В данном техническом анализе подробно описана архитектура сервоприводного управления натяжением, точные параметры интеграции на предприятии и проверенные показатели производительности, обосновывающие капитальные затраты.
🛠️ Проблема отрасли
Ручная обмотка шин пленкой приводит к недопустимой изменчивости натяжения пленки, что вызывает деформацию боковины, накопление пыли и истирание поверхности во время экспортной логистики. Автоматизированные вертикальные кольцевые системы исключают утомляемость человека, стандартизируют целостность груза и масштабируют производительность в соответствии с высокопроизводительными станциями вулканизации и сборки.
Ручная намотка пленки приводит к неприемлемой изменчивости в контроле натяжения, обычно превышающей ±15 Н. Эта непоследовательность вызывает локальные концентрации напряжений на боковинах шин, накопление пыли и истирание поверхности во время экспортной логистики. Когда линия по производству шин для легковых автомобилей работает с большим объемом производства (300–500 единиц за смену), ручная обмотка каждой единицы создает критическое узкое место. Падение натяжения, вызванное усталостью материала, приводит к разматыванию пленки на штабелированных поддонах, а чрезмерное натяжение сжимает резиновые смеси, что приводит к уведомлениям о несоответствии продукции требованиям заказчика.
Типичное предприятие по производству шин среднего объема исторически выделяло 4–6 человеко-часов в смену на ручную упаковку, при этом процент брака при экспорте составлял от 3 до 5% из-за проскальзывания пленки или сжатия боковины. По мере масштабирования производства для удовлетворения растущего объема экспортных заказов ручные процессы не могут синхронизироваться с автоматизированными станциями сборки и вулканизации шин. Этот оперативный пробел требует решения по упаковке, которое обеспечивало бы стабильную механическую защиту без создания эргономической нагрузки или ограничений производительности.
Ключевой момент: На типичных предприятиях со средним объемом производства на ручную упаковку отводится 4–6 человеко-часов в смену , при этом процент брака при экспорте составляет 3–5% из-за проскальзывания пленки или сжатия боковых стенок. Автоматизация обычно позволяет сократить трудозатраты на 60–70% и стабилизировать натяжение в пределах ±5 Н.
🏗️ Механизм решения
Высокоскоростные автоматические вертикальные машины для обмотки шин эластичной пленкой используют сервоприводные орбитальные кольца для равномерного натяжения пленки по всей поверхности шин различных размеров. Эта система управления с обратной связью предотвращает структурную деформацию, оптимизирует расход материала и обеспечивает защиту экспортного класса со скоростью 20–50 загрузок в час.
В основе конструкции лежит сертифицированный по стандарту CE вертикальный кольцевой стальной упаковочный станок, предназначенный для шин легковых автомобилей, мотоциклов и велосипедов с внешним диаметром от 400 до 800 мм. Система использует сервоприводы с замкнутым контуром для поддержания натяжения пленки в диапазоне 3–10 Н, калиброванном диапазоне, обеспечивающем баланс между прочностью сцепления и целостностью боковины резины. Натяжение, превышающее 10 Н, вызывает необратимую деформацию, а значения ниже 3 Н приводят к ослаблению обмотки, что делает станок непригодным для испытаний на вибрацию при транспортировке. Станок подходит для стретч-пленки, полиэтилена низкой плотности (LDPE) или защитной пластиковой пленки шириной от 300 до 500 мм, обеспечивая совместимость с существующими каналами закупок.
Полиолефиновая пленка, представляющая собой смесь термопластичных эластомеров, обладает превосходной устойчивостью к проколам и прозрачностью по сравнению со стандартным полиэтиленом низкой плотности (ПНД), что делает ее идеальной для поверхностей шин с высоким коэффициентом трения. Конструкция с орбитальным проходом позволяет напрямую интегрировать пленку в конвейер, исключая ручную обработку. Шины поступают в зону обмотки, активируют оптические датчики и проходят два-три орбитальных прохода, прежде чем выйти на последующую паллетизацию. Частотно-регулируемые приводы (ЧРП) модулируют скорость и крутящий момент двигателя в режиме реального времени, обеспечивая плавное ускорение и замедление орбитального кольца, предотвращая разрыв пленки во время высокоскоростных циклов.
Ключевой момент: Данные поставщика показывают, что орбитальные системы сквозного нанесения покрытия обеспечивают 20–50 циклов в час в зависимости от диаметра шины и ширины пленки. Проверенное испытание на изменение скорости (10 циклов при максимальной номинальной скорости) должно показать частоту разрыва пленки ≤1 на 100 циклов.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Для развертывания требуется трехфазная силовая цепь 380 В/50 Гц, площадка размером 3 × 2 м с зазором для перемещения 300 мм и сжатый воздух под давлением 6 бар для пневматического зажима. Ввод в эксплуатацию обычно занимает 3–5 недель, включая установку защитного ограждения в соответствии с протоколами снижения рисков ISO 12100.
Подготовка площадки осуществляется в соответствии со стандартизированными промышленными протоколами интеграции. От главного распределительного щита подведено выделенное трехфазное питание 380 В/50 Гц, а рабочая площадка размером 3 × 2 м освобождена для размещения орбитального кольца диаметром 300 мм. Для питания пневматических зажимных и пленочных приводов установлены линии сжатого воздуха с номинальным давлением 6 бар. Стандарт ISO 12100 устанавливает базовую систему оценки рисков при проектировании машин, предписывая использование интегрированных защитных ограждений, световых завес и протоколов аварийной остановки для снижения эргономических и эксплуатационных рисков.
| Параметр | Требование | Метод проверки |
|---|---|---|
| Загрузка конверта | OD 400 – 800 мм, ширина ≤ 250 мм | Измерение штангенциркулем 15 образцов. |
| Увеличить пропускную способность | 20–50 загрузок/час, разных размеров | 60-минутная непрерывная работа при номинальной мощности |
| Напряжение пленки | ± 5 Н дисперсия | Ручной тензометр в 3 точках столбцов |
| Мощность | 380 В / Гц 503-фазный, встроенный частотно-регулируемый привод | Испытание на ступенчатое увеличение нагрузки в условиях холостого хода и полной нагрузки. |
| Пленочная подложка | Полиолефины и полиэтилен 300 – 500 мм ширина подачи | 20-цикловая валидация для каждого типа пленки |
| Безопасность | Маркировка CE, досье по оценке рисков ISO 12100. | Декларация соответствия и аудит безопасности |
В процессе ввода в эксплуатацию техническая проверка сосредоточена на калибровке датчиков и механической центровке. Датчики предотвращения смещения регулируются для обнаружения отклонений края пленки в пределах ±2 мм, что приводит к автоматическому замедлению до разрыва пленки. Персонал по техническому обслуживанию проходит практическое обучение по загрузке пленки, позиционированию рычагов натяжения и плановой смазке подшипников. Поставщик проводит цикл прогрева, за которым следует производственный цикл проверки с использованием самой маленькой шины из имеющегося на предприятии ассортимента. Любое механическое сопротивление или застревание пленки на этом этапе устраняются до передачи оборудования заказчику.
Ключевой момент: Протоколы предотвращения заклинивания требуют наличия датчиков, откалиброванных для обнаружения отклонений края пленки в пределах ±2 мм . Проверка должна включать испытание с постепенным увеличением нагрузки до 50 циклов в час с использованием самой маленькой шины из производственной линейки, с целью достижения нулевого количества разрывов пленки в течение первых десяти циклов.
🛡️ Подтвержденные результаты
Как правило, после внедрения системы производительность увеличивается на 200–250%, затраты на рабочую силу сокращаются на 60–70%, а количество отходов пленки уменьшается на 30%. Процент брака при экспорте снижается практически до нуля, а средний срок окупаемости инвестиций составляет 12–18 месяцев при работе в две смены.
Показатели производительности после внедрения соответствуют данным поставщиков и отраслевым стандартам. Упаковочная машина работает со скоростью 40–50 загрузок в час, при этом фактическая производительность зависит от распределения размеров шин и эффективности смены рулонов пленки. Потребность в рабочей силе сокращается с 6 операторов, работающих вручную, до 2 операторов машины (один подает пленку, другой укладывает). Потери пленки уменьшаются на 25–35% благодаря точному контролю натяжения, что исключает переупаковку, характерную для ручных процессов. Процент брака при экспорте снижается почти до нуля, поскольку равномерное нанесение пленки предотвращает сжатие боковин и истирание поверхности во время контейнерных перевозок.
| Метрика | Базовый уровень (ручной) | После развертывания (автоматически) | Улучшение |
|---|---|---|---|
| Производительность (загрузок/час) | 12-15 | 40-50 | Прирост 200–250% |
| Количество рабочих в смену | 6 | 2 | Снижение 67% |
| Отходы пленочной продукции (кг/1,000 шин) | 18.0 | 12.6-13.5 | на 25–30 % меньше |
| Отказы клиентов (за год) | 3-4 | 0-1 | Практически нулевой уровень дефектов |
Обоснование капиталовложений основано на стандартизированном расчете рентабельности инвестиций. Применяемая формула выглядит следующим образом: ROI = [(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostПри работе в две смены экономия на рабочей силе и повышении эффективности использования материалов обычно покрывает 70–80% стоимости оборудования в течение 12–18 месяцев. Предприятия, подтвердившие этот показатель, регулярно расширяют автоматизацию на вторичные линии по производству шин, обеспечивая рост производственных мощностей без пропорционального увеличения численности персонала.
Ключевой момент: Рассчитайте ROI, используя:
[(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostДля предприятий, работающих в две смены, эти три фактора обычно охватывают на 70–80% стоимость оборудования в пределах 12 – 18 месяцев.🔗 См. также : Сопутствующее оборудование