Управляющее резюме
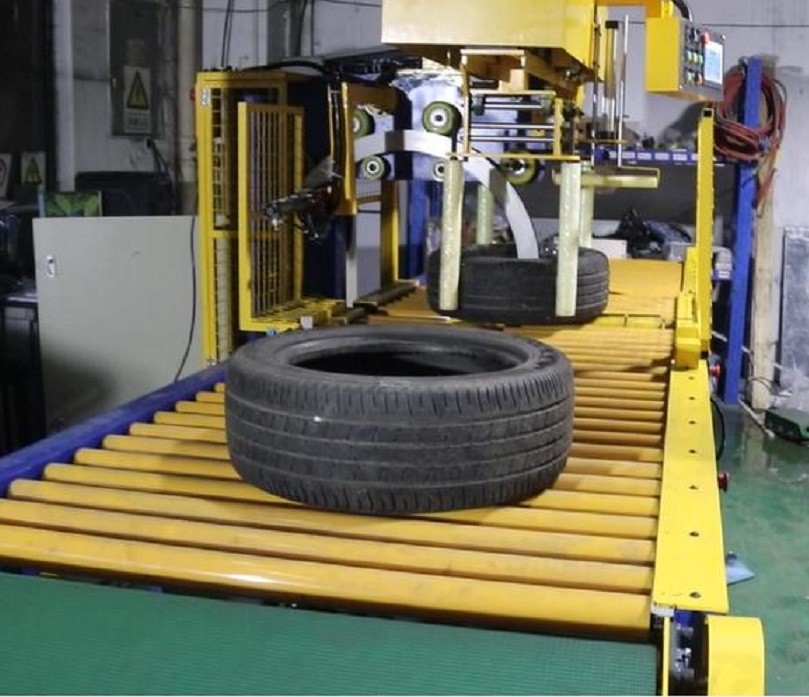
Автоматизированное оборудование для обмотки шин заменяет медленную и некачественную ручную упаковку, применяя орбитальную и тороидальную стретч-пленку к шинам легковых автомобилей, грузовиков и большегрузных автомобилей. Выбор подходящего оборудования требует баланса между габаритами шины — внешним диаметром (OD), внутренним диаметром (ID), шириной поперечного сечения и весом — и временем цикла линии (от 18 до 50 секунд на единицу). Вертикальные кольцевые обмотчики наносят обмотку через отверстие (тороидальную) на отдельные шины, в то время как горизонтальные обмотчики объединяют несколько шин в единые логистические единицы. Стоимость капитального оборудования варьируется от 25 000 долларов США за полуавтоматические станции с операторской загрузкой до 85 000 долларов США и более за полностью автоматизированные упаковочные линии с механизированной конвейерной системой, автоматической заклейкой и маркировкой в линии, при этом типичная окупаемость на заводе достигается в течение 12–24 месяцев за счет сокращения трудозатрат и экономии на предварительном растяжении пленки на 200–300%.
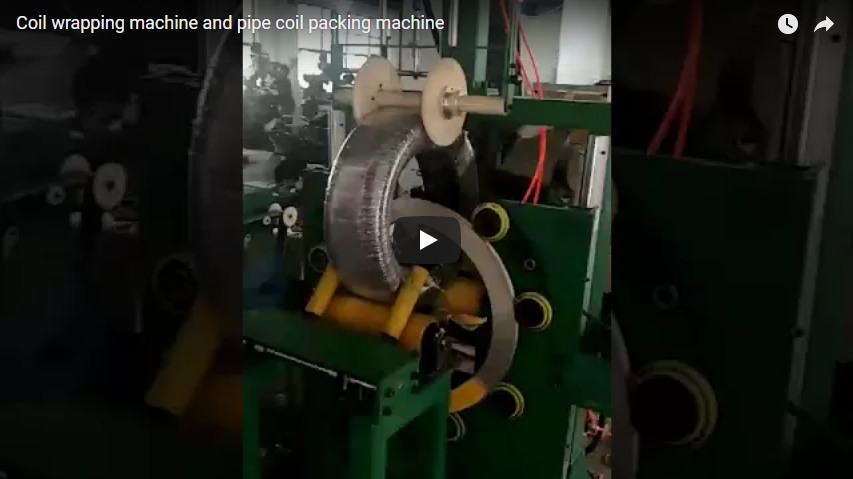
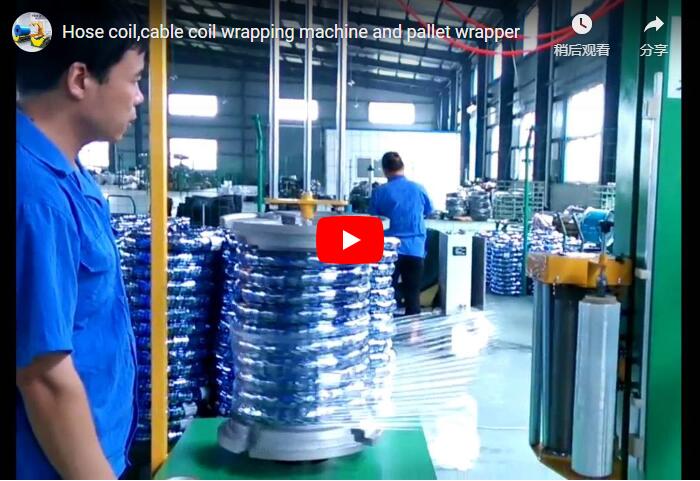
Обработка и упаковка шин, катушек для шлангов, гибких труб и круглых эластомерных изделий представляют собой особые инженерные проблемы на производственных и логистических предприятиях. Традиционные методы ручной упаковки медленны, эргономически опасны и нестабильны, часто приводят к истиранию при транспортировке, загрязнению влагой и неравномерному расходу материала. Специализированная машина для обмотки шин — также называемая орбитальной упаковочной машиной для шин или тороидальной обмоткой — разработана специально для решения этих физических проблем.
В современных упаковочных линиях переход от ручной обмотки к автоматизированной кольцевой упаковке обеспечивает немедленное и измеримое увеличение производительности цикла, целостности упаковки и расхода смолы. В этом инженерном руководстве подробно описаны механические принципы, эксплуатационные преимущества, параметры выбора размеров и факторы, влияющие на стоимость, которые необходимы руководителям предприятий и инженерам-упаковщикам при выборе оборудования.
(Примечание по терминологии: В данном руководстве в техническом анализе используется американское написание слова «tire», при этом в прямых ссылках, официальных обозначениях моделей и связанных с ними справочных документах сохраняется международное и каталожное написание слова «tyre».)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Основная проблема: почему ручная упаковка шин неэффективна
Заводы по производству шин, предприятия по восстановлению шин и распределительные центры сталкиваются с повторяющимися логистическими сбоями при использовании ручной или полуавтоматической упаковки на паллетных платформах:
- Геометрическое несоответствие: Ручное нанесение пленки не позволяет обеспечить равномерное радиальное предварительное растяжение или постоянное перекрытие слоев (обычно от 15% до 70%). Эта неравномерность приводит к проникновению влаги, распутыванию и нестабильности при хранении.
- Высокая эргономическая и трудовая нагрузка: Многократная работа с шинами легковых автомобилей (8–15 кг) приводит к травмам от перенапряжения, в то время как работа с шинами коммерческих грузовиков (30–80 кг) и внедорожной техники (>100 кг) представляет собой серьезную профессиональную опасность в соответствии с рекомендациями OSHA по ручной погрузке и разгрузке.
- Чрезмерное потребление фильмов: Ручное нанесение не позволяет добиться механического контроля сужения пленки или динамического предварительного растяжения, поскольку потребляет в 3 раза больше линейного полиэтилена низкой плотности (ЛПНП), чем автоматизированные системы с механизированной кареткой.
- Деградация поверхности и гранул: Недостаточная герметизация пленки приводит к деградации под воздействием УФ-излучения, растрескиванию от озона, загрязнению жиром и истиранию бортиков во время интермодальных перевозок.
- Дисбаланс пропускной способности линии: На станциях ручной обмотки одной шины требуется от 90 до 180 секунд, что создает узкий оперативный центр, расположенный за высокоскоростными вулканизационными прессами или автоматизированными линиями отделки.
2. Решение: Как работают автоматизированные машины для обмотки шин
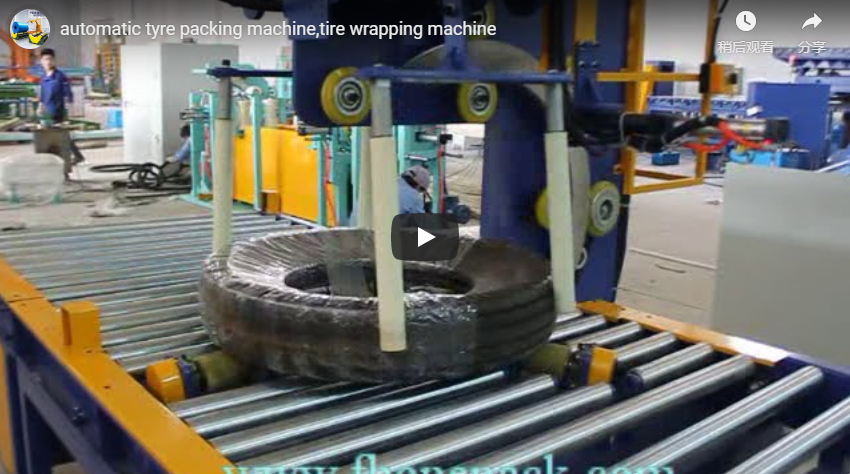
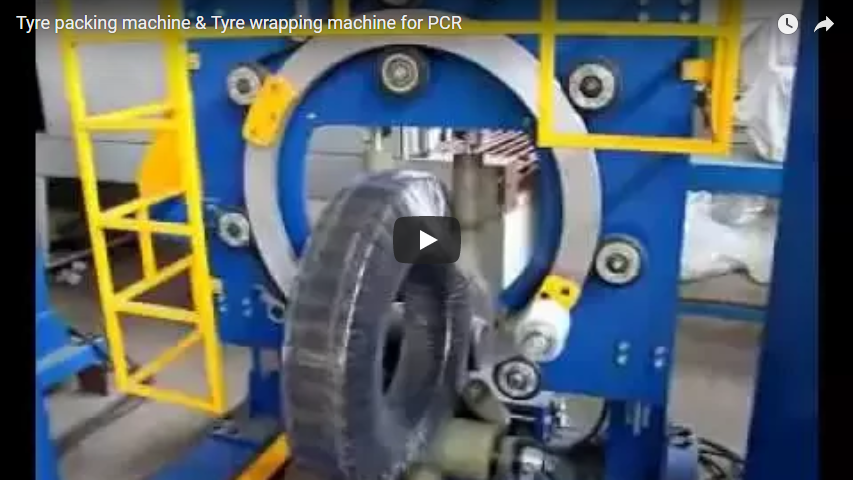
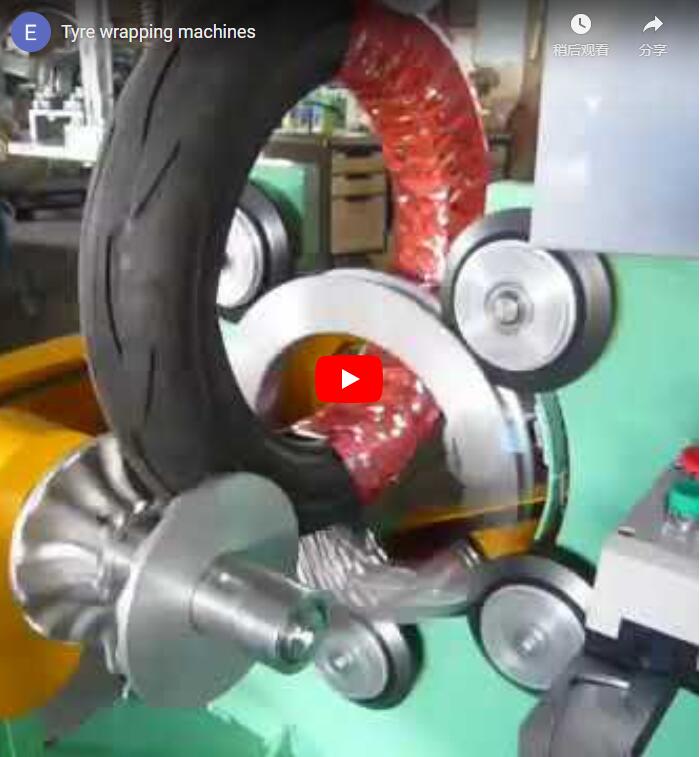
Машины для упаковки шин работают по механическому принципу тороидально-орбитальной обмотки : каретка с пленкой, установленная на вращающемся структурном кольце, непрерывно проходит через центральное отверстие (прорезь/обод) шины, в то время как приводные ролики вращают шину вокруг ее центральной горизонтальной оси.
- Подача и выравнивание: Шина поступает по гравитационной подаче, с помощью приводных роликов или подвесных конвейеров, после чего устанавливается на двойные опорные ролики с полиуретановым покрытием, которые центрируют каркас относительно радиальной плоскости кольца.
- Тороидальный челнок: Вращающееся кольцо разгоняется до заданной рабочей скорости (обычно 30–80 об/мин), направляя дозирующую головку пленки через внутренний диаметр шины и по внешней окружности протектора.
- Скоординированное двухкоординатное движение: Скорость вращения поверхности приводных опорных роликов соответствует скорости вращения кольца, что обеспечивает электронно синхронизированное соотношение перекрытия:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Предварительное растяжение с контролем натяжения: Система моторизованных роликов предварительно растягивает пленку на 200–300% перед выходом. Датчики постоянной нагрузки регулируют натяжение намотки в диапазоне от 15 Н до 45 Н, предотвращая деформацию валика на несмонтированных оболочках.
- Пневматическая резка и запайка / Наклеивание ленты: По завершении цикла автоматизированный пневматический манипулятор захватывает пленку, термопроволока или зубчатое лезвие разрезают полотно, а автоматизированный механизм протирки или приклеивания надежно фиксирует конец пленки к внешнему диаметру протектора шины.
- Выброс: С помощью пневматических подъемных рычагов или поворотных цапф упаковочная продукция перемещается на накопительный конвейер на выходе.
3. Основные технические характеристики и особенности конструкции
При оценке технических характеристик оборудования в соответствии с требованиями предприятия следует обратить внимание на следующие критически важные эксплуатационные параметры:
- Кинематическая конфигурация:
- Вертикальные кольцевые обертки: Шина устанавливается вертикально на протектор, поддерживаемая горизонтальными роликами, в то время как вертикальное кольцо совершает тороидальное вращение на 360° через центральное отверстие. Идеально подходит для обработки отдельных шин в легковых, коммерческих и сельскохозяйственных автомобилях (например, серия FHOPE FPT).
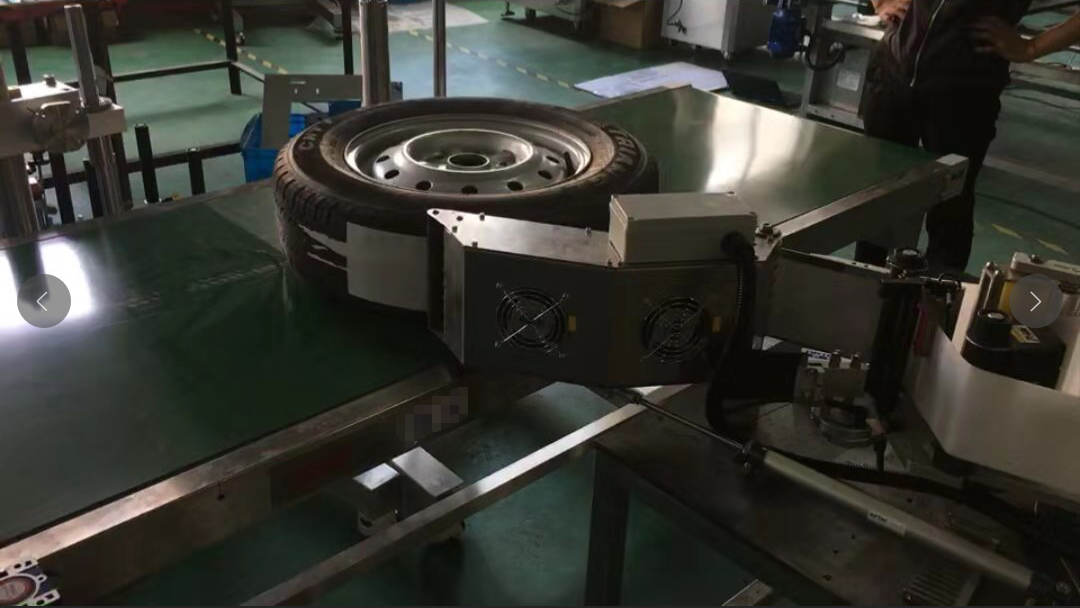
- Горизонтальные кольцевые обертки: Шина лежит ровно (глазами вверх) на конвейерной ленте, проходящей через горизонтальное кольцо. Такая конфигурация разработана в первую очередь для упаковки нескольких шин (например, для укладки от 2 до 5 легковых шин в один жесткий цилиндр).
- Габаритные размеры зазора: Внутренний диаметр обмоточного кольца (
D_ring) должен без зазоров проходить между поперечным сечением шины и поверхностью вращающейся каретки:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginКрайне важно, чтобы внутренний диаметр шины (обод) не задевал профиль каретки челнока:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Механизм предварительного растяжения каретки: Моторизованные двухроликовые каретки предварительно растягивают пленку на 200–300% перед ее выходом из узла, превращая 1 метр исходной пленки в 3–4 метра готового полотна, что позволяет максимально увеличить модуль упругости при растяжении.
- Интеграция управления: ПЛК Siemens или Mitsubishi, подключенные к сенсорной панели HMI, позволяют операторам сохранять пользовательские параметры обмотки (частота вращения кольца, скорость привода ролика, процент перекрытия, количество обмотки концевых элементов) по номеру детали шины.
- Универсальность материала: В стандартных каретках используется выдувная или литая стретч-пленка из LLDPE толщиной 17–35 мкм. Для технических резиновых изделий или экспортных шин, поставляемых вместе с металлическими колесными дисками, в многокомпонентных диспенсерах используются полипропиленовая (PP) лента, тканая полиэтиленовая полоса, крафт-бумага или пленки с летучими ингибиторами коррозии (VCI).
- Стандарты функциональной безопасности: Автоматизированные упаковочные машины должны соответствовать мировым требованиям безопасности оборудования:
- ЕН 415-6:2013: Требования безопасности к упаковочным машинам и оборудованию для обмотки стрейч-пленкой.
- ИСО 12100: Основные понятия и общие принципы оценки рисков, связанных с оборудованием.
- EN ISO 13849-1 (Категория 3 / Уровень эффективности d): Двухканальная система безопасности для взаимосвязанных периметральных ограждений и световых завес.
- IEC 60204-1: Электробезопасность, целостность заземления и цепи аварийной остановки.
4. Выбор модели: соответствие оборудования геометрии линии.
Выбор оборудования полностью зависит от физических ограничений продукта, требуемой скорости линии и интеграции автоматизации на предыдущих этапах производства.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
Шаг 1: Определение физических границ.
Ознакомьтесь с габаритными параметрами: минимальный и максимальный внешний диаметр (OD), минимальный внутренний диаметр (ID), максимальная ширина сечения и общая масса. Компания FHOPE классифицирует свою стандартную серию промышленных тороидальных профилей FPT по трем параметрам:
| Модель машины | Совместимый идентификатор шины | Совместимый внешний диаметр шин | Максимальная ширина шины | Максимальный вес | Установленная мощность привода | Стандартная скорость цикла |
|---|---|---|---|---|---|---|
| ФПТ-200 | 300 – 700 мм | 510 – 800 мм | 40 – 250 мм | 10-30 кг | 1.5 кВт | 18–30 с / штука |
| ФПТ-300 | 500 – 900 мм | 800 – 1200 мм | 80 – 300 мм | 10-100 кг | 2.0 кВт | 25–40 с / штука |
| ФПТ-400 | 750 – 1200 мм | 1000 – 1400 мм | 80 – 400 мм | 20-120 кг | 2.5 кВт | 35–50 с / штука |
Инженерные нормы: Для радиальных шин коммерческих грузовых автомобилей и автобусов (TBR) с внешним диаметром 1000–1300 мм и шириной до 385 мм требуются усиленные несущие конструкции и крутящий момент, соответствующие классу FPT-400, для компенсации динамического дисбаланса при вращении.
Шаг 2: Защита одной шины против комплексной защиты нескольких шин
- Обклейка одной шины (вертикальная тороидальная): Обеспечивает герметизацию каждого узла через центр обода. Это необходимо для шин премиум-класса, шин с белой боковиной, мотоциклетных и авиационных шин.
- Объединение нескольких шин (горизонтальная орбита): Связывает от 2 до 5 автомобильных шин в один пучок. Упаковка стопки снижает затраты на пленку на каждую шину и упрощает последующую паллетизацию, но требует использования вертикальных штабелирующих устройств на предыдущем этапе.
Шаг 3: Согласование пропускной способности с временем отклика вышестоящего источника.
Для расчета допустимого времени цикла работы оборудования разделите часы работы на целевой объем смены. Рассмотрите следующие типичные конфигурации:
| Технологический процесс завода | Целевой темп производства | Рекомендуемая архитектура машины |
|---|---|---|
| Малообъемные, разнообразные по размерам, пакетные ячейки | 10–25 шин/час | Вертикальный кольцевой упаковочный станок с оператором (FPT-200 / FPT-300) |
| Средний непрерывный объем или распределение шин | 40–70 шин/час | Вертикальная упаковочная машина с приводными конвейерами для ввода/вывода или горизонтальная система обвязки. |
| Крупномасштабное производство (заводы по производству шин для OEM-производителей) | 80–120+ шин в час | Полностью интегрированная автоматизированная упаковочная ячейка (роботизированная загрузка, поточная заклейка лентой, автоматическая маркировка, визуальный контроль штрих-кодов). |
Шаг 4: Планирование интеграции производства и обмена материалами.
Убедитесь, что коммуникационные интерфейсы оборудования соответствуют системам контроля на этапе добычи и логистики на этапе переработки:
- Оборудование для проверки однородности шин (TUM) и динамические балансировочные станки.
- Автоматизированные системы для нанесения ленты на наружный диаметр (нанесение армирующей ленты или закрепление защитных боковых дисков).
- Далее по технологической цепочке располагаются роботизированные ячейки для укладки на поддоны, контрольные весы и автоматизированные устройства для печати и нанесения штрих-кодов.
- Централизованное подключение SCADA/MES по промышленному Ethernet (EtherNet/IP, PROFINET или Modbus TCP) для отслеживания расхода пленки в реальном времени и загрузки рецептов.
5. Что влияет на цену машины для уплотнения шин?
Стоимость приобретения оборудования для упаковки шин отражает жесткость конструкции машины, ее механические размеры и уровень автоматизации. К основным ценовым факторам относятся:
- Диаметр кольца и жесткость рамы: Для обеспечения зазора между шинами грузовых автомобилей или внедорожной техники диаметром более 1400 мм требуются более крупные несущие кольца из сплава, увеличенные направляющие колеса и более прочные стальные рамы, способные выдерживать центробежные силы.
- Системы привода и динамическая полезная нагрузка: Для перемещения 15-килограммовой шины легкового автомобиля требуются маломощные электродвигатели; для вращения 80–120-килограммовой шины грузового автомобиля на высокоскоростных цапфах необходимы мощные редукторы, динамические тормозные инверторы и высоконагруженные полиуретановые роликовые подшипники.
- Проектирование каретки предварительного растяжения: Каретки с фрикционным тормозом обходятся дешевле на начальном этапе, но не отличаются стабильностью работы. Моторизованные каретки предварительного растяжения с двумя роликами (200–300%) увеличивают первоначальную стоимость оборудования, но значительно сокращают текущие затраты на материалы.
- Модернизация систем автоматизации и погрузочно-разгрузочных работ:
- Базовый уровень: ручная установка шин, запуск цикла нажатием кнопки, ручная резка с помощью ножной педали.
- Промежуточный уровень: загрузка с помощью конвейера с электроприводом, автоматическая оптическая индексация шин, пневматическая автоматическая резка и механический зажим.
- Полностью автоматизированная сортировка: выравнивание при подаче, автоматическая заклейка концов пленки, маркировка штрихкодами, автоматическая смена рулонов пленки, сортировка на выходе.
- Дозирование нескольких материалов: Оснащение каретки возможностью работы как с толстостенной полиэтиленовой пленкой, так и с тканой антикоррозионной бумагой с летучими ингибиторами коррозии увеличивает сложность системы динамического натяжения.
- Функциональная безопасность и региональные директивы: Для соответствия стандартам CE и требованиям сертификации панелей управления EN 415-6, ISO 13849-1 (PL d) и UL 508A для Северной Америки необходимо использовать предохранительные реле, световые завесы категории 4, блокирующие ограждения и предохранительные сливные клапаны.
Стоимость жизненного цикла и рентабельность инвестиций (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Рыночные ориентиры ценообразования на капитальные затраты для предприятий по упаковке промышленных шин:
- Полуавтоматические / загружаемые оператором устройства: От 25,000 до 45,000 долларов США.
- Полностью автоматизированные поточные системы упаковки: От 55 000 до 85 000 долларов США и выше.
Пример расчета операционной рентабельности инвестиций: замена ручной обмотки (потребление 0.85 долл. США пленки на шину при скорости 35 единиц/час) на автоматизированную систему предварительного растяжения с электроприводом (предварительное растяжение на 250% при расходе 0.28 долл. США пленки на шину) позволяет сэкономить 19.95 долл. США в час только на материалах. При двух 8-часовых сменах (300 рабочих дней) годовая экономия на пленке достигает 95 760 долл . США, что окупает капитальные затраты на высококлассную упаковочную машину менее чем за год — еще до учета перераспределения трудовых ресурсов и сокращения количества претензий по повреждениям при транспортировке.
6. Практический контрольный список закупок в инженерной сфере
Перед утверждением капитальных затрат на приобретение машины для упаковки шин ознакомьтесь с этим контрольным списком технических критериев:
- Определение граничных размеров продукта: Задокументируйте минимальный и максимальный внешний и внутренний диаметр шины, ширину поперечного сечения, а также вес в сухом и мокром состоянии для всех выпускаемых моделей.
- Проверьте радиальный зазор в расточке: Подтвердите это
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmдля предотвращения механических помех во время вращения кольца. - Рассчитайте время такта линии: Убедитесь, что максимальное время цикла работы машины (например, 25–40 секунд на шину) поддерживает целевую производительность линии на входе с запасом по технологическому процессу не менее 15%.
- Укажите возможности предварительного растяжения пленки: Укажите динамический двухмоторный механизм предварительного растяжения (от 200% до 300%), оснащенный электронным датчиком нагрузки.
- Технические требования к аудиторским материалам: Убедитесь в совместимости с основными упаковочными материалами (литой/выдувной LLDPE 17–35 мкм, HDPE, полипропиленовая пленка или бумага с летучими ингибиторами коррозии).
- Обзор архитектуры промышленного управления: Стандартизировать аппаратное обеспечение ПЛК (Siemens S7-1200/1500, Allen-Bradley Point I/O), диагностику ЧМИ и протоколы полевой шины предприятия.
- Проверка документации по соблюдению требований безопасности: Необходимо требовать от производителя деклараций соответствия стандартам EN 415-6:2013, EN ISO 13849-1 (минимум категория 3, PL d) и IEC 60204-1.
- Рассчитайте общую стоимость жизненного цикла с учетом доставки: Принимайте инвестиционное решение, исходя из общей стоимости владения, включая упаковку, фрахт, таможенные пошлины, ввод в эксплуатацию на месте, обучение операторов, комплекты запасных частей и местную техническую поддержку.
7. Вывод: Указывайте параметры строки, а не стандарты каталога.
Выбор подходящей системы упаковки шин требует баланса ключевых физических параметров: внешних и внутренних зазоров, скорости линии и необходимого уровня автоматизации производства. Использование упаковочной машины меньшего размера приводит к механическим помехам при упаковке шин большего размера, в то время как выбор машины большего размера для меньших объемов производства влечет за собой ненужные задержки цикла и капитальные затраты.
Проанализируйте размеры ваших самых крупных и самых мелких изделий, убедитесь, что челнок не задевает внутреннее отверстие шины, и рассчитайте период окупаемости экономии на пленке. Инженерная команда FHOPE анализирует конкретные габаритные данные, целевые показатели производительности и ограничения компоновки, чтобы предоставить подробные рекомендации по механическому оборудованию и четкие предложения по оборудованию, адаптированные к вашему предприятию.