Резюме
На видео показана работа автоматической машины для обвязки шин на конвейере. На конвейер поступает стопка шин, прижимная плита сжимает стопку, а обвязочный блок накладывает поперечную ленту в конце конвейера, после чего стопка перемещается дальше. Видео демонстрирует цикл сжатия и обвязки; оно не показывает производительность, время цикла или сертификаты.
Разборка конструкции машины
Начнём с компонентов, потому что весь цикл — это три машины, работающие как одна.
| Компонент | Наблюдается на видео | Что она делает |
|---|---|---|
| Конвейер | Ролики с зеленой резиновой или пластиковой поверхностью | Перемещает стопку шин по трубопроводу. |
| Пресс-блок | Верхняя и нижняя пластины с гидравлическим или пневматическим приводом. | Сжимает стопку перед обвязкой. |
| Узел обвязки | По бокам конвейера, вблизи выходного конца. | Накладывает поперечную ленту вокруг стопки труб. |
| Панель управления | С левой стороны машины | Запускает и контролирует цикл. |
Линия длинная и прямая: прессовальный блок расположен посередине, обвязочный блок — ближе к концу, а панель управления для оператора — слева.
Что показано на видео
Видеоролик длится около 96 секунд (кадры отбираются каждые 8 секунды, поэтому кадр N составляет примерно (N−1) × 8 секунды). Голосовое сопровождение отсутствует.
| Фаза | Дата | Что происходит |
|---|---|---|
| Idle | 0–24 с | На конвейере под прессовальным устройством лежит стопка шин. Верхняя плита открыта. Оператор работает рядом с зоной управления. |
| Сжимать | 24–48 с | Прижимная плита опускается вниз, сжимает стопку, а затем возвращается в исходное положение. Конвейер начинает перемещать стопку вперед. |
| Ремень | 48–72 с | Стопка достигает зоны обвязки. Обвязочное устройство натягивает поперечную ленту. |
| Результат | 72–96 с | Связанная стопка покидает станок. Пресс и обвязочные устройства перезапускаются для следующего цикла. |
Один цикл: сжать, закрепить, доставить.
Заметки о непосредственных наблюдениях
Эти структурные наблюдения получены непосредственно из видеокадров. Все, что не удалось прочитать на видеозаписи, отмечено соответствующим образом.
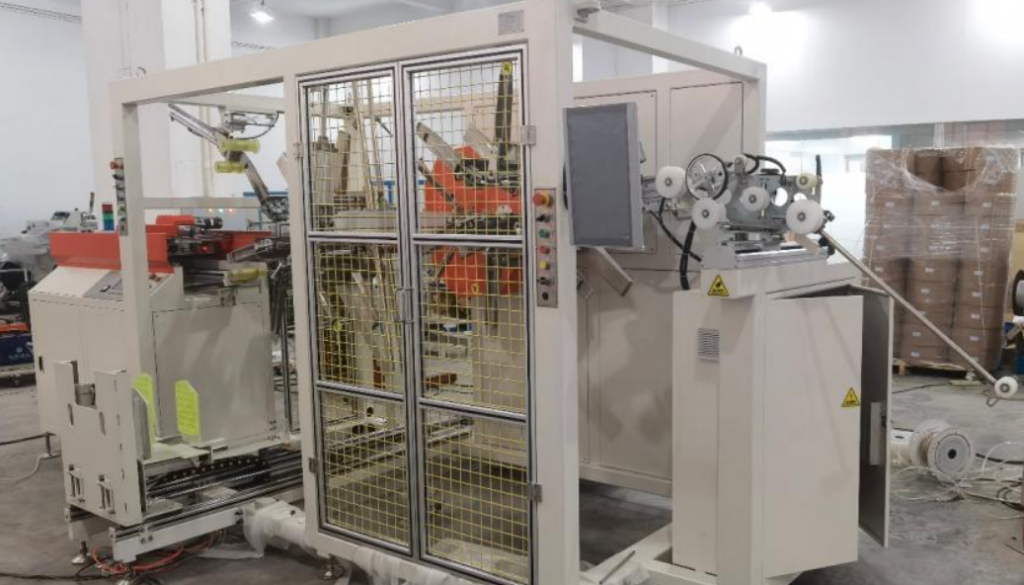
- Оправа: Металлическая конструкция, окрашенная в зеленый цвет; желтые защитные панели предохраняют части машины.
- Конвейер: Несколько роликов с зеленой резиновой или пластиковой поверхностью перемещают стопку шин.
- Пресс-подразделение: Верхняя и нижняя пластины сжимают стопку по вертикали перед обвязкой.
- Обвязочный блок: Расположен по бокам конвейера; обматывает стопку пластиковой лентой или термоклеевой лентой.
- Панель управления: С левой стороны аппарата расположены экран, кнопки и индикаторные лампочки, но их точное расположение и надписи прочитать невозможно.
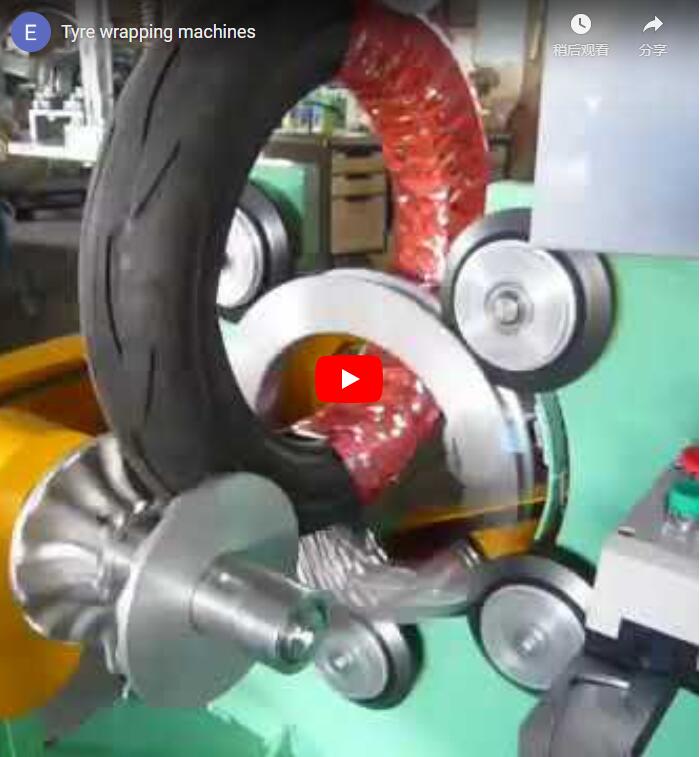
- Заготовка: Черные шины, сложенные вертикально, высотой примерно 5-6 шин, с видимым рисунком протектора; стопка остается в вертикальном положении на протяжении всего процесса складывания.
- Вывески: Текст в верхней части рамки идентифицирует оборудование; желтая часть справа содержит фирменный знак (название здесь не указано).
Чего не показано в видео
На видео показан цикл сжатия и обвязки, а не технические характеристики. В нем не показано:
- Номинальная производительность (количество штабелей шин в час).
- Максимальная высота, ширина и вес штабеля.
- Время цикла на один стопку.
- Габариты и номер модели станка.
- Потребляемая мощность и напряжение.
- Тип, ширина и натяжение ремня.
- Сертификаты (CE, ISO).
Все эти данные должны быть взяты из технической документации производителя.
Примечания к панели управления
Панель видна с левой стороны устройства:
- A экран, кнопки и Индикатор света присутствуют.
- Точные функции и надписи на этих рамках прочитать невозможно.
Уточните, за что отвечает каждый элемент управления и какие настройки доступны оператору.
В видеоролике показаны действия оператора.
На видеозаписи виден один оператор в зоне управления:
- Отслеживайте цикл — Оператор находится рядом с панелью управления, пока штабель сжимается и обвязывается (0–72 с).
- Наблюдайте за выводом — Скрепленная стопка выходит, и оператор наблюдает за перезапуском линии (72–96 с).
В видеоролике не показаны погрузка шин, замена катушек с ремнями или уборка.
Примечания по безопасности
Что показано на видеозаписи и чего в ней нет:
- Панели безопасности: Зона оборудования окружена зелеными и желтыми панелями.
- Аварийная остановка, световая завеса, предупреждающие знаки, блокировки: В кадрах ничего подобного не видно.
Основная опасность представляет зона прессования: она сжимается под действием силы, когда под ней находится штабель. Операторы должны держаться подальше от зон прессования и обвязки во время цикла, а точный пакет мер безопасности следует уточнить у поставщика.
Критерии соответствия
Эта машина подходит в следующих случаях:
| Состояние | Проверка |
|---|---|
| Ваш продукт — это стопки шин, выложенные на конвейере. | Подтвердите высоту, ширину и вес стопки. |
| Вам нужно сжать и закрепить ремнем за один шаг. | Подтвердите цикл прессования и обвязки. |
| В вашей линии достаточно места для прямого участка. | Подтвердите длину и расположение конвейера. |
| Допускается один оператор на линию. | Подтвердите нагрузку мониторинга и переключения. |
| Для транспортировки или хранения вам понадобятся штабели, обвязанные ремнями. | Подтвердите тип ремня и диапазон натяжения. |
Если ваши шины доставляются на поддонах или штабели уже закреплены на предыдущем участке, то этой станции может быть более чем достаточно.
Что нужно уточнить у производителя?
- Рабочий диапазон — Количество шинных штабелей в час при вашем размере штабеля.
- Стопка конвертов — Ограничения по высоте, ширине и весу.
- Сила нажатия — какое сжатие создают пластины.
- Характеристики ремешка — тип, ширина, натяжение и способ запечатывания хвоста.
- Управляет тем, — Функции экрана, рецепты и сообщения об ошибках.
- Безопасность — аварийная остановка, световая завеса, блокировки, сертификация.
Вопросы покупателей
Сколько штабелей в час? Уточните номинальную производительность, включая загрузку и переналадку.
Какие размеры стопки подойдут? Подтвердите высоту, ширину и вес в соответствии с вашей линейкой шин.
Сжимает и обвязывает ли конвейер за один проход? На видео показаны оба этапа на одном конвейере; подтвердите правильность цикла.
Какой ремешок используется? Уточните материал ремешка, его ширину и настройки натяжения.
Можно ли использовать его на существующей линии? Уточните высоту конвейера, интеграцию с системами управления и время переналадки.
Почему эта машина заслуживает своего места
Для шинного завода штабель, связанный ремнями, проще хранить, обрабатывать и транспортировать, чем штабель, лежащий насыпью.
В видеоролике показаны три вещи, на которые стоит обратить внимание:
- Перед обвязкой стопка сжимается, поэтому лента плотно удерживает пучок.
- Конвейер перемещает стопку через оба этапа без повторной погрузки/разгрузки.
- Оператор находится у панели управления, вне зоны прессования.
Главное предостережение, как и в любой короткой демонстрации: она доказывает цикл, а не производительность. Размеры штабелей, время цикла и функции безопасности взяты из данных производителя, поэтому подтвердите их, прежде чем включать эту станцию в свою производственную линию.
Связанное чтение
- Высокоскоростная линия упаковки шин: автоматическая система упаковки шин
- Как сделать упаковку шин онлайн с помощью автоматической линии
- Автоматическая машина для упаковки рулонов шин онлайн
- Автоматизированная горизонтальная линия для обмотки шин: бесшовная интеграция на всех этапах производства.
- Автоматический станок для обвязки стальной лентой (онлайн)
Источник и метод
Данная статья основана на встроенном демонстрационном видеоролике (идентификатор YouTube). 4GShcyl5q4Y(примерно 96 секунд). Кадры отбирались с интервалом в восемь секунд и анализировались с помощью локальной модели машинного зрения (Qwen3-VL), так что каждое описание машины в этой статье основано на том, что показано на самом деле. Видео содержит только фоновую музыку; закадрового текста нет, поэтому все наблюдения носят визуальный характер, а временные метки являются приблизительными. Разделы, относящиеся к производным (критерии соответствия, вопросы покупателя и оценка), четко обозначены как анализ и предназначены в качестве отправной точки для разговора с квалифицированным поставщиком.
Следующий шаг
Для проверки совместимости свяжитесь с отделом продаж FHOPE, указав размеры ваших шинных блоков и целевую производительность . Для начала общения используйте страницу контактов .
Последнее обновление: 2026-08-25.