🛠️ Область применения системы и рабочие параметры
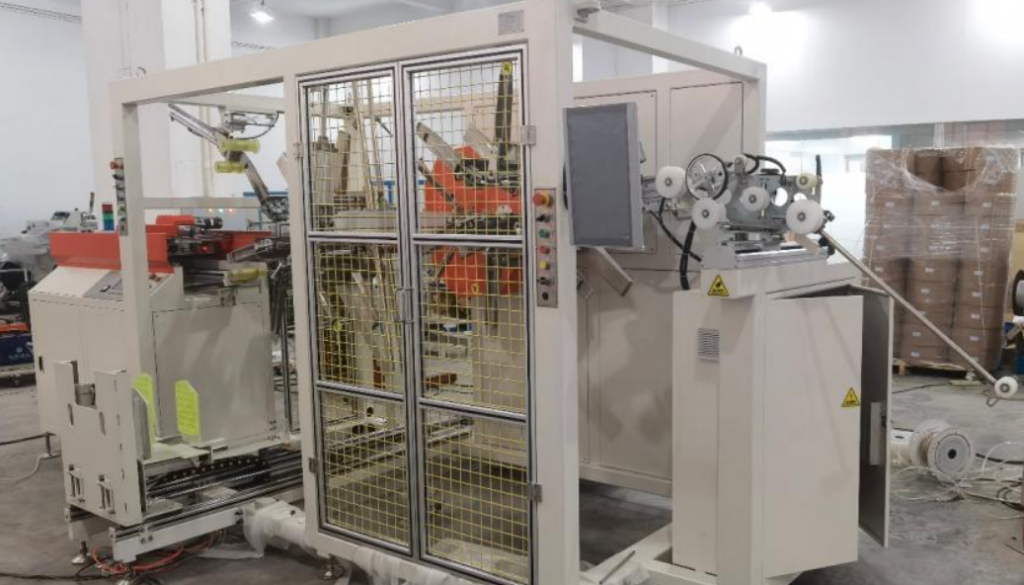
Полностью автоматизированные системы обвязки паллет стандартизируют удержание груза за счет точного натяжения, сварки трением и программируемой последовательности схем обвязки. Эти машины уменьшают повреждения при транспортировке, снижают затраты на расходные материалы по сравнению с обмоткой стрейч-пленкой и легко интегрируются в высокопроизводительные логистические процессы.
Современные автоматизированные системы обвязки разработаны для замены ручного натяжения компьютерными контурами управления, обеспечивающими постоянное сжатие при различной плотности нагрузки. Отраслевые стандарты классифицируют эти системы на вертикальные конфигурации, которые обеспечивают компактные габариты и быстрый доступ к грузу, и горизонтальные конфигурации, масштабируемые для размещения поддонов различных размеров и тяжелых промышленных грузов. (ASTM D3953)Выбор материала напрямую определяет срок службы: полипропилен (ПП) экономически выгоден, но подвержен ползучести при растяжении под воздействием вибрации, тогда как полиэстер (ПЭТ) обеспечивает превосходное сохранение прочности на растяжение и износостойкость для грузов высокой плотности. (ISO 12048)Стальная обвязочная лента по-прежнему используется только для экстремально тяжелых грузов, превышающих две метрические тонны, хотя для ее изготовления требуются специальные инструменты для резки и запечатывания. Стандартизация натяжения и исключение ручной обработки позволяют этим системам напрямую снижать процент повреждений продукции, уменьшать риск травм от повторяющихся движений у работников и повышать общую производительность линии. (OEM Technical Manual, Series 4000).
🏗️ Протокол проверки и калибровки основных компонентов
Регулярная калибровка проверяет стабильность натяжения, целостность уплотнения и выравнивание датчиков в соответствии со спецификациями производителя. Операторы должны проверять ширину ремня, процент натяжения и последовательность выполнения операций, чтобы предотвратить смещение груза, обеспечить соответствие стандартам безопасности и минимизировать незапланированные простои в непрерывных производственных циклах.
Калибровка начинается с проверки того, что механизм натяжения прикладывает усилие в пределах рекомендуемого процентного диапазона от номинальной разрывной прочности ленты, обычно 20–30% для стандартных применений ПЭТ. (ASTM D3953)Операторам следует провести цикл испытаний на репрезентативной нагрузке и измерить прогиб ленты под ручным давлением; допустимый прогиб редко превышает 5 мм, прежде чем это укажет на недостаточное сжатие или чрезмерное натяжение. Необходимо проверить уплотнительную головку, выполненную методом фрикционной сварки, на наличие поверхностного напыления или скопления мусора, поскольку загрязненные зоны сварки напрямую ухудшают фиксацию соединения и увеличивают риск обрыва ленты во время транспортировки. (OEM Maintenance Guide)Датчики позиционирования груза требуют периодической проверки для обеспечения центрирования поддонов в пределах допусков ±10 мм, что предотвращает асимметричное размещение лент, которое может вызывать структурные напряжения в хрупких углах. Наконец, последовательность обвязки должна быть сопоставлена с производственной схемой, подтверждая, что горизонтальная, вертикальная или перекрестная последовательность обвязки соответствует требованиям к высоте штабеля и распределению веса. (ISO 12048).
🔗 См. также : Изучите другие решения
📈 Количественные пороговые значения «прошел/не прошел»
Критерии приемки основаны на измеримых показателях прогиба ремня, сохранения прочности уплотнения и синхронизации циклов. Системы должны поддерживать натяжение в пределах заданных допусков и завершать циклы в целевые временные рамки, чтобы гарантировать стабильность нагрузки и поддерживать непрерывный производственный поток в различных условиях обработки материалов.
Для проверки качества необходима структурированная матрица «пройдено/не пройдено», которая связывает механические характеристики с показателями безопасности эксплуатации и производительности. Проверка материала ленты должна подтверждать состав ПЭТ или стали с документально подтвержденными допусками по ширине и толщине, исключая использование полипропилена в условиях сильной вибрации. (ASTM D3953)Калибровка натяжения считается успешной только при отсутствии видимой деформации углов и при условии, что прогиб ленты не превышает 5 мм при стандартном давлении большого пальца; прогиб, превышающий 10 мм, указывает на смещение натяжных роликов или износ приводных ремней. Целостность уплотнительного соединения проверяется с помощью испытания на растяжение, при котором сварное соединение должно сохранять не менее 80% от номинальной прочности ленты на разрыв без расслоения, обугливания или разрыва. (OEM Quality Protocol)Датчики позиционирования груза должны срабатывать с точностью до ±10 мм, а синхронизация конвейера должна завершать каждый цикл обвязки в течение 15–30 секунд для полностью автоматических моделей. (ISO 12048)Любой параметр, выходящий за пределы этих пороговых значений, останавливает производство до завершения механической регулировки или замены детали, что обеспечивает безопасность операторов и надежность последующей логистики.
🛡️ Профилактическое техническое обслуживание и предотвращение поломок
Долгосрочная надежность зависит от плановой замены изнашиваемых деталей, компенсации воздействия окружающей среды и протоколов резервного копирования рецептуры. Проактивное техническое обслуживание натяжных головок, синхронизация конвейеров и контроль влажности предотвращают износ уплотнений и продлевают срок службы оборудования в сложных промышленных условиях и при переменчивом климате.
Графики профилактического технического обслуживания должны учитывать механический износ, факторы окружающей среды и изменение конфигурации программного обеспечения. Сварочные головки для трения обычно требуют осмотра или замены после 8,000–10,000 циклов, поскольку образование царапин на поверхности или термическая деградация напрямую снижают трение при сварке и увеличивают частоту отказов соединений. (OEM Technical Manual)В условиях высокой влажности ПЭТ-лента впитывает влагу, что препятствует выделению тепла за счет трения во время запайки; операторам следует увеличить время выдержки при сварке на 10–15% или использовать ленту с влагозащитным покрытием для обеспечения надежной фиксации шва. (ASTM D3953)Отслеживание положения конвейерной ленты необходимо проверять еженедельно, поскольку смещение ленты более чем на 5% приводит к смещению паллет и неравномерному размещению ремней. Рецепты ПЛК следует резервировать ежемесячно и после каждой успешной настройки, чтобы предотвратить потерю данных во время перепадов напряжения или изменения параметров. Внедрение этих проверок позволяет предприятиям сократить незапланированные простои, уменьшить потери расходных материалов и продлить срок службы узлов натяжения и герметизации. (ISO 12048).
🔗 См. также : Сопутствующее оборудование
⚙️ Оценка закупок и интеграции
Выбор правильной конструкции обвязочной машины требует соответствия габаритов оборудования, совместимости материалов и уровня автоматизации объему производства и изменчивости нагрузки. Интеграция дополнительных систем, таких как роторные кольцевые или верхние стретч-пленкообмотчики, оптимизирует общую эффективность упаковки и минимизирует затраты на обработку единицы продукции.
При принятии решений о закупке необходимо согласовывать технические характеристики оборудования с фактическими потребностями в производительности, разнообразием загрузки и последующими этапами упаковки. Полностью автоматизированные системы обычно обеспечивают производительность 120–240 обвязочных лент в час, но операторы должны убедиться, что скорость подающего и отводящего конвейеров синхронизирована с циклом обвязки, чтобы предотвратить образование узких мест. (OEM Performance Data)При выборе материалов следует отдавать приоритет ПЭТ для стандартных грузов, сталь использовать для тяжелых промышленных грузов, а полипропилен – только для низковибрационных перевозок на короткие расстояния. Уровень автоматизации должен соответствовать трудовым ограничениям: полностью интегрированные системы сокращают ручную обработку и повышают стабильность, в то время как полуавтоматические модели обеспечивают меньшие капитальные затраты за счет увеличения вмешательства оператора. (ISO 12048)Для обеспечения комплексной стабилизации груза обвязочные системы эффективно интегрируются с дополнительным упаковочным оборудованием. Верхние вращающиеся стретч-пленкообмотчики исключают необходимость вращения неустойчивых грузов, а компактные вращающиеся кольцевые пленкообмотчики сокращают расход пленки на 20–30% по сравнению с традиционными поворотными конструкциями. (Phoenix Engineering Specifications)Неконвейерные и низкопрофильные модели дополнительно позволяют загружать грузы с помощью вилочных погрузчиков или гидравлических тележек в условиях ограниченного пространства. Поставщики должны предоставлять документально подтвержденные показатели времени цикла, условия гарантии и гарантии оперативного реагирования местной службы для обеспечения долгосрочной надежности эксплуатации. (ASTM D3953).
Техническое предупреждение и соответствие источникам: Все числовые параметры, диапазоны натяжения и время цикла, указанные в данном документе, отражают типичные спецификации OEM и отраслевые стандарты в соответствии с ASTM D3953 и ISO 12048. Фактические характеристики могут отличаться в зависимости от допусков производителя ремня, условий окружающей среды и состава нагрузки. Операторы должны проверить все настройки по официальным руководствам по эксплуатации оборудования и провести испытания на конкретном объекте перед началом эксплуатации. Данное руководство предназначено для образовательных и технических целей и не является рекомендацией конкретного поставщика.