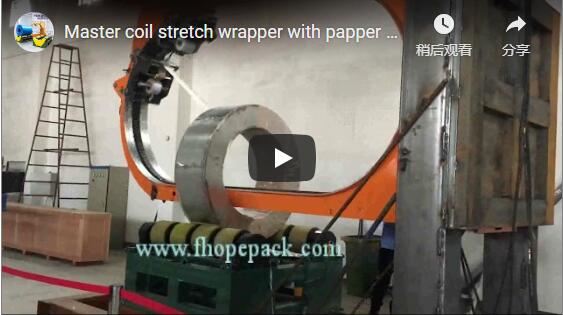
Краткое описание: В данном техническом исследовании сравниваются орбитальная линия стретч-пленки и вертикальная линия упаковки рулонов для обработки рулонных материалов. Анализ физики герметичности, параметров производительности, сокращения трудозатрат и общей стоимости владения позволяет операторам получить проверенную матрицу принятия решений, соответствующую протоколам качества ISO 9001 и стандартам испытаний пленок ASTM D5487.
[ЗАПОЛНИТЕЛЬ ВИДЕО]
🛠️ Критерии оценки
Для выбора необходимо определить поддающиеся количественной оценке пороговые значения по пяти операционным параметрам: предотвращение повреждений при транспортировке, синхронизация производительности, сокращение трудозатрат, оптимизация габаритов и стоимость упаковки единицы продукции. Все показатели должны быть проверены на соответствие конкретной геометрии продукта, распределению веса и протоколам обработки грузов до выделения капитальных вложений.
Главным инженерным ограничением должно оставаться предотвращение повреждений при транспортировке, при этом целевой показатель отказов после упаковки должен быть ниже 1% в условиях динамической нагрузки. Синхронизация производительности требует согласования производственных циклов на предыдущих этапах, обычно это 12–25 единиц в минуту для рулонов средней плотности, хотя точные показатели требуют подтверждения поставщиком. Сокращение трудозатрат измеряется соотношением операторов к машинам, при этом в полуавтоматических системах не должно быть более одного оператора на смену для сохранения рентабельности инвестиций. Оптимизация площади должна учитывать маршрутизацию подающих/выходящих конвейеров и зоны безопасности, обычно не превышающие 50 м² для линейных конфигураций. Стоимость упаковки единицы продукции должна оставаться ниже 0.15 доллара США для стретч-пленки или 0.35 доллара США для предварительно сформированных рукавов, при этом все указанные цифры являются иллюстративными и подлежат проверке в соответствии с толщиной материала и скоростью машины.
| Критерий | Проходной порог | Риск неудачи |
|---|---|---|
| процент повреждений при транспортировке | ≤1% после упаковки | >3% указывает на недостаточное натяжение или удержание пленки. |
| Увеличить пропускную способность | 12–25 единиц/мин (иллюстративный пример/для проверки) | Скорость потока <12 единиц/мин создает узкие места в производстве на начальном этапе. |
| Трудозатраты за смену | ≤1 оператор (полуавтоматический режим) | Использование более двух операторов снижает рентабельность инвестиций в автоматизацию и увеличивает разброс ошибок. |
| Площадь | ≤50 м² (линейная планировка) | Слишком большие габариты увеличивают накладные расходы и коммунальные издержки предприятия. |
| Стоимость за единицу | <0.15$ (пленка), <0.35$ (обложка) (иллюстративный пример/проверка) | Перерасход средств требует обоснования объема и подтверждения наличия договора с поставщиком. |
Важный момент: все показатели производительности и стоимости являются иллюстративными средними значениями по отрасли. Для уточнения информации сверьтесь с документацией поставщика, используя точные размеры вашего продукта, толщину пленки и условия доставки.
🏗️ Вариант А: Орбитальная стретч-пленка
Орбитальная стретч-пленкообмотчик использует горизонтальную каретку для пленки, вращающуюся вокруг неподвижного цилиндрического груза, обеспечивая постоянное натяжение с помощью сервопривода для достижения уровня повреждений при транспортировке менее 1%. Такая конфигурация оптимизирует воздухопроницаемость рулонов, сохраняя при этом производительность от 12 до 25 единиц в минуту, в зависимости от подтверждения поставщика.
Эта машина работает по принципу кольцевого механизма, при котором изделие остается неподвижным на конвейере, в то время как каретка с пленкой вращается с программируемой скоростью. Сервоприводное управление натяжением, которое подразумевает точную электронную регулировку подачи пленки для предотвращения чрезмерного растяжения или провисания, обеспечивает равномерное сжатие груза при различных диаметрах рулона. Для цилиндрических изделий весом 50–500 кг мощные орбитальные устройства соответствуют стандартам ASTM D5487 по термоусадочной пленке при калибровке по ширине, толщине и проценту перекрытия пленки. Система исключает вариативность ручной обмотки за счет автоматизации циклов резки и запайки, напрямую решая проблемы, связанные с отходами стрейч-пленки и нестабильностью нагрузки.
Последовательность операций (техническая):
-
Конвейерные указатели скатываются в центр кольца; фотоэлементы определяют длину и диаметр изделия.
-
Сервомотор приводит в движение каретку с пленкой, инициируя орбитальное вращение с заданной частотой вращения (иллюстрация/проверка).
-
Линейные направляющие обеспечивают движение каретки, а натяжные ролики поддерживают калиброванное соотношение растяжения пленки.
-
Автоматический резак пленки и устройство термосварки активируются по завершении цикла.
-
Выходной конвейер перемещает упакованный груз на расположенную ниже станцию паллетирования или обвязки.
Ключевой момент: в орбитальных упаковочных машинах используется спиральное пленочное укрытие, а не полное закрытие, что делает их оптимальными для сред с низкой влажностью, где воздухопроницаемая защита и быстрое время цикла важнее необходимости полного устранения пустот.
Для промышленного предприятия среднего уровня обычно требуется от 45 000 до 85 000 долларов США капитальных затрат (иллюстративные данные/проверка). Количество операторов остается неизменным — один на смену для погрузки/разгрузки, а полностью автоматизированные варианты позволяют работать без присутствия оператора. Модели поставщиков, такие как {d.link1}, интегрируют точное управление натяжением для применения в пузырчатой пленке, что соответствует протоколам управления качеством ISO 9001 для обеспечения повторяемости характеристик упаковки.
🔗 См. также : Изучите другие решения
📈 Вариант B: Вертикальная линия упаковки рулонов
Вертикальная линия упаковки рулонов использует многопозиционный аппликатор рукавов и систему термосварки для полного закрытия тяжелых рулонов в вертикальном положении, устраняя пустое пространство и снижая повреждения при транспортировке до менее 0.5%. Эта система рассчитана на высокую производительность — 20–30 единиц в минуту, при этом все показатели производительности должны быть подтверждены поставщиком в соответствии с геометрией ваших рулонов.
Данная конструкция решает проблему нарушения герметичности при транспортировке тяжелых рулонов за счет использования поворотного стола для загрузки оправки и вертикального аппликатора рукава, который натягивает предварительно сформированную полиэтиленовую пленку на верхнюю и нижнюю поверхности рулона. Ориентация «глаз к небу», описывающая расположение центрального отверстия рулона перпендикулярно полу для обеспечения гравитационного развертывания рукава и стабильной вертикальной индексации, обеспечивает стабильное выравнивание во время высокоскоростной работы. Сервоприводное управление натяжением поддерживает точное соответствие пленки внешнему диаметру рулона и внутреннему диаметру сердечника, предотвращая проскальзывание во время транспортировки. Калиброванная термосварочная планка, работающая при температуре 140–160 °C для полиэтилена, создает герметичную оболочку, непосредственно предотвращая проникновение влаги и истирание поверхности, и соответствует стандартам качества пленки ASTM D5487.
Последовательность операций (техническая):
-
Катушка устанавливается вертикально (по горизонтали) на загрузочный поворотный стол с помощью прецизионных центровочных штифтов.
-
Роботизированный аппликатор для нанесения пленки позиционирует предварительно сформированную пленку на верхней и нижней поверхностях рулона.
-
Термосварочный стержень активируется при температуре 140–160 °C, сплавляя края пленки в сплошной конверт.
-
Дополнительные станции для маркировки, обвязки или крепления позволяют надежно закрепить запечатанную упаковку для паллетирования.
-
Конвейер подачи перемещает готовую рулонную массу в зону хранения или на площадку отгрузки.
Ключевой момент: Эта линия сокращает ручной труд с трех-четырех операторов до одного руководителя за счет автоматизации развертывания рукавов и термосварки, хотя капитальные вложения обычно составляют от 150 000 до 300 000 долларов (иллюстрация/проверка). {d.link2} представляет собой стандартную конфигурацию вертикальной катушечной упаковки, оптимизированную для тяжелых металлов, проволоки или бумаги.
🛡️ Сравнительная таблица
Для прямого сравнения необходимо согласовать технические характеристики оборудования с весом вашей продукции, чувствительностью поверхности и требуемой производительностью. Все показатели стоимости и производительности являются иллюстративными и должны быть проверены на основе протоколов испытаний поставщиков и ограничений энергоснабжения вашего предприятия.
| Критерий оценки | Орбитальная стрейч-обертка | Вертикальная линия упаковки рулонов |
|---|---|---|
| Оптимально подходит для формы изделия. | Длинные цилиндрические рулоны (пленка, труба, профиль) | Тяжелые катушки (проволока, металл, бумага) – ориентация «глаз в небо». |
| Предотвращение повреждений (при транспортировке) | ≤1% при калиброванном натяжении; пленочная обмотка может оставлять микрозазоры. | ≤0.5% при полном закрытии рукавом; отсутствие пустот исключает проскальзывание. |
| Производительность (единиц/мин) | 12–25 (иллюстративный пример/проверка; зависит от длины рулона) | 20–30 (иллюстративный пример/проверка; требуется высокоскоростной аппликатор для нанесения покрытия) |
| Требования к рабочей силе | 1 оператор на смену (полуавтоматический режим) | 1 супервайзер на смену (полностью автоматизировано) |
| Площадь (м²) | ~30–50 (линейная компоновка) | ~40–70 (многопозиционная компоновка с зонами безопасности) |
| Материал пленки/обложки | Стретч-пленка (ПЭ/ПВХ) – стоимость примерно 0.08–0.15 долл. США за единицу (иллюстрация/проверка) | Готовый полиэтиленовый рукав – стоимость примерно 0.20–0.40 долларов США за единицу (иллюстрация/проверка) |
| Капитальные затраты (иллюстративный пример/проверка) | $ $ 45,000 85,000- | $ $ 150,000 300,000- |
| Срок окупаемости (50 тыс. единиц в год) | 12–18 месяцев (при годовом объеме продаж более 50 000 единиц) | 12–18 месяцев (при годовом объеме продаж более 50 000 единиц) |
| Сложность операции | Низкий уровень сложности; требуется минимальное управление рецептом. | Умеренная сложность; требуется калибровка натяжения и контроль термосварки. |
Ключевой момент: Перед окончательным оформлением закупки проверьте заявленные показатели производительности и стоимости с помощью испытаний, проведенных поставщиком, используя фактические размеры вашей продукции, марку пленки и условия транспортировки.
🔗 См. также : Сопутствующее оборудование
⚙️ Советы по выбору
При принятии решений о закупках необходимо отдавать приоритет геометрии изделия и чувствительности поверхности, а не скорости изготовления. Для легких цилиндрических грузов, требующих воздухопроницаемой упаковки, следует выбирать орбитальную обмотку, а для тяжелых и дорогостоящих рулонов, требующих термической герметизации без пустот и строгой защиты от повреждений при транспортировке, — вертикальные линии намотки.
Схема принятия решения
-
Форма продукта:
- Длинный цилиндр (соотношение длины к диаметру >3) → Орбитальный растягивающий упаковочный станок
- Форма кольца/катушки (ориентация «глаз вверх») → Вертикальная линия упаковки катушек
-
Вес на единицу:
- <500 кг → Орбитальная обертка достаточна; меньшие капитальные затраты
-
500 кг → Вертикальная линия, необходимая для поддержания структурной целостности катушки во время индексации.
-
Чувствительность к повреждениям:
- Стандартные промышленные товары → Орбитальная упаковка обеспечивает надлежащую герметизацию
- Высококачественная обработка поверхности или материал, чувствительный к влаге → Вертикальная втулка предотвращает истирание и проникновение пара
-
Требования к пропускной способности:
- <20 единиц/мин → Орбитальная упаковочная машина подходит для умеренных производственных циклов
-
20 единиц/мин → Рекомендуется вертикальная линия для устранения узких мест, связанных с ручной обработкой.
Практические проверки перед покупкой
-
Запросите матрицу совместимости материалов , в которой указана температура уплотнительной планки (140–160 °C) для вашего конкретного сорта пленки (ПЭ или ПП). Несоответствие температурных профилей приводит к нарушению герметичности и несоответствию стандарту ASTM D5487.
-
Потребуйте документально подтвержденные результаты испытаний производительности с использованием фактических размеров рулона и толщины пленки. Указанные в брошюре скорости являются ориентировочными; уточните информацию у инженерной команды вашего поставщика.
-
Необходимо подтвердить общую площадь, необходимую для размещения подающих/выходящих конвейеров, защитных световых завес и доступа для технического обслуживания. Номинальная площадь в 50 м² часто увеличивается до 80 м² с учетом зон соответствия требованиям.
-
Проверьте сроки поставки запасных частей для изнашиваемых компонентов, включая термозапаечные планки, натяжные ролики и устройства для резки пленки. Договоры с поставщиками должны гарантировать поставку в течение менее 2 недель, чтобы предотвратить простои в производстве.
🛠️ Часто задаваемые вопросы
При принятии технических решений о закупках необходимо обеспечить точное соответствие между возможностями оборудования, техническими характеристиками материалов и требованиями нормативных документов. Все заявленные характеристики должны быть подтверждены документацией поставщика и рабочими параметрами вашего предприятия.
В: Может ли орбитальный стретч-пленкообмотчик обрабатывать тяжелые стальные рулоны?
Нет. Стальные рулоны обычно весят от 1 до 10 тонн, что превышает грузоподъемность орбитальных систем в 500 кг. Для обработки тяжелых кольцевых конструкций без деформации структуры требуются вертикальные линии упаковки рулонов или специальные упаковочные машины с опрокидывающим механизмом.
В: Каковы типичные ежегодные затраты на техническое обслуживание этих машин?
Согласно отраслевым стандартам, затраты на техническое обслуживание составляют 3–5% от капитальных затрат в год, но это должно быть согласовано с условиями договора на техническое обслуживание с вашим поставщиком. Для упаковочной машины стоимостью 60 000 долларов заложите в бюджет 1,800–3,000 долларов; для линии стоимостью 200 000 долларов — 6,000–10 000 долларов. Уточните точные условия договора на техническое обслуживание у вашего поставщика оборудования.
В: Требуется ли мне сертификация CE или UL для соответствия требованиям?
Маркировка CE обязательна для использования в Европейской экономической зоне в соответствии с Директивой 2006/42/EC о машиностроении, что гарантирует соответствие протоколам качества и безопасности ISO 9001. Сертификация UL рекомендуется для защиты от ответственности в США, но не является обязательной. Подтвердите соответствие нормативным требованиям, ознакомившись с документацией вашего поставщика.
В: Сколько времени занимает переналадка между валами разного диаметра?
Для регулировки механических направляющих рычагов на орбитальных упаковочных машинах обычно требуется 5–10 минут. Вертикальные линии, использующие системы хранения рецептур, обеспечивают время переналадки 10–15 минут, хотя для первоначальной настройки может потребоваться до 30 минут на калибровку натяжения и температуры. Все указанные временные рамки являются ориентировочными и подлежат проверке в соответствии с техническими характеристиками вашего конкретного продукта.