Samenvatting Koperen en messing stripstrips hebben een hoge dichtheid (8,960 kg/m³), een lage vloeigrens en zijn extreem gevoelig voor krassen en atmosferische oxidatie. Een standaard verpakkingsmethode voor stalen strips schiet hier tekort: overmatige klemming veroorzaakt vervorming van de boring, direct contact tussen de stalen strips veroorzaakt galvanische wrijvingskrassen en blootstelling aan de buitenlucht leidt tot snelle aantasting. Deze handleiding beschrijft de werking van een geautomatiseerde verpakkingslijn voor gesneden strips, die een buffer-draaihekafvoer, snelle radiale bandering door het oog, beschermende wikkeling en een servogestuurd verticaal stapelsysteem met geïntegreerde krachtsensorverificatie integreert.
Systeemarchitectuur en materiaalstroom
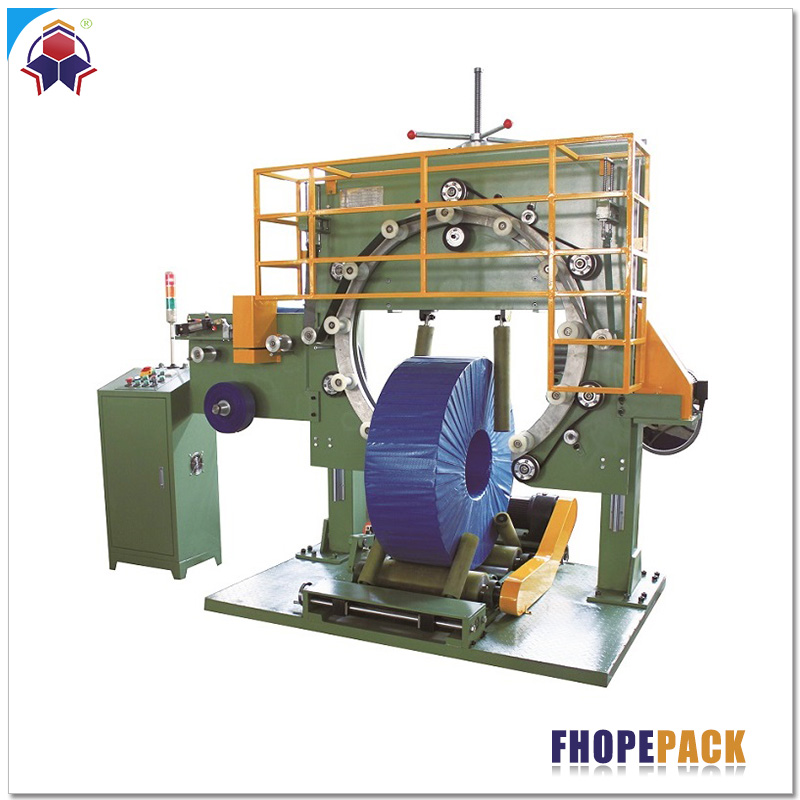
De geautomatiseerde verpakkingslijn voor koperen striprollen coördineert de materiaalverwerking over vijf gespecialiseerde mechanische zones. In plaats van handmatige verwerking met kranen of C-haken, maakt de lijn gebruik van continu aangedreven rollen en speciale handlingmechanismen:
[Slitter Recoiler]
       │
       ▼
[Turnstile Buffer (Horizontal Eye)]
       │
       ▼
[90° Mechanical Tilter / Downender]
       │
       ▼ (Eye-to-Sky Transition)
[Rotary Indexing Strapping Station (Radial Strapping)]
       │
       ▼
[Orbital Eye-Through Wrapping Station]
       │
       ▼
[Vertical Gantry Stacker & Weighing Unit]
       │
       ▼
[Palletized Outfeed Conveyor]| Verwerkingsfase | Primaire mechanische assemblage | Technische functie |
|---|---|---|
| 1. Spoelontlading | Meerarmige opslagdraaipoort | Buffers snijden rollen af van de oprolas van de snijmachine; ze positioneren de rollen naar het afvoerstation zonder contact met de randen. |
| 2. Omkeren / Kantelen | Hydraulische 90° kantel-/neerlaat | Verandert de spoeloriëntatie van horizontale boring (oog-horizontaal) naar verticale boring (oog-naar-hemel) op niet-afgevende, met PU beklede houders. |
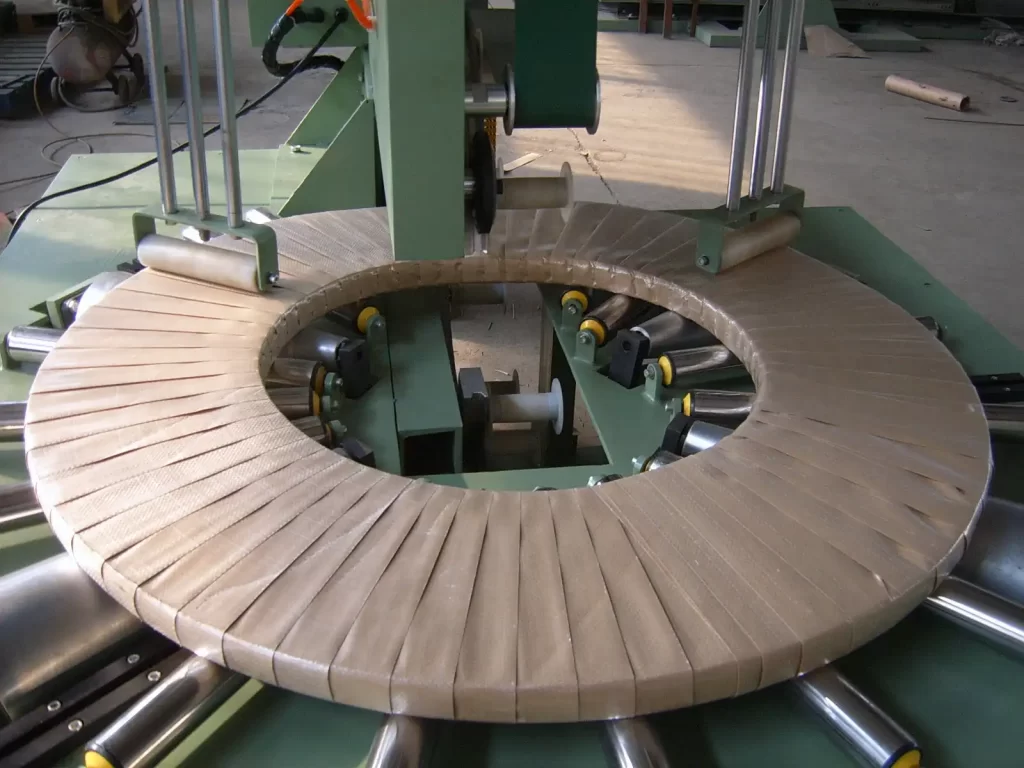
| 3. Radiale omsnoering | Draaitafel met indexeerbare omsnoeringskop | Het apparaat centreert de spoel, roteert deze met geprogrammeerde intervallen (90° of 120°) en voert de PET-band door het oog om de stripspanning te garanderen. |
| 4. Oppervlaktebescherming | Toroidale orbitale omwikkelring | Voert film- of VCI-papierrollen door de spoelboring, waardoor een afgesloten, 360° overlappende barrière tegen vocht ontstaat. |
| 5. Verticaal stapelen | Servogestuurde portaalstapelaar met schaarhefsysteem | De machine tilt de opgerolde rollen op met behulp van interne uitzetarmen of externe klemmen aan de omtrek en stapelt ze op pallets op basis van het maximale gewicht. |
Waarom koperen stripspoelen gespecialiseerde verpakkingsdynamiek vereisen
Voor de verwerking van koper (Cu-ETP, Cu-OF) en commerciële messingsoorten (CuZn37) gelden verpakkingsparameters die verschillen van die voor ferrometalen:
1. Lage oppervlaktehardheid en gevoeligheid voor randvervorming
Zuiver koper heeft een Vickers-hardheid van slechts 40-60 HV na gloeien. Direct metaal-op-metaal contact door stalen banden, ruwe stalen rollen van transportbanden of metalen aanslagen veroorzaakt micro-slijtage en groeven die het materiaal ongeschikt maken voor fijn stempelen van elektronica of halfgeleiders. Alle dragende contactpunten in dit systeem zijn afgeschermd met gegoten polyurethaan (Shore A 85-90) of UHMW-PE-voeringen.
2. Hoge dichtheid en onevenwicht in de stapeling
Met een dichtheid van circa 8,960 kg/m³ (14% dichter dan koolstofstaal) bereikt een pallet met smal gesneden rollen zijn wettelijke en mechanische draagkrachtlimiet ruim voordat de maximale volumehoogte is bereikt. Bij palletverpakkingen moet de stabiliteit van de lagen worden berekend op basis van gewichtsdrempels in plaats van volumetrische stapelhoogtes.
3. Atmosferische aanslag en galvanische oxidatie
Koper oxideert snel bij blootstelling aan omgevingsvocht, zure industriële atmosferen en condensatie. De verpakkingslijn maakt gebruik van orbitaal wikkelen, waarbij rekfolie of crêpepapier met een vluchtige corrosieremmer (VCI) door de spoelopening wordt aangebracht, waardoor een hermetische afsluiting tegen oxidatie ontstaat.
Het radiale omsnoeringsproces
Radiale banden stabiliseren de afzonderlijke gesneden spoelen, neutraliseren de resterende veerspanning ("klokveerwerking") en voorkomen axiale verschuiving ("telescopie") tijdens de verdere verwerking.
       [Strapping Head]
             │
      ┌──────┴──────┐
      │  Feed Sword │ ──> Passes PET Strap Through Bore (Eye)
      └──────┬──────┘
             ▼
   [Rotary Roller Table] ──> Rotates 90° or 120° for 2 to 4 Radial Straps
Spoel centreren en draaitafel indexeren
De rol wordt via gemotoriseerde rollen in verticale richting naar het omsnoeringsstation getransporteerd. Pneumatische centreerarmen klemmen de buitendiameter vast om de boring van de rol concentrisch met de verticale omsnoeringsbaan te positioneren. De draaitafel beweegt de rol vervolgens in geprogrammeerde hoekstappen.
- Smalle spoelen (<50 mm)Doorgaans worden er 2 radiale banden met een tussenafstand van 180° gebruikt.
- Middelzware/zware coils (>50 mm)U ontvangt 3 banden onder een hoek van 120° of 4 banden onder een hoek van 90°.
Spanningsgestuurde PET-voegafdichting
Stalen banden worden niet gebruikt omdat ze de randen van de rol doorsnijden en het risico op galvanische corrosie met zich meebrengen. De geautomatiseerde omsnoeringskop voert 12–16 mm PET (polyester) omsnoeringsband aan via een intrekbaar bandmes dat door het oog loopt. De bandspanning wordt geregeld via een gesloten-lus motorkoppelregeling.
- Spanningsbereik: 500 N tot 1,800 N (vooraf ingesteld via HMI-recept op basis van de dikte van de koperstrip).
- AfdichtingsmechanismeWrijvingslassen of ultrasone afdichting, waarmee een verbindingsrendement van meer dan 85% wordt bereikt zonder metalen afdichtingen die aangrenzende spoelen zouden kunnen beschadigen.
Geautomatiseerde verticale stapelmechanismen
Nadat de rollen door de orbitale wikkelaar zijn vastgebonden en omwikkeld, komen ze in de stapelzone terecht. De automatische stapelaar verzamelt de afzonderlijke rollen in georganiseerde, centraal uitgelijnde palletstapels.
          [Gantry Stacker Overhead Beam]
                        │
                  [Servo Hoist]
                        │
          [Centering / Gripping Assembly]
                        ▼
             ┌─────────────────────┐
             │  Wrapped Coil (ID)  │
             └─────────────────────┘
                        │
                        ▼  (Lowering onto Pallet)
   [Layer Pad Dispenser] ──> Places Dunnage Board
                        │
                        ▼
             ┌─────────────────────┐
             │    Finished Stack   │
             └─────────────────────┘
      [Scissor Lift & Load Cell Conveyor]
Kinematica van de stapelaararm
- Centreren en oppakkenEen bovenloopkraan met uitzetbare interne grijpers of vorken die van onderaf omhoog komen, past zich aan de binnendiameter van de spoel aan. De grijpervingers zijn bekleed met gevulkaniseerd polyurethaan om de boring te beschermen.
- Dynamische hoogtemetingEen laser-afstandssensor detecteert de precieze bovenzijde van de pallet of de vorige laag coils, waardoor een soepele afremming tijdens het plaatsen mogelijk is.
- Geautomatiseerde plaatsing van stuwmateriaalEen extra vacuümzuigarm plaatst gegolfde schijfjes of houten afstandhouders tussen de spoelen wanneer dit in het productrecept is aangegeven.
- SchaartafelindexeringNaarmate de rollen worden gestapeld, kan de ontvangende heftafel stapsgewijs zakken, waardoor een constante oppak- en plaatsingshoogte wordt gehandhaafd voor maximale doorvoer.
Mechanica van stapelhoogte en palletbelading
Omdat koper een hoge dichtheid heeft, wordt de maximale belasting van pallets bepaald door het draagvermogen in plaats van de geometrische hoogte. Overschrijding van het maximale palletgewicht kan leiden tot breuk van de planken en instorting van de stellingen tijdens het transport.
+-------------------------------------------------------+
|  Stack Calculation Principle:                        |
|                                                       |
|  1. Max Coils by Weight:                              |
|     N_stack = floor( M_payload_max ÷ M_coil )         |
|                                                       |
|  2. Total Stack Height:                               |
|     H_total = (N_stack × W_coil)                      |
|               + ( (N_stack - 1) × t_spacer )          |
|               + H_pallet                              |
+-------------------------------------------------------+
Fysische variabelen
M_payload_max: Gecertificeerd draagvermogen van de verzendpallet (kg)M_coil: Gemeten individueel spoelgewicht (kg)W_coil: Spleetbreedte / axiale hoogte van de spoel (mm)t_spacer: Dikte van de tussenlaag van karton of hout (mm)H_pallet: Hoogte van de basispallet (mm)floor(): Afronding van gehele getallen naar beneden naar het dichtstbijzijnde hele getal
Een uitgewerkt voorbeeld uit de techniek
| Parameter | Waarde | Referentie / Voorwaarden |
|---|---|---|
Spoelbreedte (W_coil) |
120 mm | Nominale snijbreedte |
Gemeten spoelgewicht (M_coil) |
285 kg | Koperen strip met hoge dichtheid |
Nominaal laadvermogen van de pallet (M_payload_max) |
2,000 kg | Standaard, zware houten pallet |
Dikte van de afstandsplaat (t_spacer) |
3.0 mm | Massieve gegolfde antislipschijf |
Basis pallethoogte (H_pallet) |
140 mm | Vierwegs toegang zware industriële skid |
Stap 1: Bepaal het toegestane aantal windingen:
N_stack = floor(2,000 ÷ 285) = floor(7.017) = 7 coils
Stap 2: Bereken de totale stapelhoogte:
H_total = (7 × 120 mm) + ((7 - 1) × 3.0 mm) + 140 mm
H_total = 840 mm + 18 mm + 140 mm = 998 mm
Stap 3: Daadwerkelijke verificatie van de lading:
M_actual = 7 × 285 kg = 1,995 kg (≤ 2,000 kg pallet limit — Valid)
De uitgaande rollenband van de lijn is voorzien van een geïntegreerde industriële schuifbalk-krachtsensor. Als het gemeten cumulatieve gewicht de ingestelde drempelwaarde overschrijdt, stopt de stapelaar de cyclus en wordt er een melding voor de operator op het HMI-scherm weergegeven.
Configureerbare lijnparameters
De verpakkingslijn maakt gebruik van een centrale PLC-database om werkrecepten op te slaan voor verschillende productspecificaties:
| Lijninstelling | Controlevariabele | Technische basis |
|---|---|---|
| Bandjes per spoel | 2, 3 of 4 radiale banden | Geselecteerd op basis van de buitendiameter van de spoel en de breedte van de spleet om het klokveereffect tegen te gaan. |
| Bandspanning | 500 N tot 1,800 N | Gemoduleerd door de dikte van de strip; voorkomt randvervorming bij diktes < 0.4 mm. |
| Wikkeling overlap | 30% tot 70% | Een hoger overlappingspercentage is van toepassing op verpakkingen voor maritieme export. |
| Wrapping Media | LLDPE-rekfolie of VCI-crêpepapier | Gebaseerd op de beoogde corrosieklasse en de transportduur. |
| Stapelpatroon | Gecentreerde kolom of kruislingse afstand | Instelbaar via HMI om te voldoen aan de eisen van de downstream depalletiseersystemen van de klant. |
Technische specificaties matrix
| Kenmerk | standaard Configuratie | Dikwandig / Opties op maat |
|---|---|---|
| Buitendiameter van de spoel (OD) | 600 – 1,400 mm | Tot 1,600 mm |
| Binnendiameter spoel (ID) | 508 mm standaard (optioneel 610 mm) | 300 mm tot 610 mm configureerbaar |
| Breedtebereik van de strook | 20 – 400 mm | 15 – 600 mm |
| Maximaal spoelgewicht | 1,500 kg per station | 3,000 kg zware uitvoering |
| Lijncyclustijd | 45-75 seconden per spoel (vastbinden + wikkelen) | Geoptimaliseerd voor de productieoutput van de snijlijn. |
| Omsnoeringsmateriaal | PET-bandje: 12–16 mm breed; 0.6–0.9 mm dik | PP-band compatibel |
| Verbindingsmethode voor banden | Wrijvingstrillingslas | Gezamenlijk rendement ≥ 85% |
| Inpakmateriaal | PE-rekfolie (15–35 µm) / VCI-papierrol | Versterkt geweven composietweefsel |
| Contactoppervlaktebescherming | Polyurethaan Shore A 85–90, UHMW-PE voeringen | Stoppers met een bekleding van vilt of messing |
| Besturingsarchitectuur | Siemens S7-1500 of Allen-Bradley PLC + Touch HMI | Volledige SCADA/MES-lijnintegratie |
Veiligheidsvoorschriften en industriële regelgeving
Lijnen voor het hanteren van koperrollen combineren zware lasten met snelle, geautomatiseerde kinematica. Het systeem voldoet aan de internationale richtlijnen voor machineveiligheid.
| Standaard / Gevarenpunt | Beschermingsmechanisme | Operationele vereiste |
|---|---|---|
| Draaihek en afscherming | Stevig veiligheidsnet rondom met afsluitbare toegangsdeuren. | Automatische uitschakeling bij het openen van de poort (EN ISO 13849-1 Cat. 4 / PL e). |
| Sterke kop zwaardgebied | Optische lichtschermen bij de in- en uitgang van de rollenbaan. | De toevoer wordt automatisch onderbroken als er vreemde voorwerpen in het slagpad van het zwaard terechtkomen. |
| Valgevaar bij het stapelen | Pneumatische stangvergrendelingen en verticale mechanische valbeveiligers | Voorkomt dat de stapelaarwagen naar beneden zakt bij plotseling pneumatisch/stroomverlies. |
| Noodstopprotocol | Noodstopschakelaars van categorie 0 bevinden zich bij elk bedieningspaneel. | Het tweekanaals veiligheidscircuit onderbreekt alle voedingslijnen van de actuatoren. |
| Vergrendelen/markeren (LOTO) | Gecentraliseerde pneumatische aftapkranen en afsluitbare afsluiters | Verplichte naleving van de procedure volgens OSHA 29 CFR 1910.147. |
| Veiligheidsnormen voor machines | Voldoet aan EN ISO 12100:2010 en EN 415-10:2014 | CE-conformiteitsverklaring, geverifieerd voor gebruik in Europa. |
Selectie- en integratiechecklist
Gebruik deze checklist bij het evalueren van de lay-out van een verpakkingslijn voor bestaande of nieuwe snijfaciliteiten:
- Strookdimensionale envelop: Bevestig de minimale/maximale buitendiameter (OD), binnendiameter (ID), breedte van de gesneden strook en het gewicht van de afzonderlijke snede.
- LegeringshardheidsprofielSpecificeer de koperkwaliteit (bijv. C11000 ETP, C10200 OF) en de hardingstoestand (gegloeid O60 versus gehard H04) om de contactvulling te finaliseren.
- Beperkingen met betrekking tot oppervlakteafwerkingVoor spiegelgladde, vertinde of gegalvaniseerde strips zijn speciale vilt- of niet-afgevende PU-voeringen nodig.
- Vereisten voor de plaatsing van de band: Aantal radiale banden door het oog (2, 3 of 4 posities) per strookafmeting.
- Corrosiebeschermingsmethode: Directe inkapseling met rekfolie versus speciale VCI-papier tussenlagen voor exportlogistiek.
- Palletspecificaties: Afmetingen (L × B × H), maximaal draagvermogen, toegang vanuit vier richtingen versus vanuit twee richtingen, massief dek versus lattenbodem.
- Uitlijning van de snijmachine-uitgang: Hoogteverstelling van de oprolas van de snijmachine en de vrije ruimte van de transportwagen ten opzichte van de bufferarmen van het draaihek.
- Nutsvoorzieningen infrastructuur: Beschikbare plantspanning, fasestabiliteit en continue toevoer van schone, droge lucht (0.5–0.7 MPa).
Veelgestelde vragen over techniek
V: Waarom worden radiale bandjes door het oog aangebracht in plaats van bandjes met een omtreksdiameter?
A: Smalle koperen spoelen met een spleetbreedte van minder dan 200 mm hebben een minimale cilindrische buitendiameter. Een omtrekband die om de rand van een smalle strip wordt aangebracht, heeft een grote kans om tijdens transport los te glijden en kan de kwetsbare buitenrand van de strip buigen. Radiale bevestiging door het oog bindt de lagen stevig tegen de binnenste as, waardoor de structurele rondheid behouden blijft en uitschuiven wordt voorkomen.
V: Hoe voorkomt het systeem krassen op zeer zuivere elektrische koperen spoelen?
A: De lijn elimineert elk contact met blootliggend koolstofstaal. De transportrollen zijn gevulkaniseerd of omhuld met Shore A 85-90 polyurethaan; de laterale geleidingsarmen zijn gemaakt van een niet-beschadigend UHMW-PE-polymeer met lage wrijving; en de stapelaarkop is voorzien van flexibele interne vulling om de cruciale binnenste wikkelingen van de rol te beschermen.
V: Wat voorkomt overbelasting van pallets wanneer de snijbreedtes van de coils variëren?
A: Het PLC-programma maakt gebruik van een dynamische receptconfiguratie. De stapelaarbesturing berekent het toegestane aantal spoelen via floor(Payload Limit ÷ Actual Weight)In combinatie met een geïntegreerde weegschaal met transportband wordt elke stapel coils gecontroleerd voordat deze naar de uitvoeropslag wordt verplaatst.
V: Kan deze lijn zowel koperen als messing stripspoelen verwerken?
A: Ja. Omdat messing iets minder dicht is dan koper (ongeveer 8,500 kg/m³ versus 8,960 kg/m³) maar over het algemeen harder, kan dezelfde productielijn beide legeringen verwerken. Het PLC-programma past de bandspanning en de overlap van de wikkeling dynamisch aan op basis van de binnendiameter van de geselecteerde legering.
Technische projectaanvraag en offerteondersteuning
FHOPE Engineering configureert op maat gemaakte cellen voor het omsnoeren, wikkelen en stapelen van coils, afgestemd op de doorvoer van snijlijnen:
- Dien lijnspecificaties inStuur uw lay-outtekeningen, streeftijden voor de snijmachinecyclus, afmetingen van de coils en maximale palletgewichten per e-mail naar info@fhopepack.com.
- Technisch voorstel binnen 48 uurU ontvangt binnen 48 werkuren een complete specificatie van de apparatuur, tekeningen van de hartlijnen van de rollen, een analyse van de cyclustijd en schema's voor het energieverbruik.
- Technische locatie-uitlijning: Bespreek de interfaceverbindingen tussen de snij- en oprolmachine, de buffer van de draaihekken en de uitvoerpalletsystemen met ons engineeringteam voor verpakkingssystemen.
Gerelateerde systemen en referentiedocumentatie
- Automatische spoelverpakkingslijnoplossingen
- Kwaliteitsborging bij de afwerking van coils: het voorkomen van oppervlakteschade
- Architectuur van een geautomatiseerde verpakkingslijn voor koperen spoelen
- Kinematische analyse van geautomatiseerde kantel- en omsnoeringssystemen
Bronnen en industriestandaarden
- Machinespecificaties en functionele kinematische lay-outs: FHOPE Systems Engineering Group.
- Fysische eigenschappen van koper: Standaard technische dichtheid (8,960 kg/m³) volgens ASTM B152 / DIN EN 13599.
- Veiligheids- en risicobeperkingsnormen: ISO 12100:2010 (Veiligheid van machines — Algemene ontwerpprincipes).
- Veiligheidsnormen voor verpakkingsmachines: EN 415-10: 2014 (Veiligheid van verpakkingsmachines - Algemene eisen).
- Elektrische en besturingsarchitectuur: IEC 60204-1 (Veiligheid van machines — Elektrische uitrusting van machines).
Laatst beoordeeld door de technische afdeling: 2026-10-27