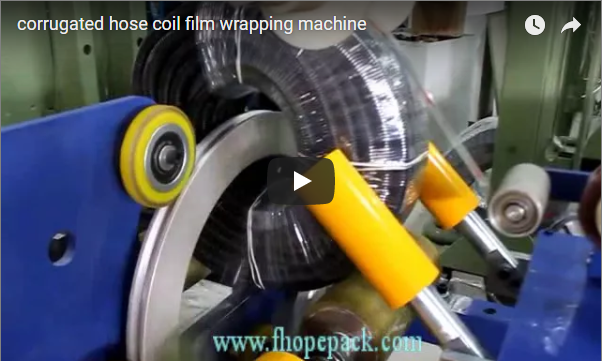
Samenvatting Een verpakkingsmachine voor scheermesdraad brengt beschermend wikkelmateriaal aan door het oog van rollen scheermesdraad of prikkeldraad, waardoor de scherpe weerhaken volledig worden afgeschermd vóór handmatige verwerking, palletisering en transport in containers. In de getoonde productievideo duurt de actieve orbitale wikkelcyclus 4 tot 20 seconden, wat resulteert in een geautomatiseerde wikkelcyclus van 16 seconden binnen een beveiligde omgeving met veiligheidsvergrendeling. Onze industriële equivalent, de FPW-200W , is ontworpen voor rollen van 10 tot 100 kg met een buitendiameter van 450 tot 800 mm en werkt met een gereguleerde cyclus van 20 tot 35 seconden per rol, afgestemd op de gewenste mate van materiaaloverlapping en specificaties voor de beschermende lagen.
Inhoudsopgave
- Wat de video laat zien, in de juiste volgorde.
- Waarom worden scheermesdraadspoelen gewikkeld?
- Wikkelcyclustijd op de clip
- Specificaties van de FPW-200W
- Takt-controle
- Selectiechecklist voor een verpakkingsmachine met prikkeldraad
- Bediening en veiligheid
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Wat de video laat zien, in de juiste volgorde.
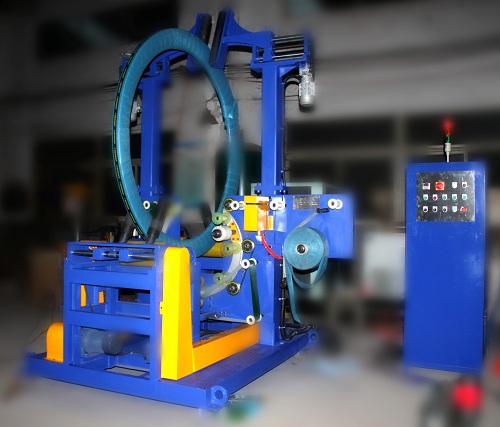
De machine werkt binnen een goed zichtbare, afgeschermde veiligheidsbehuizing van gelast gaas, gemonteerd op een zware stalen fundering. Een geïntegreerde bedieningsconsole bevindt zich rechts buiten de gevarenzone en is voorzien van meerkleurige bedieningsknoppen, een drietraps LED-indicator (rood/oranje/groen) en een gecertificeerde rode noodstopknop met paddestoelvormige kop.
- 0 tot 2 seconden. De machine staat volledig stil. Een operator, gekleed in snijbestendige persoonlijke beschermingsmiddelen, plaatst een onbeklede rol prikkeldraad op de interne, met polyurethaan beklede rolgeleiders in de veiligheidsbehuizing.
- Ongeveer 4 tot 6 seconden. De operator trekt zich terug buiten de fysieke perimeterbeveiliging. Bij het starten van de cyclus vanaf de externe console versnelt de motorisch aangedreven orbitale ring, schakelen de spoelondersteuningsrollen in op de roterende aanvoer en begint de hogedruk witte folie radiaal door het spoeloog te worden aangebracht.
- Ongeveer 8 tot 18 seconden. Het wikkelproces verloopt in een constant tempo. De roterende ring brengt continu een overlappende, spiraalvormige wikkeling aan, die het scherpe weerhaakprofiel omsluit. De operator houdt het proces veilig in de gaten vanaf buiten de afgebakende zone.
- Ongeveer 20 tot 28 seconden. Het inpakproces wordt voltooid met een automatische foliesnijder en -klem. De ingepakte rol rust roerloos op de steunrollen, volledig ingekapseld voor veilig aanraken, en biedt een losvenster.
- Ongeveer 30 tot 46 seconden. Binnen de vergrendelde behuizing vindt een tweede wikkelsequentie plaats, waarbij een consistente cyclusherhaalbaarheid wordt aangetoond terwijl de operator buiten het gevaarlijke gebied blijft.
- Ongeveer 48 seconden. Niet-conforme handmatige interventie: Een operator bukt zich en reikt naar de machinebasis terwijl interne onderdelen nog in beweging zijn – een procedureel risico dat moderne vergrendelingssystemen volledig elimineren.
- Ongeveer 50 seconden. Nadat de machine tot stilstand is gebracht en er geen energieverbruik meer is, kan de operator de bovenliggende ringwagen gebruiken om de primaire rol wikkelmateriaal opnieuw te laden.
Waarom worden scheermesdraadspoelen gewikkeld?
Scheermesdraad en accordeonwikkelingen bestaan uit vlijmscherpe, geperforeerde stalen banden die over een zeer sterke kerndraad zijn geklemd. Handmatig contact met onbeschermde wikkelingen brengt ernstige risico's op snij- en perforatiewonden met zich mee, terwijl onbeschermde wikkelingen tijdens het hanteren in elkaar haken en vast komen te zitten, waardoor het lossen van containers gevaarlijk en arbeidsintensief wordt.
Geautomatiseerd inpakken via het oog bereikt twee cruciale doelstellingen:
- Mechanische beveiliging en veiligheid: Het apparaat perst losse draadlussen samen en immobiliseert ze, terwijl het de mespunten volledig afdekt onder strakke filmspanning.
- Milieu- en lekbescherming: Voorkomt corrosie door weersinvloeden en slijtage tijdens transport.
Onze FPW-200W ondersteunt synchroon wrappen met twee materialen om een ondoordringbare transportcoating te creëren:
| Wikkellaag | Materiaal op onze FPW-200W | Functioneel doel |
|---|---|---|
| Binnenste laag | LLDPE-rekfolie (17–35 µm) | Drukt draadlussen samen, bedekt mesranden en voorkomt verschuiving van de interne spoel. |
| Buitenste laag | Crêpepapier, geweven PP-tape of HDPE-folie | Hoge treksterkte, perforatieweerstand, scheurvaste barrière, UV- en vochtbescherming. |
Wikkelcyclustijd op de clip
De demonstratievideo laat de mogelijkheid tot snelle productie met een minimaal aantal lagen zien:
| Ga op de clip staan | Tijdsvenster | Duur | Operationele status |
|---|---|---|---|
| Handmatige positionering en centrering | 0 tot ongeveer 2 seconden | ongeveer 2 sec | Machine in gecontroleerde stilstand |
| Ringversnelling en aanloop | ongeveer 4 tot 6 seconden | ongeveer 2 sec | Acceleratie bij een soepele start |
| Snel spiraalvormig wikkelen | ongeveer 4 tot 20 seconden | ongeveer 16 sec | Continue rotatie van de ring door het oog |
| Stop, knip en ontlaadvenster | ongeveer 20 tot 28 seconden | ongeveer 8 sec | Lossen en volgende stap in de voorbereiding |
De omlooptijd van 16 seconden in de video weerspiegelt een flexibele, enkellaagse beschermende wikkeling. Voor exportzendingen die een zware, overlappende bescherming vereisen, is onze speciaal ontwikkelde FPW-200W geschikt voor een omlooptijd van 20 tot 35 seconden per spoel.
Het overlappingspercentage bepaalt de uiteindelijke integriteit van de verpakking. Door de materiaaloverlap te verhogen van 30% naar 70% wordt de dikte van de beschermende wand boven de mespunten verdubbeld, wat ongeveer 6 tot 12 seconden extra ringrotatie per spoel oplevert.
Specificaties van de FPW-200W
| FPW-200W scheermesdraadwikkelmachine | Technische specificatie |
|---|---|
| Draagvermogen van de spoel | 10 tot 100 kg |
| Buitendiameter van de spoel (OD) | 450 800 tot mm |
| Binnendiameter van de spoel (ID) | 400 600 tot mm |
| Axiale breedte/hoogte van de spoel | 100 350 tot mm |
| Ringrotatiesnelheid | 40 tot 110 toeren per minuut (gestuurd door frequentieregelaar) |
| Actieve wikkelcyclustijd | 20 tot 35 seconden per spoel (afhankelijk van de parameters) |
| Film overlappingsbereik | 10% tot 90% (traploze HMI-aanpassing) |
| Rolaandrijving configuratie | Dubbele, met polyurethaan afgeschermde steunrollen |
| Ringaandrijfmechanisme | Elektrische reductiemotor met hoog koppel en distributieriemaandrijving |
| Stroomvoorziening | 380 V, 50 Hz, 3-fasen (aangepaste configuraties van 220–480 V beschikbaar) |
| Besturingsarchitectuur | Industriële PLC met meertalig HMI-touchscreen |
Takt-controle
Voor een typische middelgrote fabriek voor beveiligingshardware met een productie van 60 spoelen per uur , is de beschikbare takttijd:
Takt Time = 3600 s ÷ 60 coils = 60 s per coil
Bij gebruik van een FPW-200W met een conservatieve wikkelcyclus van 25 seconden blijft het volgende over:
Net Handling Window = 60 s - 25 s = 35 s per coil
Een verwerkingstijd van 35 seconden biedt comfortabel plaats aan één operator die onderdelen laadt, etiketteert en palletiseert, zonder dat de operator vermoeid raakt.
Wanneer de productievereisten meer dan 80 tot 100 rollen per uur bedragen, wordt handmatig laden het knelpunt. Op dit punt integreren we pneumatische uitwerpers, aangedreven aanvoer-/afvoerwagens en automatische folieklem- en snij-units, waardoor de operator de volgende rol kan klaarzetten terwijl de machine deze in een ononderbroken behuizing wikkelt.
Selectiechecklist voor een verpakkingsmachine met prikkeldraad
- Dimensionale omhulling van de spoel: Controleer de minimale/maximale buitendiameter, binnendiameter en bundelbreedte om de doorvoerruimte van de orbitale ring te verifiëren.
- Gewicht beoordeling: Valideer de diameter van de as van de steunrol en de lagerwaarden ten opzichte van de maximale spoelmassa (10 tot 100 kg op de FPW-200W).
- Strategie voor beschermingsmateriaal: Definieer inkapseling met één film versus dubbellaags composietverpakking (LLDPE + geweven band / crêpepapier).
- Vereiste overlap en aantal lagen: Stel een streefoverlappercentage in (30% tot 70%) om de perforatiebestendigheid van de messen tijdens transport in zeecontainers te garanderen.
- Uurlijkse doorvoerdoelstelling: Breng de actieve cyclustijden van de ring in evenwicht met de ergonomie van het laden en lossen om een realistische lijntakt te bepalen.
- Veiligheidsgrens voor de operator: Specificeer fysieke afschermingen, optische veiligheidsschermen en vergrendelingssystemen die voldoen aan de lokale voorschriften voor de werkplek.
- Stroomafwaartse integratie: Bepaal de vereisten voor inline controleweging, automatisch omsnoeren of het afdrukken van barcode-etiketten voor verzending.
Bediening en veiligheid
In de videoclip wordt het laden van de primaire spoel uitsluitend in stilstand uitgevoerd, waarbij de operator buiten de afscherming stapt voordat de ring start. Deze operationele basislijn is vastgelegd in de besturingsarchitectuur van de FPW-200W. De behuizing van gelast gaas voorkomt dat ledematen per ongeluk in de roterende ring en de roterende steunrollen terechtkomen.
Het gevaarlijke gedrag dat zichtbaar is rond 48 seconden – het reiken naar interne bewegende onderdelen tijdens actieve beweging – benadrukt de noodzaak van technische beheersmaatregelen boven administratieve regels:
- Veiligheidsvergrendeling (ISO 14119): De toegangsdeuren van moderne FPW-units zijn voorzien van veiligheidsschakelaars met vergrendeling. De machine kan niet in werking treden als een van de vergrendelingen openstaat en de poort blijft vergrendeld totdat de ring een geverifieerde snelheid van nul bereikt.
- Optische aanwezigheidsdetectie: Optische gordijnen over handmatig te laden openingen verlagen automatisch het aandrijfkoppel via een veiligheidscircuit van categorie 3, PL d (ISO 13849-1) als een operator tijdens een actieve cyclus in de opening reikt.
- Vervanging en onderhoud van rollen: Het routinematig aanvullen van de rollen, zoals te zien is rond 50 seconden, mag alleen worden uitgevoerd onder veilige stopomstandigheden.
- LOTO-protocol: Volledige elektrische en pneumatische isolatie (Lockout/Tagout) is verplicht voordat personeel de behuizing betreedt om obstakels te verwijderen, ringaandrijvingen te inspecteren of preventief onderhoud uit te voeren.
- Persoonlijke beschermingsmiddelen (PBM): Snijbestendige handschoenen (EN 388 niveau F / ANSI A6 of hoger) en Kevlar-armbeschermers zijn verplicht bij het hanteren van onverpakt prikkeldraad.
Alle installaties uit de FPW-serie voldoen aan de geldende veiligheidsvoorschriften voor machines:
- ISO12100:2010: Algemene ontwerpprincipes — Risicobeoordeling en risicobeperking.
- EN 415-10:2014: Veiligheidseisen voor verpakkingsmachines — Algemene eisen, afscherming en noodstopcircuits.
Veelgestelde vragen over techniek
V: Hoe lang duurt het om een spoel met scheermesdraad te wikkelen? A: Een standaard beschermende wikkeling duurt ongeveer 16 seconden, zoals in de video te zien is. Voor industriële productie met veel overlapping en een perforatiebestendige buitenwikkeling is onze FPW-200W geschikt voor 20 tot 35 seconden per spoel, afhankelijk van de spoelgeometrie en de overlappingsinstellingen.
V: Welke spoelformaten passen op de standaard FPW-200W machine? A: De FPW-200W verwerkt spoelen met een gewicht tussen 10 en 100 kg, met een buitendiameter (OD) van 450 tot 800 mm en een binnendiameter (ID) van 400 tot 600 mm. Op maat gemaakte, extra grote ringframes kunnen worden ontworpen voor grotere veiligheidsbarrières.
V: Welke verpakkingsmaterialen kan de machine tegelijkertijd verwerken? A: De machine kan één materiaal aanbrengen of een systeem met twee materialen gebruiken. Gangbare configuraties zijn onder andere een binnenlaag van LLDPE-rekfolie voor kernbinding, bedekt met crêpepapier, geweven PP-tape of geëxtrudeerde HDPE-folie voor perforatie- en UV-bescherming.
V: Hoe voorkomt de machine dat de messen de rekfolie scheuren? A: De rekspanning wordt geregeld via een verstelbare frictiekoppeling of magnetische poederrem op de materiaalwagen, waardoor overrekking tegen de mespunten wordt voorkomen. De gelijktijdige toepassing van een buitenste geweven band of crêpepapier absorbeert de tangentiële schuifspanning en beschermt de binnenste foliebarrière.
Volgende stap
Onze afdeling verpakkingstechniek past systemen voor het wikkelen van scheermesdraadrollen aan de exacte afmetingen en outputparameters van uw fabriek aan in drie stappen:
- Dien de volgende aanvraagparameters in: Stuur de buitendiameter (OD), binnendiameter (ID), breedte, het gewicht per eenheid, de specificaties van het verpakkingsmateriaal en de beoogde uurcapaciteit van de spoel naar info@fhopepack.com.
- Ontvang binnen 48 uur een technisch voorstel: Wij leveren een tekening van de benodigde ruimte voor de apparatuur, een berekening van de orbitale vrije ruimte, een veiligheidsplan en een validatie van de lijntaktbalans.
- Voer een lay-out- en veiligheidscontrole uit: Overleg met ons applicatieteam om de laadlogistiek, de rolconfiguraties en de lokale elektrische voorschriften te bevestigen.
Gerelateerd lezen
- Scheermesdraadwikkelmachine FPW-200W
- Draadwikkelmachine FPW-300
- Draadwikkelmachine met papier
- Spoelwikkelmachine met tape- en labelprinter
Bronnen
- Specificaties van de machine en verpakkingslagen: FPW-200W productpagina voor het wikkelen van scheermesdraad
- Basislijn voor procestiming: Empirische cyclusgegevens afgeleid van videoverificatie van de apparatuur (bemonsteringsintervallen van 2 seconden)
- Operationele referentiebeelden: Demonstratie van het wikkelen van industrieel scheermesdraad op YouTube
- Geharmoniseerde veiligheidsnormen: ISO 12100:2010, EN 415-10: 2014, ISO 13849-1: 2023
Laatst beoordeeld: 05-10-2026