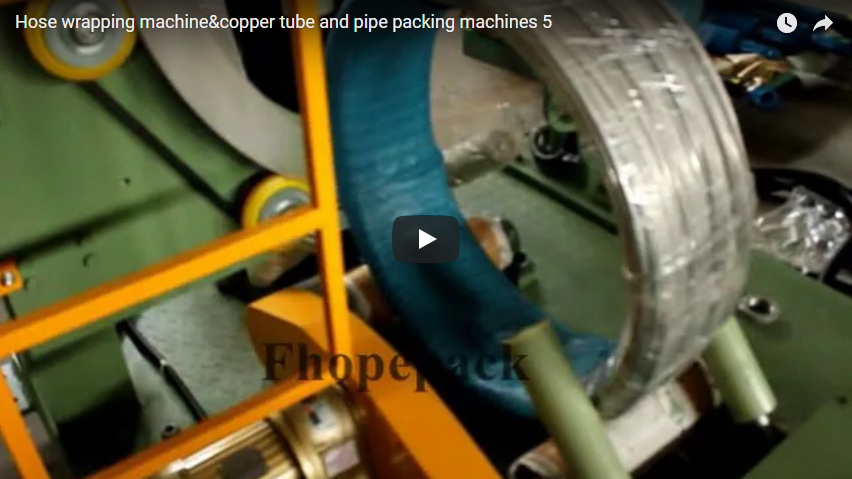
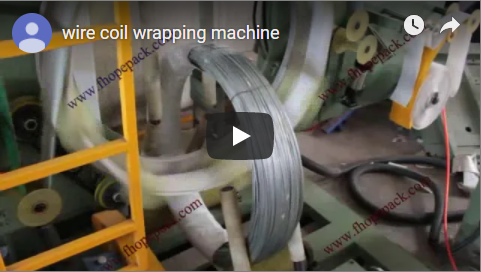
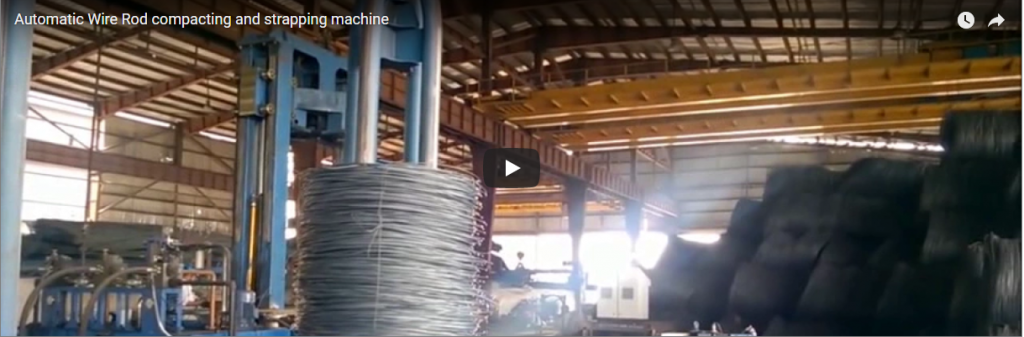
Samenvatting Deze video toont onze lijnen voor het omsnoeren van draadspoelen in een grote draadfabriek. Veel lijnen lopen naast elkaar; op elke lijn bewegen de draadspoelen over gele rollenbanen door omsnoeringsstations die ze omwikkelen, waarna ze verder gaan naar het einde van de lijn. Met veel trekbanken bedient elke omsnoeringslijn een groep trekbanken.
Inhoudsopgave
- Wat de video laat zien
- Waarom zoveel korte regels?
- Hoeveel regels?
- Wat we per plant instellen
- Selectie checklist
- Veiligheid
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Wat de video laat zien
| Stap voor | Wat je ziet |
|---|---|
| hal | In een grote draadfabriek liggen veel spoellijnen naast elkaar. |
| Transportbanden | De rollen worden vervoerd op gele rollenbanen. |
| strapping | Bevestigingspunten om elke spoel te verbinden |
| Operators | Personeel beweegt zich tussen de rijen. |
| Uitvoer | De vastgebonden spoelen bereiken het uiteinde van de lijn. |
Waarom zoveel korte regels?
- Korte routes. Elke lijn bevindt zich vlakbij de bijbehorende tekenmachines.
- Geen enkel knelpunt. Het uitvallen van één productielijn betekent niet dat de fabriek stil komt te liggen.
- Gedeeld ontwerp. Alle productlijnen delen dezelfde reserveonderdelen.
- Stapsgewijze groei. Voeg lijnen toe naarmate je tekenmachines toevoegt.
Hoeveel regels?
Uitgewerkt voorbeeld (ter illustratie).
| Item | Waarde |
|---|---|
| Plantopbrengst (ter illustratie) | 600 spoelen per uur |
| Eén bevestigingslijn (ter illustratie) | 80 spoelen per uur |
| Aantal benodigde regels: 600 ÷ 80 | 7.5, dus 8 regels |
| Spoelen per lijn bij 8 lijnen, 600 ÷ 8 | 75 spoelen per uur |
| Spoelgewicht (ter illustratie) | 1,000 kg |
| Tonnen per lijn, 75 × 1,000 kg | 75 ton per uur |
Wat we per plant instellen
| omgeving | Hangt af van |
|---|---|
| Bandjes per spoel | Spoelgewicht en transport |
| Riem | PET of staal |
| Conveyor | Spoelgrootte en -indeling |
| Aantal regels | Plantenopbrengst |
Selectie checklist
- Spoel buitendiameter, binnendiameter, hoogte en gewicht.
- Bandjes per spoel.
- Plantenopbrengst.
- Tekenmachines per lijn.
- Plattegrond.
- PET- of stalen band.
Veiligheid
- Blijf uit de buurt van vastgebonden hoofden terwijl ze bewegen.
- Blijf van de rollenbanen af.
- Vergrendel het apparaat voordat u een vastgelopen riem verhelpt.
- Voor CE-markten is de machine ontworpen volgens ISO 12100 en EN 415-10.
Veelgestelde vragen over techniek
V: Waarom meerdere lijnen in plaats van één? A: Korte routes, geen knelpunt en de lijnen groeien mee met de plant.
V: Hoeveel productielijnen heeft een fabriek nodig? A: Fabrieksproductie gedeeld door de lijnsnelheid; 8 lijnen in het uitgewerkte voorbeeld.
V: Welke band wordt gebruikt? A: PET of staal, de keuze hangt af van het gewicht van de rol en het transport.
V: Kunnen er later nog lijnen worden toegevoegd? A: Ja, naarmate er meer tekenmachines worden toegevoegd.
V: Delen de productielijnen onderdelen? A: Ja, alle productielijnen gebruiken hetzelfde ontwerp en dezelfde reserveonderdelen.
V: Welke normen zijn van toepassing? A: Voor CE-markten zijn dat ISO 12100 en EN 415-10.
Volgende stap
We koppelen de draadwikkelingslijnen in drie stappen:
- Dien uw lay-outtekening in. met spoelafmetingen, fabrieksproductie en lay-out, om info@fhopepack.com.
- Ontvang binnen 48 uur een offerte. met de machinegegevens en de lay-out.
- Plan een locatiebezoek Zo bevestigen we de plantindeling.
Gerelateerd lezen
- Lijn voor het wikkelen, omkeren en stapelen van staaldraadrollen
- Draadbindmachine voor wapeningsstaal en stangenbundels
- Volledige doorwikkelmachine voor kleine rollen
- Spoelverpakkingsmachine
Bronnen
- Machine-inhoud: FHOPE-engineeringteam, 2026-10-10
- Klem: de video op YouTube
- Aantal regels: ons uitgewerkte voorbeeld, illustratieve waarden
- Normbereik: ISO 12100:2010; EN 415-10: 2014
- Tijdstip van indiening voorstel: goedgekeurde bouwvergunning (voorstel binnen 48 uur)
Laatst beoordeeld: 10-10-2026