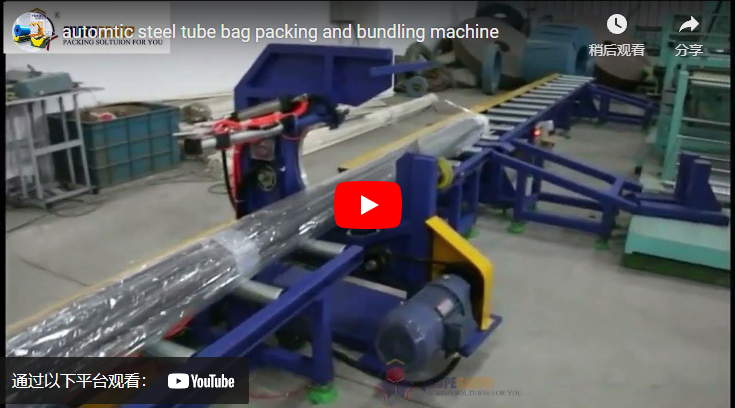
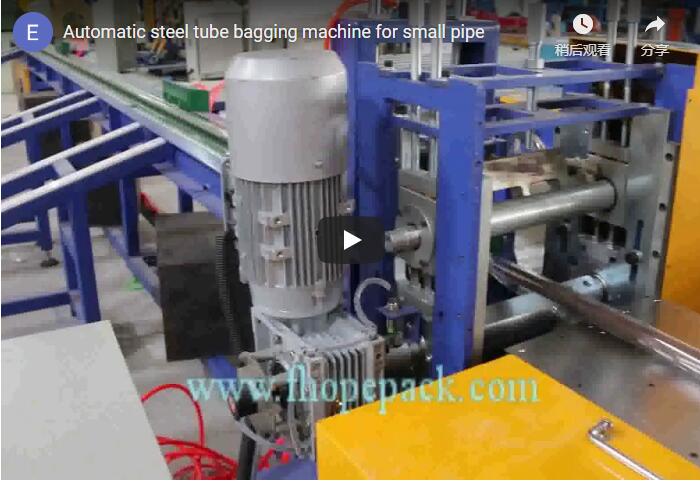
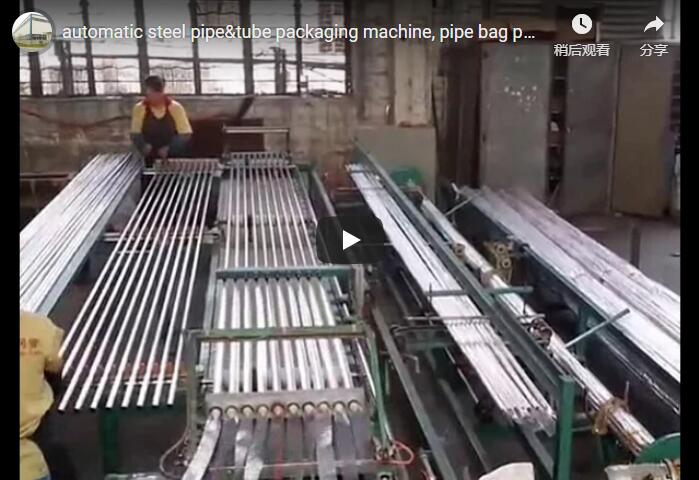
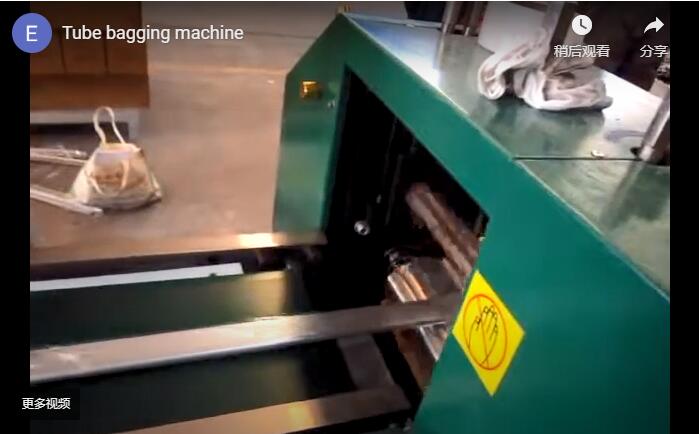
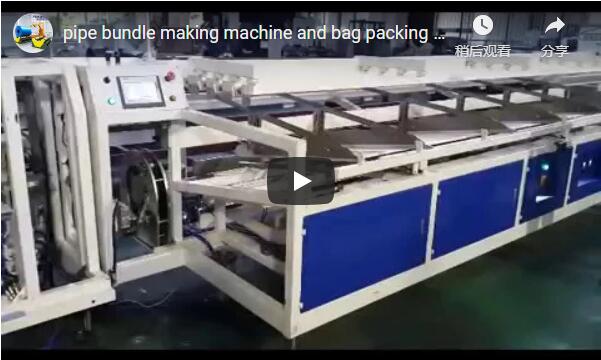
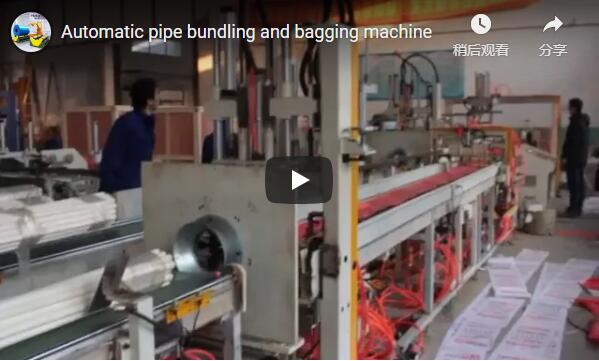
Tērauda cauruļu apstrāde un iepakošana rada ievērojamas loģistikas problēmas dažādās nozarēs, sākot no būvniecības un autobūves līdz enerģētikas infrastruktūrai. Manuālie procesi bieži vien ir darbietilpīgi, pakļauti neatbilstībām, palielina produktu bojājumu risku un rada ergonomiskus apdraudējumus. Šo problēmu risināšanai ir nepieciešama sarežģīta automatizācija, ko apliecina automātiskā tērauda cauruļu iepakošanas un saiņošanas iekārta – būtiska sastāvdaļa tērauda apstrādes un izplatīšanas darbplūsmu modernizācijā.
Tradicionālās tērauda cauruļu iepakošanas metodes ietver manuālu salikšanu, ievietošanu aizsargmaisos un sekojošu saiņošanu vai nostiprināšanu. Šai pieejai ir vairāki trūkumi:
Zema caurlaidspēja: Manuāla apstrāde pēc būtības ierobežo iepakošanas ātrumu, radot sastrēgumus ražošanas līnijās.
Nekonsekventa kvalitāte: Atšķirības manuālajā iesaiņošanā un saišķošanā var izraisīt slikti nostiprinātas pakas, palielinot bojājumu risku transportēšanas un uzglabāšanas laikā. Pētījumi liecina, ka nevienmērīgs siksnu spriegojums var apdraudēt pakas integritāti, īpaši dinamiskas slodzes apstākļos (Avots: Iepakojuma tehnoloģija un zinātne).
Darbaspēka izmaksas un drošība: Smagu tērauda cauruļu manuāla celšana un manipulācijas ievērojami palielina darbaspēka izmaksas un pakļauj darbiniekus muskuļu un skeleta traumu riskiem. OSHA vadlīnijas uzsver inženiertehniskos kontroles pasākumus šādu apdraudējumu mazināšanai.
Materiālu atkritumi: Iepakošanas plēves un siksnu manuāla uzklāšana var izraisīt pārmērīgu materiāla patēriņu.
qq截图20230713152627
Automatizētas sistēmas tieši risina šīs problēmas, ievērojot liesās ražošanas principus un pieaugošo pieprasījumu pēc augstākas efektivitātes un izsekojamības piegādes ķēdēs.
Tērauda caurules tiek saņemtas no augšupējiem procesiem (piemēram, griešanas, apdares), izmantojot rullīšu vai ķēdes konveijerus. Sensori nosaka cauruļu klātbūtni un izmērus. Uzlabotās sistēmas var izmantot servo piedziņas mehānismus vai robotizētas rokas precīzai izlīdzināšanai un salikšanai iepriekš noteiktās saišķu konfigurācijās (sešstūra, kvadrātveida). Šis posms ir kritiski svarīgs, lai nodrošinātu vienmērīgu saišķu ģeometriju, kas bieži tiek optimizēts, izmantojot simulācijas modelēšanas metodes (sal. International Journal of Advanced Manufacturing Technology ).
2. Automātiska iepakošanas iekārta
Kad cauruļu saišķis ir savākts, to pārvieto uz iepakošanas staciju.
Plēves izsniegšana: Polietilēna (PE) vai citas piemērotas aizsargplēves rullis tiek automātiski attīts.
Somas veidošanās: Mašīna veido maisiņu ap saišķi, bieži izmantojot termiski noslēdzošus stieņus. Inovācijas blīvēšanas tehnoloģijā, dažkārt balstoties uz materiālzinātnes pētījumiem (piemēram, ultraskaņas blīvēšana konkrētiem plēvju veidiem), nodrošina blīvējuma integritāti un ātrumu. Patentu literatūrā bieži vien ir sīki aprakstītas jaunas plēves padeves un blīvēšanas žokļu konstrukcijas, kuru mērķis ir samazināt cikla laikus un uzlabot blīvējuma kvalitāti (piemēram, mainīgi temperatūras profili, pamatojoties uz plēves biezumu).
Griešana: Izveidotais maisiņš tiek precīzi izgriezts no nepārtrauktas plēves ruļļa.
3. Siešanas un stropēšanas modulis
Maisos iepakotais saišķis nonāk stropēšanas stacijā.
Siksnas barošana: Ap saišķi iepriekš noteiktās vietās tiek uzlikta polipropilēna (PP) vai poliestera (PET) siksna.
Spriegošana: Siksnu stiprinājums tiek automātiski nospriegots līdz ieprogrammētam līmenim, kas ir ļoti svarīgi saišķa stabilitātei. Siksnu stiprinājuma mehānikas pētījumi nodrošina optimālus spriegošanas iestatījumus, lai novērstu cauruļu bojājumus, vienlaikus nodrošinot drošu noturību.
Blīvējums: Siksnas gali tiek savienoti, parasti izmantojot termisko blīvēšanu vai berzes metināšanu.
Griešana: Siksna tiek nogriezta, pabeidzot saiņošanas procesu. Parasti vienā saišķī tiek izmantotas vairākas siksnas.
4. Vadības sistēma un integrācija
Visu procesu vada PLC, kas ir savienots ar cilvēka un mašīnas saskarni (HMI) parametru iestatīšanai (saišķa izmērs, siksnu skaits, spriegošanas līmeņi) un diagnostikai. Sensori (fotoelektriskie, tuvuma, lāzera mērīšanas) uzrauga caurules/saišķa pozīciju un procesa statusu. Mūsdienu sistēmām bieži vien ir iespējas integrēties visas rūpnīcas ražošanas izpildes sistēmās (MES), izmantojot tādus protokolus kā OPC UA vai EtherNet/IP, nodrošinot datu reģistrēšanu, attālinātu uzraudzību un saskaņošanu ar Industrijas 4.0 iniciatīvām.
Galvenie veiktspējas parametri un projektēšanas apsvērumi
Šo sistēmu novērtēšana ietver vairāku galveno rādītāju novērtēšanu:
caurlaide: Parasti mēra saišķos stundā vai sekundēs ciklā (piemēram, 15–60 sekundes katram saišķim atkarībā no izmēra un sarežģītības).
Caurules specifikācijas: Pieņemamo cauruļu diametru diapazons (piemēram, 10 mm–150 mm) un garumu diapazons (piemēram, 3 m–12 m).
Komplekta konfigurācija: Maksimālais saišķa svars (piemēram, līdz 5000 kg) un izmēri. Programmējamas saišķa formas (sešstūra, kvadrāta, apaļa).
Iepakojuma materiāli: Savietojamība ar dažādām iepakošanas plēvēm (biezums, veids) un siksnu materiāliem (platums, izturība).
Pārslēgšanās laiks: Laiks, kas nepieciešams, lai pielāgotu iekārtu dažādiem cauruļu izmēriem vai saišķu konfigurācijām. Ātrās nomaiņas mehānismi ir galvenā uzmanības centrā.
Uzticamība un apkopes iespējas: Izšķiroša nozīme ir izturīgai konstrukcijai, augstas kvalitātes komponentu (motoru, gultņu, sensoru) izmantošanai un vieglai piekļuvei apkopei, ko projektēšanas posmā bieži vien vadās pēc FMEA (atteices veidu un efektu analīzes).
Drošība: Atbilstība starptautiskajiem drošības standartiem (piemēram, ISO 13849, ANSI B11), izmantojot atbilstošus aizsargus, bloķēšanas ierīces un avārijas apturēšanas sistēmas.
Priekšrocības, kas pārsniedz pamata automatizāciju
Ieguvumi sniedzas tālāk par vienkāršu ātrumu un darba samazināšanu:
Uzlabota produktu aizsardzība: Vienmērīga iepakošana iepakojumā samazina virsmas skrāpējumus, piesārņojumu un atmosfēras koroziju uzglabāšanas un apstrādes laikā.
Uzlabota loģistika: Vienveidīgas formas un droši nostiprinātas pakas ir vieglāk apstrādāt ar iekrāvējiem, efektīvi sakraujamas noliktavās un optimizē transportēšanas iekraušanu.
Samazināti materiālu atkritumi: Automatizēta vadība optimizē plēves garumu un siksnas izmantošanu, salīdzinot ar manuālajām metodēm. Dažās sistēmās ir iekļauti algoritmi atkritumu samazināšanai, pamatojoties uz saišķa izmēriem.
Datu reģistrēšana un izsekojamība: Integrētās vadības sistēmas var reģistrēt katra saišķa ražošanas datus (laiks, datums, parametri, daudzums), atbalstot kvalitātes kontroles un izsekojamības prasības.
Nozares lietojumprogrammas
Šīs automatizētās sistēmas ir neaizstājamas iekārtās, kas ražo vai apstrādā lielus cauruļu apjomus, tostarp:
Tērauda rūpnīcas un servisa centri
Automobiļu detaļu ražošana (piemēram, izplūdes caurules, šasijas elementi)
Būvmateriālu piegādātāji (piemēram, sastatnes, konstrukcijas caurules)
Mēbeļu ražošana
Hidraulisko un pneimatisko sistēmu cauruļu ražotāji
Nākotnes perspektīvas
Pastāvīgie uzlabojumi ir vērsti uz lielāku elastību, intelektu un ilgtspējību. Potenciālie uzlabojumi ietver:
Robotu integrācija: Robotu izmantošana sarežģītākiem komplektēšanas modeļiem vai uzdevumu apstrādei.
AI vadīta optimizācija: Mašīnmācīšanās algoritmi, lai dinamiski optimizētu cikla laikus, materiālu patēriņu vai prognozētu apkopes vajadzības, pamatojoties uz sensoru datiem.
Ilgtspējīgi materiāli: Pielāgojot iekārtas bioloģiski noārdāmu vai pārstrādātu iepakojuma plēvju un siksnu efektīvai apstrādei.
Uzlabotas redzes sistēmas: Mašīnredzes ieviešana kvalitātes pārbaudei (piemēram, blīvējuma integritātes pārbaudei, saišķa konfigurācijas pārbaudei).
Noslēgumā jāsaka, ka automātiskā tērauda cauruļu iepakošanas un saiņošanas iekārta ir nozīmīgs inženiertehniskais sasniegums, kas tieši risina galvenās darbības problēmas tērauda rūpniecībā. Apvienojot izturīgu mehānisko konstrukciju ar sarežģītām vadības sistēmām, šīs iekārtas nodrošina ievērojamus efektivitātes, produktu kvalitātes, drošības un loģistikas veiktspējas uzlabojumus, padarot tās par būtisku ieguldījumu konkurētspējīgās ražošanas un izplatīšanas darbībās.