Kopsavilkums: Bezsaistes PVC cauruļu siešanas un iepakošanas līnija atdala iepakojumu no ekstrūzijas, lai maksimāli palielinātu ražošanas noturību. Šī automatizētā horizontālā iepakošanas sistēma apstrādā diametrus līdz 110 mm ar programmējamām saišķu formām. Rezultāti ietver samazinātu darbaspēka atkarību, samazinātus produktu bojājumus un pastāvīgu aizsardzību santehnikas un šķidrumu pārsūtīšanas lietojumprogrammām.
🛠️ Klienta pieredze
Vidēja lieluma ekstrūzijas ražotājam, kas apkalpo reģionālos santehnikas tirgus, bija nepieciešams visaptverošs iepakošanas risinājums, kas spētu atdalīt ražošanu no iepakošanas ātruma, lai apstrādātu mainīgus grafikus, neapturot augšupējo ekstrūziju, tādējādi nodrošinot vienmērīgu ražošanas apjomu dažādiem PVC cauruļu diametriem un sarežģītiem pasūtījumu profiliem.
Darbojoties dzīvojamo māju santehnikas, lauksaimniecības apūdeņošanas un pašvaldību infrastruktūras vertikālēs, iekārta pārvalda aptuveni 30–50 tonnu anonimizētu caurlaidspēju nedēļā. Ražošanas grafiki mainās atkarībā no sezonāliem būvniecības cikliem un reģionālo izplatītāju pasūtījumiem. Rūpnīcā vienlaikus darbojas trīs ekstrūzijas līnijas, ražojot plašu diametru diapazonu, sākot no mazām drenāžas caurulēm līdz lielākām caurulēm. Šī dažādība prasa elastīgus iepakošanas parametrus, kas bieži mainās visas maiņas laikā. Iepriekšējie mēģinājumi pārvaldīt šo mainīgumu ar manuāliem līnijas beigu procesiem izraisīja nevienmērīgu saišķu kvalitāti. Vadības komanda atzina, ka darbības neefektivitāte ierobežoja viņu spēju savlaicīgi izpildīt lielus pasūtījumus, vienlaikus saglabājot stingrus piegādes standartus reģionālajiem izplatītājiem.
🏗️ Izaicinājums
Galvenā darbības vājā vieta rodas no cieši sinhronizētām ekstrūzijas un iepakošanas darbplūsmām, kas vēsturiski izraisīja biežas ražošanas pārtraukšanas un nozarei raksturīgus produktu bojājumu rādītājus maksimālās ražošanas apjoma laikā, tieši ietekmējot savlaicīgu piegāžu veiktspēju un palielinot ar apstrādi saistītos drošības incidentus visā ražotnē.
Sinhronizācijas kļūmes starp ekstrūziju un iepakošanu radīja kaskādes sašaurinājuma efektu. Kad iepakošanas stacijai bija jāpielāgojas jaunam caurules diametram, augšupējās līnijas bija jāsamazina ātrums vai pilnībā jāapstājas. Šī atkarība izraisīja pārejas dīkstāvi, kas parasti veido 6–10% no kopējā maiņas laika, pamatojoties uz standarta nozares kritērijiem. Manuāla apstrāde radīja ievērojamus drošības riskus un kvalitātes problēmas. Darbinieki bieži cieta no sasprindzinājuma, ceļot smagus saišķus, kā rezultātā palielinājās traumu ziņojumu skaits un ar to saistītās darbinieku kompensācijas izmaksas. Produktu bojājumu līmenis bieži sasniedz 10–15%, galvenokārt tāpēc, ka nokrituši saišķi atsitas pret cietām virsmām un nepareizs sikspārņu spriegojums izraisa cauruļu deformāciju. Turklāt nevienmērīga saišķu ģeometrija izraisīja nestabilas palešu slodzes, palielinot kravas pārvietošanās risku transportēšanas laikā. Manuālas apstrādes darbaspēka izmaksas bieži vien patērē 20–30% no iepakošanas budžeta, novirzot līdzekļus no citiem darbības uzlabojumiem.
🔗 Saistīts : Izpētiet citus risinājumus
📈 Risinājumu dizains
Ieteicamajā konfigurācijā tiek izmantota automatizēta horizontāla iepakošanas līnija ar uzkrāšanas buferi un neatkarīgu siksnu nostiprināšanas moduli, kas spēj apstrādāt diametrus no 16 mm līdz 110 mm, vienlaikus darbojoties atsevišķi no ekstrūzijas padeves, lai uzturētu nepārtrauktu darbplūsmu.
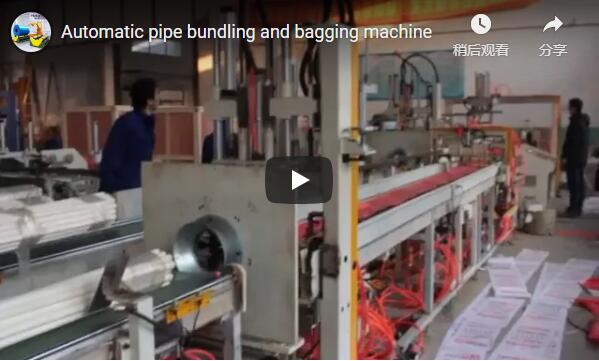
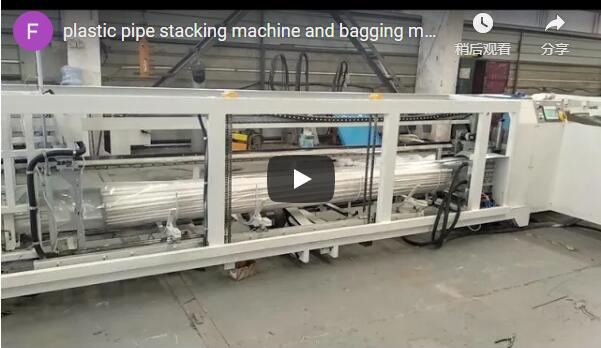
Inženieru komanda specificēja pilnībā automātisku horizontālu cauruļu iepakošanas līniju, kas paredzēta neatkarīgai darbībai no ekstrūzijas padeves. Motorizēts uzkrāšanas galds kalpo kā dinamisks buferis, uzglabājot caurules, līdz iepakošanas iekārtas ir gatavas nākamās partijas apstrādei. Šī atvienošana novērš sinhronizācijas ierobežojumus un nodrošina nepārtrauktu ekstrūzijas plūsmu. Sistēmai ir PLC (programmējama loģiskā kontrollera) automatizēta vadības iekārta, kas sakārto caurules precīzos sešstūra vai kvadrāta rakstos, pamatojoties uz saglabātajām receptēm. Siksnu galviņas uzklāj PP/PET (polipropilēna vai poliestera rūpnieciskos siešanas materiālus) ar automatizētu spriegošanas un berzes metinājuma savienojumiem, nodrošinot vienmērīgu saišķa stingrību neatkarīgi no caurules virsmas tekstūras. Lejupējais iepakošanas modulis piepūš nepārtrauktas PE plēves caurules un izmanto termiski blīvēšanas stieņus, lai izveidotu mitrumizturīgus apvalkus. Operatori var pielāgot visus parametrus, izmantojot HMI (cilvēka un mašīnas saskarnes skārienekrāna paneli), samazinot iestatīšanas laiku starp SKU maiņām. Iekārtām, kas apstrādā spirālveida cauruļu izstrādājumus, apstrādes prasības ievērojami atšķiras; šādiem lietojumiem bieži vien ir nepieciešama horizontāla spirālveida iesaiņošanas mašīna, kas ir optimizēta gredzenveida kravām, nevis lineāriem profiliem.
🛡️ Ieviešana
Sistēmas ieviešana ir vērsta uz automatizēto iepakošanas darbplūsmu saskaņošanu ar esošajiem materiālu apstrādes maršrutiem, nodrošinot netraucētas maiņu pārejas, samazinot manuālu iejaukšanos ikdienas ražošanas ciklos un vienmērīgi integrējoties ar augšupējiem ekstrūzijas grafikiem, lai uzturētu nepārtrauktu darbības plūsmu.
Nodošanas gaitā prioritāte tika piešķirta darbplūsmas integrācijai, nevis mehāniskai atkārtotai kalibrēšanai. Inženieri jauno līniju pielāgoja esošajiem konveijeru ceļiem, lai nodrošinātu vienmērīgu materiālu nodošanu starp ekstrūzijas un iepakošanas komandām. Vadības sistēma tika konfigurēta ar saišķu profiliem katram produkta diametram, ļaujot operatoriem pārslēgt ražošanas parametrus, izmantojot standarta saskarnes izvēlnes, neapturot augšupējās līnijas. Ap kustīgajām zonām tika izveidoti drošības protokoli, lai atbilstu darba vietas standartiem, vienlaikus saglabājot skaidru redzamību grīdas uzraugiem. Operatori saņēma apmācību, kas koncentrējās uz darbplūsmas koordināciju, siksnu atkārtotas ielādes procedūrām un ikdienas problēmu novēršanu, lai nodrošinātu maiņas nepārtrauktību. Integrācijas fāzē tika uzsvērta arī plēves lietošanas modeļu optimizēšana, lai samazinātu materiālu atkritumus, vienlaikus saglabājot blīvējuma integritāti dažādos saišķu izmēros, nodrošinot, ka iepakošanas komanda var uzturēt nemainīgu ražošanas apjomu, netraucējot ekstrūzijas tempu.
| Parametru kategorija | Specifikācijas informācija | Nozares standarta diapazons |
|---|---|---|
| Cauruļu apstrāde | Diametra iespējas | 16 mm–110 mm (pielāgojams līdz 300 mm) |
| Cauruļu apstrāde | Garuma diapazons | 2 m – 6 m (pieejami pagarināti rāmji) |
| Paketes konfigurācija | Formu raksti | Sešstūrains, kvadrātveida, taisnstūrveida |
| Siksnu sistēma | Siksnas materiāls | Polipropilēns (PP) vai poliesters (PET) |
🔗 Skatīt arī : Saistītais aprīkojums
⚙️ Rezultātu dati
Pēcinstalācijas veiktspējas dati liecina par tipiskiem nozares standarta uzlabojumiem darba efektivitātē un materiālu aizsardzībā, atbalstot nepārtrauktas ekstrūzijas darbības bez sinhronizācijas ierobežojumiem vai sastrēgumu kavējumiem, vienlaikus ievērojot automatizētu iepakošanas sistēmu standarta darbības atjaunošanas kritērijus.
Pirmajā pilnas ražošanas mēnesī ievērojami uzlabojās darbības rādītāji. Manuālā darbaspēka prasības kopumā samazinājās par 50–70 %, ļaujot darbiniekiem pārcelt uz kvalitātes pārbaudi un palešu iekraušanu. Produktu bojājumu rādītāji parasti stabilizējās 1–3 % robežās, novēršot izmaksas, kas saistītas ar materiālu pārstrādi un klientu sūdzībām par bojātām precēm. Uzkrāšanas buferis ļāva ekstrūzijas līnijām uzturēt maksimālo caurlaidspēju iepakojuma maiņas laikā, atgūstot iepriekš zaudēto maiņas laiku atbilstoši nozares standarta atjaunošanas kritērijiem. Saišu konsekvence uzlaboja palešu kraušanas blīvumu par aptuveni 10–20 %, samazinot pārvadāšanas konteineru tukšo vietu un samazinot loģistikas izmaksas uz vienu vienību. Klientu atsauksmes uzsvēra uzlabotu aizsardzību pret vides faktoriem, un sešu mēnešu novērtēšanas periodā netika ziņots par mitruma bojājumiem transportēšanas laikā.
🛠️ Ieguldījumu atdeves (ROI) analīze
Finansiālo atdevi galvenokārt nodrošina kumulatīvais darba efektivitātes pieaugums un materiālu atkritumu samazināšana, un tipiskais atmaksāšanās periods ir no 14 līdz 24 mēnešiem atkarībā no reģionālajām algu struktūrām un salīdzināmu objektu ikdienas caurlaidspējas apjomiem.
Finanšu analīze apstiprina spēcīgu investīciju atdevi, ko nodrošina darbaspēka efektivitāte un atkritumu samazināšana. Iekārtām, kas apstrādā lielus apjomus, kas pārsniedz 50 tonnas cauruļu dienā, gada izmaksu ietaupījums, pateicoties samazinātam personālam un zemākām bojājumu izmaksām, parasti ir 50 000–100 000 USD robežās, pamatojoties uz reģionālajiem algu kritērijiem. Šie skaitļi norāda uz atmaksāšanās periodu no 14 līdz 24 mēnešiem pilnībā automātiskām konfigurācijām. Budžeta ziņā apzinīgām darbībām ar mazāku caurlaidspēju jāapsver pusautomātiskas versijas, kas automatizē siksnu nostiprināšanu, vienlaikus saglabājot manuālu maisu iekraušanu, samazinot kapitālizdevumus par aptuveni 25–35%. Apkopes izmaksas joprojām ir paredzamas, un regulārie apkopes intervāli ir saskaņoti ar standarta rūpniecisko iekārtu grafikiem.
Atruna: Finanšu prognozes un ieguldījumu atdeves aprēķini ir balstīti uz tipiskiem nozares vidējiem rādītājiem, un pirms iepirkuma apstiprināšanas tie ir jāpārbauda, ņemot vērā konkrētajai vietai raksturīgās darbaspēka likmes, ražošanas apjomus un vietējā tirgus apstākļus. Iestādēm, kas novērtē ruļļu izstrādājumus, jāņem vērā, ka horizontālā ruļļu iesaiņošanas mašīna piedāvā atšķirīgus efektivitātes rādītājus, kas piemēroti gredzenveida slodzēm, salīdzinot ar lineārajām cauruļu iepakošanas sistēmām.
🏗️ Pirkuma lēmuma kontrolsaraksts
-
Bufera ietilpība: pārbaudiet, vai uzkrāšanas tabulas uzglabāšana atbilst maksimālajai novirzei starp ekstrūzijas izvadi un iepakošanas cikla laikiem jūsu konkrētajam SKU maisījumam.
-
Siksnas spriegojuma kontrole: pārliecinieties, vai spriegošanas modulim ir regulējami spriegošanas iestatījumi, kas kalibrēti dažādiem cauruļu sieniņu biezumiem, lai novērstu mīksto PVC profilu deformāciju.
-
Recepšu pārvaldība: Nodrošiniet, lai vadības sistēma atļautu vairāku saišķu profilu saglabāšanu ar automātisku ģeometrijas pārslēgšanu, izmantojot operatora saskarni, lai samazinātu pārslēgšanas dīkstāves laiku.
-
Blīvējuma integritāte: pārbaudiet, vai maisiņu blīvēšanas stieņiem ir precīza temperatūras kontrole, kas ir saderīga ar jūsu izvēlēto PE plēves pakāpi, lai saglabātu mitruma necaurlaidīgas barjeras dažādos apkārtējās vides apstākļos.
-
Drošības atbilstība: pārliecinieties, vai visi drošības bloķētāji un aizsargi atbilst vietējām iekārtu direktīvām, jo īpaši ap siksnu nostiprināšanas galviņām un konveijera saspiešanas punktiem.
-
Piekļuve apkopei: pārbaudiet iekārtu izkārtojumu, lai nodrošinātu ērtu piekļuvi lentes ruļļu mainītājiem un eļļošanas punktiem, lai atbalstītu ikdienas apkopi bez ilgstošas dīkstāves.
-
Barošanas prasības: pārliecinieties, vai iekārtas barošanas avots atbilst iekārtas sprieguma, fāzes un strāvas stipruma specifikācijām, tostarp pneimatiskā spiediena prasībām, ja piemērojams.
🛡️ Atbilstības piezīme : šī iekārta ir izstrādāta atbilstoši ISO un ASTM prasībām. Pirms iegādes pārbaudiet konkrētus sertifikātus ar ražotāju.
📈 Bieži uzdotie jautājumi
Vai šī sistēma var apstrādāt HDPE vai PP caurules papildus PVC? Jā, horizontālā cauruļu iepakošanas līnija atbalsta dažādus termoplastiskus materiālus, tostarp HDPE un PP. Automatizētā vadības sistēma ļauj pielāgot siksnas spriegojumu, lai pielāgotos cauruļu stingrības un virsmas berzes atšķirībām, neradot deformāciju. Pārbaudiet siksnas materiāla saderību ar jūsu konkrēto sveķu tipu, lai nodrošinātu optimālu saišķa noturēšanu.
Kāds ir maksimālais cauruļu garums, ko šī iekārta var apstrādāt? Standarta konfigurācijas spēj apstrādāt caurules līdz 6 metriem, kas aptver lielāko daļu santehnikas un cauruļu pielietojumu. Garākiem profiliem, piemēram, tādiem, ko izmanto infrastruktūras projektos, ir pieejami pagarināti rāmji. Sazinieties ar piegādātāju, lai apstiprinātu izmēru ierobežojumus un konveijera garuma prasības nestandarta izmēriem.
Kā sistēma pārvalda pārslēgšanos starp dažādiem cauruļu diametriem? Vadības sistēma katram diametram saglabā atsevišķas receptes, nosakot saišķu ģeometriju, cauruļu skaitu un siksnu rakstus. Operatori skārienekrāna saskarnē izvēlas vēlamo profilu, un iekārta automātiski pielāgo komplektēšanas parametrus un siksnu stiprināšanas intervālus. Šī automatizācija samazina pārslēgšanās laiku līdz dažām minūtēm, salīdzinot ar manuālu pārkonfigurēšanu.