Apžvalga
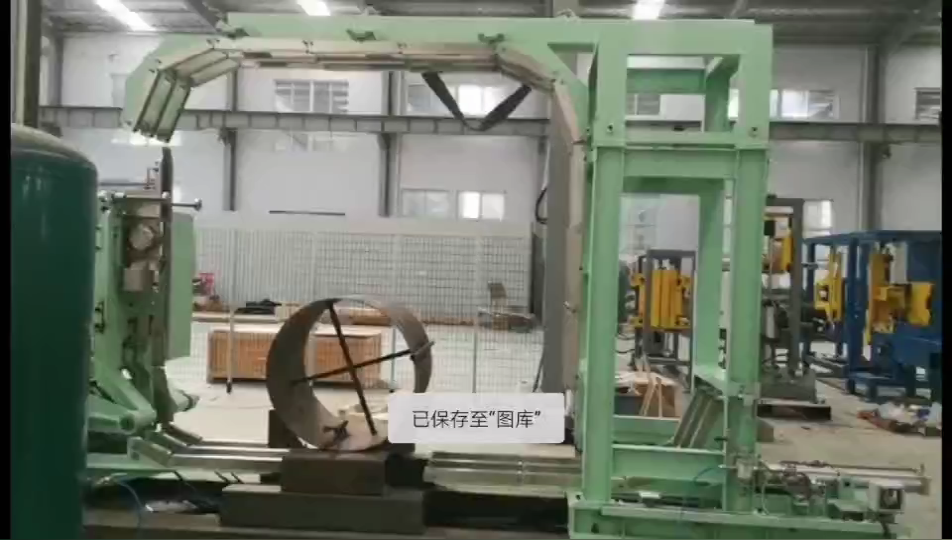
Plieninių juostų ritiniai sandėliavimo ir transportavimo metu susiduria su didele drėgmės kaupimosi ir pažeidimų rizika. Siekdama sumažinti šią riziką, „Fhope Packing“ siūlo dvi skirtingas vyniojimo konfigūracijas, pritaikytas konkrečiai gaunamų ritinių orientacijai: horizontalų žiedinį vyniotuvą horizontaliai gulintiems ritiniams ir vertikalų besisukantį vyniotuvą vertikaliai stovintiems ritiniams. Abu sprendimai užtikrina, kad ritė liktų ant konvejerio arba platformos viso vyniojimo proceso metu, todėl nereikia jų perkelti rankiniu būdu ir išlaikomas nenutrūkstamas srautas. Pasirinkimas tarp šių orientacijų tiesiogiai veikia jūsų įmonės plotą, medžiagų tvarkymo logiką ir specifinę plėvelės klijavimo mechanizmą.
Kuo skiriasi horizontalus ir vertikalus apvyniojimas?
Pagrindinis skirtumas tarp horizontalaus ir vertikalaus juostų vyniojimo yra plieno ritės orientacija pakavimo ciklo metu. Plieninių juostų ritės yra plačios pakuotės, o ne apvalūs ryšuliai, todėl reikalingi vyniojimo sprendimai, atitinkantys jų specifinį profilį. Horizontalus žiedinis vyniotuvas skirtas ritėms, kurios plokščiai iškraunamos ant konvejerio prieš srovę einančiomis linijomis. Esant šiai konfigūracijai, ritė lieka nejudanti ant konvejerio, o žiedinis mechanizmas juda aplink išorinį ritės kraštą, nešdamas vyniojimo plėvelę aplink ritės korpusą. Šis metodas išsaugo žemą ritės profilį ir leidžia sklandžiai integruotis su plokščio iškrovimo gamybos linijomis.
Ir atvirkščiai, vertikalus besisukantis vyniotuvas skirtas ritėms, kurios atkeliauja pastatytos ant krašto. Tai dažnai nutinka, kai tarp apdorojimo stočių pastatomas apvertimo įrenginys. Šioje konfigūracijoje ritė dedama ant besisukančios platformos. Platformai sukant, plėvelė tiekiama iš šono, apvyniojant stovinčią pakavimo koloną. Šis sprendimas idealiai tinka įrenginiams, kuriuose natūralus medžiagos srautas susijęs su vertikalia orientacija, užtikrinant, kad prieš vyniojant ritės nereikėtų pakreipti ar rankiniu būdu perkelti.
Kodėl ritės orientacija svarbi norint pasiekti apvyniojimą?
Padėtis lemia vyniojimo plėvelės kelią ir mechaninę prieigą, reikalingą ritiniui pritvirtinti. Horizontalių žiedinių vyniotuvų atveju prieiga prie vyniojimo yra iš išorinio žiedo. Žiedas juda per visą plokščio ritinio plotį. Šis išorinis žiedo kelias gali laisvai judėti per visą ritinio plotį.
Priešingai, vertikalios sukamosios platformos vyniojimo mašinos naudoja šoninį plėvelės padavimą. Plėvelė uždedama ant stovinčios ritės šono, kai sukamoji platforma sukasi. Šis šoninio padavimo mechanizmas seka stovinčią pakuotę, užtikrindamas, kad plėvelė tvirtai priliptų prie vertikalaus ritės paviršiaus. Apvyniojimo vietos pasirinkimas nėra atsitiktinis; jį lemia fizinė ritės orientacija. Pasirinkus tinkamą prieigos būdą, užtikrinama, kad plėvelė būtų uždėta tolygiai ir tvirtai, išvengiant tarpų, pro kuriuos galėtų patekti drėgmė arba ritė galėtų pasislinkti transportavimo metu.
Kokie yra neperkeliamo vyniojimo veiklos privalumai?
Tiek horizontalaus, tiek vertikalaus vyniojimo sprendimai turi vieną svarbų eksploatacinį pranašumą: jie išlaiko ritinį ant konvejerio arba platformos per visą vyniojimo ciklą. Šis „neperkėlimo“ metodas panaikina rankinio tvarkymo ar tarpinės kėlimo įrangos tarp gamybos linijos ir vyniojimo stoties poreikį. Išlaikydamos ritinį vietoje, šios sistemos sumažina fizinės žalos, kuri gali atsirasti rankiniu būdu perkeliant, riziką.
Kaip pilnas plėvelės padengimas apsaugo nuo drėgmės ir transportavimo pažeidimų?
Pagrindinis juostos apvyniojimo tikslas – apsaugoti plieninę juostą nuo aplinkos veiksnių ir mechaninių pažeidimų. Šiai apsaugai būtina visiškai padengti ritės korpusą plėvele. Užtepus ištisinį plėvelės sluoksnį, apvyniojimo procesas užsandarina ritės paviršių ir kraštus, sukurdamas barjerą nuo drėgmės sandėliavimo metu. Tai ypač svarbu plieno gaminiams, kurie yra jautrūs korozijai, kai yra veikiami drėgmės.
Be apsaugos nuo drėgmės, plėvelė padeda išvengti judėjimo sukeltų pažeidimų transportavimo metu. Nors plėvelė suteikia didelę apsaugą, svarbu atkreipti dėmesį, kad konkretus veiksmingumas gali skirtis priklausomai nuo aplinkos sąlygų ir tvarkymo praktikos.
Kokie yra techninės specifikacijos ir konfigūracijos reikalavimai?
Šiame palyginime dažnai sumaišomi du skaičiai, todėl juos reikia atskirti. 15–40 t diapazonas yra tiekėjo skelbiamas ritinių pakavimo linijos, į kurią tiekiamos šios vyniojimo mašinos, skaičius. Tai yra visos linijos atskaitos taškas sunkiasvoriams ritiniams inžinerinės peržiūros metu, o ne apkrova, išmatuota vienoje iš mašinų atskirai.
| Nuoroda | Horizontalus žiedo įvynioklis | Vertikalus patefonų vyniotuvas |
|---|---|---|
| Ritės padėtis | Lygiai guli | Stovi stačiai |
| Apvyniojimo metu | Ant konvejerio | Ant besisukančios platformos |
| Apvyniojimo prieiga | Išorinis žiedas | Šoninis plėvelės padavimas |
| Linijos apkrovos juosta | Ritinių pakavimo linijai paskelbta 15–40 t talpa; atskiros mašinos įvertinimas patvirtinamas kiekvienam projektui. | Tas pats diapazonas, o kiekvieno projekto vieno įrenginio įvertinimas patvirtintas |
Lentelė nustato tik orientaciją ir prieigą prie apvyniojimo. Rėmo matmenys, žiedo skersmuo, platformos talpa, plėvelės rūšis ir persidengimas nėra apibrėžti juostos; kiekvienas iš jų patvirtinamas kiekvienam projektui pagal jūsų ričių dydžius ir išdėstymo brėžinį.
Kaip šioms mašinoms taikomi saugos standartai?
Sauga yra labai svarbus pramoninių pakavimo įrenginių aspektas. ISO 12100 nustato rizikos vertinimo metodą, užtikrinantį, kad galimi pavojai būtų nustatyti ir pašalinti projektavimo etape. EN 415-10 apima pakavimo mašinų saugos reikalavimus ir pateikia apsaugos bei valdymo sistemų gaires.
Svarbu pažymėti, kad šie standartai naudojami kaip projektavimo nuorodos. Pristatytos mašinos sertifikavimas patvirtinamas projekto užsakymo sutartyje. Pirkėjai turėtų patvirtinti apsaugos ir kontrolės schemą su statytoju, kad užtikrintų atitiktį vietos taisyklėms.
Kokius duomenis turėtumėte pateikti, kad gautumėte tikrą konfigūraciją?
Tiekėjo inžinerijos komandai reikiamus duomenis, kad ji galėtų nustatyti bet kurio įrenginio dydį, nusiųskite tokia tvarka, kokia reikalinga peržiūrai:
- Ričių sąrašas: išorinis skersmuo, vidinis skersmuo, pakuotės plotis ir svoris, nurodant kiekvienos vertės mažiausią ir didžiausią vertę.
- Atvykimo orientacija: ar ritės pasiekia vyniojimo stotį horizontaliai ant konvejerio, ar pastatytos ant krašto, ir kuri prieš srovę esanti mašina jas perduoda.
- Išdėstymo brėžinys: erdvė aplink stotį, padavimo ir išėmimo kryptys bei galimas aukštis, jei virš vyniotuvo naudojamas kranas arba C formos kablys.
- Maitinimo šaltinis vietoje: įtampa, fazė ir dažnis įrengimo vietoje.
Turėdamas šiuos keturis elementus, tiekėjas gali pasakyti, kuri iš dviejų orientacijų tinka ir koks būtų mašinos įvertinimas; be jų atsakymas yra tik bendras diapazonas. Mes atsakome pateikdami pasiūlymą, kai patvirtiname išsamią informaciją.