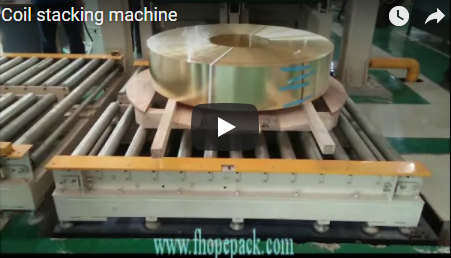
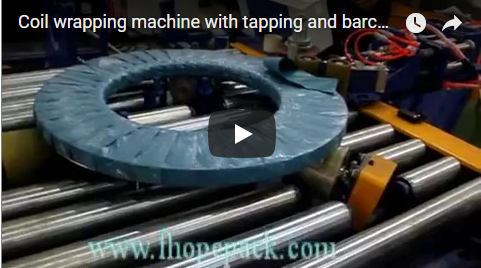
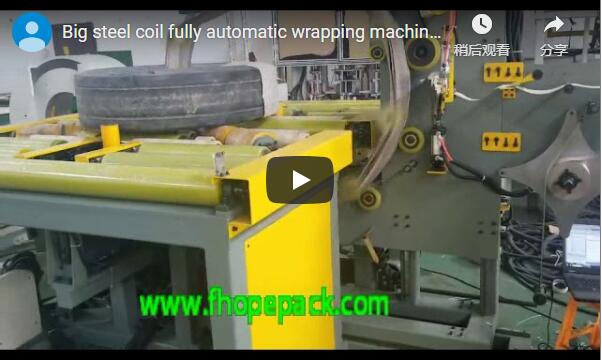
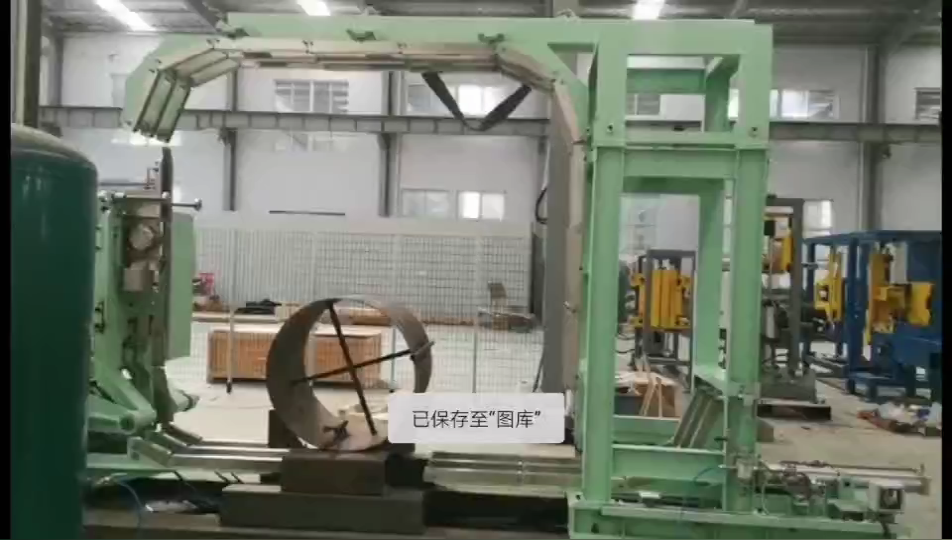
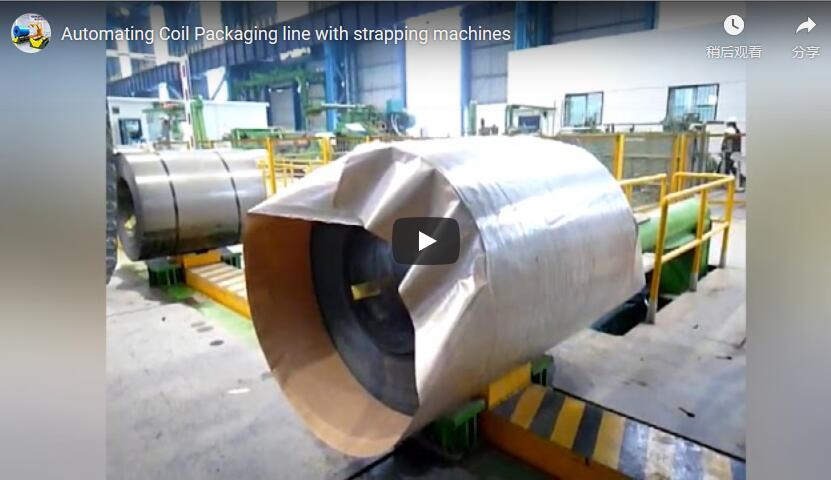
Santrauka Šiame vaizdo įraše parodyta, kaip veikia visiškai automatinė plieno ritinių tvarkymo ir pakavimo linija: ritės juda raudonais ritininiais konvejeriais, yra suimamos geltonos kėlimo svirties ir praeina pro vertikalią prispaudimo ir pakreipimo stotį, pažymėtą „WRAPPING STATION“, su „DOWN ENDER“ įrenginiu, spaudžiančiu ritinių galus. Proceso metu nematyti jokio rankinio ritės tvarkymo. Pagrindinės specifikacijos, tokios kaip talpa, ritės svorio diapazonas ir ciklo laikas, nerodomos – prieš užklausdami kainos, žr. skyrių „Ko nerodoma vaizdo įraše“.
Plieno ritiniai yra sunkūs, nepatogūs ir brangūs juos sugadinti. Norint juos tinkamai supakuoti ir paruošti transportuoti iš gamyklos, paprastai reikia atlikti kelis tvarkymo veiksmus, ir kiekvienas rankinis žingsnis didina riziką – ritinio paviršiui, pakuotės konsistencijai ir žmonėms, atliekantiems kėlimą. Šiame straipsnyje aptariama, ką iš tikrųjų rodo FHOPE automatinės plieno ritinių pakavimo linijos vaizdo įrašai, ko nerodo ir ką pirkėjas ar gamyklos vadovas turėtų patikrinti prieš priimdamas sprendimą.
Kaip linija eina, žingsnis po žingsnio
Remiantis vaizdo įrašu, procesas vyksta aiškia seka. Visos toliau pateiktos laiko žymos nurodo kadrą po kadro analizuojamą filmuotą medžiagą.
-
Padavimas (≈0–12 s, ≈60 s, ≈120 s). Nesupakuoti plieno ritiniai guli ant raudonų ritininių konvejerių. Ritiniai yra horizontaliai, guli plokščiai, o jų centrinė skylė yra nukreipta išilgai linijos. Ankstyvuosiuose rėmuose išilgai vienos konvejerio įėjimo zonos pusės matomas geltonas apsauginis tinklelis.
-
Suėmimas ir padėties nustatymas (≈16–24 s, ≈64 s). Geltona viršutinė svirtis su prispaudimo galu nusileidžia link ritės ir ją suima, perkeldama į centrinę darbo stotį. Vienu metu ritė pasukama taip, kad jos akis būtų nukreipta į kamerą – ašis pasislenka iš horizontalios į vertikalią padėtį – prieš įstatant ją į prispaudimo mechanizmą.
-
Galinis presavimas (≈40–52 s). Įrenginys, aiškiai pažymėtas užrašu „DOWN ENDER“ ant geltono stulpelio, nusileidžia iš viršaus ir prispaudžia ritės galą. Ritė nejuda, kol tik šis mechanizmas juda vertikaliai, o tada susitraukia. Tai žingsnis, kurio metu ritės galas sulygiuojamas ir pritvirtinamas prieš apvyniojant arba surišant.
-
Užspaudimas ir reguliavimas vyniojimo stotyje (≈68–116 s). Geltonas vertikalus spaudimo mechanizmas su keliais ritinėlių masyvais pakartotinai pakreipiamas, kyla, leidžiasi ir grįžta į pradinę padėtį, laikydamas ritinį, kurio akutė nukreipta į priekį. Šalia esanti raudona konvejerio dalis baltomis didžiosiomis raidėmis pažymėta „WRAPPING STATION“ . Atliekant šiuos judesius, ritinys išlieka stabiliai suimtas.
-
Atleidimas ir išstūmimas (≈56 s, ≈108–116 s). Svirtis grįžta į pradinę padėtį, o ritė paleidžiama ant konvejerio, kad judėtų link kito etapo.
Visose sekose operatorius neliečia ritės. Fone retkarčiais pasirodo darbuotojai – maždaug ties 24 sekundžių žyma vienas su šviesiai mėlynais marškinėliais praeina per priekinį planą, o vėlesniuose kadruose matomi darbuotojai su šalmais, – tačiau pati ritė juda tik mechaniniu būdu.
Tiesioginių stebėjimų pastabos
Šie punktai pateikiami arti vaizdinių įrodymų, atliekant tik nedidelius gramatikos pakeitimus:
- Pagrindinė struktūra yra geltonai dažytas plienas, su raudonomis sekcijomis ant konvejerių pagrindų ir hidraulinių cilindrų, o ant kreipiklių ir spaustukų – plikomis sidabriškai pilkomis metalinėmis detalėmis.
- Konvejeris yra raudonojo volelio tipo su keliais lygiagrečiais cilindriniais voleliais.
- A trijų spalvų signalinis bokštas (raudona/geltona/žalia) yra kairiajame stulpelyje; žalia lemputė dega 28–36 s ir 124 s kadrų metu, o tai rodo, kad sistema yra parengties arba veikimo būsenoje.
- A balta valdymo spintelė Aplink 124 sekundžių žymę atsiranda įtaisytas mygtukų ir indikatorių skydelis; viršuje stovi signalinis bokštas. Nėra aiškiai atpažįstamo jutiklinio ekrano ar skaitmeninio ekrano.
- Rodomos ritės yra sidabriškai pilkos, akies formos horizontalios plieninės juostos ritės, vidutinio pramoninio dydžio (viename segmente skersmuo maždaug 600–800 mm; kitame – 1.2–1.5 m). Kai kurių ričių vidiniai žiedai atrodo šviesiai rudi, greičiausiai tai popierinis šerdis arba apsauginis sluoksnis. Ant kai kurių ričių yra baltos etiketės su neįskaitomu tekstu, o ant kai kurių – žali lipnios juostos žymės.
- Įskaitomas tekstas vaizdo įraše apima www.fhopepack.com vandens ženklas, „ŽEMYN PABAIGA“ ant presavimo įrenginio kolonėlės ir „Įvyniojimo stotis“ ant raudonos konvejerio stoties. Viename kadre matomas sieninis ženklas su iš dalies užrašu „SAUGA IR KOKYBĖ“.
- Hidraulinės žarnos, kabelių pluoštai ir reduktoriaus varikliai (mėlyni / juodi korpusai) matomi išilgai rėmų ir ant spaustuko mechanizmo viršaus.
Kas rodoma vaizdo įraše (su laiko nuorodomis)
- Apie t≈0–12 s Įraše užfiksuotas statinis kadras: ant raudono ritininio konvejerio guli išvyniota žiedinė plieno ritė, o fone – geltona mašinos svirtis ir apsauginė tvora.
- Apie t≈16s yra greitas kameros judėjimas su stipriu judesio suliejimu (nėra įskaitomo veiksmo).
- Apie t≈20s Geltona roboto ranka nusileidžia ir tiesiasi link ritės, jos griebtuvas nukreiptas į ruošinį.
- Apie t≈24s Darbininkas šviesiai mėlynais marškiniais kerta priekinį planą ir trumpam užstoja dalį vaizdo.
- Apie t≈28–36 s Didelė sidabriškai pilka ritė laikoma geltonai raudoname rėme; prie kolonos pritvirtintas signalinis bokštas šviečia nuolat žalia šviesa.
- Apie t≈40–44 s Geltonas „DOWN ENDER“ įtaisas spaudžiasi žemyn iš viršaus ir uždaro / sutankina ritės galinį paviršių, kol ritė lieka nejudėdama.
- Apie t≈48–52 s Įrenginys nustatomas iš naujo ir tampa matomi šoniniai hidrauliniai cilindrai bei žarnų išdėstymas.
- Apie t≈56s Svirtis pakyla ir susitraukia, o žiedinė ritė grįžta ant ritininio konvejerio, paruošta išvedimui.
Ko vaizdo įraše nerodoma
Tai svarbu priimant sprendimus dėl pirkimų. Vaizdo įraše nematyti šių dalykų , todėl juos reikia patvirtinti su gamintoju:
| Trūkstama informacija | Kodėl tai svarbu |
|---|---|
| Ritės svorio ir skersmens diapazonas (maks./min.) | Nustato, ar spaustukas ir žemyn nukreipiamasis elementas tinka jūsų produktų asortimentui |
| Ciklo laikas ir vardinė galia (ritės/val.) | Nustato linijos pralaidumo atitikimą |
| Variklio galia, hidraulinis slėgis, oro tiekimo specifikacijos | Vietos komunalinių paslaugų ir energijos biudžeto sudarymas |
| Vyniojimo/rišimo medžiagos tipas, storis, įtempimo nustatymai | Pakuotės kaina ir pasirengimas eksportuoti |
| PLC modelis, HMI projektavimas, ryšio protokolai (pvz., Modbus) | Integracija su esama MES/SCADA sistema |
| Saugos sertifikatai (CE, UL, ISO) ir blokavimo konstrukcija | Atitiktis ir draudiko reikalavimai |
| Pėdsakas, švarus aukštis ir pamato reikalavimai | Montavimo planavimas |
Vaizdo įraše taip pat nerodomas nei pats plėvelės vyniojimo ar surišimo veiksmas, nei pati supakuota ritė. Etiketėje „VYNIOJIMO STOTELĖ“ nurodoma tos dalies funkcija, tačiau pats pakavimo rezultatas neužfiksuotas.
Kam tinka ši eilutė
Remiantis tuo, kas matoma, ši įranga tinka:
- Plieno gamyklos, šaltojo valcavimo dirbtuvės ir ričių aptarnavimo centrai prieš pakavimą reikalingas automatinis galinių kraštų suformavimas ir tvarkymas.
- Ritinių prekybininkai ir sandėliai kuriems reikalingas nuoseklus, pasikartojantis tvarkymas su minimaliu rankinio kėlimo poreikiu.
- Linijos, kurioms reikia greito perjungimo tarp ričių — atrodo, kad spaustuko / pakreipimo mechanizmas pakartotinai reguliuoja padėtį be rankinio perjungimo.
Tikriausiai jis netinka, jei prieš įsipareigodami turite peržiūrėti sertifikuotos pakuotės kokybės duomenis arba jei jūsų ritės gerokai neatitinka nurodyto dydžio diapazono. Tokiais atvejais paprašykite gamintojo bandomojo vaizdo įrašo su jūsų ritės specifikacija – šiame vaizdo įraše rodomos tik vidutinio dydžio ritės.
Saugos ir naudojimo pastabos
Šie teiginiai gauti iš stebėjimo ir standartinės pramonės praktikos:
- Tvora yra dalinė. Ankstyvosiose stadijose vieną konvejerio įėjimą dengia geltonas tinklelis, tačiau vėlesniuose segmentuose nematyti jokių šviesos užuolaidų ar viso perimetro apsaugos. Pasiteiraukite, kokia apsaugos konfigūracija pateikiama kartu su jūsų užsakymu.
- Avarinio stabdymo nematyti bet kuriame kadre. Avariniai stabdymo įtaisai beveik neabejotinai egzistuoja, bet jie tiesiog nėra užfiksuoti – patikrinkite jų vietą paleidimo metu.
- Žalia lemputė = paruošta / veikia yra vienintelis aiškiai parodytas būsenos indikatorius. Prieš apmokydami operatorius, patikrinkite visą signalinio bokšto logiką (ką rodo raudona ir geltona spalvos).
- Rankos judesio erdvė turi būti laisva. Spaustukas ir pakreipimo mechanizmas apima didelį plotą; automatinių ciklų metu operatoriai turėtų stovėti už jo ribų.
- Hidraulinis sąmoningumas. Aukšto slėgio žarnos eina per visą įrenginį; nuotėkiai kelia paslydimo pavojų ir reikalauja priežiūros. Planuokite reguliarias žarnų patikras.
- Prieš atliekant bet kokius techninės priežiūros darbus, užtepkite tinkamą užraktas/tagout energetinė izoliacija.
Ką reikia patikrinti su gamintoju
Prieš užsakydami, užduokite šiuos klausimus raštu:
- Kokį ritės skersmenį, plotį ir svorį palaiko spaustukas ir žemyn nukreipiamasis elementas, ir ar galimas adaptyvus spaustukas įvairiems dydžiams?
- Koks yra išmatuotas ciklo laikas nuo padavimo iki išleidimo pagal mano ritės specifikaciją?
- Kokios gedimų signalizacijos ir nuotolinio stebėjimo / ryšio parinktys yra prieinamos?
- Koks saugos paketas yra įtrauktas – avarinio sustojimo sistemos, šviesos užuolaidos, blokuojami vartai – ir kokius sertifikatus jis turi?
- Koks yra techninės priežiūros grafikas ir įsipareigojimas tiekti atsargines dalis?
- Ar galite pateikti vaizdo įrašą, kuriame parodytas tos pačios linijos supakuotos ritės išėjimas?
DUK
Ar linija veikia visiškai automatiškai? Vaizdo įraše nematyti rankinio ričių valdymo: padavimas, suėmimas, presavimas, prispaudimas ir atleidimas – visa tai valdoma mašina. Pasitikrinkite su gamintoju, ar yra kokių nors rankinių veiksmų (ženklinimas, galutinis surišimas) už kameros matymo lauko ribų.
Ką daro „DOWN ENDER“ įrenginys? Jis vertikaliai spaudžia ritės galinį paviršių, kaip parodyta vaizdo įraše maždaug po 40–52 sekundžių, sulygiuodamas ir pritvirtindamas galą prieš pakuojant. Tiksli spaudimo jėga neparodyta – pasitarkite su gamintoju.
Kokio dydžio rites jis gali atlaikyti? Vaizdo įraše nenurodyta. Rodomos ritės atrodo kaip vidutinio dydžio pramoninės ritės, tačiau maksimalias ir minimalias specifikacijas reikia patvirtinti su gamintoju.
Ar yra HMI arba jutiklinis ekranas? Aplink 124 sekundžių žymę matoma balta valdymo spintelė su mygtukų skydeliu ir indikatoriaus lemputėmis, tačiau jutiklinio ekrano aiškiai neatpažinti. Valdymo sistemos konstrukciją patikrinkite su gamintoju.
Koks jis greitas? Ciklo laikas ir nominalus pralaidumas vaizdo įraše nerodomi. Paprašykite išmatuotų ciklo duomenų apie savo ritės specifikaciją.
Ar tai apima vyniojimą ir surišimą? Stotis, pažymėta „VYNIOJIMO STOTELĖ“, aiškiai yra linijos dalis, tačiau pats vyniojimo veiksmas vaizdo įraše nerodomas. Patikrinkite pakavimo modulius ir medžiagas su gamintoju.
Šaltinis ir metodas
Šis straipsnis pagrįstas įterptojo vaizdo įrašo kadras po kadro analize naudojant vaizdo modelį. Vaizdo įraše yra tik foninė muzika – nėra pasakojimo ar kalbos, todėl transkripcija nebuvo naudojama. Visi faktiniai teiginiai paimti iš to, kas matoma imtuose kadruose; viskas, kas nematoma, arba praleidžiama, arba aiškiai pažymėta, kad būtų patvirtinta su gamintoju.
Susijęs skaitymas
- Automatinė ritės pakavimo linija
- Automatinė pakavimo linija
- Plieninių ritinių vyniojimo mašina
- Plieninių ritinių surišimo mašinos
- Vario ritės pakavimo linija
Kitas žingsnis
Jei ši konfigūracija atrodo panaši į jūsų gamyklos poreikius, greičiausias būdas yra trumpas techninis aptarimas: atsiųskite savo ritės matmenis, svorio diapazoną ir tikslinį našumą, taip pat paprašykite specifikacijų ir ciklo duomenų, kurių nėra vaizdo įraše. Apsilankykite kontaktų puslapyje , kad pradėtumėte pokalbį arba susitartumėte dėl tiesioginės demonstracijos.