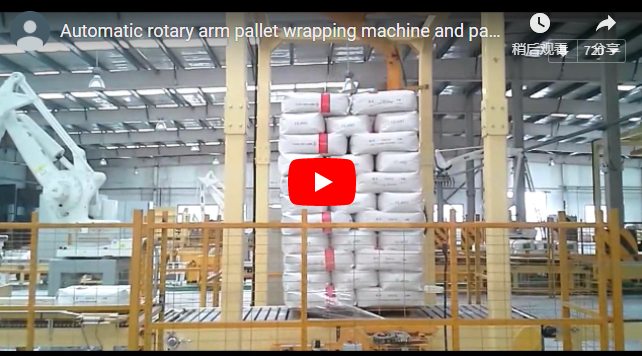
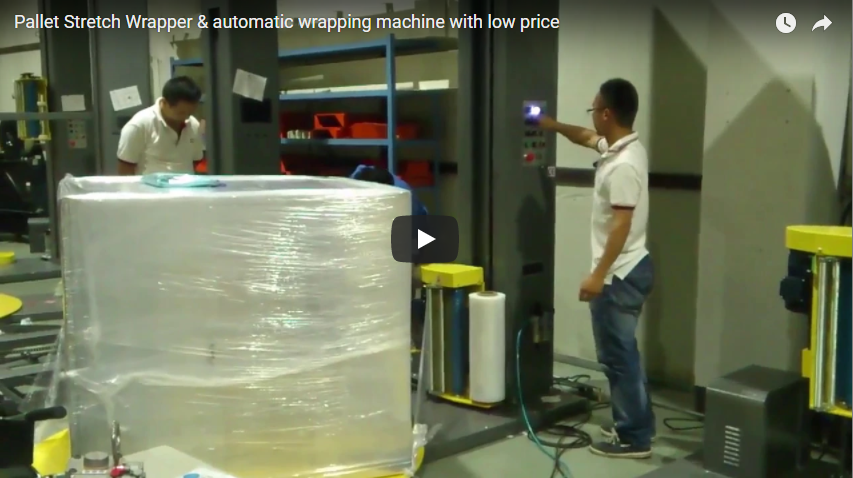
Santrauka „B100“ – tai internetinė padėklų vyniojimo mašina su pasukama platforma, sukurta su integruotu varomu ritininio konvejerio pasukimo platformos sluoksniu, leidžiančiu padėklų kroviniams sklandžiai patekti į pakuotes, jas apvynioti ir iškrauti automatizuotose konvejerio linijose. Sukurta iki 1,800 kg dinaminės naudingosios apkrovos, kai linijos greitis yra ne mažesnis kaip 24 kroviniai per valandą , joje yra 250 % varoma išankstinio tempimo plėvelės vežimėlis, nepriklausomas VFD judesio profiliavimas ir automatinė pneumatinė spaustuvų, karštos vielos pjovimo ir plėvelės galo valymo stotelė. Žemiau pateiktas išsamus kinematinis ir eksploatacinių medžiagų skaičiavimas, siekiant patikrinti linijos ciklo laiką ir pakavimo plėvelės išeigą.
Turinys
- Ką reiškia „internetinis“ patefono įvyniokliui
- Kaip padėklas juda per vyniojamąją medžiagą
- Automatinė prispaudimo, pjovimo ir valymo stotis
- Apvyniojimo programa ir valdikliai
- B100 inžinerinės specifikacijos
- Praktinis pavyzdys: ciklo laikas, linijos greitis ir plėvelės išeiga
- Inžinerinės atrankos kontrolinis sąrašas
- Saugos sistemos ir atitiktis EN 415-6 standartui
- Inžinerijos DUK
- Kitas žingsnis
- Susiję skaitymai
- Šaltiniai
Ką reiškia „internetinis“ patefono įvyniokliui
Įprastas atskiras besisukančio stalo vyniotuvas veikia kaip izoliuota šakinio krautuvo stotis: padėklai sustatomi, dedami ant besisukančio stalo, apvyniojami ir išimami atskirai. Dėl to kyla šakinių krautuvų eismo kamščių ir kintantys tvarkymo vėlavimai.
B100 internetinė konfigūracija integruoja besisukantį stalą į nepertraukiamą gamyklos konvejerių tinklą. Besisukančioje besisukančioje stovo lovoje sumontuoti galingi varomi volai, mechaniškai ir elektra suderinti su priešsrovio padavimo ir pasrovio išleidimo konvejerių sekcijomis. Automatizuojant apkrovos padavimą, centravimą ir iškrovimą per linijinius PLC valdymo signalus, vyniotuvas veikia kaip suplanuotas proceso mazgas, o ne rankinis medžiagų tvarkymo stabdiklis.
Kaip padėklas juda per vyniojamąją medžiagą
- Padavimo perdavimasPriešsroviniai konvejeriai stumia paletėmis sukrautą krovinį link vyniojimo kameros, sustodami vyniotuvo įvedimo zonoje, kol pasigirsta siuntimo signalas.
- Centravimas ir padėties nustatymasSuaktyvėja besisukančio stalo motorizuotas volelis, kuris priima padėklą ir priverčia jį atsiremti į nurodytą optinę atramos padėtį (±5 mm išlyginimas).
- Apvyniojimo ciklasKintamo dažnio pavaros (VFD) suka besisukantį stalą iki 12 aps./min., naudodamos kontroliuojamus pagreičio rampas, o motorizuotas plėvelės vežimėlis kerta krovinio aukštį. Apatinis, tarpinis ir viršutinis armatūros apvyniojimai atliekami pagal iš anksto nustatytus parametrus (0–99 sluoksniai).
- Namų nustatymas ir lygiavimasSukamoji platforma lėtėja ir pradeda šliaužti indeksavimo fazėje, užsifiksuodama pradinėje padėtyje dėl didelio tikslumo artumo jutimo, kad jos ritinėliai tiksliai atitiktų išleidimo konvejerio atskaitos tašką.
- Išleidimo išleidimoSukamojo stalo voleliai įsijungia, perkeldami stabilizuotą, apvyniotą padėklą ant išleidimo linijos ir tuo pačiu signalizuodami prieš srovę einančiai įrangai, kad stotis laisva.
Padavimo ir išleidimo ritininiai konvejeriai konfigūruojami atsižvelgiant į reikiamą grindų aukštį, padėklų konstrukcijų tipą (euro, blokinis arba perimetrinis pagrindas) ir patalpų išdėstymą.
Automatinė prispaudimo, pjovimo ir valymo stotis
Pasibaigus vyniojimo sekai, automatizuotas pneumatinis mechaninis mazgas perima tampriosios plėvelės valdymą:
- Pneumatinis griebtuvo užspaudimasMechaniniai žirklių tipo griebtuvai užfiksuoja plėvelės audinį prieš sustojant prie stalo.
- Terminis atskyrimasIntegruotas, reguliuojamas impulsinis karštos vielos pjaustytuvas švariai atskiria tinklelį, nepalikdamas likutinio įtempimo nuo apkrovos.
- Uodegos apdailaPneumatinis mechaninis valymo šepetys priglunda prie padėklo paviršiaus, pasinaudodamas natūraliomis LLDPE prilipimo savybėmis, kad plėvelės galas neišsivyniotų transportavimo metu.
- Kito ciklo sriegimasGriebtuvas tvirtai laiko plėvelės ritinėlio priekinį kraštą, užtikrindamas, kad vežimėlis būtų iš anksto įvyniotas ir paruoštas pritvirtinti kitą gaunamą krovinį be rankinio operatoriaus įsikišimo.
Apvyniojimo programa ir valdikliai
B100 valdomas pramoniniu programuojamu valdikliu (PLC), sujungtu su intuityviu jutikliniu ekranu ir atskirais avariniais valdikliais:
- Zonos apvyniojimo skaitikliaiApatiniai apvyniojimai, vidurinio sluoksnio persidengimai ir viršutiniai hidroizoliaciniai apvyniojimai nustatomi atskirai nuo 0 iki 99 vėjo stiprumo.
- Automatinis aukščio jutimasIntegruotas šviesą atspindintis fotoelementas automatiškai registruoja padėklų pakrovimo aukštį, net ir naudojant netaisyklingos formos tamsias arba permatomas gofruotas dėžes.
- Inverterio judesio derinimasNepriklausomi dažnio keitikliai leidžia atskirai reguliuoti tiek besisukančio variklio, tiek vertikalaus stiebo vežimėlio greitėjimo / lėtėjimo greitį.
- Vežimėlio sriegio profilisVežimėlis turi ergonomiškas „W formos“ plėvelės įdėjimo dureles, kurios užtikrina tolygų dvigubų išankstinio tempimo volelių kontaktą.
B100 inžinerinės specifikacijos
| Parametras | Specifikacija / Įvertinimas |
|---|---|
| Veikimo režimas | Visiškai automatinis (integruotas linijoje) |
| Pralaidumas | ≥ 24 kroviniai per valandą (priklausomai nuo vyniojimo recepto ir linijos integracijos) |
| Nominali apkrova | 1,800 kg dinaminė naudingoji apkrova (2,000 kg statinė konstrukcijos apkrova) |
| Patefono denis | 2,200 mm skersmuo; tiksli grandininė pavara ant tvirto sukimo žiedo |
| Patefono sukimosi greitis | Iki 12 aps./min. (VFD reguliuojamas greitėjimas ir lėtėjimas) |
| Standartinis konvejerio viršutinis aukštis | 400 mm (pritaikoma esamoms konvejerių sistemoms) |
| Filmo ritinio parametrai | LLDPE; plotis: 500 mm; plėvelės storis: 20–35 µm (standartinis: 25 µm); šerdies skersmuo: 76 mm |
| Varomas išankstinio tempimo santykis | Standartinis 250 % motorizuoto perdavimo skaičius (fiksuotos pavaros variantai nuo 100 % iki 300 %) |
| Vežimo vertikalus greitis | Iki 2.9 m/min. (valdomas keitikliu) |
| Valdymo architektūra | Pramoninis PLC, skaitmeninis HMI ekranas, mygtukai ir linijų blokavimo įvestis/išvestis |
| Pneumatinis oro tiekimas | 0.6–0.8 MPa (6–8 bar), sausas filtruotas oras |
| Elektros tiekimas | 380 V kintamoji srovė, 3 fazės, 50/60 Hz (konfigūruojama vietoje) |
| Įdiegta pavaros galia | Sukamoji platforma: 0.75 kW; Sukamosios platformos voleliai: 0.75 kW; Stiebo pavara: 0.37 kW; Išankstinis tempimas: 0.37 kW |
Inžinerinė pastaba dėl apkrovos verčių : Sukamojo rėmo ir pasukamojo žiedo guolio mechaniškai pakanka 2,000 kg statinei apkrovai. Maksimali darbinė vertė yra sertifikuota esant 1,800 kg dinaminei apkrovai esant nuolatiniam 12 aps./min. sukimuisi, siekiant užtikrinti konstrukcijos atsparumą nuovargiui nuolatinio darbo ciklų metu.
Praktinis pavyzdys: ciklo laikas, linijos greitis ir plėvelės išeiga
Toliau pateiktame skaičiavime modeliuojamas standartinis transportavimo padėklas, einantis per B100, esant tipiniams pakavimo parametrams.
1. Bandomosios apkrovos parametrai
- Padėklo pagrindo matmenys1 200 mm × 1 000 mm (Perimetras:
2 × (1.2 + 1.0) = 4.4 m). - Pakrovimo aukštis: 1,400 mm.
- Apvyniojimo raštas2 apatiniai armatūros apvyniojimai, 3 viršutiniai armatūros apvyniojimai, 20 % persidengimo žingsnis.
- Patefono greitis12 aps./min. (0.2 apsisukimo/s arba 5.0 s per visą apsisukimą).
- Vežimėlio judėjimo greitis2.9 m/min. (0.0483 m/s).
2. Apvyniojimo sekos vykdymo laikas
- Vertikalus stiebo judėjimasKelionės atstumas (aukštyn + žemyn) =
2 × 1.4 m = 2.8 mKelionės laikas =2.8 m ÷ (2.9 m/min) ≈ 0.965 min ≈ 58 s. - Fiksuoti armatūros įvyniojimai: Apačia (2 apv.) + Viršutinė (3 apv.) = 5 apv. Fiksuotas sukimosi laikas =
5 wraps × 5 s/turn = 25 s. - Judesio profiliavimas virš galvosŠvelnaus paleidimo rampa (nuo 0 iki 12 aps./min.), pradinio grįžimo į pradinę padėtį šliaužimo fazė ir pneumatinis prispaudimo/pjovimo ciklas įveda maždaug 8 sekundes kinematinio prastovos laiko.
- Grynojo įkėlimo laikas stotyje:
58 s (traverse) + 25 s (dwell) + 8 s (profiling) ≈ 91 s.
3. Stoties pralaidumas ir konvejerių paskirstymas
- Esant 24 krovinių per valandą tikslui, kiekvienas krovinys turi 150 sekundžių ciklo biudžetas (
3,600 s ÷ 24). - Galimas perdavimo buferis:
150 s - 91 s = 59 s. - Šis 59 sekundžių laikotarpis lengvai apima padavimo volelio perkėlimą (15 s), išėmimo išmetimą (15 s) ir blokavimo ryšio ribas, visiškai patvirtindamas 24 LPH įvertinimą.
4. Plėvelės sunaudojimo ir išeigos analizė
- Stalo sukimasis vežimėlio judėjimo metu:
58 s × (12 RPM ÷ 60) = 11.6 rotations. - Bendras apsisukimų skaičius per apkrovą:
11.6 (traverse) + 5 (reinforcement) = 16.6 rotations. - Taikomas žiniatinklio ilgis:
16.6 rotations × 4.4 m perimeter ≈ 73 m(naudojamas aplink perimetrą). - Iš ritinėlio traukiama linijinė mašininė plėvelėEsant 250 % išankstiniam įtempimui, 1 metras neapdorotos plėvelės pailgėja iki 3.5 metro vyniojamojo audinio (tempimo koeficientas = 3.5). Žaliavinės plėvelės sunaudojimas vienai paletei =
73 m ÷ 3.5 ≈ 20.9 m. - Padėklai per ritinįStandartinis 1,500 metrų ilgio mašininis ritinys (
15 kg(bendras paketas) išeiga:1,500 m ÷ 20.9 m/pallet ≈ 71 pallets per roll. - Esant 24 pakrovimams per valandą, vienas plėvelės ritinėlis palaiko maždaug 3 darbo valandų nenutrūkstamos gamybos.
(Pastaba: skaičiavimai pateikia teorines pirmos eilės bazines linijas. Dėl įtempimo relaksacijos ir plėvelės susitraukimo elgsenos gali atsirasti nedidelių skirtumų).
Inžinerinės atrankos kontrolinis sąrašas
Prieš galutinai nustatydami mašinos matmenis ir konvejerio perėjimus, nustatykite šiuos duomenis:
- Matmenų apvalkalasMinimalus ir maksimalus padėklo plotis, ilgis ir bendras krovinio aukštis (įskaitant medines pavažas).
- Dinaminis svorio diapazonasLengviausias krovinys (gali pasislinkti sukimosi metu) ir sunkiausias krovinys (artėja prie 1,800 kg ribos).
- Valandinis linijos pralaidumasNominalus ir didžiausias palečių kiekis/valandą, reikalingas iš tiekimo linijos.
- Konvejerio atskaitos taškasEsamo gamyklinio konvejerio ritinėlio aukštis, ritinėlio skersmuo, centrinis žingsnis ir darbinis transportavimo greitis.
- Padėklų konstrukcinis srautasPadėklų apatinių lentų kryptis konvejerio ritinėlių orientacijos atžvilgiu (užtikrinant sklandų riedėjimą be apatinės lentos įmetimo).
- Elektros ir oro infrastruktūraSauso pramoninio suslėgto oro (0.6–0.8 MPa) prieinamumas ir gamyklos elektros instaliacijos specifikacijos.
Saugos sistemos ir atitiktis EN 415-6 standartui
B100 suprojektuotas taip, kad atitiktų EN 415-6 (Pakavimo mašinų sauga: Padėklų vyniojimo mašinos) standartą ir laikosi rizikos vertinimo principų pagal ISO 12100 standartą.
Kadangi mašina yra internetinis įrenginys, veikiantis automatizuoto konvejerio zonoje, fiziniai pavojai apima sukamąjį stalą, judantį vežimėlio stiebą ir mechanines suspaudimo vietas konvejerio perėjimuose:
- Perimetro mašinų apsaugaTvirta pramoninė perimetro tvora izoliuoja mašinos darbinę zoną nuo pėsčiųjų eismo.
- Nutildančios apsauginės šviesos užuolaidosOptinės užuolaidos, apsaugančios padavimo / išleidimo kanalus, yra integruotos su konvejerio nutildymo jutikliais, kurie atskiria pro angą praeinančius padėklus nuo perimetrą kertančių darbuotojų.
- Apsauginiai blokatoriaiIntegruoti saugos blokavimo jungikliai ant techninės priežiūros prieigos durelių, 4 / PLe kategorijos avarinio stabdymo mygtukai ir OSHA reikalavimus atitinkantys užrakinami elektros atjungimo jungikliai.
Inžinerijos DUK
K: Kaip sukimo staliuko ritininis lova išlaiko lygiavimą su linijiniais konvejeriais? A: Automatinis pradinės padėties nustatymo režimas, valdomas dažnio keitikliu (VFD) ir didelio tikslumo indukciniais artumo jungikliais, sulėtina sukimo staklių greitį nuo 12 aps./min. iki šliaužimo greičio, stabdydamas juos ±5 mm tikslumu nuo ritinėlių lygiavimo.
K: Ar lengvas arba nestabilias dėžes galima apvynioti 12 aps./min. greičiu joms nepasislenkant? A: Taip, naudojant programuojamą VFD pagreičio valdiklį. Be to, galima sumontuoti pasirenkamą pneumatinę viršutinę plokštelę (stabilizavimo plokštę), kad sukimosi metu būtų taikoma žemyn nukreipta prispaudimo jėga.
K: Koks yra pagrindinis eksploatacinės priežiūros reikalavimas? A: Reguliarus techninis aptarnavimas apsiriboja ritinėlių keitimu, plėvelės dulkių valymu nuo vežimėlio ritinėlių, grandinės įtempimo patikrinimu ir pneumatinės pjovimo vielos / valymo šepečio susidėvėjimo patikrinimu.
K: Kokia saugos klasifikacija taikoma vyniojimo zonai? A: Pagal EN 415-6 standartą, automatinėse linijose montuojamiems besisukančių vyniotuvų angoms reikalinga perimetro apsauga ir optinė apsauga, atitinkanti 3 / PLd arba 4 / PLe kategorijos saugos architektūras.
Kitas žingsnis
Norėdami integruoti B100 į savo pakuotės išdėstymą:
- Pateikimo eilutės specifikacijosEl. paštu siųskite padėklų matmenis, minimalų / maksimalų krovinio aukštį, naudingojo svorio duomenis ir reikiamą linijos pralaidumą adresu info@fhopepack.com.
- Gaukite linijų išdėstymo brėžiniusMūsų mechaninio projektavimo komanda per 24 valandas pateiks integracijos išdėstymo brėžinį, kuriame bus parodyti ritinėlių perėjimo taškai ir tvorų išdėstymas.
- Peržiūrėti modeliavimą ir pasiūlymąGaukite oficialų techninį pasiūlymą su patikrintais ciklo skaičiavimais, galios apkrovos specifikacijomis ir gamyklinio priėmimo bandymo (FAT) parametrais.
Susiję skaitymai
- Automatinis padėklų pakavimo aparatas B100 Produkto informacija
- Internetinė padėklų pakavimo mašina dideliems gaminiams
- B200 serijos sukamasis tempiamasis vyniotuvas
- Įmontuojamos padėklų vyniojimo sistemos su pasukamu stalu
Šaltiniai
- OEM įrangos techniniai failai: FHOPE pakavimo mašinos B100 inžinerinės specifikacijos
- Veiklos vaizdo dokumentacijaInternetinis padėklų vyniojimo mašinos su besisukančia platforma vaizdo įrašų archyvas
- Tarptautinis pakuočių saugos standartasEN 415-6 (Pakavimo mašinų sauga: Padėklų vyniojimo mašinos)
- Rizikos mažinimo standartaiISO 12100:2010 (Mašinų sauga. Bendrieji projektavimo principai)
Paskutinė techninė apžvalga: 2026-10-24