Santrauka Padėklas, pritvirtintas vien rankiniu operatoriaus įtempimu, neišvengiamai sugenda veikiant dinaminiam transportavimo įtempiui: fizinis nuovargis nuo pamainos iki pamainos sukelia nenuspėjamą sulaikymo jėgą ir pakartotinį krovinio poslinkį. Pramoninis automatinis padėklų tempimo vyniotuvas su besisukančiu stalu rankinį keitimą pakeičia standžia, programuojama cikline mechanika. Kroviniui sukant ant inžinerinės klasės sukamojo stalo, elektrinis išankstinio tempimo vežimėlis veža vertikalų stiebą, uždėdamas didelio našumo tempiamąją plėvelę kontroliuojamais pailgėjimo santykiais, tiksliais persidengimo procentais ir kalibruotu sulaikymo įtempimu. Pritaikyta prie konkretaus krovinio pėdsako, naudingosios apkrovos vertikalės ir išankstinio tempimo dinamikos, ši įranga užtikrina pastovų konstrukcinio apkrovos stabilumą per nepertraukiamus kelių pamainų paskirstymo ciklus.
Turinys
- Kodėl svarbu izoliuoti krovinį
- Rankinis ir automatinis apvyniojimas
- Kaip veikia pakavimo ciklas
- Pagrindiniai komponentai
- Tipinis konfigūracija
- Išankstinis tempimas ir plėvelės taupymas
- Ką rodo vaizdo įrašas
- Mašinos pasirinkimo kontrolinis sąrašas
- Valdikliai ir sauga
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai ir standartai
Kodėl svarbu izoliuoti krovinį
Krovinio vientisumo pažeidimai gabenimo metu sukelia sudėtines išlaidas: pirminis produktas gali sutraiškyti arba tarpsluoksnis pasislinkti transporto priemonės grindyse, o vėliau – didelės rankinio tvarkymo išlaidos, susijusios su avariniu perkrovimu priėmimo dokuose. Gabenimo metu ant palečių sukrauti vienetai patiria nuolatinę trijų ašių vibraciją, pagreitį ir išcentrines posūkio apkrovas. Neturint pakankamos sulaikymo jėgos, atskiri kartono sluoksniai nutrūksta trinties ir atsiskiria.
Tikrasis transportavimo apkrovos sulaikymas nepriklauso nuo neapdorotos laikymo traukos; jis priklauso nuo nuspėjamo, suprojektuoto apvalkalo. Sėkmę lemia trys mechaniniai parametrai:
- Pirminis plėvelės išankstinis tempimasPlėvelės molekulinis pailgėjimas prieš sąlytį su produktu, paverčiantis elastingumą darbiniu takumo stipriu.
- Taikomas apvyniojimo įtempimasDinaminė antrinė jėga, atitinkanti krovinio sienelių gniuždymo stiprį be kampinių suspaudimų.
- Užprogramuotas sluoksnių skaičius ir persidengimasNuolatinis mechaninis sutvirtinimas, tvirtai pritvirtinantis apatinius krovinio sluoksnius prie medinio arba plastikinio padėklo pagrindo.
Šių parametrų tikslus pastovumas kiekvienoje gamybos partijoje pašalina krovinio judėjimą tranzitu ir optimizuoja dervos sunaudojimą.
Rankinis ir automatinis apvyniojimas
Rankinis vyniojimas rankomis įtempimą visiškai palieka operatoriaus nuovargiui ir siekio kampams. Linijų auditai nuolat rodo įtempimo mažėjimą nuo pamainos pradžios iki pabaigos: žemi ritinėliai sukelia nugaros įtampą, dėl kurios nepakankamai užsifiksuoja pagrindas, o aukštas siekis lemia netolygų kaklelio nusileidimą ir atsilaisvina viršutinius sluoksnius. Apsauginio sluoksnio konsistencija sumažėja žemiau 40 %, todėl tiekimo grandinėse padidėja produktų pažeidimų skaičius.
| Veikimo parametras | Rankinis rankų apvyniojimas | Automatinis besisukantis tempiamasis vyniotuvas |
|---|---|---|
| Išankstinio tempimo santykis | 0–15 % (be pagalbos) | 200–300 % (varomas dviejų ritinėlių mechanizmas) |
| Filmo nuoseklumas | Labai kintamas; blogėja dėl pamaininio nuovargio | ±2 % pakartojamumas visose iš anksto nustatytose PLC programose |
| Padėklo pagrindo užrakinimas | Dėl ergonominės įtampos dažnai praleidžiama arba atsilaisvina | Tikslus mechaninis apvyniojimas skaičiuojamas tiesiai ant padėklo pagrindo |
| Operatoriaus sauga | Didelė juosmens nuovargio ir pasikartojančios įtampos rizika | Visiškai nenaudojant rankų, vyniojimo seka už besisukančios kameros ribų |
| Plėvelės atliekų kiekis paletėje | Didelis (įtempimui kompensuoti naudojamas per didelis manometras) | Minimali dervos masė vienetui naudojant iš anksto ištemptą plėvelę |
Automatinis besisukantis tempiamasis vyniotuvas kiekvienam padėklui vykdo tikslią PLC programą. Greitis, apvyniojimų skaičius ir plėvelės įtempimas išlieka idealiai pakartojami, todėl nereikia rankinio nukrypimo nuo veiklos biudžeto.
Kaip veikia pakavimo ciklas
Veikimo ciklas vyksta pagal tikslią mechaninę ir elektrinę seką:
[Pallet Infeed: Forklift / Conveyor]
               │
               ▼
[Film Tail Anchor & Position Detection via Optical Sensor]
               │
               ▼
[Soft-Start Turntable Rotation & Base Reinforcement Wraps]
               │
               ▼
[Mast Carriage Vertical Ascent with Controlled Film Overlap]
               │
               ▼
[Top Stabilization Wraps + Downward Reinforcement Pass]
               │
               ▼
[Deceleration, Orientation Stop, Auto Film Cut & Wipe-Down]- Padavimas ir išdėstymasPadėklų krovinys ant besisukančio stalo paviršiaus dedamas šakiniu krautuvu, padėklų krautuvu (per rampą) arba automatiniu padavimo konvejeriu.
- Ciklo inicijavimasApsauginė grandinė patvirtina perimetro atstumą. Operatorius paleidžia nuotolinio valdymo pulteliu arba skydelio mygtuku.
- Valdomas bazinis užraktasSukamoji platforma greitėja dėl kintamo dažnio pavaros (VFD) švelnaus paleidimo kreivės. Varomas plėvelės vežimėlis sukasi žemame aukštyje, kad 2–5 kartus įtemptai apvyniotų krovinį, pritvirtindamas jį tiesiai prie padėklo pagrindo.
- Pakilimas ir sluoksnių persidengimasStiebo vežimėlis kyla fiksuotu vertikaliu greičiu naudojant tvirtą grandininę arba diržinę pavarą, klodamas plėvelę su 30–50 % žingsnio persidengimu.
- Viršutinis jutimas ir sustiprinimasOptinis jutiklis aptinka viršutinį krovinio kraštą. Mašina taiko užprogramuotus viršutinius stabilizavimo apvyniojimus, tada apverčia vežimėlio judėjimą žemyn, kad užbaigtų dvigubą kryžminį apvyniojimą.
- Lėtėjimas ir pjovimas-nuvalymasSukamoji platforma tolygiai lėtėja ir sustoja pradinėje padėtyje (±5 mm). Pneumatinis spaustukas ir karšta viela arba mechaninis peilis nupjauna plėvelę, prispausdami galinį kraštą prie krovinio sienelės.
Pagrindiniai komponentai
Pramoninis besisukantis tempiamasis vyniotuvas sujungia konstrukcinius, mechaninius ir elektrinius mazgus, suprojektuotus nuolatiniam darbui:
- Tvirtas patefono mazgasVaromas didelio efektyvumo variklio ir pramoninės sliekinės pavarų dėžės per tvirtą ritininę grandinę. Viršutinę plokštę laiko sunkiasvoriai nailono bėgelių ratukai, kurie sugeria dinamines smūgines apkrovas, atsirandančias dėl šakinio krautuvo pastatymo.
- Varomas išankstinio tempimo plėvelės vežimėlisJame yra du tiksliai poliuretanu dengti voleliai, varomi fiksuoto perdavimo vidiniais krumpliaračiais. Atskiras kintamo greičio variklis ištempia plėvelę iki 300 % prieš jai išvažiuojant iš vežimėlio. Integruota šokinė svirtis stebi plėvelės įtempimą, dinamiškai kompensuodama kampinius greičio šuolius ant stačiakampių krovinių.
- Konstrukcinis stiebas ir kėlimo mechanizmasŠaltai formuotas plieninis stiebo skyrius su uždara kėlimo grandine, atsvaru ir apsauginiu fiksatoriumi nuo kritimo, kuris sustabdo vežimėlio kritimą grandinės atsilaisvinimo atveju.
- Optinių jutiklių komplektasAnt vežimėlio sumontuotas šviesą atspindintis fotoelementas automatiškai registruoja krovinio aukštį. Tamsiems, blizgiems arba skaidriems ištemptiems kroviniams montuojami specialūs difuziniai arba poliarizuoti jutikliai.
- Centrinės PLC valdymo architektūraPramoninis PLC, vykdantis optimizuotas judesių sekas, kartu su patogiu naudoti HMI ekranu, kuriame saugomi kintamų krovinių konfigūracijų receptų profiliai.
Tipinis konfigūracija
Pasukami vyniotuvai yra sukonfigūruoti taip, kad atitiktų konkrečius gamyklos linijos greičius, erdvinius kontūrus ir padėklų pakrovimo matricas.
| Veiklos specifikacija | Standartinis platformos vokas | Didelės galios / prailginta parinktis |
|---|---|---|
| Patefono skersmuo | Nuo 1500 mm iki 1650 mm | Nuo 1800 mm iki 2000 mm |
| Nominali apkrova | 1500–2000 kg | Iki 2500 kg |
| Maksimalus apkrovos aukštis | Nuo 2100 mm iki 2400 mm | Iki 2800 mm (ištiestas stiebas) |
| Patefono sukimosi greitis | 3–12 aps./min. (reguliuojamas dažnio keitikliu) | 3–15 aps./min. (didelio našumo linijos) |
| Išankstinio tempimo galimybė | Standartinis nuo 200 % iki 250 % | Iki 300 % didelio efektyvumo pavarų dėžė |
| Filmų vežimo pavara | Grandininė pavara su apsauginiu fiksatoriumi | Dviejų bėgelių sustiprinta stiebo pavara |
| Taikomas plėvelės plotis | 500 mm (standartinė lieto/pūsto pluošto plėvelė) | Nuo 500 mm iki 750 mm |
| Elektros architektūra | 220 V 1 fazė / 380 V 3 fazė (50/60 Hz) | Suprojektuota pagal įrenginio įėjimo liniją |
Kinematiniai atstumai ir įstrižainės dydžio nustatymo taisyklė
Renkantis pasukamojo disko skersmenį, griežtai reikia atsižvelgti į įstrižinį judėjimą ir šakinio krautuvo padėties poslinkį. Projektavimo formulė yra:
D_turntable ≥ √(Length² + Width²) + 2 × Clearance_margin
- EUR-1 padėklas (1200 × 800 mm)Įstrižainė =
√(1200² + 800²) ≈ 1442 mmPridedant minimalų2 × 50 mmmaržos pajamingumas1542 mm, padarydamas a 1650 mm patefonas Saugus standartas, siekiant išvengti kampų išsikišimo pavojų. - Pramoninis padėklas (1200 × 1000 mm)Įstrižainė =
√(1200² + 1000²) ≈ 1562 mm. Pridedant a2 × 50 mmmaržos pajamingumas1662 mm, reikalaujantis a 1650–1800 mm skersmens patefonas kad būtų atsižvelgta į šakinių krautuvų pakrovimo tolerancijas.
Išankstinis tempimas ir plėvelės taupymas
Mechaninis išankstinis tempimas veikia nukreipiant plėvelę aplink du krumpliaračius ritinėlius, besisukančius skirtingu paviršiaus greičiu:
Pre-stretch Ratio (%) = [(Roller_2_Speed - Roller_1_Speed) / Roller_1_Speed] × 100
Esant 250 % išankstiniam tempimui, 1 metras neapdorotos plėvelės iš tiekimo ritinėlio pailgėja į 3.5 metro tinkamos naudoti plėvelės, uždėtos ant krovinio.
[Raw Film Roll: 1.0 m] ──> [Slow Roller 1] ──> [Fast Roller 2 (3.5x)] ──> [Stretched Film: 3.5 m on Pallet]- Dervos masės mažinimasŽymiai sumažina suvyniojamos plėvelės svorį vienam padėklui, palyginti su plėvelėmis su trinties stabdžiais arba rankomis.
- Didelio našumo ir atminties efektoLLDPE plėvelės ištempimas iki jos plastiko takumo ribos suaktyvina natūralų jos elastingumo atsistatymą, sandariai sujungiant produkto sluoksnius, kai plėvelė bando susitraukti po apvyniojimo.
- Kampinės jėgos mažinimasKalibruotas šokdantis volelis reguliuoja išėjimo įtempimą stačiakampio sukimosi metu, taip išvengiant aštrių gofruotojo kartono kampų pradūrimo.
- Pagrindo fiksavimo juosta3–4 plėvelės vijų uždėjimas tiesiai ant medienos pavažų ir apatinio sluoksnio sąsajos užtikrina krovinio ir padėklo vientisumą stabdant sunkvežimį dideliu g greičiu.
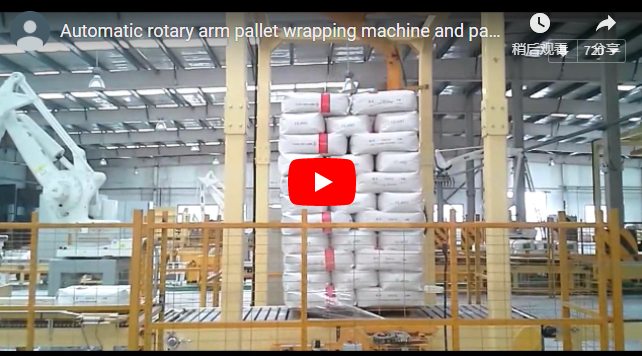
Ką rodo vaizdo įrašas
Inžinerinėje medžiagoje parodyta sunkiasvorės apvyniojimo celės su besisukančiu stalu funkcinių bandymų ir paleidimo seka gamybos ceche:
- Pradinis nustatymas ir sriegimasSurinkimo personalas konfigūruoja pneumatinį tiekimą ir patikrina tinkamą plėvelės nukreipimą per dvigubus poliuretano išankstinio tempimo volelius ir šokančiosios svirties kompensatorių.
- Žemo profilio patefono sukimasisMašina atlieka bandomąją apkrovą ant žemo profilio besisukančios plokštės, demonstruodama sklandų VFD pagreitį ir minimalų sukimosi deformavimą po tvirtais naudingosios apkrovos blokais.
- Fotoelektrinis kalibravimasInžinieriai testuoja fotoelementų jautrumą krovinio aukščiui, tikrindami tinkamą optinį apribojimą viršutiniuose kraštuose, esant kintantiems apvyniojimo paviršiaus atspindžiams.
- Koordinuota ašies eigaVaizdo įraše užfiksuotas sinchronizuotas stiebo pakėlimo pavaros ir sukimosi greičio ryšys, nustatant pastovų 40 % vertikalų plėvelės persidengimą, būtiną dinaminiam transportavimo sulaikymui.
Mašinos pasirinkimo kontrolinis sąrašas
Pradinio maketo kvalifikavimo metu naudokite šią inžinerinių kriterijų lentelę:
| Vertinimo faktorius | Inžinerinis parametras, kurį reikia patvirtinti | Linijų integracijos poveikis |
|---|---|---|
| Maksimalus padėklo pėdsakas | Maksimalus įstrižainės matmuo, įskaitant krovinio iškyšą | Nustato minimalų besisukančio stalo skersmenį ir perimetro tvoros atstumą |
| Maksimalus negyvas svoris | Sunkiausias padėklo bruto svoris (kg) | Nustato centrinio guolio vardinę apkrovą ir pavaros krumpliaračio sukimo momento pasirinkimą |
| Maksimalus krūvos aukštis | Didžiausias pakuotės aukštis + padėklo aukštis | Nustato stiebo aukštį ir kėlimo grandinės ilgį |
| Krovinio stabilumas | Viršutinio svorio, lengvos arba nestabilios dėžės | Nustato pneumatinės viršutinės plokštės / stabilizatoriaus plokštės poreikį |
| Ląstelių integracija | Krautuvo pakrovimas, palyginti su automatiniu ritininiu konvejeriu | Nustato atskiras rampas, palyginti su automatinio padavimo pasisveikinimo logika |
| Aplinkosaugos pareiga | Švarus sandėlis, šaldymo saugykla (-20 °C) arba dulkėta | Pasirenka variklio IP apsaugos klasę, žemos temperatūros tepalus ir spintelės šildymą |
Valdikliai ir sauga
Sukamųjų stalų pakavimo mašinos veikia pagal griežtus pramoninės saugos kriterijus, kad apsaugotų gamyklos personalą nuo besisukančių mašinų keliamų pavojų:
- Eksploatacinė saugos zonaAplink sukamojo disko perimetrą turi būti išlaikytas saugus fizinis atstumas. Optinės šviesos užuolaidos, perimetro slėgio kilimėliai arba fiksuotos metalinės sujungtos tvoros neleidžia personalui patekti į vidų automatinio sukimosi metu.
- Pavaros perkrovos ir grandinės laisvumo stabdymasStiebe yra mechaniniai ribiniai jungikliai ir atsilaisvinusios grandinės aptikimo sistema. Jei kliūtis blokuoja vežimėlio judėjimą žemyn, pavaros variklis akimirksniu išsijungia, kad trosas neužsiverstų lizdais ir vežimėlis nenukristų.
- Avarinio stabdymo integracijaLaidiniai 0 kategorijos avarinio sustabdymo mygtukai yra pagrindiniame skydelyje ir pasirenkamuose nuotolinio valdymo pultuose, prijungtuose prie stebimų saugos relių.
- Atitikties standartai:
- LT-415 6Specialus Europos C tipo standartas, reglamentuojantis padėklų apvyniojimo įrangos projektavimą ir blokavimą.
- ISO 12100: 2010Išsami mašinų rizikos vertinimo ir mažinimo metodika.
- EN ISO 13849-1: 2023Su sauga susijusios valdymo sistemų dalys, kurių tikslas – avarinio stabdymo ir blokavimo grandinėms pasiekti d našumo lygį (PLd).
- OSHA 1910.212Bendrieji besisukančių patefonų apsaugos reikalavimai Šiaurės Amerikos įrenginiuose.
Inžinerijos DUK
K: Ar šis besisukantis vyniotuvas gali vynioti lengvus, nestabilius produktus jų neapversdamas? A: Taip. Nustatant kintamo dažnio pavaros (VFD) pagreičio kreives švelnaus paleidimo režimu ir sujungiant jas su pasirenkama pneumatine viršutine prispaudimo plokšte, mašina stabiliai laiko aukštas, mažos masės dėžes, kol suformuojami pradiniai pagrindo fiksavimo įvyniojimai.
K: Kaip patikrinamas teisingas pagal užsakymą pagamintų slydimo padėklų skersmuo?
A: Apskaičiuokite tikrąją padėklo įstrižainę, įskaitant bet kokį dėžės iškyšą: √(Length² + Width²)Pridėkite bent 100 mm iki 150 mm, kad būtų atsižvelgta į necentruotą šakinio krautuvo pastatymą. Jei įstrižainė viršija 1550 mm, rinkitės 1800 mm arba 2000 mm ilgio besisukantį stalą.
K: Koks yra elektrinio išankstinio tempimo vežimėlio priežiūros ciklas? A: Poliuretanu dengtus išankstinio tempimo volelius reikia valyti izopropilo alkoholiu kas 100 darbo valandų, kad būtų pašalintos lipnios plėvelės sankaupos. Stiebo kėlimo grandinės įtempimą reikia vizualiai patikrinti kas mėnesį ir sutepti kas 500 darbo valandų.
K: Ar tamsi arba blizgi tampri plėvelė sukelia krovinio aukščio jutimo problemų? A: Standartiniai difuziniai jutikliai gali neteisingai nuskaityti veidrodinius paviršius arba tamsiai juodas pakuotes. Linijoms, kuriose naudojama pigmentuota juoda tampri plėvelė arba blizgiai spausdintos dėžės, integruojame atspindinčius poliarizuotus fotoelementus arba ultragarsinius atstumo jutiklius, kad būtų užtikrintas kraštų aptikimas.
K: Ar šią mašiną galima integruoti į visiškai automatizuotą nepilotuojamą konvejerio celę? A: Taip. Sukamoji platforma gali būti aprūpinta integruotu varomu ritininiu arba grandininiu konvejeriu, pneumatiniais plėvelės prispaudimo ir pjovimo mechanizmais ir sausojo kontakto PLC valdikliais, kad būtų galima tiesiogiai sujungti su gamyklos centriniais priešsrovio paletizatoriais ir užsrovio tempimo gaubtais.
Kitas žingsnis
- Pateikite įstaigos specifikacijas: Nusiųskite savo padėklų matmenis (I × P × A), maksimalų naudingąjį svorį ir valandinį tikslinį našumą info@fhopepack.com.
- Gaukite inžinerinę analizęMūsų inžinerijos skyrius per nurodytą laiką pateiks 2D išdėstymo brėžinį, patefono dydžio patvirtinimą ir plėvelės išankstinio tempimo investicijų grąžos apskaičiavimą. 48 val..
- Projekto apžvalgaSuplanuokite vaizdo konferenciją su mūsų pakavimo mašinų specialistais, kad galutinai suderintumėte valdymo specifikacijas, apsauginius vokus ir gamyklos pristatymo grafikus.
Susijęs skaitymas
- Automatinė padėklų pakavimo mašinų linija su patefonu
- Rotacinės svirties padėklų tempimo vyniojimo mašinos
- Pilnai automatinis padėklų vyniojimo ir pakavimo langelis su rotacine svirtimi
- Pusiau automatinių padėklų vyniojimo įrangos serija
- Pramoninių pakavimo mašinų pilnas gaminių katalogas
Šaltiniai ir standartai
- Inžinerinė dokumentacija ir patefono staklių projektavimo kriterijai: FHOPE techninis mašinų indeksas
- Mašinų platformos veikimo nuorodos: FHOPE B200 automatinis padėklų tempiamasis vyniotuvas, FHOPE A300 sunkiasvoris padėklų vyniotuvas, FHOPE B100 patefonų sistema
- LT-415 6Pakavimo mašinų sauga. 6 dalis. Padėklų vyniojimo mašinos.
- ISO 12100: 2010: Mašinų sauga. Bendrieji projektavimo principai. Rizikos įvertinimas ir rizikos mažinimas.
- EN ISO 13849-1: 2023Mašinų sauga. Su sauga susijusios valdymo sistemų dalys.
- EUMOS 40509 / ASTM D4649Transporto pakuotės ir krovinio talpumo patikros bandymo metodika.
Paskutinį kartą peržiūrėta: 2026-10-24