Santrauka Ši visiškai automatinė palečių apvyniojimo linija perkelia palečių krovinius varomu ritininiu konvejeriu, pritvirtina didelių kubinių matmenų arba nestabilias prekes integruota pneumatine viršutine plokšte, apvynioja perimetrą ant grandininiu sukimo stalu ir automatiškai nupjauna, suspaudžia bei nuvalo plėvelės galinę dalį be operatoriaus. Sukurta integravimui į liniją, ji užtikrina patikrintą mažiausiai 24 krovinių per valandą našumą (bendras ciklo biudžetas – 150 s), kai vienetiniai kroviniai sveria iki 1,800 kg . Vertikalaus išankstinio tempimo vežimėlio judėjimo greitis yra 2.9 m/min ., o ciklo laiką lemia krovinio aukštis, armatūros apvijų skaičius ir konvejerio indeksavimas. Įprastos operatoriaus pareigos griežtai apsiriboja plėvelės ritinių keitimu ir periodine priežiūra.
Turinys
- Kaip veikia nepilotuojamas vyniojimo ciklas
- Mašinų specifikacijos
- Kinematinė ciklo laiko analizė pagal apkrovos aukštį
- Įkrovos vokas, iškyša ir patefono geometrija
- Plėvelės sunaudojimas ir ritinėlio keitimo dažnis per pamainą
- Priešsrovinio surišimo ir viršutinio lakšto dozavimo integracija
- Valdikliai, suslėgtas oras ir saugos atitiktis
- Linijų inžinerijos pasirinkimo kontrolinis sąrašas
- Inžinerijos DUK
- Programų inžinerija ir užklausų tolesni žingsniai
- Susiję skaitymai
- Inžineriniai standartai ir šaltiniai
Kaip veikia nepilotuojamas vyniojimo ciklas
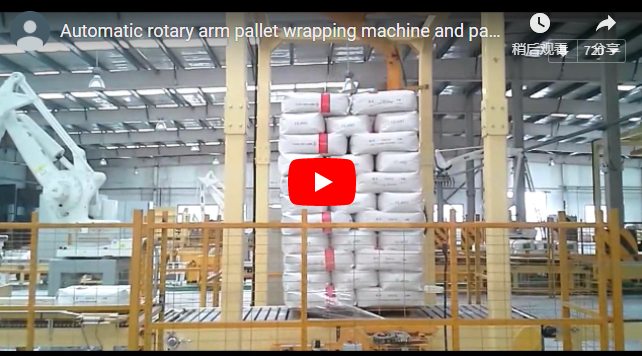
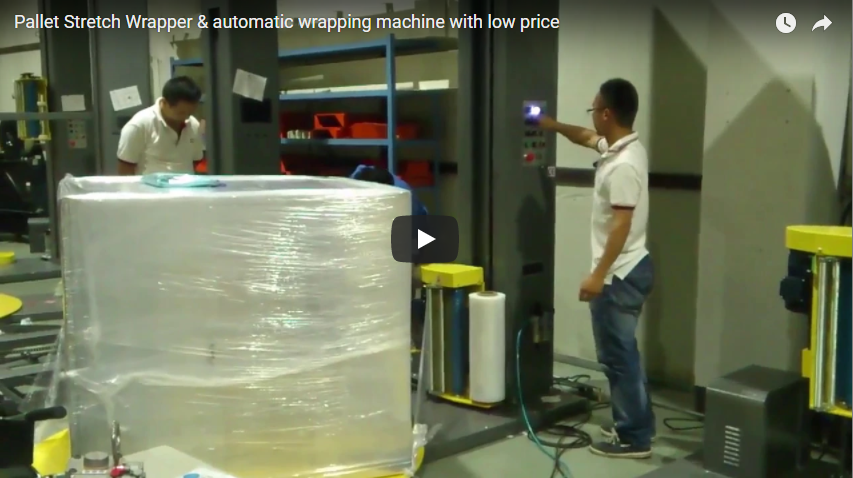
Integruota pakavimo sistema panaikina rankinį palečių tvarkymą ir stacionarų operatorių įsikišimą. Kaip parodyta aukščiau pateiktame gamybiniame cikle, aukšti, nestabilūs kartoniniai kroviniai transportuojami padavimo linija, sukimosi metu tvirtai laikomi pneumatiniu prispaudimo slėgiu, apvyniojami kalibruota išankstinio tempimo jėga, švariai atskiriami ir išleidžiami pasroviui.
[Infeed Conveyor] ──> [Photocell Height Scan] ──> [Top Platen Clamp] ──> [Turntable Wrap] ──> [Cut & Wipe Tail] ──> [Outfeed Line]Kiekvienas automatizuotas ciklas vykdomas per penkias atskiras elektromechanines fazes:
- Įvedimas ir indeksavimas: Padėklas ant varomo padavimo ritininio konvejerio pakraunamas šakiniu krautuvu arba prieš srovę esančiu paletizatoriumi. Sistema perkelia padėklą ant sukamojo konvejerio platformos ir sustabdo jį kintamo dažnio pavaros (VFD) sulėtinimo ir mechaninių galinių ribotuvų pagalba.
- Dinaminis aukščio aptikimas: Integruotas šviesą atspindintis fotoelementas nuskaito krovinio viršutinį kraštą pradinio transportavimo metu ir akimirksniu nustato vertikalios vežimėlio eigos ribą atsitiktinio aukščio produktų mišiniams.
- Pneumatinis plokštelės stabilizavimas ir sukimas: Ant viršutinio krovinio paviršiaus nusileidžia tvirta pneumatinė viršutinė presavimo plokštė, neleisdama išcentriniam dėžių išslydimui ar pasislinkimui. Grandine varomas besisukantis stalas sklandžiai įsibėgėja iki 12 aps./min., o elektrinis išankstinio tempimo vežimėlis slenka per konstrukcinį stiebą.
- Mechaninis prispaudimas, pjovimas ir nuvalymas: Ciklui pasibaigus, automatinis pneumatinis žirklinis spaustukas užfiksuoja plėvelės ruloną, impulsinė karšta viela švariai perpjauna plėvelę, o šarnyrinis pneumatinis šepetys priglunda prie padėklo korpuso galiniu kraštu.
- Stalviršio įtraukimas ir automatinis išvedimas: Viršutinė plokštė grįžta į viršutinį aklavietės centrą, sukamojo stalo pradinės padėties jungiklis tiksliai sulygiuoja stalo ritinėlius su cecho konvejerio lova, o apvyniotas įrenginys išleidžiamas į išleidimo zoną.
Mašinų specifikacijos
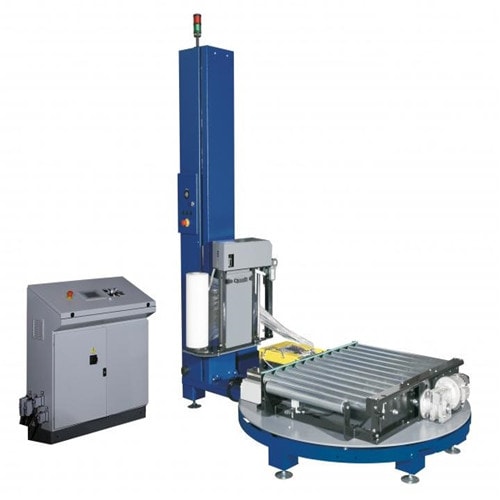
Padėklų pakavimo sistema suprojektuota atsižvelgiant į sunkiasvorius pramoninius parametrus:
| Parametras | Specifikacijos įvertinimas | Inžinerinė pastaba |
|---|---|---|
| Įvertintas rezultatas | min. 24 krovimai/val. | 150 s maksimalus leistinas ciklo laiko langas |
| Didžiausias apkrovos svoris | 1,800 kg | Patefono guolių mazgas, skirtas 2,000 kg dinaminei apkrovai |
| Patefono denis | 2,200 mm skersmens | Integruoti varomieji ritinėliai; darbinis praėjimo linijos aukštis apie 400–500 mm |
| Patefono greitis | 0–12 XNUMX aps./min. (reguliuojamas) | Švelnaus paleidimo / švelnaus stabdymo VFD pagreičio kreivė, apsauganti nuo krovinio slydimo |
| Vertikalus vežimėlio greitis | 2.9 m / min | Nepriklausoma sunkiųjų grandininių keltuvų pavaros sistema |
| Tamprios plėvelės medžiaga | LLDPE mašininio apdorojimo | 500 mm plotis, 76 mm vidinė šerdis, 500–1,500 m ritinio talpa |
| Varomas išankstinio tempimo santykis | 250 % standartinis (100–300 % pasirinktinis) | Dviejų volelių diferencialinė pavarų sistema (1 m plėvelė išsitempia iki 3.5 m) |
| Programuojamos vėjo zonos | Apačia, viduryje, viršuje: 0–99 vėjai | Konfigūruojamas per „Siemens“ / „Mitsubishi“ jutiklinį HMI |
| Viršutinės dalies stabilizavimas | Pneumatinė viršutinė plokštė | Būtinas nestabiliems, aukštiems (> 1.8 m) arba lengviems dėžėse esantiems daiktams |
Kinematinė ciklo laiko analizė pagal apkrovos aukštį
Ciklo pralaidumas nustatomas pagal vertikalų stiebo judėjimą ir sistemos perėjimo nejautrumą, o pagal besisukančio disko sukimąsi. Plėvelės vežimėlio pakilimas ir nusileidimas yra fiksuoti ties 2.9 m/min, 150 sekundžių ciklo biudžetas (24 LPH) standartiniam modeliui suskirstomas taip: 2.0 m aukštas padėklas:
Total Time Budget (150 s) = Carriage Travel (83 s) + Auxiliary Machine Motions (67 s)- Aktyvaus vežimėlio kelionės atstumas: A
2.0 mkroviniui reikalingas pilnas stiebo judėjimas pirmyn ir atgal:Travel = 2.0 m × 2 = 4.0 m - Vežimo tranzito trukmė:
Time = 4.0 m ÷ 2.9 m/min = 1.38 min ≈ 83 s - Patefono revoliucijos judesio lange: At
12 RPM(0.2 rev/s), patefonas atlieka:12 RPM × (83 s ÷ 60) ≈ 16.6 revolutionsSu500 mmplėvelės pločio, šis pasiskirstymas sukuria maždaug260 mm(~52 %), užtikrinant visišką izoliaciją. - Pagalbinės sekos biudžetas (67 sekundės):
- Konvejerio indeksavimas, švelnaus paleidimo greitėjimas ir optinis stabdymas:
18 s - Pneumatinis viršutinės plokštės nuleidimas, slėgio stabilizavimas ir viršutinės dalies atitraukimas:
8 s - Užprogramuotas apatinis sutvirtinimas (3 apvyniojimai) ir viršutinis sutvirtinimas (3 apvyniojimai):
18 s - Tikslus patefono sulygiavimas, pneumatinis spaustuko, pjovimo ir valymo valdymas:
15 s - Eksploatavimo sauga ir linijų švara:
8 s - Bendras nevyniojamojo judesio langas:
18 + 8 + 18 + 15 + 8 = 67 s
- Konvejerio indeksavimas, švelnaus paleidimo greitėjimas ir optinis stabdymas:
Išvada: Bendras sekos laikas yra lygiai lygus 83 s + 67 s = 150 s (24 loads/hDidesni kroviniai (pvz., 2.4 m) reikia reguliuoti posūkio greitį arba vertikalų persidengimą, kad būtų palaikomas linijų greitis.
Įkrovos vokas, iškyša ir patefono geometrija
Efektyvioji krovinio įstrižainė per visą 360° apsisukimą turi neštis virš mašinos stiebo, išankstinio tempimo vežimėlio ir pjovimo mechanizmo.
D_required = √(Length² + Width²) + 2 × Clearance- Nominali geometrija: Standartui
1,200 × 1,000 mmpadėklas, nominali geometrinė įstrižainė yra:Diagonal = √(1200² + 1000²) ≈ 1,562 mmTai patogiai išvalo2,200 mmskersmens patefono riba. - Krovinio iškyšų apskaita: Jei birios dėžės išsikiša už padėklo kraštų
50 mmiš kiekvienos pusės krovinio apvalkalas išsiplečia iki1,300 × 1,100 mm:Effective Diagonal = √(1300² + 1100²) ≈ 1,703 mm - Dinaminė klirenso zona: Automatiniuose linijiniuose vyniotuvuose minimalus radialinis buferis yra
200–250 mmturi būti išlaikytas atstumas tarp krovinio apvalkalo ir artimiausio konstrukcinio elemento (stiebo paviršiaus, plėvelės vežimėlio ritinėlių ir spaustuko svirties eigos).1,703 mmįstrižainė reikalauja švaraus sukimosi apvalkalo, kurio dydis yra bent2,103 mm. - Konvejerio aukštis: Pasukamo volelio viršaus (TOR) aukštis yra
400–500 mmPadavimo ir išleidimo ritininiai konvejeriai turi išlaikyti vienodą aukštį, o jų pavaros greičiai turi būti sinchronizuoti.
Plėvelės sunaudojimas ir ritinėlio keitimo dažnis per pamainą
Neaptarnaujamos pakavimo linijos rankinį darbą paverčia įprastu eksploatacinių medžiagų valdymu. Plėvelės masės balansas ir keitimo intervalai apskaičiuojami pagal standartinius vieneto apkrovos parametrus:
- Padėklo perimetras: Dėl
1,200 × 1,000 mmpadėklas:Perimeter = 2 × (1.2 m + 1.0 m) = 4.4 m - Ištemptos plėvelės kiekis vienam įkrovimui: 16 nepertraukiamų patefono apsisukimų sunaudoja:
16 × 4.4 m = 70.4 m of stretched film - Išankstinio tempimo išsiplėtimo santykis: At
250%elektrinis išankstinis tempimas,1.0 mneapdoroto filmo apimtis siekia3.5 m(tempimo koeficientas1 + 2.5 = 3.5):Raw Film Used = 70.4 m ÷ 3.5 ≈ 20.1 m per pallet - Apdorojamų padėklų skaičius viename ritinyje:
1,500 mdidelio našumo pagrindinis ritinėlis:1500 m ÷ 20.1 m ≈ 74–75 pallets500 mįprastas ritinys:500 m ÷ 20.1 m ≈ 24–25 pallets
- Pamainos suvartojimas: Per standartinę 8 valandų pamainą, dirbant visu pajėgumu (
24 loads/h × 8 h = 192 pallets):Total Raw Film = 192 × 20.1 m = 3,859 mLinija sunaudoja 2.6 standartinio 1,500 m ritinio per pamainą, tai reiškia, kad operatoriui reikia įsikišti ritinių sujungimui tik maždaug kas 3 valandas.
Priešsrovinio surišimo ir viršutinio lakšto dozavimo integracija
Kad transportavimo pakuotė būtų sandari, atspari lietui ir struktūriškai tvirta, automatinės vyniojimo mašinos dažnai jungiasi su priešsrovio surišimo ir viršutinio lakšto uždengimo įrenginiais:
[Automatic Strapping Unit] ──> [Powered Transfer Deck] ──> [Top Sheet Dispenser] ──> [Inline Stretch Wrapper]- Surišimo sekos koordinavimas: Didelio tankio krūvos prieš patenkant į apvyniojimo zoną surišamos vertikaliai arba horizontaliai. Aprišimas užfiksuoja vienetų išdėstymą; tampri plėvelė užtikrina krovinio sulaikymą, šoninio įtempimo išlaikymą ir apsaugą nuo drėgmės.
- Apatinės lentos kryptis, palyginti su ritininiais konvejeriais: Padėklai turi būti įvedami į liniją apatiniais atraminiais bėgeliais statmenai konvejerio ritinėliams, kad būtų išvengta ritinėlių panirimo ir užstrigimo. Jei bėgeliai eina lygiagrečiai produktų srautui, tarp surišimo įrenginio ir vyniotuvo turi būti pastatytas 90° grandininis perkėlimo stalas arba sukama stalviršio kryžminio perkėlimo stotis.
- Apsauga nuo oro sąlygų: Kroviniams, kuriems reikalingas penkių pusių drėgmės sandarinimas, prieš vyniojimo medžiagą montuojamas automatinis viršutinio lakšto dozatorius, kuris prieš galutinį sukamojo vyniojimo ciklą uždengia krovinio viršų polietileno plėvele.
Valdikliai, suslėgtas oras ir saugos atitiktis
Patikima automatizuota sistema priklauso nuo švaraus pneumatinio tiekimo, sinchronizuoto lauko magistralės ryšio ir griežto tarptautinių saugos reikalavimų laikymosi.
| Komunalinės paslaugos / Sistemos | Veiklos reikalavimas | Inžinerinė specifikacija |
|---|---|---|
| Pagrindinis elektros tiekimas | 380–415 V kintamoji srovė, 3 fazės, 50/60 Hz | Neutralus + Apsauginis įžeminimas (TN-S įžeminimas) |
| Prijungta pavaros galia | Patefonas: 0.75 kW Volai: 0.75 kW |
Vežimėlio keltuvas: 0.37 kW Išankstinio tempimo variklis: 0.37 kW |
| Pneumatinis tiekimas | 0.6–0.8 MPa (6–8 barai / 87–116 PSI) | Švarus, sausas oras (ISO 8573-1:2010 4.4.4 klasė) |
| Oro suvartojimo rodiklis | ~18–25 NL per ciklą | Paduoda viršutinio veleno eigą, prispaudžia žirkles ir valo cilindrą |
| PLC ir HMI aparatinė įranga | Pramoninė mikro-PLC platforma | Receptų valdymas, ciklo laikmatis, iš anksto nustatyti apvyniojimų skaičiai |
Mašinų saugos architektūra
- Rizikos vertinimo sistema: Sukurta griežtai laikantis ISO 12100: 2010 (Mašinų sauga. Bendrieji projektavimo, rizikos vertinimo ir rizikos mažinimo principai).
- Specialus pakavimo mašinų standartas: Visiškas atitikimas EN 415-6: 2013 (Pakavimo mašinų sauga. 6 dalis. Padėklų vyniojimo mašinos), diktuojančios perimetrą turinčios fizinės saugos tvoros, prislopintos šviesos užuolaidos prie padavimo / išleidimo angų, 4 / PL e kategorijos blokuojami prieigos varteliai ir OSHA reikalavimus atitinkantys blokavimo / žymėjimo (LOTO) atjungimo jungikliai.
Linijų inžinerijos pasirinkimo kontrolinis sąrašas
Prieš galutinio pakuotės maketo patvirtinimą patikrinkite šiuos gamybos parametrus:
- Pakrovimo matmenys: Minimalus ir maksimalus padėklo plotas (
L × W × H), įskaitant absoliučią įstrižainę su krovinio iškyša. - Bendras svoris: Didžiausias vieneto krovinio svoris (turi neviršyti
1,800 kgkonvejerio įvertinimas). - Linijos greitis ir pamainos: Reikalingi kroviniai per valandą (LPH) ir darbo pamainų grafikai.
- Konvejerio srautas ir aukštis: Konvejerio praėjimo linijos aukštis, ritinėlio žingsnis, ritinėlio skersmuo ir perdavimo kryptis.
- Padėklų konstrukcinė konfigūracija: 2 krypčių, 4 krypčių arba europaletės apatinės lentos kryptis konvejerio ritinėlių atžvilgiu.
- Viršutinio tvirtinimo reikalavimas: Nestabilių, laisvų arba lengvų viršutinių sluoksnių buvimas, dėl kurio reikalinga pneumatinė viršutinė plokštė.
- Filmo profilis: Esamo mašininio tipo tampriosios plėvelės storis (µm) ir ritinėlio šerdies specifikacijos.
Inžinerijos DUK
K: Ar šiai linijai reikalingas nuolatinis mašinų prižiūrėtojas? A: Ne. Konvejerio indeksavimas, aukščio skenavimas, spausdinimo plokštės stabilizavimas, vyniojimas, pjovimas ir uodegos valymas atliekami automatiškai. Operatoriaus buvimas apsiriboja plėvelės ritinėlių keitimu ir įprastine profilaktine priežiūra.
K: Ar galima pagreitinti ciklo laiką iki daugiau nei 24 krovinių per valandą? A: Taip. Našumą galima padidinti iki 30–35 l/val., optimizuojant vertikalų vežimėlio pakilimo/nusileidimo greitį, suderinant viršutinių apvijų skaičių su plokštelės įtraukimu ir įdiegiant greitaeigius ritininius konvejerius.
K: Kodėl būtina naudoti pneumatinį viršutinį slėgį? A: Lengvoms, aukštoms arba stulpeliais sukrautoms dėžėms dėl besisukančio disko sukimosi inercijos ir pradinės plėvelės traukimo jėgos viršutiniai kartono sluoksniai gali nuslysti nuo padėklo. Viršutinis slėgys sukuria teigiamą prispaudimo slėgį, kad būtų užtikrintas krovinio stabilumas viso sukimosi metu.
K: Koks yra didžiausias leistinas padėklo dydis šioje sistemoje?
A: Bet koks vienetinis krovinys, kurio dinaminis sukimosi apvalkalas (įskaitant dėžių išsipūtimą ir išsikišimus) lieka veikiamas 2,100 mm skersmens. Standartas 1,200 × 1,000 mm padėklas išlaiko standartą 2,200 mm lengvai.
K: Ar ši mašina gali apvynioti jau surištus krovinius? A: Taip. Juostavimas užtikrina vidinį šerdies konstrukcijos stabilumą, o tamprioji vyniojimo mašina užtikrina sandarumą nuo oro sąlygų ir šoninį vieneto sulaikymą.
Programų inžinerija ir užklausų tolesni žingsniai
Integruokite mūsų automatinį besisukantį tempiamąjį vyniotuvą į savo esamą pakavimo liniją trimis struktūrizuotais etapais:
- Pateikti eilutės duomenis: Atsiųskite savo padėklų dydžių matricą, maksimalaus aukščio / svorio pakuočių sąrašą, gamyklos išdėstymo brėžinius ir tikslinį našumą (LPH) adresu info@fhopepack.com.
- Inžinerinio pasiūlymo pateikimas: Gaukite oficialų maketo pasiūlymą per 48 val., įskaitant kinematinio ciklo laiko skaičiavimus, konvejerio aukščio detales ir sistemos matmenų kontūrus.
- Svetainės techninė apžvalga: Koordinuokite su mūsų automatizavimo komanda auditą vietoje arba virtualią gamyklos apžvalgą, kad užbaigtumėte linijų perėjimus, elektros išleidimo taškus ir saugos zonų išdėstymus.
Susiję skaitymai
- Automatinis padėklų pakavimo aparatas B100 serija
- Kompleksinės pramoninio tempiamojo vyniojimo mašinų sistemos
- Vaizdo demonstracija: sunkiųjų konvejerinių sukimo aparatų vyniojimo linija
- Vaizdo demonstracija: didelės spartos rotacinės svirties padėklų vyniotuvo integravimas
- Vaizdo demonstracija: Automatinė tempiamojo vyniojimo linija
Inžineriniai standartai ir šaltiniai
- Techninės specifikacijos ir plėvelės tvirtinimo sistemos: B300 serijos padėklų tempiamasis vyniotuvas bei B100 serijos patefonų sistemos
- Vaizdo įrašo dokumentacija: [„Fhopepack“ padėklų pakavimo linija „YouTube“ platformoje]()
- Saugos standartai: ISO 12100:2010 Mašinų rizikos vertinimas, EN 415-6:2013 Pakavimo mašinų sauga. Padėklų vyniotuvai
Inžinerinė peržiūra baigta: 2026-10-24