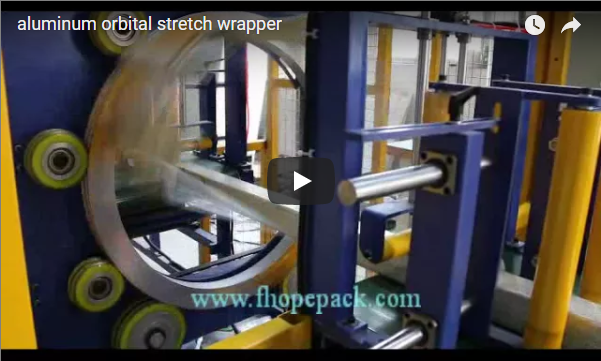
Ilgi aliuminio profiliai yra labai jautrūs linijiniam dilimui, anoduoto sluoksnio įbrėžimams ir skersinėms lenkimo vibracijoms išilgai jų 3,000–7,000 mm ilgio tarpatramio. Rankinis spiralinis vyniojimas negali išlaikyti pastovaus lanko įtempimo per kintamą ekstruzijos geometriją, todėl ryšuliai atsilaisvina, transportavimo metu išsisuka ir gali kauptis drėgmė.
Pramoninė automatinė horizontali orbitinė pakavimo linija mechanizuoja šią operaciją. Sinchronizuodama motorizuotus įsiurbimo konvejerius su tiksliai subalansuotu nuolat besisukančiu žiedu, įranga aktyviai įtempdama užtepa didelio sulaikymo elastinę plėvelę, apsaugodama frezavimo apdailos, milteliniu būdu dažytus ir architektūrinius paviršius be rankinio kontakto.
Santrauka
Automatinė aliuminio profilių pakavimo linija vynioja įbrėžimams jautrius ekstruzijos pluoštus nuo 3,000 iki 7,000 mm ilgio ant motorizuoto ritininio konvejerio, o subalansuotas žiedas suka pluoštą ir kloja persidengiančią iš anksto ištemptą plėvelę. Šis puslapis, skirtas projektų inžinieriams ir gamybos vadovams, paaiškina vyniojimo geometriją, pagrindinius specifikacijų punktus, kuriuos reikia patvirtinti su tiekėju, plėvelės pasirinkimą, saugos reikalavimus ir pirkimo profiliams pritaikytos linijos pasirinkimo kontrolinį sąrašą.
Apžvalga
Ekstruzinio aliuminio profilių paviršiaus apsaugai sandėliavimo ir transportavimo metu reikalingas griežtas izoliavimas nuo mechaninio dilimo, atmosferos drėgmės ir galvaninės oksidacijos. Rankiniai vyniojimo metodai lemia nepastovius įtempimo profilius, dideles darbo sąnaudas ir nepriimtiną pažeidimų skaičių dėl tiesioginio tvarkymo.
Automatizuota horizontali orbitinė vyniojimo linija standartizuoja apkrovos sulaikymą. Dinaminių išankstinio tempimo vežimėlių, viršutinės stabilizavimo ir sinchronizuotų padavimo sistemų integravimas užtikrina nuoseklų spiralinį persidengimą, nuolatinį sandarinimą nuo drėgmės ir pralaidumą be pažeidimų tiesiai ekstruzijos arba anodavimo linijos gale.
Kaip veikia aliuminio profilių pakavimo linijos
Horizontali orbitinė pakavimo linija veikia vektoriaus sintezės principu tarp nepertraukiamo išilginio pluošto transportavimo ir skersinio orbitinio plėvelės sukimosi. Aliuminio pluoštas vedamas per centrinį žiedinį žiedą, kuris nuolat sukasi orbitoje, klodamas persidengiančią spiralinę plėvelės apvyniojimo liniją, veikiamą kalibruoto mechaninio įtempimo.
[Bundle Infeed]
       │
       ▼
[Pneumatic Clamping & Vertical Hold-down]
       │
       ▼
[Ring Rotation + Powered Pre-stretch (200–300%)]
       │
       ▼
[Synchronized Infeed Advance (Controlled Overlap %)]
       │
       ▼
[Pneumatic Cut & Wiper Unit Seal]
       │
       ▼
[Powered Outfeed Discharge]
Standartinę automatinę seką sudaro:
- Ryšulių formavimas ir centravimasProfiliai sulygiuojami, sutvirtinami laikinomis sintetinėmis juostomis ir centruojami ant konvejerio platformos, naudojant šoninius pneumatinius kreipiklius.
- Vertikalus prispaudimasĮėjimo ir išėjimo poliuretanu dengti pneumatiniai vertikalūs voleliai įtvirtina pluošto viršų, užkertant kelią skersiniam išsiplėtimui arba „žuvies uodegos“ susidarymui dėl išcentrinio žiedo oro turbulencijos.
- Plėvelės sriegimas ir prispaudimasPneumatinis spaustuko mechanizmas pritvirtina priekinį plėvelės kraštą prie ryšulio šono vyniojimo taške.
- Varomas išankstinis tempimasŽiedui greitėjant, motorizuotas vežimėlis naudoja dvigubus krumpliaračius (santykis nuo 1:2 iki 1:3), kad pailgintų plėvelę 200–300 % prieš jai paliekant dozatorių, taip aktyvuodamas polimerinės išeigos atmintį.
- Nuolatinis orbitinis vyniojimasŽiedas sukasi, o kintamo dažnio pavaros (VFD) konvejeris stumia pluoštą į priekį, sukurdamas 30–70 % nepertraukiamą spiralinį persidengimą.
- Pneumatinis pjovimas ir valymasPasiekęs pluošto galo jutiklius, konvejeris sustoja arba sulėtina greitį; pneumatinė impulsinė viela arba mechaninės žirklės nukerpa juostą, o integruota valymo svirtis priglunda prie pluošto galo be atvirų skirtukų.
- IšleidimasApvyniotas pluoštas pereina ant pasroviui esančių gravitacinių arba grandininių išleidimo konvejerių.
Techninės specifikacijos
Pramoniniai aliuminio profilių orbitiniai įvyniotuvai yra sukurti taip, kad atitiktų standartinius ekstruzijos išpjovimo stalus ir pjovimo linijas:
| Inžinerinis parametras | Pramoninis įvertinimas / diapazonas | Techninės pastabos |
|---|---|---|
| Rinkinio ilgis | 3 000–7 000 mm (pasirinktinai iki 12 000 mm) | Tvarko architektūrines ir pramonines profiliuotas konstrukcijas |
| Ryšulio skerspjūvis (P × A) | Nuo 150 × 150 mm iki 800 × 800 mm | Įstrižainės vidinis žiedo skersmuo turi būti: D_ring ≥ √(W² + H²) + 250 mm |
| Maksimalus paketo svoris | 500-2,500 kg | Sukonstruota ant tvirtų plieninių ritininių rėmų |
| Konvejerio tipas | Poliuretano įvorėmis dengtas volelis arba PVC juosta | Apsaugo nuo juodų laidų kontakto žymių ant neapdoroto aliuminio |
| Konvejerio padavimo greitis | 5-25 m/min | Laipsniškas VFD sinchronizavimas su žiediniu RPM |
| Žiedo sukimosi greitis | 30–75 aps./min | Dinamiškai subalansuotas lieto aliuminio arba plieno žiedas |
| Varomas išankstinio tempimo santykis | 200 – 300% | Varomas specialiu reduktoriaus varikliu su šokėjo svirties įtempimo valdymu |
| Plėvelės specifikacijos | 23–35 µm (90–140 dydžio) LLDPE | Lieta koekstruzinė plėvelė su diferenciniu klijavimu vienoje pusėje |
| Oro tiekimo reikalavimas | 0.5–0.7 MPa (filtruotas, sausas pramoninis oras) | Pneumatiniams prispaudimo, užspaudimo ir pjovimo cilindrams |
Plėvelės pasirinkimas aliuminio apsaugai
Standartinės pakavimo plėvelės negali apsaugoti aliuminio apdailos nuo tarpfazinės trinties korozijos ar klijų pernešimo. Plėvelės specifikacijos turi atitikti paviršiaus apdailos parametrus:
- Filmų gamybos procesasNaudokite lieto linijinio mažo tankio polietileno (LLDPE) plėvelę. Lieta plėvelė užtikrina vienodą storį, didelį skaidrumą ir mažą vyniojimosi triukšmą. Pūstos plėvelės, nors ir atsparios pradūrimams, pasižymi paviršiaus mikrošiurkštumu, kuris vibracijos metu gali sukelti miglos ar poliravimo žymes ant blizgių anoduotų paviršių.
- Plėvelės storis ir pradūrimo slenkstisStandartiniams profiliams naudojamas 23 µm (90 dydžio) storis. Plonasieniams profiliams su aštriais, nešvytinčiais ekstruzijos matricomis (pvz., T formos grioveliais, aštriais kampais) reikia 28–35 µm (110–140 dydžio) storio, kad būtų išvengta kampinių pradūrimų šiluminio tranzito plėtimosi metu.
- Diferencinė klijavimo chemijaUžtikrinkite vienpusį sukibimą (lygi nelimpanti pusė turi būti nukreipta į aliuminį, o didelio lipnumo pusė – į vidų vėlesniuose persidengiančiuose sluoksniuose). Nelipnūs kontaktiniai paviršiai neleidžia lipniems klijų likučiams chemiškai sąveikauti su milteliniais dažais arba anoduotomis poromis.
- VCI ir antikondensaciniai priedaiJūrų krovinių gabenimui arba didelio drėgnumo krovinių paskirstymui įmaišykite garų korozijos inhibitoriaus (VCI) pagrindinio mišinio dervas, kad neutralizuotumėte galvaninę oksidaciją uždarose plėvelės kišenėse.
Privalumai prieš tempimą
Varomi išankstinio tempimo vežimėliai izoliuoja plėvelės pailgėjimo zoną nuo pluošto ribos, atjungdami žiedo sulaikymo jėgą nuo plėvelės įtempimo.
Elongated Length = Original Length × (1 + Pre-stretch Ratio)Esant 250 % išankstiniam įtempimui, iš 1.0 metro neapdorotos pagrindinės plėvelės gaunama 3.5 metro aktyvios vyniojimo medžiagos, o tai suteikia išmatuojamų eksploatacinių pranašumų:
- Medžiagų sąnaudų mažinimas200–300 % pailgėjimas sumažina plėvelės sunaudojimą 45–60 %, palyginti su vyniojimo vežimėliais su trinties stabdžiais.
- Molekulinis išsidėstymas ir stiprumasVienaašis mechaninis pailgėjimas išlygina polietileno polimero grandines išilgai įtempimo ašies, smarkiai padidindamas tempimo takumo ribą ir atsparumą aštrių briaunų sklidimui.
- Elastingas atsigavimas (prispaudimo jėga)Plėvelė išlaiko dinaminį elastingą atsigavimą, nuolat suspausdama į vidų, todėl ilgi, lanksčios profilio dalys išlieka standžios, nesuspaudžiant paviršiaus.
Ryšulio skerspjūvio aspektai
Ekstruzijos matricos sukuria nevienalyčius struktūrinius pluoštus. Mašinų receptūrų konfigūracijos turi pritaikyti įtempimo dinamiką prie pluošto geometrijos:
- Stačiakampiai ryšuliaiVienodi skerspjūviai užtikrina stabilų perimetro įtempimą. Kampų apsaugos (kietas kartonas arba plastikas) gali būti uždedamos automatiškai, kad kraštai nesidilintų.
- Šešiakampiai ryšuliaiOptimali apvalių vamzdžių ir tuščiavidurių profilių konstrukcinė forma. Radialinis slėgio pasiskirstymas yra subalansuotas, tačiau reikalingas didesnis pradinis persidengimas (≥ 50 %), kad būtų išvengta vamzdžių pluošto nusėdimo.
- Apvalūs ryšuliaiDidelis sukimo stabilumas. Plėvelė prisitaiko be kampų įtempimo, todėl žiedo sūkių skaičius gali siekti iki 75 aps./min.
- Netaisyklingi ryšuliaiSudėtingose konstrukcinėse konstrukcijose (langų rėmuose, fasadų profiliuose su integruotais šilumos barjerais) susidaro asimetriniai įtempimo taškai. Pakavimo linijos programuojamoji valdymo sistema (PLC) turi naudoti servo valdomas šokdinimo svirtis, kad moduliuotų momentinį plėvelės atleidimo įtempimą ilgose ir trumpose įstrižainėse.
Automatika ir integracija
Modernus horizontalus orbitinis įvynioklis veikia kaip vidinis mazgas automatizuotoje pakavimo ekosistemoje:
- Ekstruzijos preso išleidimo jungtisTiesiogiai sąveikauja su automatiniais krovimo ir aušinimo stalais per motorizuotus kryžminio perdavimo stalus.
- Įterpimas ir įklijavimasPapildomi moduliai sinchronizuotu vienu praėjimu po išoriniu plėvelės sluoksniu išduoda paviršių apsaugantį PE putplastį, kraftpopierių arba VCI popierių.
- Automatinis produktų identifikavimasPramoninės spausdinimo ir klijavimo etikečių galvutės uždeda brūkšninių kodų / QR kodų sekimo etiketes ant pradinių įvyniojimų, o po to – ant skaidrios apsauginės išorinės plėvelės.
- Automatiniai galiniai segtuvaiIntegruoti surišimo įrenginiai prieš orbitinį apvyniojimą uždeda poliesterio (PET) surišimo juostą profilio galuose, kad būtų išlaikytas pluošto vientisumas esant sunkioms apkrovoms.
Saugos sistemos
Pramoninės orbitinės tempiamojo vyniojimo mašinos pasižymi dideliu greičiu besisukančiomis dalimis ir tiesiniu suspaudimo pavojumi, kuriuos reglamentuoja EN 415-6:2013 ir ISO 12100 saugos direktyvos:
- Perimetro tvoros su blokatoriaisTvirtos konstrukcinės tinklelio apsaugos visiškai izoliuoja orbitinio žiedo darbinį apvalkalą, aprūpintos 4 / PLe kategorijos blokuojamaisiais saugos prieigos jungikliais.
- Įeinančios ir išeinančios optinės slopinančios šviesos užuolaidosDviejų kanalų optiniai buvimo jutimo įtaisai aptinka įeinančius aliuminio profilius ir sustabdo mašinos judėjimą, jei personalas pažeidžia kliūties perimetrą.
- Pneumatiniai apsauginiai išleidimo vožtuvaiAtsarginiai stebimi išleidimo vožtuvai, suaktyvinus avarinio stabdymo funkciją, akimirksniu išleidžia pneumatinius pavaros mechanizmus (prispaudiklius, pjovimo mentes), kad būtų pašalintas sukauptos energijos pavojus.
- Mechaninis žiedinis stabdymasDviejų grandinių avariniai elektromagnetiniai trinties stabdžiai sustabdo žiedo sukimąsi per 1.0 sekundę nuo suveikimo.
priežiūra
Standartizavus techninę priežiūrą, išvengiama netikėtų linijos sustojimų ir įtampos poslinkio:
- Kasdien (operatoriaus lygis):
- Patikrinkite ir pašalinkite atšokusias plėvelės dalis nuo išankstinio tempimo volelių, besisukančių žiedinių guolių ir pjovimo peilių.
- Patikrinkite pneumatinius oro slėgio matuoklius (nominalus: 0.6 MPa).
- Savaitinis (mechanikos technikas):
- Patikrinkite PU ritinėlių įvores ir vertikalius laikiklius, ar nėra įdubimų ar įsmigusių metalo drožlių.
- Patikrinkite žiedinio rotatoriaus ir konvejerio mechanizmų pavaros diržo / grandinės įtempimą.
- Kasmėnesinė:
- Sutepkite žiedinių kreipiamųjų ratų guolius ir pagrindinius šarnyrinius velenus nepaliekančiais dėmių tepalais.
- Nuvalykite optinių jutiklių lęšius, atšvaitus ir šviesos užuolaidų galvutes.
- Kas ketvirtį / Kasmet:
- Patikrinkite kontaktinių žiedų anglies šepetėlių susidėvėjimą ir išvalykite vidinius varinius kontaktinius takelius.
- Patikrinkite šokėjo svirties apkrovos elementų kalibravimą ir keitiklio sukimo momento ribas.
Atrankos vadovas
Norėdami pasirinkti tinkamą orbitinės pakuotės konfigūraciją, įvertinkite savo ekstruzijos parametrus pagal mašinos specifikacijas:
- Apskaičiuokite didžiausią pluošto įstrižainę:
D_max = √(W_max² + H_max²)Pasirinkite orbitinio žiedo skersmenį (
D_ring) kurD_ring ≥ D_max + 250 mmkad būtų išlaikytas mechaninis laisvumas besisukančiam plėvelės vežimėliui. - Rungtynių gamybos linijos greitisApskaičiuokite ekstruzijos preso našumą (kg/val. arba metrai/min.). Kad būtų išvengta kliūčių, vyniojamojo popieriaus padavimo greitis turi būti bent 20 % didesnis už didžiausią priešsrovinį pjovimo pagal ilgį našumą.
- Audito paviršiaus dangos reikalavimaiNustatykite, ar vyniojama neapdorota, anoduota ar milteliniu būdu dažyta apdaila. Atitinkamai pasirinkite ritinėlio laikiklio galimybes (vienpusė maistinė plėvelė, burbulinės plėvelės įterpimas arba putplasčio įdėjimas).
- Gamyklos grindų išdėstymo planavimasUžtikrinkite pakankamą padavimo ir išleidimo ritininių konvejerių buferio ilgį (
Length ≥ 2 × Max Bundle Length), kad būtų išvengta viršutinių kranų keliamų trukdžių.
Kitas žingsnis
Automatinės aliuminio profilių pakavimo linijos diegimas reikalauja tikslaus mechaninio suderinimo su jūsų ekstruzijos profiliais ir grindų kinematika:
- Kompiliuoti profilio parametrusSusumuokite maksimalius ryšulių skerspjūvius (P × A), profilių ilgius, ryšulių svorio apribojimus ir dienos gamybos tikslą (ryšuliai per pamainą).
- Kreipkitės į inžinerinę pagalbąSusisiekite su techninės inžinerijos grupe adresu info@fhopepack.com su preliminariu išplanavimo brėžiniu ir profilių brėžinių lapais.
- Gaukite linijų inžinerijos pasiūlymąGaukite individualų techninį pasiūlymą, kuriame būtų išsamiai aprašyti orbitinių žiedų dydžiai, išankstinio tempimo galios skaičiavimai, ciklo trukmės modeliavimas ir konvejerių sinchronizavimo išdėstymai.
- Dizaino patvirtinimasPrieš gamybos patvirtinimą, gamyklos bandymų centre atlikite fizinį apvyniojimo ir paviršiaus smūgio bandymą, naudodami savo faktines profilio geometrijas.
- Įdiegimas iki galoSuplanuoti mechaninį pristatymą, pozicionavimą objekte, integraciją į liniją ir sertifikuotus operatorių saugos mokymus.