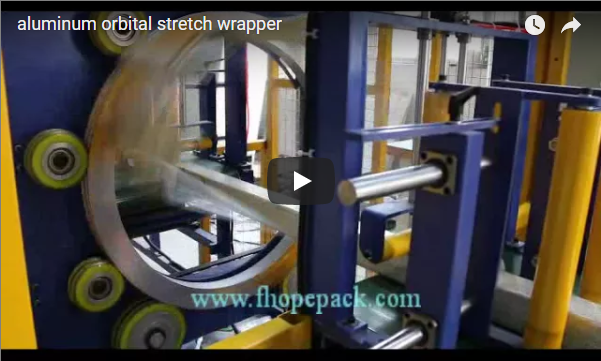
Pramoninė aliuminio profilių pakavimo linija užtikrina pelningumą dėl greito perjungimo, nepaliekančio žymių ir vienodo apvyniojimo, o ne nominaliojo žiedo sukimosi greičio. Horizontali orbitinė vyniojimo sistema nuolat perduoda surištus aliuminio profilius per standų, dideliu greičiu besisukantį žiedą. Varomam konvejeriui judant ryšulį išilgai jo išilginės ašies, orbitinis vežimėlis ištempia ištemptą plėvelę tankia, persidengiančia spirale, kuri sujungia ryšulį, apsaugo nuo dilimo ryšulio viduje ir blokuoja aplinkos teršalus nepažeisdama svarbių paviršiaus apdailos elementų.
Santrauka
- Pagrindinė kinematika: Nuolatinis horizontalus orbitinis vyniojimas su nesisukančiu pluošto perkėlimu, pašalinantis išcentrinį įtempį asimetriškiems, lengviems ar trapiems ekstruzijos pluoštams.
- Paviršiaus vientisumas: Didelio pradurimo mLLDPE tampri plėvelė ir pasirenkama VCI/burbulinės plėvelės įterpimas sumažina vibracijos, dilimo, oksidacijos ir tranzito sukeltus įbrėžimus.
- Matmenų apvalkalas: Galima apdoroti iki 900 mm × 900 mm skerspjūvio ir iki 7,500 mm ilgio pluoštus su konstrukcinio įlinkio valdymu.
- Atitikties standartai: Sukurta pagal EN 415-6 specialius saugos reikalavimus horizontaliojo orbitinio vyniojimo mašinoms, ISO 12100 rizikos mažinimo ir ISO 13849-1 (PLd) saugos blokavimo sistemas.
Apžvalga
Architektūriniams ir pramoniniams aliuminio profiliams reikalinga absoliuti paviršiaus izoliacija nuo tranzito vibracijos, įbrėžimų, atmosferos drėgmės ir galvaninės oksidacijos (baltųjų rūdžių). Tradicinis rankinis surišimas arba palaidi polietileno maišeliai sukuria lokalizuotas taškines apkrovas, dėl kurių atsiranda įlenkimų, anoduotų arba milteliniu būdu dažytų paviršių dangos dilimas ir netolygus pluošto įtempimas.
Automatizuota horizontali orbitinė vyniojimo linija standartizuoja sulaikymo jėgą per visą ekstruzijos paketo ilgį. Judinant pluoštą per orbitinį žiedą ant linijinio ritininio stovo, pluoštas juda ašine kryptimi be sukimosi. Ši geometrija pašalina išcentrines jėgas, būdingas vertikaliems rotaciniams stalams, ir užtikrina konstrukcinį stabilumą tiek aukštiems, tiek siauriems, tiek daugiaertmiams ekstruzijos blokams.
Horizontalaus orbitinio vyniotuvo principai
Horizontalūs orbitiniai vyniotuvai yra pramonės standartas didelio našumo ekstruzijos gamyklose dėl aiškių kinematinių pranašumų:
- Nesisukamasis ašinis apkrovos tiekimas: Plėvelės pluoštas juda tiesiai motorizuotais padavimo ir išleidimo konvejeriais, o plėvelės vežimėlis sukasi aplink standų apskritą žiedą. Plėvelė niekada nesisuka aplink savo ašį, todėl nėra vidinės trinties, pluošto išsiplėtimo ir konstrukcijos griūties.
- Uždaros kilpos išankstinis tempimas ir įtempimo valdymas: Varomi išankstinio tempimo voleliai su elektroniniu apkrovos daviklių grįžtamuoju ryšiu užtikrina vienodą plėvelės išeigą ir pastovią paviršiaus laikymo jėgą, apsaugodami plonasienių profilių kraštus nuo deformacijos.
- Dinaminė centrinės linijos ir aukščio adaptacija: Nors išorinio liejamo žiedo skersmuo išlieka fiksuotas, pneumatiškai valdomi viršutiniai prispaudimo ritinėliai ir šoniniai kreipiamieji ritinėliai automatiškai reguliuoja savo vertikalią ir horizontalią eigą, kad būtų išlaikytas krovinio centro suderinimas esant skirtingam skerspjūviui.
- Nuolatinis pralaidumas: Sinchronizuoti padavimo, vyniojimo ir išėmimo judesiai tiesiogiai integruojami su priešsrovio ekstruzijos aušinimo lovomis ir pjovimo pagal ilgį linijomis.
Techninės specifikacijos
Inžinerinis pagrindas, skirtas sunkiųjų aliuminio profilių sandarinimo sistemoms, apima standartines architektūrines ir pramonines ekstruzijas:
| Parametras | Metrinė vertė | Imperinė / standartinė vertė |
|---|---|---|
| Rinkinio ilgis | 3,000 – 7,500 mm | 10–25 pėdų |
| Ryšulio skerspjūvis (P × A) | Nuo 200 × 200 mm iki 900 × 900 mm | 8 × 8 colio iki 35 × 35 colio |
| Maksimalus paketo svoris | 200-2,500 kg | 440–5,500 svarai |
| Orbitinio žiedo sukimosi greitis | 15–45 aps./min. (Valdomas dažnio keitiklio / servo varikliu) | 15–45 aps./min |
| Konvejerio padavimo greitis | 1.0–12.0 m/min. (bepakopis) | 3.3–39.4 pėd./min. |
| Varomas išankstinio tempimo santykis | 150–300% | 150–300% |
| Filmų suderinamumas | mLLDPE, koekstruzinė liejimo plėvelė, VCI | 60–120 kalibras (15–30 µm) |
| Filmo ritinėlio specifikacijos | Plotis: 200–500 mm; Šerdies ID: 76 mm | Plotis: 8–20 colių; Šerdis: 3 coliai |
| Pneumatinis tiekimas | 0.5–0.7 MPa (filtruotas sausas oras) | 72–101 PSI |
| Elektros konfigūracija | 3 fazių 380 V / 480 V, 50/60 Hz | 3 fazių 380 V / 480 V, 50/60 Hz |
Plėvelės parinkimas ir išankstinis tempimas
Ekstruduotas aliuminis pasižymi aštriais nupjautais kraštais, siaurais kampais ir pažeidžiamomis dekoratyvinėmis apdailomis (frezuota apdaila, satininis anodavimas, PVDF danga). Tinkamos apsauginės plėvelės cheminės sudėties pasirinkimas yra labai svarbus:
- Metalloceno liejamas linijinis mažo tankio polietilenas (mLLDPE): Pageidaujamas pasirinkimas lyginant su įprastomis pūstomis plėvelėmis dėl tolygaus pailgėjimo, didelio atsparumo plyšimui aštriuose profilio kampuose ir tolygaus sukibimo be klijų perpylimo.
- Plėvelės storio gradacija: 15–20 µm (60–80 dydžio) lengviems, spindulio formos kampiniams profiliams; 23–30 µm (90–120 dydžio) sunkiems architektūriniams profiliams arba aštriabriauniams stačiakampiams tuščiaviduriams vamzdžiams.
- VCI (lakiųjų korozijos inhibitorių) formulės: Chemiškai neutralizuoja ore esančią drėgmę ir rūgštinius pramoninius teršalus, kad būtų išvengta duobėtų ir drėgmės dėmių gabenimo jūra metu.
- Mikroperforuoti ir UV stabilizuoti mišiniai: Po kietėjimo leiskite šilumai išgaruoti ir išsaugokite polimero grandinės stabilumą sandėliuojant atviroje statybvietėje.
Izoliacijos mechanika ir persidengimo skaičiavimas
Plėvelės išankstinis tempimas nuo 200 % iki 300 % mechaniškai sulygiuoja polimerų grandines, padaugindamas tempimo modulį ir 40–50 % sumažindamas pakuotės masę. Linijinis persidengimo procentas palaikomas sinchronizuotais pavaros valdikliais:
Overlap Ratio (%) = [1 - (V_conveyor) / (Ring_RPM × Film_Width)] × 100%
Siekiant užtikrinti tvirtą atsparumą oro sąlygoms ir standų transportavimo vientisumą, standartinėje pramonės praktikoje persidengimo santykis yra nuo 35 % iki 55 %.
Perjungimas ir programavimas
Ekstruzijos gamybos procesai dažnai kaitaliojami tarp mažų specializuotų gaminių ir masyvių konstrukcinių gaminių ryšulių. Pakavimo linija naudoja programinės įrangos receptūras ir sensorinius matricas, kad būtų išvengta mechaninių prastovų:
- Automatinis profilio profiliavimas: Šviesos srauto tinkleliai nuskaito įeinančio pluošto matmenis įėjimo zonoje ir duoda komandas pneumatiniams viršutiniams spaustuvams bei šoniniams centravimo kreiptuvams nuleisti ir uždaryti tiksliose laikymo pozicijose be operatoriaus įsikišimo.
- PLC receptų valdymas: Centrinis HMI saugo šimtus produktų kodų. Profilio kodo iškvietimas akimirksniu perkonfigūruoja žiedų sukimosi dažnį (RPM), konvejerio padavimo greitį ir plėvelės vežimėlio stabdžių įtempimą.
- Sustiprinti apvyniojimo raštai: Mašininis kodas leidžia programiškai apvynioti armatūrą, pritaikant koncentruotus daugiasluoksnius apvyniojimus ant pluošto galų, kur grubus krautuvo valdymas sukelia didžiausią plyšimo riziką.
- Gedimų diagnostika ir OEE telemetrija: Didelės skiriamosios gebos optiniai jutikliai stebi plėvelės plyšimus, plėvelės išeikvojimą ir servo pavaros sekimo klaidas, realiuoju laiku pranešdami apie produkcijos kiekį ir ciklo laiką centriniams SCADA/MES tinklams.
Integracija su ekstruzijos linijomis
Atskiras vyniotuvas sukuria kliūtis medžiagų tvarkymui. Sklandžiai sujungtos linijos su tiekiančia ir tiekiančia apdailos įranga:
- Ekstruzijos paėmimas ir buferizavimas: Profiliai perkeliami iš sendinimo krosnių ir aušinimo stalų ant motorizuotų kaupimo grandininių stalų, kad sutvirtintų ryšulius be paviršiaus trinties.
- Tikslus pjovimo pagal ilgį sinchronizavimas: Integruoti linijiniai skersinio pjovimo pjūklai prieš surišant su profiliais nustato profilių dydį, sulygiuodami ryšulių galus, kad būtų užtikrintas vienodas kvadratinis paviršius.
- Automatinis surišimas dalimis: Didelės spartos automatinės PET rišimo galvutės uždeda apsaugines tarpines juostas, kad išsaugotų pluošto geometriją prieš tai, kai orbitinė plėvelė užbaigia išorinį barjerą.
- Įterptinio įterpimo taikymas: Tarp profilio sluoksnių paskirsto apsauginę PE putplastį, burbulinę plėvelę arba storą kraftpopierių, kad metalas nesiliestų vienas su kitu.
- Pasaulinė automatizacija: Pilnai suvyniotos pakuotės tiesiogiai keliauja per terminio spausdinimo ir klijavimo įrenginius bei tvirtas portalines krovimo rankenas, skirtas automatiniam stelažų ar palečių pakrovimui.
Saugos funkcijos
Pramoniniams didelės inercijos vyniojimo žiedams reikalinga daugiapakopė funkcinė sauga, sukurta pagal tarptautines saugos direktyvas (įskaitant EN 415-6, ISO 12100 ir EN ISO 13849-1):
- Sujungta kieta perimetro apsauga: Gerai matomi plieninio vielinio tinklo gaubtai izoliuoja besisukančio žiedo perimetrą, juose įrengti 4 kategorijos dviejų kanalų blokavimo jungikliai, kurie atidarius akimirksniu įjungia dinaminį variklio stabdymą.
- Saugos šviesos užuolaidos: 4 tipo optinės saugos užuolaidos apsaugo konvejerio įėjimo ir išėjimo portalus, sukonfigūruotos su automatiniais nutildymo algoritmais, kurie atskiria profilių pluoštus nuo personalo.
- Pertekliniai pneumatiniai laikymo patikrinimai: Viršutiniuose ir šoniniuose stabilizavimo voleliuose yra įmontuoti kontroliuojami atbuliniai vožtuvai, kurie mechaniškai užfiksuoja cilindrus vietoje netikėto gamyklinio oro kritimo atveju.
- Avarinio stabdymo infrastruktūra: Grybo formos avarinio stabdymo pavaros, sumontuotos visuose keturiuose operacinės kameros kampuose, integruotos su saugaus sukimo momento išjungimo (STO) servo ir keitiklio kilpomis.
- Standartizuotas OSHA blokavimas / žymėjimas (LOTO): Specialūs vieno taško užrakinami oro išleidimo angos ir elektros atjungimo jungikliai izoliuoja visą mechaninę kinetinę ir elektrinę energiją peilių priežiūros ir plėvelės pervyniojimo metu.
Techninės priežiūros grafikas
Numatoma ir suplanuota priežiūra sumažina neplanuotas prastovas ir apsaugo padėties kalibravimą:
- Kasdien (operacinis personalas):
- Nuvalykite polimero šiukšles, juostos likučius ir dulkių sankaupas nuo išankstinio tempimo volelių ir automatinio pjovimo spaustuko.
- Patikrinkite optinių jutiklių, fotoakių ir veidrodinių atšvaitų paviršių švarą palei tiekimo liniją.
- Patikrinkite apsauginių durų blokatorius, avarinio stabdymo grandinės vientisumą ir oro slėgio reguliatoriaus stabilumą (nominalus 0.6 MPa).
- Savaitinis (augalų priežiūra):
- Patikrinkite orbitinius pavaros diržus, įtempimo laisvuosius ratukus ir sunkius poliuretano žiedinius atraminius ratus, ar nėra plokščių vietų ar ekscentrinio susidėvėjimo.
- Sutepkite konvejerio pavaros grandines, guolių atraminius blokus ir vertikalius kreipiamuosius stulpelius.
- Patikrinkite pneumatines oro linijas, jungiamąsias detales ir cilindrų sandariklius, ar nėra slėgio nuotėkio.
- Mėnesinis (mechanikos inžinerija):
- Patikrinkite išankstinio tempimo krumpliaračio įjungimo santykį ir dinaminio įtempimo apkrovos daviklio kalibravimą.
- Patikrinkite žiedų sukimosi balansą ir išmatuokite orbitinio variklio darbinę srovę esant apkrovai.
- Patikrinkite pneumatinio pjovimo ir prispaudimo peilių mazgo aštrumą ir susidėvėjimą; pakeiskite atšipusius pjovimo įdėklus.
- Kas ketvirtį (elektros ir automatikos komanda):
- Patikrinkite visus spintelės gnybtų blokus, dažnio keitiklio įžeminimo žiedus ir elektros kontaktinius žiedus (jei yra vežimėlio maitinimo įranga).
- Patikrinkite variklio pavarų dėžės alyvos lygį; prireikus papildykite sintetine pavarų dėže ISO VG 220.
- Sukurkite PLC parametrų, HMI veikimo receptų ir pramoninių magistralių ryšio profilių atsargines kopijas.
Atrankos vadovas
Optimalaus orbitinio pakavimo linijos projektavimas reikalauja suderinti aparatūros parametrus su ekstruzijos gamybos grafikais:
- Kiekybiškai įvertinkite profilio diapazoną ir deformacijos indeksą: Nustatykite maksimalų pluošto skerspjūvį (P × A), maksimalų pluošto svorį ir minimalų profilio standumą. Lanksčioms ekstruzijoms reikalingi ištisiniai tarpiniai atraminiai ritinėliai, kad būtų išvengta centrinio įlinkimo vyniojimo gerklėje.
- Apskaičiuokite linijos takto laiką: Nustatykite priešsrovinių ekstruzijos presų našumą. Apskaičiuokite bendrą reikiamą pakavimo linijos pajėgumą (ryšulius per valandą), kad užtikrintumėte, jog pakavimo ciklo greitis išliktų pastovus, nekaupiant buferių.
- Nurodykite aplinkos ir apsaugos lygius: Plėvelės specifikacijas derinkite su platinimo kanalais. Vietiniams sunkvežimių su platforma kroviniams gabenti reikalinga pagrindinė apsauga nuo dulkių ir trinties, o atviro denio vandenyno kroviniams gabenti reikalinga stora VCI impregnuota plėvelė su 50 % persidengimu.
- Audito grindų plotas ir tiekimo geometrija: Įvertinkite bendrą linijos užimamą plotą, įskaitant pluoštų surinkimo stalus, elektra valdomas įėjimo lovas, vyniojimo įrenginio gaubtą, elektra valdomus buferinius išmetimo kanalus ir saugius techninės priežiūros praėjimus.
- Įtraukite OEM pakuočių inžinierius: Pateikite faktinius ekstruzijos profilio CAD brėžinius ir pakavimo pluošto matricas, kad patvirtintumėte teisingus žiedų tarpo vidinius skersmenis ir ritinėlių konfigūracijas.
Tolesni žingsniai
Norėdami pasirinkti ir paleisti pagal jūsų aliuminio ekstruzijos specifikacijas suprojektuotą horizontalią orbitinę pakavimo liniją:
- Sudarykite profilio programos duomenis: Surinkite maksimalų profilio ilgį, maksimalų skerspjūvio apvalkalą, minimalų pluošto standumą, tikslinius pluoštus per valandą ir įrenginio elektros/oro tiekimo parametrus.
- Užklausos dėl techninės apžvalgos: Susisiekite su mūsų pakavimo automatizavimo inžinerijos komanda tiesiogiai adresu info@fhopepack.com su visais jūsų linijos parametrais.
- Gaukite inžinerinės integracijos pasiūlymą: Gaukite visą projekto paketą per 48 valandas, įskaitant 2D/3D gamyklos išdėstymo brėžinius, žiedų tarpų skaičiavimus, ciklo trukmės modeliavimą ir plėvelės sunaudojimo metriką.
- Bendradarbiavimo dizaino optimizavimas: Kartu su mūsų projekto inžinieriais užbaigsime pneumatinių tvirtinimo taškų, konvejerio ritinėlių tarpų ir priešsrovinės automatikos sąsajos protokolų rengimą.
- Paleidimas iki rakto: Suplanuokite gamyklinius priėmimo bandymus (FAT), pristatymą į vietą, mechaninį surinkimą ir išsamius operatorių mokymus su mūsų gamykloje sertifikuotais techninės priežiūros inžinieriais.