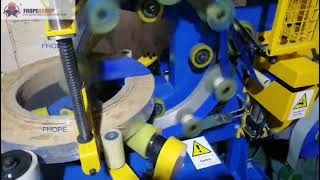
概要:この技術ガイドでは、ベアリング包装システムのエンジニアリング原理、機械的構造、および調達手順について詳しく解説します。主要な運用パラメータ、材料科学の応用、および統合戦略を評価し、包装インフラを精密製造要件に適合させる方法を学びます。
[動画プレースホルダー – ここにYouTubeのiframeを挿入してください]
🛠️ 核心的な質問
ベアリングの梱包システムは、自動軌道式または水平式のラッピング機構を利用して精密に設計された保護フィルムを塗布し、複雑なグローバルサプライチェーンの輸送および長期保管サイクル全体を通して、高精度な工業用部品が大気中の湿気、微粒子汚染、機械的変形から完全に隔離されることを保証します。
ベアリングパッキンマシンとは何ですか?また、どのように動作するのですか?
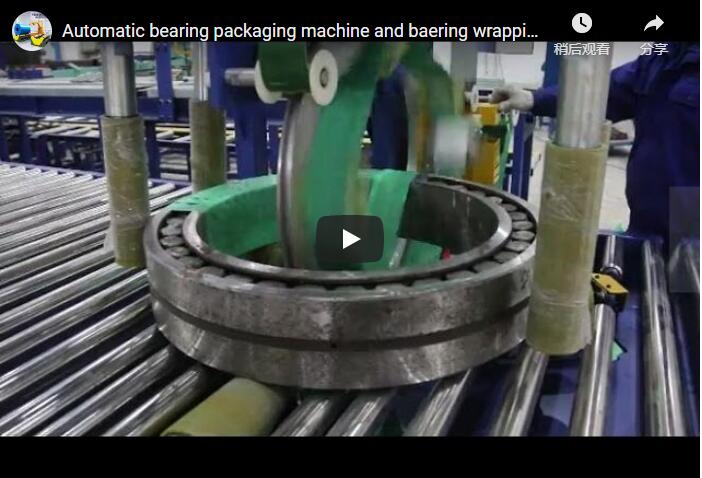
ベアリングパッキンマシンは、回転要素を構造的な応力や軌道の変形を引き起こすことなく保護バリアで覆うように設計された、精密な材料塗布システムです。操作手順は、まず正確なボアアライメントから始まり、次に揮発性腐食抑制剤(VCI)紙または高張力ストレッチフィルムが展開されます。調整可能なダンサーローラーと張力コントローラーが巻き付け圧力を調整し、ブリネリングや微細な表面傷を防ぎながら、外径全体を確実に覆います。業界平均では、最適な張力設定はベアリングの質量と鋼の硬度によって異なるため、特定の負荷プロファイルに合わせるには、機器サプライヤーに確認する必要があります。この制御された塗布により、手作業による取り扱いミスが排除され、様々な生産ロット間で保護が標準化されるため、現場での故障率の低減に直接つながります。
ベアリングには、なぜ標準的な箱ではなく、専用の梱包が必要なのでしょうか?
標準的な段ボール箱は、精密鋼部品の電気化学的腐食や微小振動による損傷を軽減するために必要な化学的および物理的特性を備えていません。特殊な包装システムは、VCI化合物が金属表面を継続的に移動し、酸性水分を中和して酸化サイクルを停止させる制御された微小雰囲気を作り出します。この設計されたバリアがない場合、温度変動中の結露により72時間以内に孔食が発生し、設置前に疲労寿命が損なわれる可能性があります。運用上の状況:湿度の高い環境や海上輸送環境では、標準的な包装では水蒸気透過に対処できないため、寸法公差と表面仕上げの完全性を維持するには、特殊な包装が不可欠な要件となります。特に自動車や風力タービンのサプライチェーンでは、ベアリング1個の腐食による経済的損失が包装ライン全体の投資額を上回ることがよくあります。
ベアリングラッピングマシンの主な種類は何ですか?
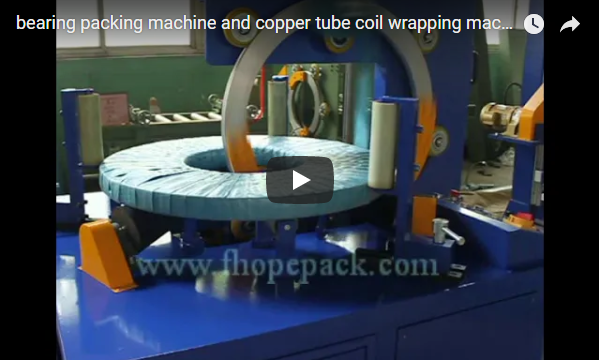
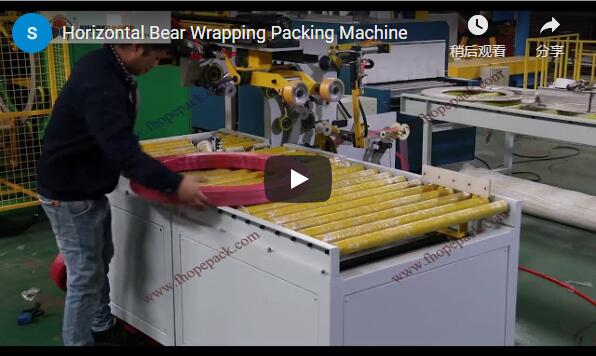
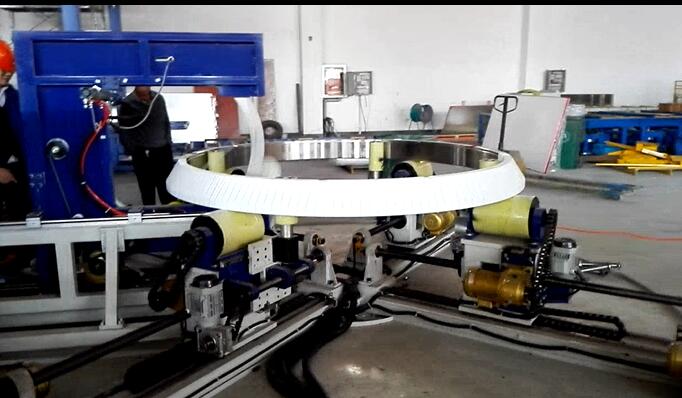
産業市場では主に、オービタルリングラッパーと水平コイルラッピングシステムの2つの異なる機械構造が利用されています。オービタル構成では、フィルムキャリッジが固定ベアリングの周りを回転し、標準的な自動車用および産業用サイズのスループットを最適化します。一方、水平コイルラッパーでは、ベアリングがサポートローラーまたは電動ターンテーブル上に配置され、より重い負荷や不規則な形状に対応します。高度な水平モデルでは、供給コンベアと光学センサーが統合され、製品の自動検出と正確な位置決めが可能になり、サイクルタイムが大幅に短縮されます。半自動タイプでは、VCI紙を使用する場合、インナーライナーの手動塗布が必要ですが、完全自動ラインでは、材料供給がPLC制御の動作プロファイルと同期されます。運用上のコンテキスト:適切な構造の選択は、施設のフロアレイアウト、ベアリングの質量分布、および必要な切り替え頻度によって異なります。
🏗️ 高度な質問
産業用ベアリングラッピングシステムの選定には、外径制限、最大耐荷重、材料適合性、および切り替え効率を厳密に評価し、既存の生産ワークフローとのシームレスな統合と、多様な製造環境における持続的なグローバルな操業スループット目標の達成を確保する必要があります。
ベアリング充填機を選ぶ際に、どのような技術仕様を比較すべきでしょうか?
技術評価では、機器の過負荷や製品の損傷を防ぐため、寸法適合性と機械的負荷定格を優先する必要があります。標準動作範囲は、外径最大 1500 mm、最大ベアリング重量 2000 kg に対応し、小型自動車部品から大型風力タービンアセンブリまでをカバーします。さまざまなベアリングサイズ間の切り替えプロトコルには通常 10 ~ 15 分かかります。これは、ラインの柔軟性と機器全体の効率に直接影響する指標です。業界平均では、ラッピング速度とフィルム供給速度は、材料の厚さと張力要件に基づいて変動するため、特定のサプライヤーに確認する必要があります。包括的な仕様マトリックスには、一貫した製品検出のために、消費電力、圧縮空気への依存、およびセンサーの解像度も考慮する必要があります。運用上のコンテキスト: これらの仕様を部品表にマッピングすることで、コストのかかる改造を防ぎ、手動で再構成することなく、機械が製品ミックス全体を処理できるようにします。
材料の選択(VCI紙かストレッチフィルムか)は、性能とコストにどのような影響を与えるか?
材料の選択は、腐食抑制戦略と包装済みアセンブリの長期保管の実現可能性を左右します。VCI 紙は、金属表面に吸着する揮発性抑制剤を積極的に放出し、長期在庫保管や国際海上輸送に最適な化学的保護を提供します。一方、高張力ストレッチフィルムは、受動的な物理的バリアとして機能し、ほこりや周囲の湿気を効果的に遮断しますが、固有の化学的腐食耐性はありません。運用上の背景: 施設では通常、数か月保管または湿度の高い気候向けのベアリングに VCI 紙を使用し、ストレッチフィルムは工場内での短期移送または乾燥した倉庫環境用に確保しています。業界平均では、材料費の差は地域やサプライヤー契約によって大きく異なるため、単位あたりの包装費用を正確にモデル化するには直接検証が必要です。材料の化学組成を保管期間に合わせることで、短寿命部品の過剰な保護を防ぎ、長距離輸送を保護します。
ベアリングパッキンラインにおける隠れたコストと投資対効果(ROI)の要因は何ですか?
設備投資は、基本機械フレームだけでなく、設備統合、オペレーター研修、消耗品サプライチェーン管理にも及びます。メンテナンス要件は通常、テンションローラー、カッターブレード、駆動ベルトの定期的な交換ですが、交換間隔は稼働サイクルと環境条件に大きく左右されます。投資収益は主に、保証請求の減少、輸送中の製品損傷の最小化、および包装ステーション全体での労働力配分の標準化から生じます。業界平均では、回収期間は現在の損傷率と地域の労働コストに基づいて変動するため、調達前に直接的な財務モデリングが不可欠です。さらに、プログラマブルロジックコントローラ(PLC)とヒューマンマシンインターフェース(HMI)を統合することでリアルタイム監視が可能になり、製造実行システム(MES)との接続により品質保証監査のトレーサビリティが確保されます。運用上のコンテキスト:90日間の設置前後の損傷率を追跡することで、財務部門で予測される節約を検証するための具体的なデータが得られます。
📈 選択チェックリスト
体系的な調達フレームワークは、産業機械の能力を実際の生産量、資材取り扱い要件、および将来の拡張計画と厳密に整合させることで、操業上のボトルネックを防止し、変化する製造需要や変動する世界市場の状況において、持続的な長期資本効率を確保する必要があります。
ステップ1:ベアリングのサイズと重量範囲を定義する
正確な寸法プロファイリングは、機器選定の基礎となる境界条件を確立します。エンジニアは、製品ポートフォリオ全体にわたって、最小および最大の外径、内径、および軸方向幅を文書化する必要があります。選択されたシステムは、小型の自動車部品の精度を維持しながら、最大の重量級風力タービンベアリングを快適に収容できる必要があります。生産ロットが定期的に外径1500 mmを超えるか、重量制限2000 kgを超える場合は、カスタム設計された水平コイルラッパーまたは強化された軌道プラットフォームが必要になります。運用上のコンテキスト:現在の最大仕様よりも10%高い寸法バッファを維持することで、製品ラインの進化に伴う時期尚早な生産能力の制約を回避できます。これらのパラメータを早期に文書化することで、ベンダーの不一致を解消し、正確な見積もり比較を保証します。
ステップ2:自動化レベルを決定する
自動化アーキテクチャは、スループット要件と労働力配分戦略に直接関係します。半自動構成は、ベアリングの手動配置とオペレーターによるサイクル開始に依存するため、少量バッチまたは高度にカスタマイズされた注文には有効です。大量生産環境では、光学センサーとペアになったインフィードコンベアを統合することで、製品の連続検出と自動位置決めが可能になり、手動介入を大幅に削減できます。高度な設定では、プログラマブルロジックコントローラ(PLC)を使用して動作シーケンスを管理し、ヒューマンマシンインターフェース(HMI)により直感的なパラメータ調整と障害診断が提供されます。業界平均では、1 日の生産量が 500 ユニットを超えると完全自動化が最適な結果をもたらすと示唆されていますが、正確なしきい値は生産エンジニアリングチームと確認する必要があります。運用コンテキスト: 現在のシフト構造を機械のサイクルタイムにマッピングすると、手動ローディングがボトルネックになっているか、自動搬送が設備投資に見合うかどうかがわかります。
ステップ3:保管期間に合わせて包装材を選ぶ
材料の展開は、在庫回転率と環境暴露リスクに合わせて行う必要があります。短期的な内部移送では通常、物理的なバリアのみが必要となるため、高張力ストレッチフィルムは乾燥した倉庫環境において最も費用対効果の高いソリューションとなります。一方、長期保管または輸出市場向けのベアリングには、温度と湿度の変動中に酸化を積極的に抑制するためにVCI紙が必要です。一部の施設では、化学的抑制と機械的衝撃耐性を組み合わせるために、内側のVCIライナーの後に外側のストレッチフィルム層を適用するハイブリッドアプローチを採用しています。運用上のコンテキスト: 材料ロールの幅とコア仕様をサプライヤーに確認し、既存のフィルム供給機構と張力調整アセンブリとの互換性を確保してください。1つの主要材料に標準化することで、在庫の複雑さが軽減され、複数のシフトにわたるオペレーターのトレーニングが簡素化されます。
ステップ4:安全性とコンプライアンスを確認する
規制遵守と機械の安全プロトコルは、地域の産業規格と顧客の監査要件に照らして検証する必要があります。特定のISO、CE、またはASTM認証は製造業者と仕向市場によって異なりますが、信頼できるサプライヤーは、電気安全、緊急停止機能、およびガードインターロックシステムに関する包括的な文書を提供する必要があります。自動車および航空宇宙の顧客は、ラップ張力の一貫性と耐腐食性試験に関する厳格な文書を要求することがよくあります。運用上のコンテキスト: 調達前に、最大のベアリング構成の物理的なサンプルラップを要求し、品質保証チームが購入契約を確定する前に、バリアの完全性と寸法の適合性を検証できるようにします。現場の安全監査を実施して、機械の設置面積、ガード、およびユーティリティ接続が施設の労働衛生規則に準拠していることを確認します。
ステップ5:将来的な拡張計画を立てる
長期的な資本効率を高めるには、固定制限構成ではなく、モジュール式拡張機能を備えた機器を選択する必要があります。前方互換性のある機械アーキテクチャは、標準化されたプログラマブルロジックコントローラ(PLC)プラットフォームと予備の入出力(I/O)ポートを備え、下流のラベリングステーション、ロボットパレタイザー、または画像検査システムとのシームレスな統合を容易にします。運用上の背景:パッケージングセルを設計する際に、床面積とユーティリティ接続(圧縮空気、電気配線)を追加することで、生産量が倍増した際の高額な設備再構成を回避できます。業界平均では、モジュール式アップグレードは通常、ライン全体の交換よりも大幅にコストが低くなりますが、正確な改修費用については機器ベンダーに確認する必要があります。拡張可能なインフラストラクチャを確立することで、初期投資を保護し、コア業務を中断することなく季節的な需要の急増に対応できます。
詳細な技術仕様および構成オプションについては、ベアリング包装機のページをご覧いただくか、FPB-400ベアリング包装機のドキュメントをご確認ください。