🛠️ 業界の課題
押出成形品の手作業によるストレッチ包装は、張力のばらつきやフィルムの重なり具合の不均一性を引き起こし、大量生産を行う製造施設において輸送中の損傷率を直接的に高め、運用人件費を増加させる。作業員は様々な断面形状にわたって均一な圧力を維持するのに苦労し、その結果、局所的な応力集中が発生し、フォークリフトによる取り扱い時や長距離輸送中に貨物の完全性が損なわれる。
長尺金属押出成形品の製造現場監督者は、手作業によるフィルム貼付方法を用いる場合、フィルム張力の不安定性に常に悩まされています。自動プレストレッチ機構がない場合、作業者は断面形状の異なる箇所で均一な周方向圧力を維持することができず、角端部に局所的な応力集中が生じます。このような機械的な不安定性により、フォークリフトによる搬送中にフィルムが破れたり、輸送中に完全に剥離したりすることが頻繁に発生します。軽量アルミニウムチャンネルと重量鋼梁の間でフィルムの厚みが一定のままだと、保護バリアが荷重剛性の差に対応できず、貨物の完全性が損なわれてしまいます。
運用監査によると、手作業による包装手順では、通常100ユニットあたり1.2~1.8労働時間を要し、シフトの疲労や環境条件によって8~15%の輸送中の損傷率が発生しています。これらの非効率性は、施設が標準的な垂直パレットラッパーで8フィートのプロファイルを処理しようとするとさらに悪化し、サイクルタイムが2倍になる二重処理ワークフローを強いられます。業界標準のベンチマークに基づくと、均一でない被覆パターンは粉体塗装面を摩耗や湿気の侵入にさらし、貨物クレームや再作業サイクルを通じて粗利益を直接的に減少させます。
🏗️ 解決メカニズム
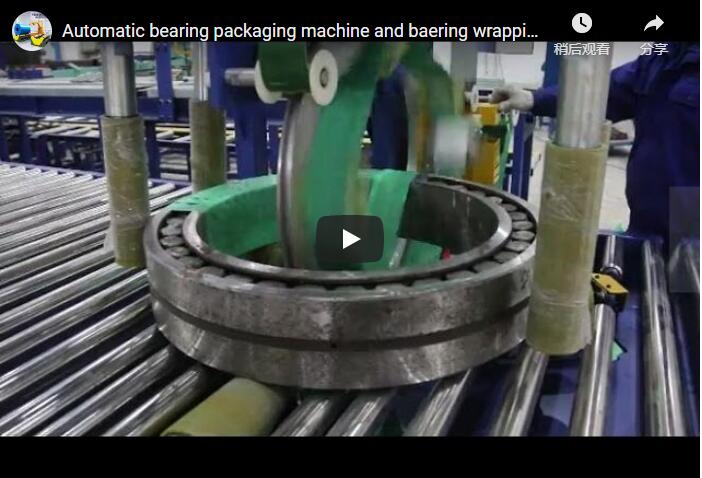
水平軌道式ストレッチ包装システムは、固定された負荷の周囲を電動フィルム搬送装置を回転させることで、手動による張力のばらつきを排除します。プログラム可能なプレストレッチ比と同期した移動速度により、均一な多層らせん状の被覆を実現します。この機械的なアプローチにより、作業者の疲労に関わらず均一な周方向圧力が確保され、長尺金属押出成形品の耐湿性と耐摩耗性を確実に向上させます。
水平軌道機構は、固定構造フレームと、静止したプロファイルを囲む回転リングアセンブリを組み合わせて使用します。Dynawrap Pro 2200などの業界最先端の構成では、最大55 RPMで動作しながら、大きな断面に対応できる87インチ(2170mm)のリング径を備えています。この回転速度と直線的なフィルム搬送機構を組み合わせることで、端から端まで均一な張力を維持する連続的ならせん状の巻き付けを実現します。一体型のプレストレッチローラーシステムは、フィルムを塗布前に150%から300%まで伸ばすことで、材料消費量を削減し、冷却時の引張強度を高めます。
性能を厳密に調整するには、リング速度とキャリッジの移動速度を正確に同期させる必要があります。移動速度が最適パラメータを超えると、らせん状の重なり部分に隙間が生じ、脆弱な領域が残ります。逆に、重なりが過剰になると、フィルムの無駄が増え、負荷にかかる熱応力も増加します。標準的な工業用構成では、通常、端部の補強のために端部で50%、中央部で30%の重なりを採用し、延伸後のフィルム厚を30~35ミクロンにしています。この調整された張力プロファイルにより、耐湿性と耐摩耗性が向上し、貨物クレームの削減とサプライチェーンの信頼性向上に直接つながります。
🔗関連情報:その他のソリューションを見る
📈 実装の詳細とパラメータ
水平ラッパーの最適な展開には、正確なリング径クリアランス、ウェブ幅のマッチング、およびプレストレッチキャリブレーションが必要です。これにより、機械のスループットを施設の生産量目標に合わせつつ、フィルム消費量とメンテナンスによるダウンタイムを最小限に抑えることができます。施設側では、最大プロファイル寸法をリング仕様と照合し、複雑な押出成形形状において、トラバース効率とエッジ制御のバランスが取れたウェブ幅を選択する必要があります。
設備のサイズ決定には、プロファイルの最大寸法、耐荷重、および必要な処理速度を考慮する必要があります。ウェブ幅の選択はサイクル効率に直接影響します。SleekWrapper 65 のような高速水平フローシステムでベンチマークされている 25.6 インチ (650 mm) のウェブ容量と 220 パッケージ/分の処理速度など、より幅の広いフィルムアプリケーションでは、長いプロファイルのトラバースパスが削減されます。一方、SleekWrapper 40 で使用されている 15.5 インチ (400 mm) の狭いウェブでは、複雑な押出成形品の操作性が向上します。1 シフトあたり 400 個のプロファイルを処理する設備では、通常、1,200 mm を超えるリング直径と 1,000 kg の最大耐荷重により、中断のない動作が保証されます。Joy 1550 Ventana などの建築用途向けに設計されたシステムは、特殊な保持機構とプログラム可能な張力プロファイルが、シャッターや窓枠の形状に合わせてラッピングを最適化する方法を示しています。
| 代表的な範囲 | ビジネスインパクト | |
|---|---|---|
| リング内径 | 800 - 2,200 mm | 最大断面形状に対応できるクリアランスを確保し、機械的な干渉を防ぎ、セットアップのダウンタイムを削減します。 |
| 最大リング速度 | 30 - 55 RPM | 回転数を上げるとサイクルタイムは短縮されるが、ラップの破損を防ぐためには安定したフィルム張力制御が必要となる。 |
| プレストレッチ比 | 150の% - 300% | フィルムの歩留まりと引張強度を最適化することで、積載物の安全性を維持しながら、単位あたりの材料コストを直接的に削減します。 |
| フィルムウェブ幅 | 250 - 650 mm | ウェブ幅を広くすると、長尺物の搬送回数を減らすことができます。一方、ウェブ幅を狭くすると、複雑な形状の端部の制御性が向上します。 |
| 荷重長範囲 | 1 - 12 | コンベアのテール部分の要件とサイクルタイムの予測を決定し、スムーズな投入/排出統合を保証します。 |
設置手順では通常、手動ステーションを電動ローラーコンベアに置き換え、異なるプロファイルファミリーに合わせてPLCレシピを調整します。メンテナンス手順は、プレストレッチローラーの清掃とベアリングの潤滑に重点を置いています。業界ベンチマークでは、オペレーターが80サイクルごとに定期的な拭き取り作業を行うことで、稼働率が98%になると予測されています。フィルム消費量は、手動方式と比較して通常15%~25%削減され、作業員の配置は専用の包装ステーションから下流の品質管理や結束作業へとシフトします。
🛡️ 検証済み結果と調達チェックリスト
自動水平包装システムは、輸送中の破損率を3%未満に抑え、フィルム消費量を15%~25%削減します。投資回収期間は、施設の生産量とフィルム価格によって異なりますが、通常10~18ヶ月です。調達チームは、標準化された試験プロトコルを使用して、仕様と実際の生産要件を照合し、正確な性能予測を確保する必要があります。
制御された展開シナリオでは、手動から自動水平包装への移行により、輸送中の損傷率が業界平均の8%~12%から1.5%~3%に減少することが実証されています。フィルムの廃棄は通常15%~25%減少し、労働時間は1シフトあたり1.5時間~2.5時間減少します。業界標準のベンチマークに基づくと、これらの運用改善により、通常10~18か月以内に設備投資の回収が可能になりますが、正確な期間は構成、フィルム供給業者との契約、および基準損傷率によって異なります。プロファイルの長さが異なる製品を処理する施設では、10種類以上のレシピを保存できるPLCメモリシステムによって、手動による再プログラミングが不要になり、切り替え時のダウンタイムが短縮されるため、大きなメリットが得られます。
調達チームは、以下の基準を用いて、機械の仕様を実際の生産要件と照らし合わせて検証する必要があります。
-
リングの互換性を確保するため、100mmのクリアランスマージンを含めた最大プロファイル寸法を測定してください。
-
芯径、引張強度、粘着性など、現在のフィルムロールの仕様を確認してください。
-
張力プロファイルと重なり設定を検証するために、実際の生産サンプルを使用したメーカーのテスト用ラップを依頼してください。
-
電気的な要件を確認し、既存のプラント設備に電圧変換器が必要かどうかを確認してください。
-
MTBFデータとスペアパーツの価格を確認し、リングベアリングの交換は通常2,500稼働後に行われることに注意してください。
免責事項:性能指標、フィルム節約額、および投資回収期間は、業界標準のベンチマークに基づいて予測されたものであり、負荷の種類、フィルムの組成、運転条件、および基本的な設備ワークフローによって大きく異なります。機器の調達を最終決定する前に、必ず実際の生産材料を使用して現場での試験を実施してください。
🔗関連機器もご覧ください
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。