🛠️ システム範囲と運用パラメータ
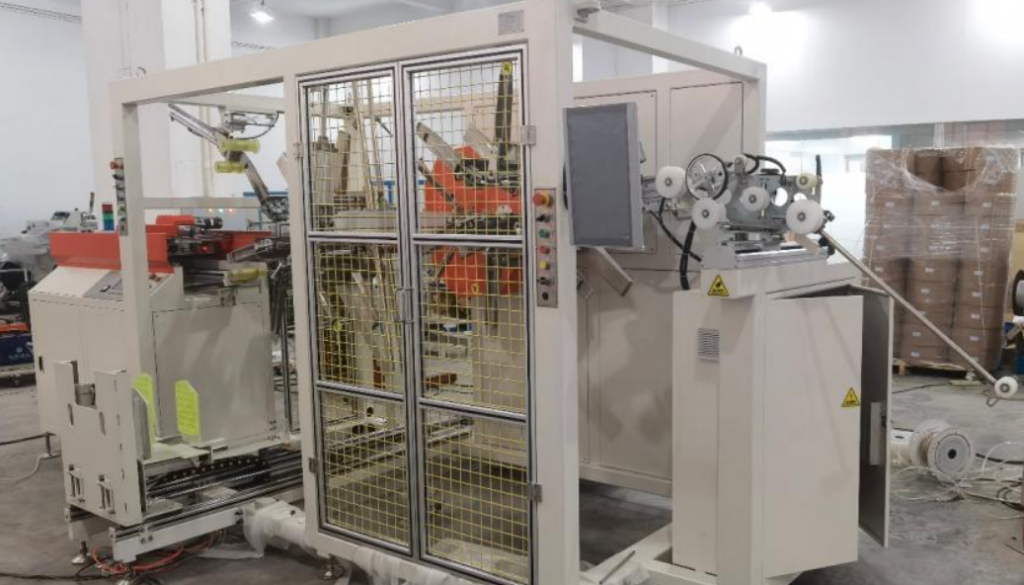
全自動パレット結束システムは、精密な張力調整、摩擦溶着による密封、およびプログラム可能なパターンシーケンスにより、荷物の固定を標準化します。これらの機械は、輸送中の損傷を軽減し、ストレッチ包装に比べて消耗品コストを削減し、高スループットの物流ワークフローにシームレスに統合できます。
最新の自動結束システムは、手動による張力調整をコンピュータ制御ループに置き換えることで、様々な荷重密度においても一定の圧縮力を維持するように設計されています。業界の基準では、これらのシステムは、床面積のコンパクトさと迅速な荷物アクセスを優先する垂直構成と、多様なパレット寸法や重量のある産業用積載物に対応できる水平構成に分類されます。 (ASTM D3953)材料の選択は運用寿命に直接影響します。ポリプロピレン(PP)はコスト効率に優れていますが、振動下で張力クリープが発生します。一方、ポリエステル(PET)は高密度貨物に対して優れた引張保持力と耐摩耗性を提供します。 (ISO 12048)スチール製ストラップは、2トンを超える超重量用途に限定して使用されていますが、特殊な切断およびシーリングツールが必要です。これらのシステムは、張力の適用を標準化し、手作業によるばらつきを排除することで、製品の損傷率を直接的に低減し、反復性ストレス障害に対する労働者の曝露を減らし、ライン全体の処理能力を向上させます。 (OEM Technical Manual, Series 4000).
🏗️ コア検査および校正手順
定期的な校正では、張力の一貫性、シールの完全性、およびセンサーの位置合わせがメーカーの仕様に準拠していることを確認します。オペレーターは、ストラップの幅、張力の割合、およびパターン順序を検証して、負荷のずれを防ぎ、安全基準への準拠を確保し、連続生産サイクル全体における予期せぬダウンタイムを最小限に抑える必要があります。
校正は、張力調整機構がストラップの定格破断強度の推奨範囲内(標準的なPET用途では通常20~30%)の力を加えていることを確認することから始まります。 (ASTM D3953)オペレーターは、代表的な荷重でテストサイクルを実行し、手動圧力下でのストラップのたわみを測定する必要があります。許容されるたわみは、圧縮不足または過度の張力を示す前に5 mmを超えることはほとんどありません。摩擦溶接シールヘッドは、表面の光沢や異物の蓄積がないか検査する必要があります。溶接部が汚染されていると、接合部の保持力が直接損なわれ、輸送中のストラップ破損のリスクが高まります。 (OEM Maintenance Guide)荷物位置決めセンサーは、パレットが±10 mmの許容範囲内で中央に配置されていることを確認するために定期的な検証が必要です。これにより、脆弱な角に構造的なストレスを与える可能性のある非対称なストラップ配置を防ぐことができます。最後に、パターンシーケンスは生産レシピと相互参照し、水平、垂直、またはクロスストラップのシーケンスがスタックの高さと重量配分の要件に合致していることを確認する必要があります。 (ISO 12048).
🔗関連情報:その他のソリューションを見る
📈 定量的な合否判定基準
合格基準は、ストラップのたわみ、シール強度の保持、およびサイクル同期に関する測定可能なベンチマークに基づいています。システムは、負荷の安定性を保証し、多様なマテリアルハンドリング環境において継続的な生産フローを維持するために、規定の許容範囲内で張力を維持し、目標時間枠内でサイクルを完了する必要があります。
品質検証には、機械的性能を運用上の安全性およびスループット目標に結び付ける構造化された合否判定マトリックスが必要です。ストラップ材料の検証では、PETまたは鋼鉄の組成を文書化された幅と厚さの許容範囲で確認し、高振動環境ではポリプロピレンの代替品を排除する必要があります。 (ASTM D3953)張力校正は、目に見える角の変形がなく、標準的な親指の圧力下でストラップのたわみが5mm未満である場合にのみ合格となります。たわみが10mmを超える場合は、張力調整ローラーのずれまたは駆動ベルトの摩耗を示します。シール接合部の完全性は引張試験によって検証され、摩擦溶接された接合部は、ほつれ、焦げ付き、または分離することなく、ストラップの定格破断強度の少なくとも80%を維持する必要があります。 (OEM Quality Protocol)荷物位置決めセンサーは±10mmのセンタリング範囲内で常に作動する必要があり、コンベア同期は全自動モデルの場合、各結束サイクルを15~30秒以内に完了する必要がある。 (ISO 12048)これらの閾値を超えるパラメータが発生した場合は、機械的な調整または部品交換が完了するまで生産が停止され、作業員の安全と下流工程の物流の信頼性が維持されます。
🛡️ 予防保守と故障軽減
長期的な信頼性は、摩耗部品の計画的な交換、環境補正、およびレシピバックアッププロトコルに依存します。テンションヘッドの予防保守、コンベアの同期、および水分管理を行うことで、シールの劣化を防ぎ、過酷な産業環境や変動する気候条件下においても機器の耐用年数を延ばすことができます。
予知保全スケジュールでは、機械的摩耗、環境変数、およびソフトウェア構成のずれを考慮する必要があります。摩擦溶接ヘッドは通常、8,000~10,000サイクル後に点検または交換が必要です。これは、表面の傷や熱劣化によって溶接摩擦が直接低下し、接合部の破損率が増加するためです。 (OEM Technical Manual)高湿度環境では、PET製ストラップが水分を吸収し、シール時の摩擦熱発生を妨げます。シール保持力を維持するためには、溶接保持時間を10~15%延長するか、防湿コーティングされたストラップを指定する必要があります。 (ASTM D3953)コンベアベルトのトラッキングは毎週確認する必要があります。ベルトのずれが5%を超えると、パレットの位置ずれやストラップの配置の不均一につながります。PLCパターンレシピは、電力変動やパラメータの上書きによるデータ損失を防ぐため、毎月、およびチューニングセッションが成功した後にバックアップする必要があります。これらのチェックを制度化することで、設備は計画外のダウンタイムを削減し、消耗品の無駄を減らし、張力調整装置とシール装置の耐用年数を延ばすことができます。 (ISO 12048).
🔗関連機器もご覧ください
⚙️ 調達および統合評価
適切な結束システムを選択するには、機械の設置面積、材料との適合性、自動化レベルを生産量と負荷変動に合わせて調整する必要があります。ロータリーリング式結束機やオーバーヘッド式ストレッチ包装機などの補完的なシステムを統合することで、包装全体の効率を最適化し、単位当たりの取り扱いコストを最小限に抑えることができます。
調達決定においては、機械の仕様を実際の処理能力、負荷の多様性、および下流の包装ワークフローに合わせる必要があります。全自動システムでは通常、1時間あたり120~240本の結束バンドを処理できますが、オペレーターは、ボトルネックを防ぐために、供給コンベアと排出コンベアの速度が結束サイクルと同期していることを確認する必要があります。 (OEM Performance Data)材料の適合性については、標準貨物にはPETを優先し、鋼材は重工業貨物に、ポリプロピレンは低振動・短距離輸送用途に限定すべきである。自動化レベルは労働力の制約に合わせて選択すべきである。完全統合システムは手作業を減らし、一貫性を向上させる一方、半自動モデルは設備投資を抑えることができるが、オペレーターの介入が増えるという欠点がある。 (ISO 12048)荷物の安定性を包括的に確保するために、結束システムは補完的な包装機器と効果的に統合されます。オーバーヘッド回転アーム式ストレッチラッパーは不安定な荷物を回転させる必要がなくなり、コンパクトな回転リング式ラッパーは従来のターンテーブル式に比べてフィルム消費量を20~30%削減します。 (Phoenix Engineering Specifications)コンベア非搭載型および低背型モデルは、スペースが限られた施設でのフォークリフトやパレットジャッキによる積載にも対応します。ベンダーは、長期的な運用信頼性を確保するために、サイクルタイムのベンチマーク、保証条件、および現地でのサービス対応保証を文書化して提供する必要があります。 (ASTM D3953).
技術免責事項および情報源の整合性:本書に記載されているすべての数値パラメータ、張力範囲、およびサイクル時間は、ASTM D3953およびISO 12048に準拠した一般的なOEM仕様および業界ベンチマークを反映しています。実際の性能は、ストラップメーカーの許容誤差、環境条件、および負荷構成によって異なる場合があります。オペレーターは、すべての設定を公式機器マニュアルと照合し、展開前に現場固有の試験を実施する必要があります。このガイドは、教育および技術評価を目的としたものであり、ベンダー固有の推奨事項を構成するものではありません。