🛠️ クライアントの背景
大量の電線・ケーブルリールを処理する施設では、通常、コイル形状を一定に保ちながら手作業によるボトルネックを解消する包装ラインが必要となります。人手に頼る包装ステーションから統合型自動化システムへと移行することで、製造業者は設置面積を着実に削減し、切り替え手順を標準化し、生産能力を現代の物流ニーズに合わせることができます。
建築用電線、制御ケーブル、小径金属コイルを製造する中規模製造工場では、複数の独立した手動ステーションを備えた梱包フロアが頻繁に使用されています。標準的な生産環境では、手動による取り扱いで1シフトあたり60~80個のコイルが処理され、ケーブル径間の切り替えサイクルは平均12~18分です。これらの施設では、束の張力のばらつきやコイル寸法の不規則性により、年間15~25件の輸送中の損傷クレームが発生しています。経営目標は、一般的に、直接労働への依存度を減らし、反復性ストレス障害のリスクを排除しながら、1シフトあたり100~150個のコイルのスループットを達成することです。運用上の優先事項は、純粋な速度から、寸法再現性、材料の節約、および構造的なオーバーヘッドの変更を必要とせずに既存のコンベア高さ(通常800~900 mm)とのシームレスな統合へと移行します。
🏗️ チャレンジ
手作業による巻き取りと結束作業は、必然的に寸法ばらつきを生じさせ、下流工程での積み重ね、輸送時の安全性、および自動搬送との互換性を損なう。作業員は、ケーブル径のばらつきに関わらず均一な張力を維持するのに苦労し、その結果、束が緩んだり、絶縁体が損傷したり、サイクルタイムが予測不能になったりして、連続生産の流れが滞ってしまう。
主な制約は、サイクルタイムそのものではなく、形状の一貫性です。手巻きでは、通常、内径に±6~10 mmのばらつきが生じ、これが後続の結束位置合わせを不安定にし、自動スタッキングの信頼性を損ないます。手動による張力調整は、作業者の疲労度に応じて結束張力が40~180 Nの間で変動するため、輸送中に結束が滑り、外被の完全性が損なわれるという問題をさらに悪化させます。輸出グレードの防水要件には、手動ステーションではライン速度で実行できないシュリンクシール工程が追加されます。限られた設置面積(約15~20 m × 10~12 m)で稼働する施設では、これらのプロセスを単一の連続ワークフローに統合する必要があります。エンジニアリング要件は、可変ケーブル径(4~30 mm)に対応し、再現性のあるコイル形状を維持し、中間での手動による持ち上げや再配置を排除する統合システムです。
🔗関連情報:その他のソリューションを見る
📈 ソリューション設計
統合型包装ラインは、精密な巻き取り、自動張力調整バンド掛け、および熱シールを単一の連続ワークフローに統合しています。このアーキテクチャは、プログラマブルロジックコントローラを使用してレシピベースの調整を管理し、処理工程間の手動介入を必要とせずに、再現性のあるコイル寸法、確実な結束、および一貫したシュリンク包装を実現します。
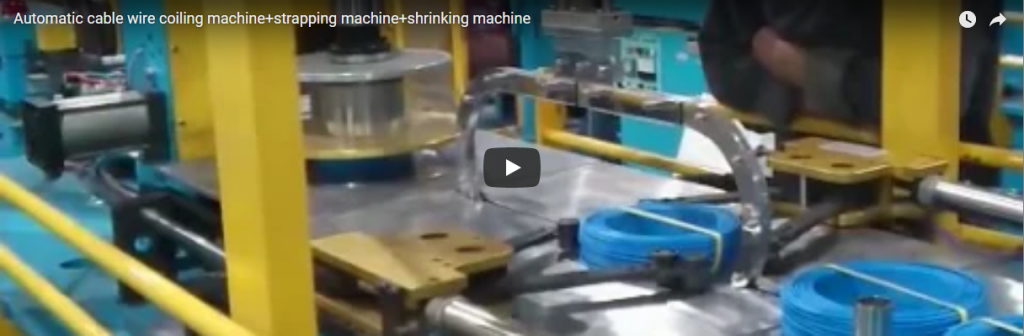
この自動化ソリューションは、コイル巻き取り、結束、シール工程を長さ13~16mの直線レイアウトに統合しています。巻取りユニットは、サーボ駆動のトラバース機構(位置決めと張力を自動的に調整する精密モーター)を採用し、4~30mmのケーブル径範囲で内径公差を±1.5mm以内に維持します。中央制御システム(PLC)には最大50種類の生産レシピが保存され、デジタル長さ計測とプリセット値での自動サイクル終了が可能です。下流の結束ステーションでは、ポリプロピレンバンド(幅12~16mm)を電子制御された張力(50~250N)で巻き取り、バンドの破断荷重の80%以上の定格を持つヒートシールヘッドを使用します。短いローラーチェーンコンベアが、固定されたコイルを熱収縮トンネル(120~180℃に調整可能)に搬送し、そこでプレカットされたPEフィルムが自動的に引き出され、シールされます。ステーション間での手動による持ち上げ作業は不要で、ライン全体は12~18kWの単一電力で動作します。
| 製品仕様 | 動作条件 | |
|---|---|---|
| ケーブル直径範囲 | 4 mm – 30 mm | 銅、アルミニウム、鋼合金 |
| コイル内径公差 | ±1.5 mm | 中間径で検証済み |
| 最大コイル重量 | 60 kg-90 kg | 材料密度に依存する |
| ストラップの張力範囲 | 50 N – 250 N | デジタルレシピごとに調整可能 |
| トンネル温度を縮小 | 120°C – 180°C | ガス燃焼式、工場排気口へ排出 |
| 線路速度(公称値) | 3~6コイル/分 | 10~15kgのコイルの場合、長さは8~12mです。 |
注:仕様は業界標準値の範囲を示しています。設備固有の検証については、機器サプライヤーに正確なパラメータを確認してください。
🛡️ 実装
自動包装インフラの導入には、通常、1~2週間にわたる体系的な設置段階と、集中制御インターフェースに関するオペレーター向けの専門的なトレーニングが必要です。施設は、初期検証サイクルを低速で実行し、シールの完全性と寸法公差を監視しながら徐々に設計容量まで引き上げることで、安定した生産スループットを実現します。
機械的な調整と電気的な統合には通常 4 ~ 6 営業日かかります。試運転では、巻き取りトラバース、結束張力、シュリンクトンネルコンベアの速度の同期に重点を置きます。オペレーターは、レシピの選択、HMI ナビゲーション、基本的なトラブルシューティングに焦点を当てた 3 ~ 4 時間の実地トレーニングを受けます。最初の 1 週間は、寸法再現性とシールの一貫性を検証するために、ラインは設計速度の 60 ~ 70% で稼働します。2 週間目までに、スループットは目標サイクルタイムで安定します。下流のパレタイザーとの高さの調整は、通常、調整可能なベースシム (25 ~ 50 mm) またはトランスファーコンベアを使用して解決されます。予防保守スケジュールには、毎週のヒートシールバーの清掃、トラバースガイドの潤滑、およびストラップフィードローラーの点検が含まれます。サプライヤーのサポートには通常、12 か月の機械保証と制御システムの調整のためのリモート診断アクセスが含まれます。
| チェック項目 | 合格基準 | 失敗/調整 |
|---|---|---|
| コイル内径 | 変動 ≤ ±1.5 mm レシピとの比較 | トラバースガイドまたはテンションを調整します |
| ストラップシール | ほつれない滑らかな熱融着接合部 | 滞留時間または温度を上げる |
| 収縮フィルムの接着 | 気泡なし、全面カバー | トンネルの温度またはコンベアの速度を調整します |
検証手順は現場で文書化し、四半期ごとの保守監査時に見直す必要がある。
🔗関連機器もご覧ください
⚙️ 結果データ
自動化された包装システムの統合は、同等の製造環境において、スループット、材料利用率、輸送保護の面で一貫して測定可能な改善をもたらします。ただし、実際の結果は材料の特性、シフト構成、および基本的な運用条件によって異なるため、性能指標は保証された結果ではなく、業界における一般的な推定値として扱うべきです。
手作業による包装から自動化された包装に移行する施設では、通常、90日間の安定化期間中に以下のようなパフォーマンスの変化が見られます。
| メトリック | 以前(手動) | (自動)後 | 改善 |
|---|---|---|---|
| 1シフトあたりのコイル数 | 60-80 | 130-160 | +90~110% |
| 不良率/再加工率 | 6〜10% | 1〜2% | –75~85% |
| 年間輸送中の損害賠償請求件数 | 15-25 | 2-4 (予測) | –80~85% |
| 包装ラインで作業員を募集しています | 4-6 | 1-2 (オペレーター1名+ハンドラー1名) | –50~65% |
| 平均切り替え時間 | 12〜18分 | 3〜5分 | –70~75% |
| コイル100個あたりのエネルギーコスト | $ 25- $ 32 (EST(東部基準時。) | $ 19- $ 24 (EST(東部基準時。) | –18~25% |
免責事項:すべての指標は、類似の包装ライン導入事例から得られた業界標準の推定値です。実際のパフォーマンスは、材料仕様、シフトパターン、および設備の基本条件によって異なります。予測値は、機器サプライヤーおよび社内生産データでご確認ください。
🛠️ 投資対効果分析
自動包装システムの投資収益率の計算は、労働力削減、材料廃棄物の削減、および損害賠償請求の回避を総合的に考慮した標準化された方法論に従うべきである。施設は、正確な投資回収期間を決定するために、地域の賃金水準、光熱費、および実際の生産量に基づいてこれらの予測を調整する必要がある。
財務評価においては、固定的な金額の仮定ではなく、構造化された計算フレームワークを用いるべきである。
-
人件費削減額:(自動化前の従業員数-自動化後の従業員数)× 割増時給 × 年間稼働時間
-
材料廃棄物の削減:(手作業によるストラップ/フィルムの過剰使用率-自動切断率)×年間材料費
-
損害賠償請求の回避:(年間手動請求件数 × 平均請求費用)-(年間自動請求件数 × 平均請求費用)
-
年間総節約額:上記の3つのカテゴリーの合計
-
回収期間:(設置費用合計+統合費用)÷年間節約額合計
このシステムクラスの一般的な設置費用は、コンベア、トレーニング、初期スペアパーツを含めて140,000万ドルから190,000万ドルです。中程度のケーブル量を扱う2交代制の操業に適用した場合、投資回収期間は通常10ヶ月から16ヶ月です。設備投資の承認を最終決定する前に、施設側は光熱費、現地の労働コスト、保険料の調整について相互に確認する必要があります。
🏗️ 購入決定チェックリスト
調達チームは、購入契約を締結する前に、機器の仕様を既存の設備インフラ、電力供給能力、および資材取り扱い要件と照らし合わせて検証する必要があります。寸法クリアランス、電力仕様、およびサプライヤーのサポート条件を体系的に見直すことで、統合の遅延を防ぎ、長期的な運用信頼性を確保できます。
-
[ ]コイルの種類とサイズ:ケーブルの直径範囲(4~30 mm?)と最大コイル重量(≤90 kg?)をシステムの制限値と照らし合わせて確認してください。重量のあるスプールには、強化フレームオプションをご依頼ください。
-
[ ]床面積:有効長さ15m、幅3m以上であることを確認してください。メンテナンスアクセス用に、頭上クリアランスが2.5m以上であることを確認してください。
-
[ ]ユーティリティアクセス:シュリンクトンネル用のガスライン、コンベア用の380V/3相電源、ストラップフィーダー用の6バール圧縮空気が利用可能であることを確認してください。
-
[ ]オペレーターのスキルレベル: HMIベースのレシピ変更に対するチームの準備状況を評価します。社内の専門知識が限られている場合は、サプライヤー主導のトレーニングを3~4日間実施することを検討してください。
-
[ ]スペアパーツの納期:推奨スペアパーツキット(ヒートシールバー、ガイドローラー、近接センサー)をご請求ください。ダウンタイムを防ぐため、14日以内に納品することを目指します。
-
[ ]ダウンライン統合:パレタイザーまたはストレッチラッパーが800~900mmのコンベア高さでコイルを受け入れることを確認します。位置ずれがある場合は、シムキットまたはトランスファーコンベアを計画します。
購入前に、すべての仕様を公式のサプライヤー文書と照合する必要があります。
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。
📈 よくある質問
自動包装システムに関する技術的な問い合わせでは、運用上の柔軟性、材料の適合性、および保守要件について検討する必要があります。切り替え手順、フィルム厚さの許容範囲、およびサービス対応プロトコルを明確に文書化することで、調達チームは長期的な生産目標に沿った情報に基づいた意思決定を行うことができます。
Q:建築用電線の巻き取りから装甲ケーブルの巻き取りに切り替えるには、どれくらいの時間がかかりますか?
A:レシピの呼び出しには通常1~2分かかります。ケーブル径が大きく変化した場合(例:6mmから20mm)、ガイドローラーと張力設定を調整する必要があり、さらに2~3分かかります。標準的な手順では、切り替え全体の平均時間は3~5分です。
Q:この結束ステーションは、PPストラップの代わりに金属製の結束バンドにも対応できますか?
A:標準構成ではポリプロピレンを使用しています。スチール製または金属製の結束バンドを使用する場合は、別のシーリングヘッドと送り機構が必要です。通常、サプライヤーは変換キットを提供していますので、注文前に互換性と納期を確認してください。
Q:シュリンクトンネルは、厚さの異なるPE袋にも対応できますか?
A:はい。このトンネルには可変速コンベアと調整可能な温度制御(120~180℃)が備わっています。標準的なPEフィルムの厚さは50~120μmです。フィルムが厚い場合は、コンベア速度を遅くするか、温度を高くする必要があります。本格的な生産を開始する前に、3コイルの検証運転を実施してください。
Q:保証とサービス範囲はどのようなものですか?
A:機械部品には通常12ヶ月の保証が付いています。リモートPLC診断と24時間対応のテクニカルホットラインは標準装備です。主要な工業地域では、通常48時間以内に現地技術者が派遣されます。地域ごとのサービス契約については、サプライヤーにご確認ください。
Q:シュリンク包装後にラベル印刷用のプリンターを追加することは可能ですか?
A:インラインラベル貼付装置はトンネル後部に取り付けることができ、約1mの追加ライン長が必要です。制御システムは、接続されたサーマルプリンターからの印刷をトリガーするようにプログラムできます。統合コストとPLCプログラミング要件については、機器メーカーにご確認ください。
記載されている技術仕様はすべて、業界標準の構成に基づいています。正確な性能については、ご利用の機器サプライヤーにご確認ください。