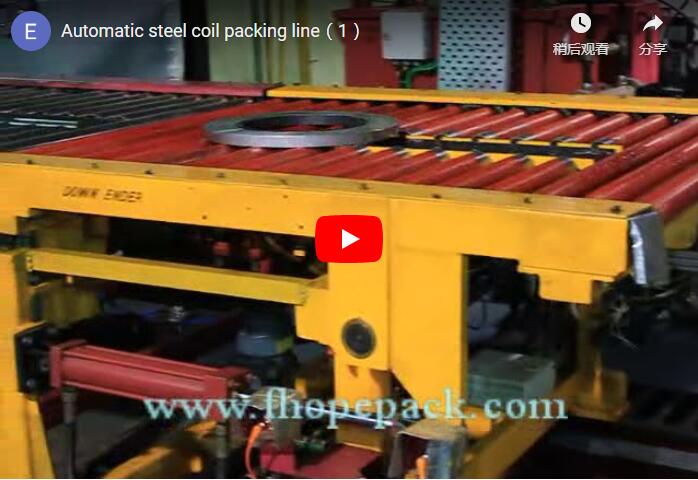
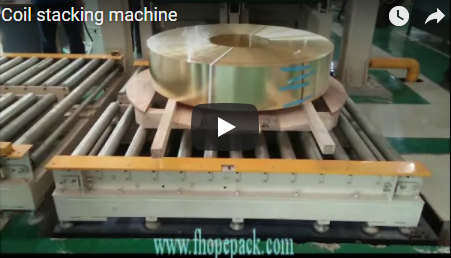
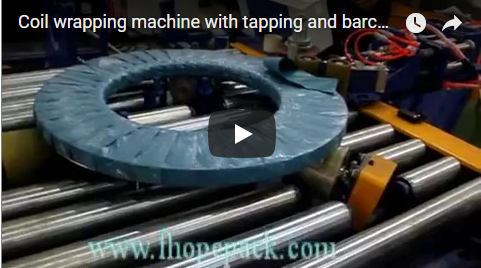
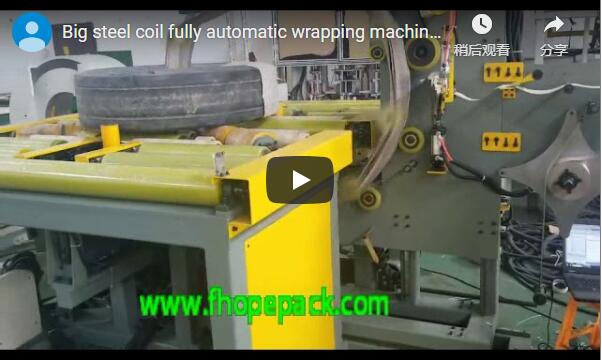
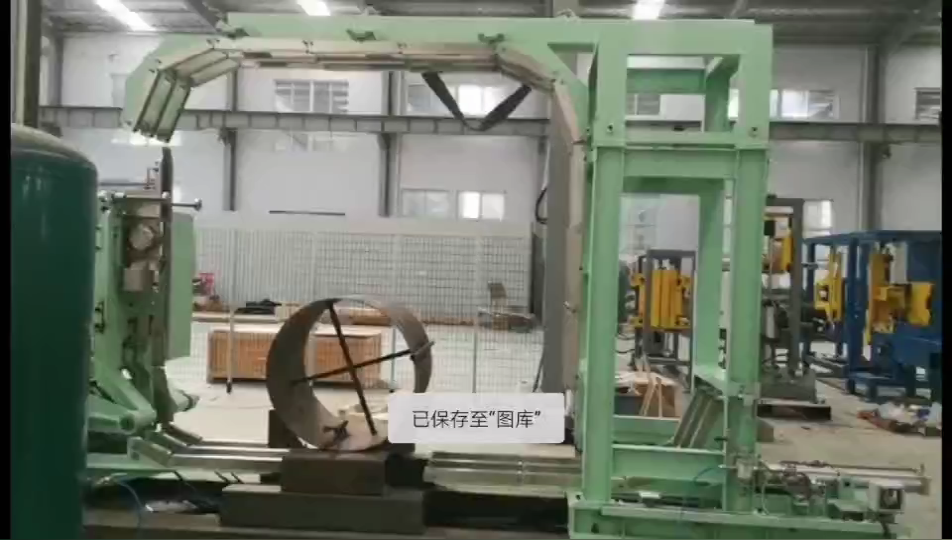
概要このガイドでは、スリット加工された鋼コイル製造ラインについて解説します。このラインでは、1台の機械が水平に巻かれたコイルを垂直に反転させ、搬送し、貫通ラップを施します。実際の製造工程をビデオで確認できるほか、映像から何が証明され、何が証明されないのか、そしてレイアウトや購入を決定する前にメーカーに確認すべき事項についても解説します。
ひっくり返してから包むという手順が重要な理由
スリット加工されたコイルは通常、スリットラインから平らに横たわり、穴(中空部分)が上を向いています。しかし、後工程(保管、積み重ね、輸送、ほとんどの包装方法)は、コイルが立てられ、穴が水平を向いている方が効率的です。そのため、コイルを立てる工程が存在します。クレーンやフォークリフトを使わず、作業員が数トンもの回転する物体に手を近づけることなく、コイルを安全かつ確実に90度回転させるのです。
ローラーコンベア上でコイルが垂直になったら、アイを通して包装するのが実用的になります。アイを通して包装することで、一度の連続搬送で全周を覆うことができ、取り扱い中に崩れにくいパッケージが完成します。コイルを垂直に立てる工程とアイを通して包装する工程の両方を1つの統合ラインで行うことで、手作業による工程を2つ削減できます。
動画の内容(機械の動作を段階的に解説)
映像に基づくと、このプロセスは3つの段階で進行する。
- コイル送り込み(0~3秒)。 大きな金属コイルが機械の左側に水平に置かれ、機械的な把持機構によって保持されている。作業員は作動機構から離れた近くに立っている。機械の上部構造がコイルに向かって下降し始める。
- ひっくり返す(3~9秒)。 上部構造が完全に下降し、コイルを水平位置から持ち上げて垂直に回転させます。その後、コイルは黄色のローラーで構成されたコンベアライン上に安定して降ろされます。この時点で、穴は水平方向を向いており、穴を通す包装に適した向きになっています。
- 目を通して包む(9~27秒)。 上部の包装装置から白い包装材の帯が伸び、垂直コイルを一周し始めます。コイルはローラーコンベア上でゆっくりと回転し、その上を包装ヘッドが移動しながら、コイル表面の大部分が覆われるまで何層にも包装材を重ねていきます。包装されたコイルは、コンベアに沿って次の工程へと移動します。
映像全体を通して、2人目の作業員が背景で他の機器を操作している様子が映し出されている。これは、これらの生産ラインが通常の作業員がいる工場内で稼働するように設計されており、単独で稼働するようには設計されていないことを示している。
直接観察記録
- 機械には、 青く塗装されたスチールフレーム 黄色の安全ガード工場フロアの中央に位置している。
- 大きな金属コイル(銀灰色、滑らかな表面、円盤状 - 直径が広く、高さが低い)が最初に 水平な機械の左側にある機械式アームまたはクランプによって保持される。
- 機械の上部構造は、 黄色の可動アーム/クランプ下降し、コイルを持ち上げ、 水平から垂直に回転させますそれを 黄色のローラーコンベア.
- A タッチスクリーン付きのグレーの制御盤 機械の右側に配置されている。画面には青と緑のインターフェースが表示され、特定のテキストやアイコンは判読できない。画面の下には緑色のインジケーターランプが点灯しており、 赤いボタン (おそらく緊急停止ボタン)がその下にあります。
- およそ9秒目から、 白い包装材の帯 上部のラッピングアセンブリから伸びて、垂直コイルに巻き付けられる。コイルはコンベア上でゆっくりと回転し、ラッピングヘッドはその上を移動しながら、コイル表面の大部分がラッピング層で覆われるまで複数回巻き付けられる。
- 警告表示が確認されました。 黒い感嘆符が付いた黄色の三角形の警告標識 黄色のガードと制御盤に。 黄色の警告線 機械の周囲の床面には目印が付けられているだけで、物理的な柵やライトカーテンなどは見当たらない。
- 透かしの文字 「FHOPEがあなたのための梱包ソリューションを提供します」 青い枠の中に表示されます。
- 包装後、完成したコイルはコンベアに沿って移動し、次の工程への移送準備が整います。
動画に映っていないもの
映像は機械的な動作手順を明確に示しているが、生産管理者は資本承認を行う前にそれだけでは不十分だ。このビデオでは以下の点が明らかになっていない。
- 定格容量 ― 機械がひっくり返して巻き取ることができるコイルの最大重量と直径。
- 機械の正確な寸法(長さ、幅、高さ)および床面耐荷重要件。
- 上下反転+ラップの完全なサイクルにかかる時間。
- モデルとシリアル番号。
- 電力および電圧の要件。
- 認証の詳細(CE、ISO、その他)。
これらの情報は画面上や分かりやすい表示には記載されていません。機器を候補に挙げる前に、必ず製造元に確認してください。
工場の適合性評価
| フィット係数 | この動画がサポートするもの | 確認すべきこと |
|---|---|---|
| コイルの向き | 自動水平から垂直への反転 | コイルの重量と直径の範囲(メーカーにご確認ください) |
| ラッピング方法 | 縦方向のコイルにアイスルー巻き付け、螺旋状に巻き付ける動作 | 材料の種類、重なり具合、層の数 |
| 操作 | 表示灯と非常停止ボタンを備えたタッチスクリーン式制御盤 | インターフェース言語、レシピ、障害診断 |
| フットプリント | 前後方向のコンベアを備えた、長く直線的なレイアウト | 正確な寸法とコンベアの長さ |
| 安全性 | 警告標識、黄色の床線、赤色の非常停止ボタン | リスク評価の徹底;フェンス/ライトカーテンはカメラに映らない |
このラインは、現在クレーンを使ったコイルの反転と手作業によるラッピングに頼っている、スリット加工された鋼板またはアルミニウムコイルを扱う工場に適しています。コイルのサイズが大きく異なる場合は、クランプとローラーガイドが調整可能か、または交換が必要かを確認してください。これはビデオで述べられている事実ではなく、推測に基づくものです。
操作および安全に関する注意事項
- 転覆装置と包装機が稼働している間は、作業員を警告線の外側に待機させてください。映像には、作業員が作動範囲から離れた場所に立っている様子が映っています。
- 定期的にチェックしてください 非常停止ボタン (NAIST) と 警告標識 機能性と視認性を維持する。
- 映像にはライトカーテンやハードガードは映っていませんでした。製造元に問い合わせて、地域の規制に準拠した安全対策の全体像を確認してください。
- 可動式クランプはコイル全体の質量を支えています。コイルを反転させる際は、絶対にコイルに手を伸ばしないでください。
メンテナンスに関する考慮事項
このタイプの装置は、昇降・クランプ機構、ローラーコンベア、回転式包装ヘッドを組み合わせたものです。適切な手順としては、以下の項目が含まれます。
- クランプ/アーム連結部およびその可動ジョイントの点検。
- ローラーコンベアの状態および駆動部の点検。
- 包装ヘッドのフィルムまたはバンドの搬送経路、張力調整器、および切断機構。
- 制御盤のインジケーターと非常停止機能のテスト。
動画には正確な間隔や手順は示されていません。メンテナンススケジュールについては製造元にお問い合わせください。
FAQ
この機械は上下反転と包装の両方を処理できるのでしょうか?はい。映像を見ると、1つの統合されたラインが水平から垂直への回転と、通気孔付き包装を、手動による搬送なしに実行していることがわかります。
対応可能なコイルサイズは?動画では明記されていません。動画に映っているコイルは、直径が大きく高さの低い金属コイルです。重量と直径の制限については、メーカーにご確認ください。
機械の操作方法は?機械右側の制御盤にあるタッチスクリーンで操作します。映像ではインターフェースの内容が判読できません。
巻き付けは、穴を通して行われるのか、それとも外側の面を囲むように行われるのか?上部アセンブリから垂直コイルが回転するにつれて、白い巻き付け材がコイルを囲むように巻き付けられる。これは、穴を通して巻き付け、円周を覆うという巻き方と一致する。
1サイクルの所要時間はどれくらいですか?サイクル時間は表示されておらず、判読できません。コイルの仕様に基づいた測定サイクル時間については、メーカーにお問い合わせください。
製造元に確認すべき事項
- コイルの最大重量と最小重量、直径
- 機械の全体寸法と必要な床面積
- コイル仕様における完全なサイクル時間
- 電源要件
- 安全対策パッケージ(ガード、ライトカーテン、非常停止ボタン配置図)
- メンテナンス間隔とスペアパーツの入手可能性
関連する読書
次のステップ
この反転・巻き取り工程がお客様のスリットコイルのワークフローと一致する場合、適合性を評価する最も迅速な方法は、コイルの寸法、重量、およびラインレイアウトをエンジニアリングチームと共有することです。仕様レビュー、サイクルタイムデータ、および見積もりをご希望の場合は、お問い合わせページをご覧ください。
情報源と方法
この記事は、スリットコイルの反転、取り扱い、および包装工程を収録した埋め込み動画のみに基づいています。分析は、映像からサンプリングしたフレームに対してビジョンモデルを用いて行われました。動画にはBGMのみが含まれており、ナレーションや会話は分析対象に含まれていません。観察は映像で確認できる範囲に限られており、容量、寸法、および認証に関する詳細は製造元に確認する必要があります。
公開日: 2026年09月04日