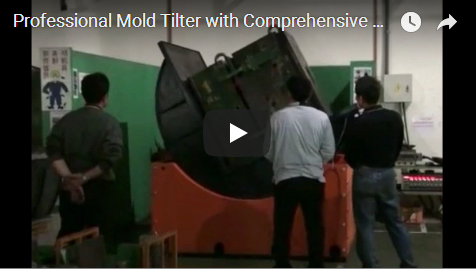
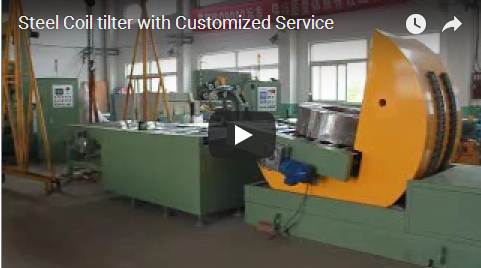
概要: 180°反転装置は、鋼コイル、石材ブロック、銅インゴットなどの重量のある工業用荷物を水平方向と垂直方向に反転させるために設計された精密なマテリアルハンドリングシステムです。自動化された包装ワークフロー向けに設計されたこれらの装置は、危険な手動による傾斜作業を制御された機械的な回転に置き換えます。標準モデルは、20~40秒の単一反転サイクルで動作し、500kg~5000kgの搬送能力をサポートし、1時間あたり100~150個の処理速度を実現します。75dB以下の低騒音で動作するため、結束・包装ラインにシームレスに統合でき、人間工学的な怪我のリスクや生産上のボトルネックを解消します。
[動画プレースホルダー]
🛠️ 核心的な質問
180度回転とは何ですか?また、どのように機能するのですか?
180°反転装置は、鋼コイル、石材ブロック、銅インゴットなどの重量のある工業用荷物を水平方向と垂直方向の間で反転させる精密なマテリアルハンドリングシステムです。自動化された包装ワークフロー向けに設計されており、危険な手動による傾斜作業を制御された機械的な回転に置き換えます。
これらの機械は、反転中に荷物を固定するためにクレードルまたはプラットフォームを係合させる同期駆動システムを介して動作します。回転機構は、通常、トン数要件に応じて、電気油圧シリンダーまたは電気機械式スクリュージャッキによって駆動されます。標準的な1回の反転サイクルは20~40秒で完了し、下流の包装機器を中断することなく、1時間に100~150個のユニットを処理できます。反転プロセスを自動化することで、製造業者は手作業によるボトルネックを解消し、職場での負傷事故を減らし、結束または包装ステーションでの一貫した荷物の位置合わせを確保できます。動作音は75dB以下に抑えられ、一般的な施設の音響コンプライアンス基準に適合し、長時間のシフト中の作業員の疲労を最小限に抑えます。
一般的な負荷容量とサイクルタイムの範囲はどのくらいですか?
標準的な産業用反転装置は、500kgから5000kgまでの積載能力に対応し、1回の反転サイクルを20秒から40秒で完了します。この動作速度により、1時間あたり100個から150個の処理能力を実現し、下流工程の結束・包装装置の速度と直接的に連携します。
耐荷重は、構造フレームの定格、旋回リングベアリングの仕様、および駆動モーターのトルクによって決まります。軽量材料を扱う施設では、通常 500 kg ~ 2000 kg の範囲で稼働しますが、重工業分野では、最大 5000 kg の定格のユニットがよく使用されます。この範囲全体でサイクルタイムは比較的安定していますが、偏心荷重やアンバランス荷重の場合は、安定性を維持するために反転時間をわずかに延長する必要がある場合があります。1 時間あたり 100 ~ 150 ユニットのスループット指標は、標準的なストレッチラッパーおよび結束機の速度に合わせて調整されており、上流の混雑を防止します。容量を選択する際には、エンジニアは動的モーメント荷重を考慮する必要があります。偏心した重量配分は回転軸にかかる応力を増加させるためです。サプライヤーと最大モーメント定格を確認することで、ピーク運転時にフレームのたわみが許容されるエンジニアリング許容範囲内に収まることが保証されます。
包装ラインにおけるコイルアップエンダーの主な用途は何ですか?
これらの機械は主に円筒形コイルの向きを、上向きから壁向きへと変更することで、自動でのストレッチ包装と結束を可能にします。また、石材や銅の加工施設では反転機としても利用され、手作業によるボトルネックを解消し、後工程の自動化における一貫した積載位置合わせを実現します。
包装環境では、アップエンダーはラッピングまたは結束ステーションの直前に配置されます。コイルを上向きから壁向きに回転させることで、機械はボア軸をラッパーの回転面と一致させ、手動操作なしで連続フィルム貼付を可能にします。スチールコイル以外にも、これらのユニットは、さまざまなマテリアルハンドリング分野で、ヘビーデューティーコイルアップエンダー、ストーンターンオーバーマシン、カッパーアップエンダーマシン、汎用チルトマシンとして機能します。一貫した反転プロセスにより、手動による位置調整エラーがなくなり、包装ラインのダウンタイムが短縮され、自動品質検査のための均一な負荷提示が保証されます。アップエンダーを連続フローラインに統合した施設では、通常、包装スループットが15~25%向上すると報告されています。これは、機械がコンベアインデックスおよびロボットハンドリングシステムと直接同期するためです。
電気油圧式と電気機械式の転倒装置の違いは何ですか?
電気油圧式モデルは、流体駆動シリンダーを用いて高トルクを発生させ、重負荷や高慣性負荷に対応する一方、電気機械式モデルは減速機とスクリュー駆動装置を用いて、高精度かつ低騒音の位置決めを実現します。選定は、トン数要件、稼働サイクル頻度、および設備上の制約条件に基づいて行い、長期的な運用効率を最適化します。
電気油圧システムは、加圧流体を利用してピストンシリンダーを駆動し、高慣性負荷に最適な高速トルク増幅を実現します。これらのユニットは通常、容量1トンあたりの初期投資額は少なくて済みますが、オイルろ過やシール検査などの定期的な流体管理が必要です。電気機械式アップエンダーは、ギア減速機とボールねじを介してモーターの回転を直線運動に変換し、より滑らかな加速プロファイルとより厳密な速度制御を実現します。電気機械式ドライブは、よりクリーンに動作し、発熱も少ないですが、頻繁な衝撃荷重によりねじ山の摩耗が加速する可能性があります。ドライブアーキテクチャの選択は、施設の保守能力、ユーティリティインフラストラクチャ、および必要なデューティサイクルに合わせて行う必要があります。どちらのシステムも標準的な20~40秒のサイクルタイムを実現しますが、電気機械式の方が動作音が静かで、自動シーケンスのためのプログラマブルロジックコントローラ(PLC)との統合が容易な場合が多くあります。
🏗️ 高度な質問
施設に最適な駆動機構はどのように選定すればよいでしょうか?
駆動方式は、最大負荷重量と生産リズムに合わせて選択してください。20トンを超える高慣性負荷には電気油圧システムを、精密な速度制御が必要な軽量負荷には電気機械式駆動装置を選択してください。旋回リングベアリングの仕様は、モーメント負荷との適合性を確認するため、必ずサプライヤーに確認してください。
駆動装置の選定は、まず負荷慣性解析から始まります。電気油圧シリンダーは、急速なトルク伝達を必要とする用途に優れており、急激な動きに抵抗する重いコイルや高密度の石ブロックに適しています。しかし、流体ベースのシステムは、高周波サイクル中に動作熱を発生するため、多くの場合、外部冷却回路またはデューティサイクルの制限が必要になります。電気機械式駆動装置は、一定の速度変調と回生ブレーキ機能を提供し、減速時のエネルギー消費を削減します。10~20トンの範囲で稼働する設備では、サイクルタイムの許容範囲が決定要因となります。油圧システムは20~30秒で反転を完了できますが、電気機械式ユニットはスムーズな加速を維持するために35~40秒かかる場合があります。ベアリングの構造も駆動装置の選択に影響します。クロスローラー旋回リング(偏心重量分布に対応するように設計されたベアリング)は油圧トルクと相性が良く、標準的なボールベアリングは軽量の電気機械式アプリケーションで十分です。駆動装置の選定を最終決定する前に、必ずサプライヤーのデータシートを入手して、ベアリングの動的負荷定格を確認してください。
コイル反転装置にはどのような安全機能と規格が適用されますか?
転倒防止装置を包括的に規定する単一のISO規格やASTM規格は存在しないものの、メーカーは通常、安全規格に準拠した制御システム、周囲ガード、および緊急停止回路を組み込んでいる。重要な機能としては、過負荷センサー、落下防止用メカニカルロック、および停電時の偶発的な転倒を防ぐためのフェイルセーフブレーキなどが挙げられる。
コイル反転機専用の業界標準は統一されていないため、安全対策はサプライヤーに依存しており、一般的にはより広範な機械安全指令に準拠しています。一般的な安全アーキテクチャには、二重チャネル緊急停止回路、周囲ライトカーテン、偶発的な作動を防ぐための両手操作による制御開始などが含まれます。過負荷センサーは油圧またはモーター電流を監視し、モーメント負荷が定格しきい値を超えると自動的に回転を停止します。落下防止メカニカルロックは、停電またはシステム障害時に物理的に作動し、あらゆる反転角度で負荷が確実に固定されるようにします。回転軸上のフェイルセーフブレーキシステムは、メンテナンス中または停電中のドリフトを防ぎます。施設は、制御回路が一般的な産業安全基準を満たしていることを確認するために、サプライヤーに安全ロジック図を要求する必要があります。適切なガードとインターロックの統合により、コンプライアンス監査の指摘事項が直接的に減少し、大量生産時の職場での負傷リスクが最小限に抑えられます。
クレードルの設計は、反転時の荷重安定性にどのような影響を与えるか?
クレードルの形状は、180°回転中の荷重保持を左右します。V字型サドルは、摩擦と角度保持によって円筒形コイルを固定し、一方、平らなプラットフォームは、長方形の金型用に調整可能なサイドクランプを必要とします。高摩擦ゴムなどの表面処理は、傷を防ぎ、ずれによる振動を最小限に抑えます。
クレードルは機械と負荷間の主要なインターフェースとして機能するため、反転時の安定性には形状が非常に重要です。Vサドル構成では、90~120度の挟角により円筒形コイルが自然に中央に配置され、反転時の横転を防ぎます。フラットクレードルプラットフォームは通常、長方形の金型、ダイ、または不規則なブロックに使用され、位置精度を維持するために電動サイドガイドまたは油圧クランプが必要です。高摩擦ポリウレタンやゴムなどの表面ライニング材は、完成したコイル表面を摩耗から保護すると同時に、静止摩擦係数を高めて滑りを防止します。カスタム形状の負荷の場合、サプライヤーはシフト関連の事故をなくし、サイクルタイムの一貫性を維持するために、カスタマイズされたクレードル形状を提供することがよくあります。クレードルの寸法を製品仕様と照合することで、自動コンベア搬送中の位置ずれを防ぎ、包装ラインの停止や製品の損傷率を低減できます。
長期的な信頼性を確保するために重要なメンテナンス上の考慮事項は何ですか?
長期的な信頼性を確保するには、駆動部品、潤滑箇所、構造締結部品の定期的な点検が不可欠です。油圧システムでは作動油の監視とシールチェックが必要であり、電気機械式ユニットでは定期的なバックラッシュ調整が必要です。サプライヤーの推奨事項に沿った予防保全計画により、予期せぬダウンタイムを防ぐことができます。
保守手順は駆動方式によって異なりますが、高負荷部品の体系的な点検は共通して必要です。油圧式アップエンダーは、圧力損失や汚染物質の侵入を防ぐため、四半期ごとの流体分析、季節ごとのフィルター交換、シール点検を行うことで効果が得られます。電気機械システムでは、ギア減速機とスクリュードライブの定期的な潤滑に加え、バックラッシュ測定を行い、位置精度が動作許容範囲内に維持されるようにする必要があります。旋回リングベアリングは、通常、動作強度に基づいてメーカー推奨の間隔で、定期的なグリース補充が必要です。構造アンカーボルトは、繰り返しの動的負荷によるフレームの疲労を防ぐため、半年に一度トルクチェックを行う必要があります。ベースラインの75 dBを超える動作音は、ベアリングの劣化、油圧ポンプのキャビテーション、または駆動部品のミスアライメントを示していることが多く、直ちに診断介入が必要です。状態基準保守追跡を導入している施設では、固定されたカレンダースケジュールではなく、実際の摩耗パターンに合わせてサービス間隔を調整することで、部品の耐用年数を延ばし、緊急修理費用を削減できます。
🔗関連情報:その他のソリューションを見る
📈 選択チェックリスト
包装ラインに180°反転装置を設置する際は、このチェックリストをご活用ください。
-
[ ]積載重量:最大コイル/金型重量を確認してください(例:通常500~5000kg。これより大きい場合は特注フレームが必要です)。
-
[ ]サイクルタイム:下流の包装機の速度に合わせる必要があります。ボトルネックを避けるために、1回の反転につき20~40秒を目指してください。
-
[ ]駆動方式:高慣性負荷には電気油圧式、精密な速度制御とクリーンな動作には電気機械式。
-
[ ]クレードル形状:丸コイル用Vサドル、金型用クランプ付きフラット – 形状が製品と一致することを確認してください。
-
[ ]安全基準への準拠:制御システム構成図、緊急停止回路、および過負荷保護データシートを要求してください。
-
[ ]騒音制限:施設に音響制限がある場合、または長時間シフトの運用がある場合は、1mで≤75dBであることを確認してください。
-
[ ]ベアリングの種類:荷重が偏心している場合、またはモーメントが標準ボールベアリングの定格を超える場合は、クロスローラー旋回リングを選択してください。
-
[ ]構造検証:全負荷時におけるフレームのたわみがエンジニアリング許容範囲内に収まることをサプライヤーに確認させる。
-
[ ]メンテナンスアクセス:安全ガードを分解せずに、グリースポイント、オイルドレン、フィルターの位置にアクセスできることを確認してください。
-
[ ]スペアパーツ:シール、ベアリング、油圧ポンプの納期をサプライヤーに問い合わせ、重要な部品は現地で在庫しておく。
-
[ ]価格体系:基本ユニットは通常6000ドル前後から。2~10個および11個以上の注文には数量割引が適用されます(段階的な価格についてはサプライヤーにお問い合わせください)。