🛠️ Criteri di valutazione
La scelta tra insacchettamento automatico e manuale dei tubi richiede un'analisi rigorosa della velocità di produzione, della dipendenza dalla manodopera, dell'integrità della sigillatura, della resa del materiale e del costo totale per unità su un orizzonte operativo di dodici mesi. Questi cinque parametri tecnici determinano se la meccanizzazione offre un ritorno sull'investimento valido.
Le decisioni relative all'ampliamento della produzione devono basarsi su parametri operativi misurabili piuttosto che su preferenze soggettive relative al flusso di lavoro. La velocità di produzione influenza direttamente l'allocazione della manodopera e la latenza di evasione degli ordini, mentre la dipendenza dall'operatore determina l'esposizione ai costi fissi generali. I tassi di guasto delle guarnizioni determinano le spese di rilavorazione e la responsabilità di garanzia a valle, che in genere variano da 2.00 a 5.00 dollari per unità scartata in ambienti di produzione standard. Le percentuali di scarto del film hanno un impatto diretto sul margine lordo, con manicotti disallineati o rifilature eccessive che aggiungono da 0.03 a 0.10 dollari per tubo a seconda del tipo di polimero. L'accuratezza dell'etichettatura al primo passaggio determina la conformità al dettaglio e l'efficienza del percorso della catena di approvvigionamento. Nota: tutti i parametri finanziari e le percentuali di rendimento citati nel presente documento rappresentano stime di settore derivate da impianti di produzione di PVC/PE di medio volume e possono variare in base ai costi della manodopera regionali e alle specifiche dei fornitori di film.
🏗️ Sistema automatico di insaccamento tubi
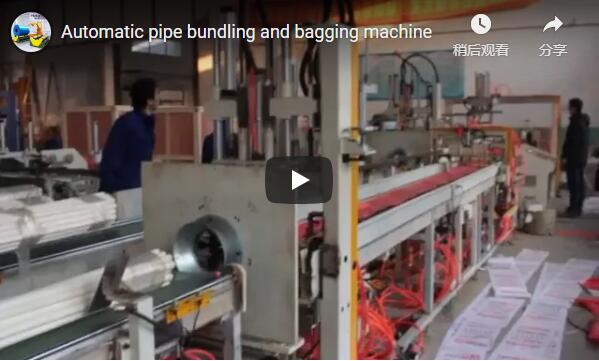
Le linee di insacchettamento automatizzate integrano la movimentazione continua del film, l'inserimento preciso del prodotto e la termosaldatura programmabile in un unico flusso di lavoro sincronizzato, elaborando in genere da otto a quindici unità al minuto con regolazione della temperatura a circuito chiuso. Questa architettura meccanizzata elimina le variazioni manuali, mantenendo al contempo rigorose tolleranze dimensionali su diversi substrati polimerici.
Questo sistema è compatibile con tubi in PVC, PE, PP, PPR (copolimero random di polipropilene) e PB (polibutilene) con diametri esterni compresi tra 15 e 630 millimetri e lunghezze standard fino a sei metri. La velocità di flusso è inversamente proporzionale al diametro del tubo a causa delle dinamiche di movimentazione e dei requisiti di tensione del film. I tubi idraulici di piccolo diametro (15-110 mm) raggiungono una velocità di 12-15 sacchi al minuto, mentre i tubi di tipo municipale (315-630 mm) operano a una velocità di 8-10 sacchi al minuto. I parametri di termosaldatura devono essere allineati con gli indici di fusione del polimero: la termosaldatura a temperatura costante (120–180 °C) ottimizza i legami del polietilene ad alta densità (HDPE), la termosaldatura a impulsi (180–220 °C) garantisce tagli netti per le pellicole termoretraibili in poliolefina (POF) e la saldatura a ultrasuoni (60–80 °C) previene la degradazione termica di substrati speciali ABL (laminato barriera in alluminio) o PBL (laminato barriera in plastica). L'integrazione con tunnel di termoretrazione post-saldatura garantisce la resistenza ai raggi UV e all'umidità per la conformità allo stoccaggio all'aperto. La variabilità delle prestazioni è direttamente correlata alla rugosità della superficie del tubo, all'umidità ambientale e alla resistenza alla trazione della pellicola; gli operatori devono calibrare il tempo di permanenza e la pressione secondo gli standard ISO 1167 e ASTM D638.
🔗 Correlati : Scopri altre soluzioni
📈 Insacchettamento manuale dei tubi
L'insacchettamento manuale si basa sull'intervento sequenziale dell'operatore per l'inserimento della pellicola protettiva, l'applicazione localizzata del calore e l'etichettatura adesiva, con un tempo di lavorazione che varia dai quarantacinque ai sessanta secondi per unità, ma con una maggiore variabilità nella consistenza della sigillatura e nella precisione del posizionamento dell'etichetta. Questo approccio ad alta intensità di manodopera rimane economicamente sostenibile solo per produzioni a basso volume o in contesti con risorse finanziarie limitate.
I tempi di ciclo dipendono strettamente dalla competenza dell'operatore e dalla geometria del tubo. I flussi di lavoro standard richiedono da due a tre persone per linea per gestire in sequenza il posizionamento dei sacchi, la termosaldatura e l'etichettatura. I tassi di scarto della sigillatura oscillano in genere tra il 3% e l'8% a causa di un tempo di permanenza termico non uniforme e di una distribuzione non omogenea della pressione lungo la giunzione del film. Lo spreco di materiale si attesta in media tra l'8% e il 12%, dovuto a errori di allineamento manuale e margini di rifilatura eccessivi. L'accuratezza dell'etichettatura al primo tentativo raramente supera il 70-85%, rendendo necessari cicli di correzione manuale che aumentano le ore di lavoro. I costi operativi occulti includono la manodopera per le rilavorazioni (2-5 dollari per ogni sigillatura non riuscita) e le sanzioni per la non conformità dovute a inventario etichettato in modo errato, che possono arrivare a 20-50 dollari per incidente tra logistica di sostituzione e spese amministrative.
🛡️ Metriche comparative delle prestazioni
Un confronto diretto delle prestazioni rivela che i sistemi automatizzati raggiungono una produttività per turno da tre a cinque volte superiore, riducendo al contempo i tassi di scarto delle sigillature al di sotto dello 0,5% e tagliando gli sprechi di pellicola di oltre il 50% rispetto ai flussi di lavoro manuali. Questi guadagni in termini di efficienza si traducono direttamente in un'allocazione ottimizzata della manodopera e in una maggiore stabilità del margine lordo.
I seguenti parametri quantificano la divergenza operativa tra i metodi di lavorazione meccanizzati e manuali:
| Metrico | Integrazione automatizzata | Elaborazione manuale |
|---|---|---|
| Produttività del turno (8 ore) | 1,920–3,600 tubi | 480–640 tubi |
| Fabbisogno di lavoro | 1 supervisor | 2–3 operatori diretti |
| Tempo di ciclo per unità | 4 – 7 secondi | 45 – 60 secondi |
| Tasso di scarto delle guarnizioni | 3-8% | |
| Accuratezza dell'etichettatura al primo passaggio | % 98 + | 70-85% |
| Resa degli scarti di pellicola | 2-4% | 8-12% |
| Spesa in conto capitale stimata | $ 35,000- $ 80,000 | $ 2,000- $ 5,000 |
| Costo stimato della manodopera per unità | $ 0.02- $ 0.05 | $ 0.15- $ 0.30 |
| Durata del cambio | 10-20 minuti | istantaneo |
| Volume giornaliero ottimale | >500 tubi | <200 tubi |
Tutti i dati relativi alle spese in conto capitale e ai costi unitari sono stime di settore basate su 250 giorni lavorativi standard all'anno e sulla media salariale regionale del settore manifatturiero. I costi effettivi di implementazione varieranno in base all'infrastruttura dell'impianto e ai contratti con i fornitori.
🔗 Vedi anche : Attrezzature correlate
⚙️ Quadro di selezione strategica
I volumi di produzione superiori a cinquecento tubi al giorno favoriscono fortemente l'integrazione automatizzata, poiché la riduzione della manodopera e il risparmio di materiali solitamente consentono di recuperare l'investimento iniziale entro sei-diciotto mesi, in condizioni operative standard. Al contrario, produzioni inferiori a duecento unità al giorno o frequenti cambi di SKU giustificano la lavorazione manuale per evitare costi di ammortamento non necessari.
La modellazione decisionale richiede una valutazione strutturata della linea di base. In primo luogo, quantificare la produzione attuale per turno e l'allocazione del personale. In secondo luogo, verificare i tassi di scarto storici e le non conformità delle etichette per stabilire una linea di base dei costi di rilavorazione. In terzo luogo, progettare l'economia unitaria: i sistemi automatizzati in genere generano un risparmio di 0.10-0.25 dollari per tubo con volumi giornalieri di 1,000 unità. Ipotizzando un anno operativo di 250 giorni, un funzionamento su due turni e un margine di risparmio di 0.15 dollari per unità, il risparmio annuale si aggira intorno ai 75,000 dollari, consentendo un ritorno sull'investimento di 40,000 dollari in circa 6.4 mesi. Le proiezioni del ROI presuppongono turni costanti di 8 ore, tariffe di manodopera standard e zero tempi di inattività non pianificati. I periodi di ritorno effettivi si estendono a 24-30 mesi per volumi inferiori a 500 tubi/giorno o in regioni con minori differenze di costo del lavoro. Le tubazioni di grande diametro (>400 mm) e i requisiti di imballaggio per la vendita al dettaglio giustificano ulteriormente l'automazione, data l'impossibilità fisica di mantenere manualmente legami termici costanti e la precisione dei codici a barre.
🛠️ Lista di controllo per la convalida degli acquisti
La validazione dell'acquisto di un sistema di insaccamento richiede il confronto incrociato delle tolleranze dimensionali delle tubazioni, della compatibilità del polimero del film, degli obiettivi di portata giornaliera e dell'infrastruttura di servizio esistente con le specifiche del produttore prima della stipula del contratto. Questa verifica ingegneristica previene guasti di integrazione, garantisce la continuità operativa e riduce al minimo ritardi imprevisti nella messa in servizio.
La validazione ingegneristica pre-acquisto deve soddisfare i seguenti requisiti tecnici:
-
Confermare l'intervallo del diametro esterno (15–630 mm standard; fino a 800 mm su misura) e la lunghezza massima (6 m standard, 12 m opzionale).
-
Verificare la compatibilità del substrato del film (PE, POF, laminati antistatici o con barriera ABL/PBL) con le modalità di sigillatura disponibili.
-
Confrontare il volume di produzione giornaliero con la soglia di automazione di 500 tubi al giorno.
-
Verificare i parametri attuali relativi al tasso di scarto delle guarnizioni; tassi superiori al 3% impongono l'adozione di un sistema di controllo termico meccanizzato.
-
Misurare la precisione dell'etichettatura al primo passaggio; una conformità inferiore al 90% giustifica l'utilizzo di applicatori integrati con guida visiva.
-
Verificare la capacità di alimentazione elettrica dell'impianto (220 V/380 V monofase o trifase, fornitura di aria compressa a 4-6 bar).
-
Richiedi una convalida video in diretta utilizzando campioni di produzione reali per verificare la tensione della pellicola e la consistenza della sigillatura.
-
Nell'ambito del preventivo complessivo, negoziare un inventario completo di pezzi di ricambio per 12 mesi e un programma di manutenzione preventiva.
Tutte le specifiche si basano su condizioni operative standard di un impianto industriale. Vincoli specifici del sito, come temperature ambiente elevate o ambienti con alta concentrazione di particolato, potrebbero richiedere moduli di filtrazione o di controllo climatico aggiuntivi.
🏗️ Domande frequenti sull'implementazione tecnica
Le attrezzature di insacchettamento automatizzate sono compatibili con diametri standard di tubature idrauliche e comunali fino a seicentotrenta millimetri, e i profili termici specifici per ciascun materiale consentono rapidi cambi di formato tra substrati in poliolefina e cloruro di polivinile. I requisiti di ingombro del sistema e i tempi di ammortamento del capitale investito dipendono strettamente dai vincoli di layout dell'impianto e dai parametri di pianificazione della produzione.
Quali tolleranze dimensionali può gestire il sistema? Le configurazioni standard gestiscono diametri esterni da 15 a 630 mm. Gli utensili personalizzati estendono la capacità fino a 800 mm, sebbene la produttività diminuisca proporzionalmente a causa dell'aumento della superficie del film e dell'inerzia di manipolazione.
È possibile utilizzare una singola linea di produzione per substrati in PVC e PE? Sì. I moderni sistemi di controllo utilizzano ricette termiche preimpostate che regolano automaticamente la temperatura di saldatura, il tempo di permanenza e la durata del raffreddamento. I cambi di materiale richiedono in genere 5-10 minuti per la convalida dei parametri e la sostituzione della bobina di pellicola.
La meccanizzazione è economicamente vantaggiosa per le condotte di irrigazione agricola? Per i tubi in PE (20-200 mm), l'insacchettamento automatizzato estende la durata di conservazione da 6 a 24 mesi, riducendo la degradazione dovuta ai raggi UV e la contaminazione da particolato. Con una velocità di 10-12 insacchettamenti al minuto, il ritorno sull'investimento (ROI) aumenta significativamente quando i volumi giornalieri superano le 500 unità.
Qual è lo spazio di produzione necessario? Una linea integrata completa (magazzino, nastro trasportatore, sigillatrice, etichettatrice) occupa circa 6 m × 2 m, escluse le zone di carico/scarico. Le configurazioni manuali richiedono circa il 50% di spazio in meno, ma necessitano di maggiore spazio libero per l'operatore per una movimentazione sicura del materiale.
Come si calcola il periodo di recupero del capitale? Gli impianti di medio volume (1,000 tubi/giorno, doppio turno) in genere raggiungono il ritorno sull'investimento entro 6-18 mesi, tenendo conto dell'installazione, della calibrazione e della formazione degli operatori. Gli impianti di volume inferiore o a turno singolo possono avere tempi di recupero di 24-30 mesi. Tutte le tempistiche di implementazione presuppongono protocolli di messa in servizio standard e una programmazione della produzione senza interruzioni.