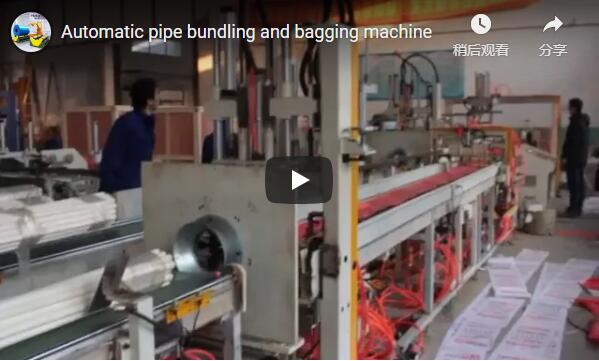
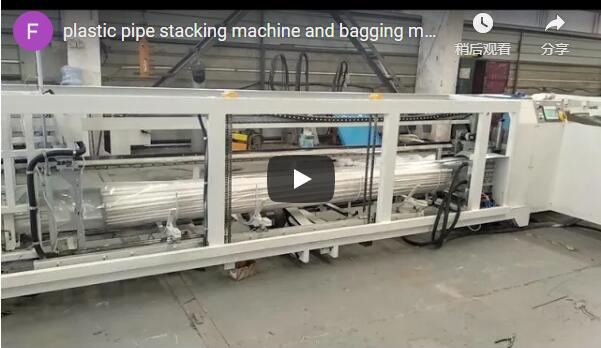
Riassunto: Una linea offline di reggiatura e insacchettamento di tubi in PVC separa l'imballaggio dall'estrusione per massimizzare la resilienza della produzione. Questo sistema di imballaggio orizzontale automatizzato gestisce diametri fino a 110 mm con forme di fascio programmabili. I risultati includono una minore dipendenza dalla manodopera, danni minimi al prodotto e una protezione costante per applicazioni idrauliche e di trasferimento fluidi.
🛠️ Informazioni sul cliente
Un'azienda di medie dimensioni specializzata nell'estrusione di tubi in PVC, che opera nei mercati regionali del settore idraulico, necessitava di una soluzione di confezionamento completa, in grado di disaccoppiare la produzione dalla velocità di confezionamento per gestire programmi variabili senza interrompere l'estrusione a monte, garantendo così una produzione costante per diversi diametri di tubi in PVC e profili d'ordine complessi.
Operando nei settori dell'impiantistica idraulica residenziale, dell'irrigazione agricola e delle infrastrutture municipali, lo stabilimento gestisce un volume di produzione anonimizzato di circa 30-50 tonnellate a settimana. I programmi di produzione variano in base ai cicli stagionali di costruzione e agli ordini dei distributori regionali. Lo stabilimento gestisce simultaneamente tre linee di estrusione, producendo un'ampia gamma di diametri, dai piccoli tubi di drenaggio ai tubi di canalizzazione di maggiori dimensioni. Questa varietà richiede parametri di confezionamento flessibili che cambiano frequentemente durante il turno. I precedenti tentativi di gestire questa variabilità con processi manuali di fine linea hanno portato a una qualità dei pacchi non uniforme. Il team di gestione ha riconosciuto che le inefficienze operative stavano limitando la capacità di evadere ordini di grandi dimensioni nei tempi previsti, mantenendo al contempo rigorosi standard di consegna per i distributori regionali.
🏗️ Sfida
Il principale collo di bottiglia operativo deriva dalla stretta sincronizzazione dei flussi di lavoro di estrusione e confezionamento, che storicamente ha causato frequenti arresti per cambio formato e tassi di danneggiamento del prodotto tipici del settore durante i periodi di picco di produzione, con un impatto diretto sulle prestazioni di consegna puntuale e un aumento degli incidenti di sicurezza legati alla movimentazione in tutto lo stabilimento.
I problemi di sincronizzazione tra estrusione e confezionamento creavano un effetto collo di bottiglia a cascata. Quando la stazione di confezionamento necessitava di una regolazione per un nuovo diametro del tubo, le linee a monte dovevano ridurre la velocità o arrestarsi completamente. Questa dipendenza comportava tempi di inattività dovuti al cambio formato, che in genere rappresentavano il 6-10% del tempo totale del turno, secondo i parametri standard del settore. La movimentazione manuale introduceva rischi significativi per la sicurezza e problemi di qualità. Gli operai subivano spesso stiramenti dovuti al sollevamento di pacchi pesanti, con conseguente aumento delle segnalazioni di infortuni e dei relativi costi di indennizzo. I tassi di danneggiamento del prodotto raggiungevano spesso il 10-15%, principalmente a causa della caduta dei pacchi su superfici dure e della tensione di reggiatura errata che causava la deformazione dei tubi. Inoltre, la geometria non uniforme dei pacchi rendeva i carichi dei pallet instabili, aumentando il rischio di spostamento della merce durante il trasporto. I costi della manodopera per la movimentazione manuale assorbivano spesso il 20-30% dei budget di confezionamento, sottraendo fondi ad altri miglioramenti operativi.
🔗 Correlati : Scopri altre soluzioni
📈 Progettazione di soluzioni
La configurazione consigliata prevede l'utilizzo di una linea di confezionamento orizzontale automatizzata con buffer di accumulo e modulo di reggiatura indipendente, in grado di lavorare diametri da 16 mm a 110 mm, operando separatamente dalle alimentazioni di estrusione per mantenere un flusso di lavoro continuo.
Il team di ingegneri ha specificato una linea di confezionamento orizzontale completamente automatica per tubi, progettata per funzionare in modo indipendente dalle alimentazioni di estrusione. Un tavolo di accumulo motorizzato funge da buffer dinamico, immagazzinando i tubi fino a quando l'apparecchiatura di confezionamento non è pronta a lavorare il lotto successivo. Questo disaccoppiamento elimina i vincoli di sincronizzazione e consente un flusso di estrusione continuo. Il sistema è dotato di un'unità di controllo automatizzata PLC (Controllore Logico Programmabile) che dispone i tubi in precise configurazioni esagonali o quadrate in base a ricette memorizzate. Le teste di reggiatura applicano reggiature industriali in PP/PET (polipropilene o poliestere) con tensionamento automatico e giunzioni saldate a frizione, garantendo una rigidità uniforme del fascio indipendentemente dalla texture della superficie del tubo. Un modulo di insaccamento a valle gonfia tubi continui in film di PE e utilizza barre termosaldanti per creare involucri a prova di umidità. Gli operatori possono regolare tutti i parametri tramite un pannello touchscreen HMI (Interfaccia Uomo-Macchina), riducendo al minimo i tempi di configurazione tra i cambi di SKU. Per gli impianti che lavorano prodotti in tubi avvolti, i requisiti di movimentazione differiscono significativamente; tali applicazioni spesso richiedono una macchina avvolgitrice orizzontale ottimizzata per carichi anulari piuttosto che per profili lineari.
🛡️ Implementazione
L'implementazione del sistema si concentra sull'allineamento dei flussi di lavoro di confezionamento automatizzati con i percorsi di movimentazione dei materiali esistenti, consentendo transizioni di turno senza intoppi, riducendo al minimo l'intervento manuale durante i cicli di produzione di routine e integrandosi perfettamente con i programmi di estrusione a monte per mantenere un flusso operativo continuo.
La fase di messa in servizio ha dato priorità all'integrazione del flusso di lavoro rispetto alla ricalibrazione meccanica. Gli ingegneri hanno allineato la nuova linea con i percorsi dei nastri trasportatori esistenti per garantire un passaggio fluido dei materiali tra i team di estrusione e confezionamento. Il sistema di controllo è stato configurato con profili di fascio per ogni diametro di prodotto, consentendo agli operatori di modificare i parametri di produzione tramite menu di interfaccia standard senza interrompere le linee a monte. Sono stati definiti protocolli di sicurezza intorno alle zone di movimento per garantire la conformità agli standard di sicurezza sul lavoro, mantenendo al contempo una visuale libera per i supervisori di reparto. Gli operatori hanno ricevuto una formazione incentrata sul coordinamento del flusso di lavoro, sulle procedure di ricarica delle reggette e sulla risoluzione dei problemi di routine per supportare la continuità del turno. La fase di integrazione ha inoltre posto l'accento sull'ottimizzazione dei modelli di utilizzo del film per ridurre gli sprechi di materiale, mantenendo al contempo l'integrità della sigillatura su fasci di diverse dimensioni, garantendo che il team di confezionamento potesse mantenere una produzione costante senza interrompere il ritmo di estrusione.
| Categoria di parametro | Dettagli delle specifiche | Gamma standard del settore |
|---|---|---|
| Manipolazione dei tubi | Capacità di diametro | 16 mm – 110 mm (personalizzabile fino a 300 mm) |
| Manipolazione dei tubi | Intervallo di lunghezza | 2m – 6m (disponibili telai estesi) |
| Configurazione del pacchetto | Modelli di forma | Esagonale, Quadrato, Rettangolare |
| Sistema di reggiatura | Materiale della cinghia | Polipropilene (PP) o poliestere (PET) |
🔗 Vedi anche : Attrezzature correlate
⚙️ Dati sui risultati
I dati sulle prestazioni post-installazione indicano miglioramenti tipici del settore in termini di efficienza della manodopera e protezione dei materiali, supportando operazioni di estrusione continue senza vincoli di sincronizzazione o ritardi dovuti a colli di bottiglia, e allineandosi ai parametri di riferimento standard per il ripristino operativo dei sistemi di confezionamento automatizzati.
Le metriche operative sono migliorate significativamente entro il primo mese di piena produzione. Il fabbisogno di manodopera manuale si è generalmente ridotto del 50-70%, consentendo di riassegnare il personale a ruoli di controllo qualità e pallettizzazione. I tassi di danneggiamento dei prodotti si sono generalmente stabilizzati entro un intervallo compreso tra l'1% e il 3%, eliminando i costi relativi alla rilavorazione dei materiali e ai reclami dei clienti per merce danneggiata. Il buffer di accumulo ha permesso alle linee di estrusione di mantenere la massima produttività durante i cambi di confezionamento, recuperando il tempo di turno precedentemente perso in linea con i parametri di riferimento standard del settore. La coerenza dei pacchi ha migliorato la densità di impilamento dei pallet di circa il 10-20%, riducendo lo spazio vuoto nei container di spedizione e diminuendo i costi logistici per unità. Il feedback dei clienti ha evidenziato una maggiore protezione contro i fattori ambientali, senza segnalazioni di danni da umidità durante il trasporto in un periodo di valutazione di sei mesi.
🛠️ Analisi del ROI
I rendimenti finanziari sono determinati principalmente dai guadagni cumulativi in termini di efficienza del lavoro e dalla riduzione degli sprechi di materiale, con periodi di ammortamento tipici che vanno dai 14 ai 24 mesi a seconda delle strutture salariali regionali e dei volumi di produzione giornalieri per impianti comparabili.
L'analisi finanziaria conferma un elevato ritorno sull'investimento, determinato dall'efficienza della manodopera e dalla riduzione degli sprechi. Per gli impianti che lavorano volumi elevati, superiori a 50 tonnellate di tubi al giorno, il risparmio annuo derivante dalla riduzione del personale e dei costi per danni si attesta in genere tra i 50,000 e i 100,000 dollari, sulla base dei parametri salariali regionali. Queste cifre indicano un periodo di ammortamento di 14-24 mesi per le configurazioni completamente automatiche. Le aziende attente al budget con volumi di produzione inferiori dovrebbero prendere in considerazione le varianti semiautomatiche, che automatizzano la reggiatura mantenendo il caricamento manuale dei sacchi, riducendo la spesa in conto capitale di circa il 25-35%. I costi di manutenzione rimangono prevedibili, con intervalli di manutenzione ordinaria allineati ai programmi standard per le apparecchiature industriali.
Disclaimer: Le proiezioni finanziarie e le stime del ROI si basano su medie di settore tipiche e devono essere validate rispetto alle tariffe del lavoro specifiche del sito, ai volumi di produzione e alle condizioni del mercato locale prima dell'approvazione dell'acquisto. Gli impianti che valutano prodotti in bobina devono tenere presente che una macchina avvolgitrice orizzontale offre parametri di efficienza diversi, più adatti a carichi ad anello rispetto ai sistemi di imballaggio lineari per tubi.
🏗️ Lista di controllo per la decisione di acquisto
-
Capacità del buffer: verificare che lo spazio di stoccaggio della tabella di accumulo corrisponda alla massima variazione tra la produzione di estrusione e i tempi del ciclo di confezionamento per la specifica combinazione di SKU.
-
Controllo della tensione delle cinghie: Verificare che il modulo di reggiatura includa impostazioni di tensione regolabili, calibrate per diversi spessori delle pareti dei tubi, al fine di prevenire la deformazione dei profili in PVC morbido.
-
Gestione delle ricette: assicurarsi che il sistema di controllo consenta la memorizzazione di più profili di fascio con commutazione automatica della geometria tramite l'interfaccia operatore per ridurre al minimo i tempi di inattività dovuti al cambio formato.
-
Integrità della sigillatura: verificate che le barre di sigillatura dei sacchetti siano dotate di un controllo preciso della temperatura, compatibile con il tipo di film in PE selezionato, per mantenere la barriera contro l'umidità in diverse condizioni ambientali.
-
Conformità alle norme di sicurezza: Verificare che tutti i dispositivi di sicurezza e le protezioni siano conformi alle direttive locali in materia di macchinari, in particolare in corrispondenza delle teste di reggiatura e dei punti di schiacciamento dei nastri trasportatori.
-
Accesso per la manutenzione: Ispezionare la disposizione delle apparecchiature per garantire un facile accesso ai cambia-rotoli di cinghie e ai punti di lubrificazione, in modo da agevolare la manutenzione ordinaria senza lunghi tempi di inattività.
-
Requisiti di alimentazione: Verificare che l'alimentazione elettrica dell'impianto corrisponda alle specifiche di tensione, fase e amperaggio della macchina, inclusi i requisiti di pressione pneumatica, se applicabile.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e ASTM. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
📈 Domande frequenti
Questo sistema può gestire tubi in HDPE o PP oltre al PVC? Sì, la linea di imballaggio orizzontale per tubi supporta diversi materiali termoplastici, tra cui HDPE e PP. Il sistema di controllo automatizzato consente di regolare la tensione delle reggette per compensare le differenze di rigidità dei tubi e l'attrito superficiale senza causare deformazioni. Verificare la compatibilità del materiale delle reggette con il tipo di resina specifico per garantire una ritenzione ottimale del fascio.
Qual è la lunghezza massima dei tubi che questa apparecchiatura può lavorare? Le configurazioni standard gestiscono lunghezze fino a 6 metri, il che copre la maggior parte delle applicazioni idrauliche e di canalizzazione. Sono disponibili telai estesi per profili più lunghi, come quelli utilizzati nei progetti infrastrutturali. Contattare il fornitore per confermare i limiti dimensionali e i requisiti di lunghezza del nastro trasportatore per dimensioni non standard.
Come gestisce il sistema il cambio di formato tra tubi di diverso diametro? Il sistema di controllo memorizza ricette individuali per ogni diametro, definendo la geometria del fascio, il numero di tubi e gli schemi di reggiatura. Gli operatori selezionano il profilo desiderato sull'interfaccia touchscreen e la macchina regola automaticamente i parametri di assemblaggio e gli intervalli di reggiatura. Questa automazione riduce i tempi di cambio formato a pochi minuti rispetto alla riconfigurazione manuale.