1. Ներածություն. Ժամանակակից կահույքի փաթեթավորման մարտահրավերների լուծում
Կահույքի արտադրության դինամիկ ոլորտում, որը հատկապես ընդգծվում է Նյու Դելիում (Հնդկաստան) իրականացվող գործողությունների նման գործողություններով, արդյունավետ, պաշտպանիչ և գեղագիտականորեն հաճելի փաթեթավորման լուծումների պահանջարկը գերակա է: Ավանդական մեթոդները հաճախ անբավարար են, ինչը անհրաժեշտ է դարձնում առաջադեմ ավտոմատացված համակարգեր: Այս հոդվածը խորանում է ինտեգրված ավտոմատ թաղանթային կնքիչի և ուղեծրային փաթեթավորման մեքենայի տեխնիկական հնարավորությունների, նախագծման նկատառումների և գործառնական առավելությունների մեջ , որոնք հատուկ նախատեսված են մեծ իրերի, ինչպիսիք են բազմոցները, աթոռները, սեղանները և մահճակալները, փաթեթավորման համար: Մենք ուսումնասիրում ենք, թե ինչպես է այս տեխնոլոգիան լուծում արդյունաբերության հիմնական թերությունները և բարձրացնում լոգիստիկ արդյունավետությունը:
2. Տեխնիկական խոչընդոտ. ձեռքով փաթեթավորման սահմանափակումները
Մեծ կահույքի իրերի ձեռքով փաթեթավորման գործընթացները ներկայացնում են զգալի տեխնիկական և գործառնական խոչընդոտներ.
- Անհամապատասխան հայտ. Ձեռքով փաթեթավորումը հաճախ հանգեցնում է թաղանթի անհավասար լարվածության և տեղադրման, ինչը հնարավոր է խաթարի պաշտպանիչ ամբողջականությունը և հանգեցնի թաղանթի պատռվածքների կամ արտադրանքի վնասման մշակման ընթացքում:
- Ցածր թողունակություն. Աշխատատար փաթեթավորման ցիկլերը զգալիորեն սահմանափակում են արտադրության ծավալը՝ ստեղծելով խոչընդոտներ առաքման գործընթացում: Յուրաքանչյուր բազմոցի ձեռքով փաթեթավորման միջին ժամանակը կարող է տատանվել 10-20 րոպեի սահմաններում՝ կախված բարդությունից:
- Նյութական վատնում. Ձեռքով մեթոդներով թաղանթի օգտագործման վրա ճշգրիտ վերահսկողության բացակայությունը հաճախ հանգեցնում է փաթեթավորման նյութերի, ինչպիսիք են LLDPE ձգվող թաղանթը կամ PE կծկվող թաղանթը, չափազանց շատ սպառման:
- Էրգոնոմիկ լարվածություն և մարզում. Ծավալուն կահույքի ձեռքով մշակումը և փաթեթավորումը անձնակազմի համար ստեղծում են էրգոնոմիկ ռիսկեր և պահանջում են լայնածավալ վերապատրաստում՝ նույնիսկ միջին խտության հասնելու համար։
- Վնասի նկատմամբ խոցելիություն. Անհամապատասխան փաթեթավորումը բավարար պաշտպանություն չի ապահովում մաշվածությունից, խոնավությունից և հարվածներից պահպանման և տեղափոխման ընթացքում, ինչը մեծացնում է թանկարժեք վնասների ռիսկը:
- Ապրանքի փոփոխականություն. Տարբեր ձևերի և չափերի կահույքի (օրինակ՝ L-աձև բազմոցներ, թիկնաթոռներ) ձեռքով մշակումը պահանջում է մշտական ընթացակարգային կարգավորումներ, ինչը խոչընդոտում է ստանդարտացմանը և արդյունավետությանը:

կահույքի փաթեթավորման մեքենա 2 3. Առաջադեմ լուծում. Ինտեգրված կնքման և ուղեծրային փաթեթավորման համակարգ
Այս սահմանափակումները հաղթահարելու համար, թաղանթային կնքումը և օրբիտալ ձգվող փաթեթավորումը համատեղող անհատականացված ավտոմատացված համակարգը առաջարկում է հուսալի տեխնիկական լուծում: Այս համակարգը նախագծված է զգալի չափսերի տատանումները կարգավորելու համար, ինչպես օրինակ՝ դրա հզորությունը բազմոցների համար՝ 1200 մմ-ից մինչև 2500 մմ երկարությամբ, 1000 մմ-ից մինչև 1200 մմ լայնությամբ և 700 մմ-ից մինչև 1000 մմ բարձրությամբ:
3.1 Համակարգի ճարտարապետություն և բաղադրիչներ
Հիմնական համակարգը սովորաբար ներառում է հետևյալ ինտեգրված մոդուլները՝
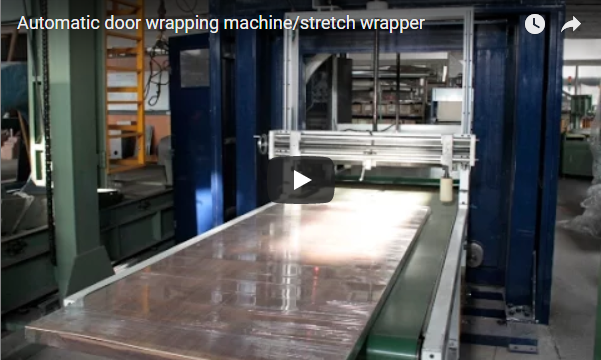
- Ընթացիկ/Ելք փոխադրիչներ. Ավտոմատացված գլանաձև կամ ժապավենային փոխադրիչները կառավարում են կահույքի իրերի սահուն և վերահսկվող տեղափոխումը փաթեթավորման կայան և դրանից դուրս: Էլեկտրոնային տարբերակները թույլ են տալիս անխափան ինտեգրում գծային գծերի համար:
- Ավտոմատ թաղանթի կնքման միավոր՝ Այս մոդուլը պաշտպանիչ թաղանթ (հաճախ PE) է քսում և կնքում արտադրանքի շուրջը: Տարածված տեխնոլոգիաները ներառում են իմպուլսային ջերմամեկուսացում կամ մշտական ջերմային ձողեր՝ արտադրանքի լայնությամբ հուսալի և հաստատուն կնքման համար: Սա հաճախ ստեղծում է լիովին փակ տոպրակ՝ փաթեթավորումից առաջ:
- Օրբիտալ փաթաթման միավոր՝ Կենտրոնական մասը, որն առանձնանում է ձգվող թաղանթի փոխադրումը կրող պտտվող օղակով։
- Մատանու դիզայն. Չափերը համապատասխան են արտադրանքի առավելագույն անկյունագծին (օրինակ՝ 2000 մմ+ օղակի տրամագիծ):
- Ֆիլմի վագոն: Հագեցած է էլեկտրական նախնական ձգման համակարգով (հաճախ հասնում է 150-300% ձգման)՝ թաղանթի արտադրողականությունը մեծացնելու և ամուր ու անվտանգ փաթաթումն ապահովելու համար: Էլեկտրամագնիսական արգելակային կամ պարողային ձողային համակարգերը ճշգրտորեն կարգավորում են թաղանթի լարվածությունը:
- Պտտման արագությունը ` Փոփոխական օղակի պտտման արագությունը (օրինակ՝ 15-40 պտույտ/րոպե) և փոխադրիչի արագությունը թույլ են տալիս օպտիմալացնել տարբեր չափերի արտադրանքը և ցանկալի փաթեթավորման նախշերը։
- Կառավարման համակարգ: Սովորաբար կառավարվում է ծրագրավորվող տրամաբանական կարգավորիչի (PLC) կողմից՝ մարդ-մեքենա ինտերֆեյսի (HMI) սենսորային էկրանով։ Սա թույլ է տալիս օպերատորներին ընտրել ծրագրեր, կարգավորել պարամետրերը (փաթաթման քանակը, լարվածությունը, համընկնումը) և վերահսկել համակարգի կարգավիճակը և ախտորոշումը։ Գործարանի մակարդակի MES կամ ERP համակարգերի հետ ինտեգրումը հաճախ հնարավոր է OPC UA կամ Ethernet/IP նման արձանագրությունների միջոցով։