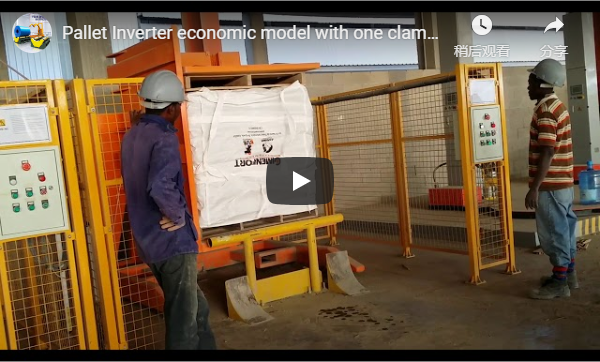
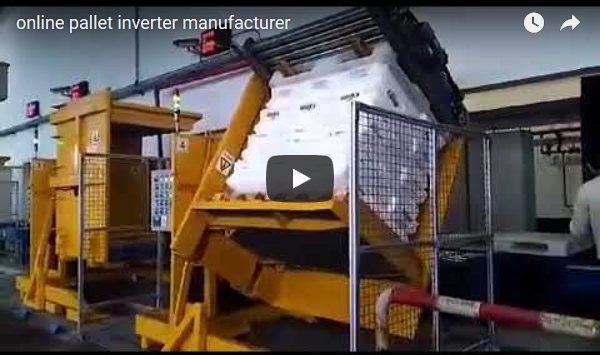
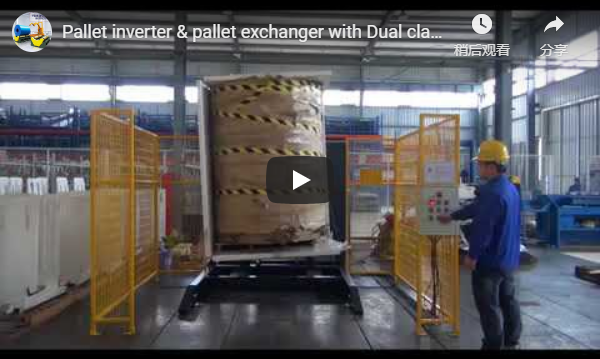
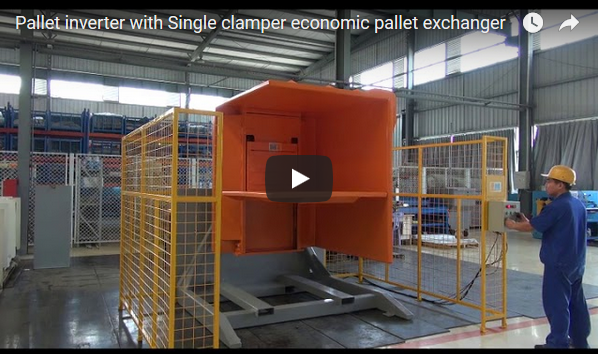
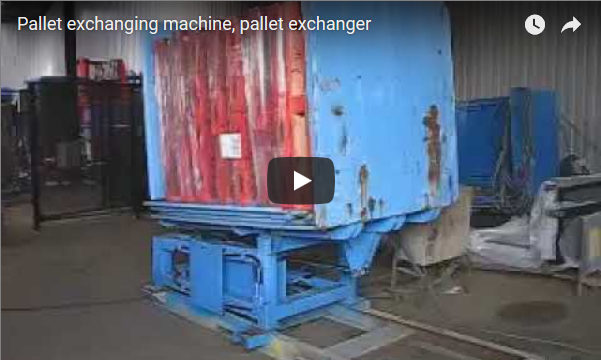
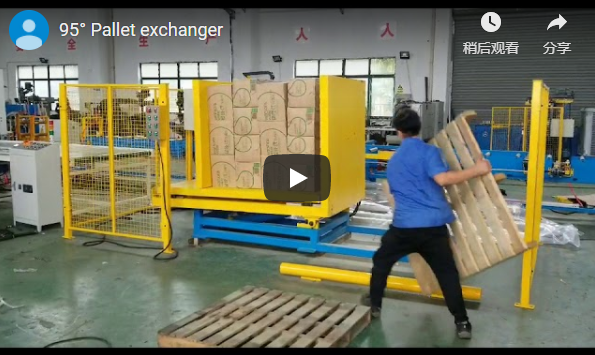
Ամփոփում. Պալետների փոխանակման գործողությունները հաճախ խոչընդոտում են MDF և EPS արտադրողների արտադրական գծերը: Ձեռքով մշակումը ստեղծում է անվտանգության ռիսկեր և անհամապատասխան ցիկլի ժամանակներ, որոնք անմիջականորեն նվազեցնում են OEE-ն: Ավտոմատացված պալետների փոխիչները կայունացնում են աշխատանքային պարամետրերը, սովորաբար կրճատում են անմիջական մշակման աշխատանքը 20-50%-ով, լավագույն դեպքում հասնելով ավելի մեծ տեղաշարժի՝ օպտիմալացված հերթափոխի կառուցվածքների դեպքում, միաժամանակ նվազագույնի հասցնելով արտադրանքի վնասը: Գնում կատարելուց առաջ ղեկավարությունը պետք է գնահատի թողունակության պահանջները, հատակի տարածքի սահմանափակումները և ինտեգրման բարդությունը:
🛠️ Գնահատման չափանիշներ
Գնումների որոշումները պետք է առաջնահերթություն տան սեփականության ընդհանուր արժեքին և գործառնական արդյունավետությանը սարքավորումների նախնական գնագոյացման փոխարեն, քանի որ ավտոմատացման սխալ ներդրումները հաճախ խաթարում են ներդրումների կանխատեսվող եկամտաբերությունը: Գործարանների ղեկավարները սովորաբար սխալ են գնահատում ավտոմատացման ROI-ը՝ կենտրոնանալով միայն միավորի գնի վրա, այլ ոչ թե ընդհանուր ցիկլի ժամանակի և աշխատուժի տեղաշարժի չափանիշների վրա: Որոշման պարամետրերը պետք է քանակականացնեն տարեկան պալետների ծավալի շեմերը, նպատակային OEE շահույթները, հատակի տարածքի սահմանափակումները և առկա նյութերի մշակման ցանցերի հետ ինտեգրման բարդությունը: Գնումների սխալը ներառում է սարքավորումների ընտրություն՝ առանց պայմանագրի ստորագրումից առաջ բեռի կայունության հանդուրժողականության կամ սեղմման ճնշման միջակայքերի ստուգման: MDF տախտակների կույտերը պահանջում են ճշգրիտ ուժի բաշխում՝ պտտման ընթացքում եզրերի սեղմումը կանխելու համար: EPS մեկուսացման վահանակները պահանջում են ավելի ցածր սեղմման շեմեր՝ իրենց ցածր խտության և կառուցվածքային փխրունության պատճառով: Ղեկավարությունը պետք է սահմանի սահմանային պայմանները՝ մատակարարի գնահատումից առաջ: Հիմնական կետ. Ստուգեք մատակարարի տեխնիկական բնութագրերը ձեր կույտի առավելագույն չափերի (1,200–5,000 մմ երկարություն) և գագաթնակետային տեղաշարժի ծավալի պահանջների համեմատ:
Գնումների մասին զգուշացում. Պալետների փոխիչ պատվիրելը առանց անընդհատ աշխատանքային ցիկլերի հիդրավլիկ կնքման վարկանիշները հաստատելու հանգեցնում է վաղաժամ խափանման և սպասարկման ծախսերի ավելացման: Միշտ պահանջեք հավաստագրված ճնշման փորձարկման հաշվետվություններ, ստուգեք սպասարկման ժամանակացույցը և հաստատեք երաշխիքային ծածկույթի պայմանները՝ տեղադրման ժամանակացույցը վերջնականապես հաստատելուց առաջ՝ գործառնական ռիսկը մեղմելու համար:
Գործառնական մենեջերները պետք է համեմատեն ընթացիկ աշխատանքային խցանումները ավտոմատացված թողունակության հնարավորությունների հետ։ Հատակի տարածքի բաշխումը որոշում է, թե արդյոք շարժական, թե ստացիոնար կոնֆիգուրացիաները սահուն ինտեգրվում են առկա փաթեթավորման գծերի հետ։ Էլեկտրամատակարարման համատեղելիությունը թելադրում է էլեկտրական ենթակառուցվածքների արդիականացումը։ Ռիսկերի վերահսկումը պահանջում է արտակարգ կանգառի արձանագրությունների և հիդրավլիկ պաշտպանության համապատասխանության վերանայում՝ առավելագույն բեռի պայմաններում։ Իրականացման բարդությունը մասշտաբավորվում է փոխադրիչի համաժամացման պահանջների և պահեստի կառավարման համակարգի միացման հետ։
🏗️ Տարբերակ Ա
Ձեռքով պալետների փոխանակումը ենթադրում է անկանխատեսելի աշխատուժի ծախսեր, անվտանգության բարձրացված պարտավորություններ և անհամապատասխան արտադրողականություն, որոնք ուղղակիորեն ճնշում են սարքավորումների ընդհանուր արդյունավետությունը բոլոր արտադրական հերթափոխների ընթացքում: Այս ավանդական մեթոդը պահանջում է անձնակազմի անընդհատ համալրում և ստեղծում է անկանխատեսելի աշխատանքային հոսքի ընդհատումներ արտադրության գագաթնակետային ժամանակահատվածներում: Յուրաքանչյուր փոխանակման գործողություն պահանջում է ձեռքով մշակման ժամանակ երեքից հինգ րոպե յուրաքանչյուր տեղափոխման համար՝ ստանդարտ երկհերթափոխային արտադրական պայմաններում: Բեռնատարի տեղադրումը ևս երկուից չորս րոպե է ավելացնում ընդհանուր ցիկլի տևողությանը: Արտադրանքի վնասման մակարդակը MDF կույտերի համար մշտապես հասնում է յոթից տասը տոկոսի և գերազանցում է տասնհինգ տոկոսը ցածր խտության EPS վահանակների համար: Աշխատուժի պահանջները մնում են ֆիքսված՝ մեկ հերթափոխի համար երեքից չորս անձնակազմի վրա՝ անկախ ծավալի տատանումներից: Անվտանգության միջադեպերը հաճախ ներառում են մեջքի լարվածություն, ճզմման վտանգներ և կրկնվող շարժումներով վնասվածքներ: Աշխատանքային հոսքի կայունությունը նվազում է մինչև քառասուն տոկոսով՝ օպերատորի հոգնածության և բարձրացման տեխնիկայի փոփոխության պատճառով:
🔗 Առնչվող ՝ ուսումնասիրեք ավելի շատ լուծումներ
📈 Բ տարբերակ
Ավտոմատացված պալետների փոխիչները ապահովում են չափելի OEE բարելավումներ՝ ստանդարտացնելով ցիկլի ժամանակները, վերացնելով ձեռքով բեռնաթափման ազդեցությունը և ուղղակիորեն համապատասխանեցնելով շարունակական փաթեթավորման գծի համաժամացման պահանջներին: Այս մեխանիկական մոտեցումը վերացնում է ձեռքով բարձրացումը, կայունացնում է ցիկլի ժամանակները և ուղղակիորեն համապատասխանում է շարունակական փաթեթավորման գծի համաժամացման պահանջներին: Հիդրավլիկ հարթակները կիրառում են հինգից քսանհինգ կիլոՆյուտոն սեղմող ուժ՝ ավտոմատ բարձրության զգայունության պայմաններում: Պտտման համակարգերը կատարում են հարյուր ութսուն աստիճանի պտույտներ՝ գումարած կամ հանած զրոյական կետ հինգ աստիճանի անկյունային հանդուրժողականությամբ, ստուգված բեռի քաշի պարամետրերի դեպքում: Ցիկլի ժամանակները կայունանում են քսանից երեսունհինգ վայրկյանի միջև մեկ փոխանակման համար՝ ծանր աշխատանքային պայմաններում: Հզորության պահանջները համապատասխանում են արդյունաբերական եռաֆազ մատակարարման ստանդարտ վարկանիշներին, մինչդեռ PLC կոնֆիգուրացիայի սահմանները կախված են որոշակի մոդելային ճարտարապետության համար ստուգված մատակարարի ձեռնարկներից: Ինտեգրացիոն ինտերֆեյսները աջակցում են փոխադրիչի համաժամեցմանը և պահեստի կառավարման համակարգի տվյալների փոխանակմանը՝ ստուգված հաղորդակցման արձանագրության ստանդարտների համաձայն: Շարժական կողային մամլիչի տարբերակները առաջարկում են ճկուն դիրքավորում գծի ժամանակավոր կարգավորումների համար, մինչդեռ ստացիոնար շրջադարձային մոդելները ապահովում են մշտական ամրացում մեծ ծավալի շարունակական գործողությունների համար:
🛡️ Համեմատական աղյուսակ
Վարչությունը պետք է ստուգի այս կատարողականի չափանիշները տեղանքին բնորոշ բազային աուդիտների համեմատ՝ ապահովելու համար, որ կանխատեսվող արտադրողականության աճը վերածվի ներդրումների չափելի եկամտաբերության և ապահովագրավճարների կրճատման: Ուղղակի կատարողականի չափանիշները ցույց են տալիս, որ ավտոմատացված համակարգերը կրճատում են ցիկլի տևողությունը ութսուն տոկոսով՝ միաժամանակ նվազեցնելով աշխատուժի կախվածությունը մեկ ղեկավարից մեկ հերթափոխի համար բոլոր գործառնական սցենարներում: Վարչությունը պետք է վերանայի այս քանակականացված պարամետրերը օբյեկտի սահմանափակումների համեմատ՝ նախքան գնումների տեխնիկական բնութագրերը վերջնականապես սահմանելը:
| Գնահատման չափը | Ձեռքով պալետի փոխանակում (Ընտրանք A) | Ավտոմատ պալետների փոխարինիչ (տարբերակ B) |
|---|---|---|
| Ցիկլի ժամանակը | 8–12 րոպե մեկ փոխանակման համար | 20–35 վայրկյան մեկ փոխանակման համար |
| Աշխատանքային պահանջներ | 3–4 օպերատոր մեկ հերթափոխի համար | 0.5 վերահսկիչ մեկ հերթափոխի համար |
| Արտադրանքի վնասման մակարդակը | 7–10% (MDF), 10–15% (EPS) | 1–3% բոլոր տեսակի բեռների համար |
| Սեղմման ճնշման կառավարում | Անվերահսկելի, ձեռքով ուժի կիրառում | Կարգավորելի 5–25 կՆ բարձրության սենսորով |
| Պտտման ճշգրտություն | N/A (ձեռքով վերադասավորում) | ± 0.5 ° անկյունային հանդուրժողականություն 180° պտույտի ժամանակ |
| OEE ազդեցության փոփոխական | Բարձր անգործունակություն մշակման ուշացումների պատճառով | Կայուն թողունակության ինտեգրում փոխադրիչների հետ |
Ինտեգրման վերադիր ծախսերը որոշում են ավտոմատացված կոնֆիգուրացիաների երկարաժամկետ շահութաբերությունը: Փոխակրիչի դասավորության հանդուրժողականությունները սովորաբար պահանջում են գումարած կամ հանած երկու միլիմետր ճշգրտություն՝ սխալ մատակարարումները կանխելու համար: Էլեկտրական վահանակները պետք է համապատասխանեն տարածաշրջանային արդյունաբերական անվտանգության կանոնակարգերին՝ անընդհատ աշխատանքային ցիկլերի դեպքում: Սպասարկման ընդմիջումները կախված են աշխատանքային ջերմաստիճանի միջակայքերից և շրջակա միջավայրի փոշու մակարդակից: Ղեկավարությունը պետք է ստեղծի ստանդարտացված ROI հաշվարկման շրջանակ, որը կհետևի OEE-ի բարելավումներին, թափոնների հեռացման ծախսերի կրճատմանը և աշխատողների փոխհատուցման ցածր վճարներին հինգ տարվա տեղակայման հորիզոնում: Տեղակայումից առաջ ստուգեք մատակարարի երաշխիքային պայմանները, որոնք ներառում են հիդրավլիկ կնիքի քայքայումը և փոխանցման տուփի յուղման ժամանակացույցը:
🔗 Տես նաև ՝ Առնչվող սարքավորումներ
⚙️ Ընտրության խորհուրդներ
Գնումների վավերացումը պահանջում է գործառնական, ֆինանսական և անվտանգության թիմերի միջև միջֆունկցիոնալ համաձայնեցում՝ ստուգելու համար, որ սարքավորումների տեխնիկական բնութագրերը համապատասխանում են իրական թողունակության պահանջներին և երկարաժամկետ մասշտաբայնության նպատակներին: Հաստատության կառավարիչները պետք է համապատասխանեցնեն սարքավորումների հզորությունը տարեկան պալետների ծավալի սահմաններին՝ միաժամանակ ստուգելով հատակի տարածքի մաքրությունը և էլեկտրամատակարարման համատեղելիությունը՝ մատակարարների հետ պայմանագրերը վերջնականապես կնքելուց առաջ: Գնումների որոշումները պահանջում են խիստ համապատասխանեցում առկա նյութերի մշակման ենթակառուցվածքների և երկարաժամկետ գործառնական մասշտաբայնության նպատակների հետ: Քսան հազար պալետից ավելի տարեկան փոխանակման ծավալները արդարացնում են ավտոմատացված կապիտալ ներդրումները՝ աշխատուժի ուղղակի տեղաշարժի և վնասի հետ կապված պահանջների կրճատման միջոցով: Ջերմային մշակմամբ կամ սանիտարական հիմքի հարթակներ պահանջող գործողությունները օգտվում են արագ փոփոխվող ամրակման հարմարանքներից, որոնք պահպանում են համապատասխանությունը առանց ձեռքով վերակազմակերպման: Հատակի տարածքի սահմանափակումները նպաստում են կոմպակտ շարժական կոնֆիգուրացիաներին, մինչդեռ մշտական տեղադրման գծերը պահանջում են ստացիոնար ամրացում՝ երկաթբետոնե խարիսխով: Իրականացնել փորձնական գործարկում՝ թաղանթի լարվածության պահպանման և պալետների հավասարեցման հանդուրժողականությունները ստուգելու համար՝ մինչև լրիվ տեղակայումը: Ղեկավարությունը պետք է հաշվարկի սեփականության ընդհանուր արժեքը՝ օգտագործելով OEE-ի կանխատեսվող շահույթը, ցածր վնասվածքների մակարդակից ապահովագրական վճարների նվազեցումը և թափոնների հեռացման ծախսերի նվազեցումը: Միջբաժինային հաստատումը ապահովում է, որ ֆինանսական կանխատեսումները համապատասխանեն գործառնական իրականությանը, կանխելով շրջանակի սողալը իրականացման փուլերում:
Գնման որոշման ստուգաթերթիկ
-
Համոզվեք, որ հարթակի չափերի առավելագույն չափերը համապատասխանում են արտադրական թույլատրելի սահմաններին։
-
Ստուգեք էլեկտրամատակարարման համատեղելիությունը գործող կայանի ենթակառուցվածքի և հարմոնիկ աղավաղման սահմանների հետ։
-
Հաստատեք սեղմման ճնշման միջակայքերը արտադրանքի փխրունության շեմերի համեմատ գագաթնակետային բեռի պայմաններում։
-
Վերանայեք PLC ինտեգրման արձանագրությունները WMS միացման և փոխադրիչների համաժամացման ստանդարտների համար։
-
Աուդիտի ենթարկեք անվտանգության համապատասխանության փաստաթղթերը՝ հիդրավլիկ պաշտպանիչի պահանջների և արտակարգ իրավիճակներում արձագանքման ժամանակի համար։
🛡️ Համապատասխանության նշում . Այս սարքավորումը նախագծված է ISO և CE պահանջներին համապատասխանելու համար: Գնումից առաջ ստուգեք կոնկրետ հավաստագրերը արտադրողի հետ:
ՀՏՀ
Հարց. Ի՞նչ մատակարարի փաստաթղթեր պետք է ստուգվեն ավտոմատացման պայմանագիրը կնքելուց առաջ: Պատասխան. Գնումների թիմերը պետք է պահանջեն հավաստագրված բեռի կայունության հաշվետվություններ, հիդրավլիկ ճնշման փորձարկման վկայականներ և մանրամասն սպասարկման ժամանակացույցեր, որոնք համապատասխանում են ձեր հաստատության շրջակա միջավայրի պայմաններին: Հաստատեք, որ երաշխիքի պայմանները հստակորեն ներառում են կնիքների քայքայումը, փոխանցման տուփի յուղման ընդմիջումները և PLC ներկառուցված ծրագրերի թարմացումները՝ առաջին երեք տարիների ընթացքում անսպասելի կապիտալ ծախսերը կանխելու համար: Գնման պատվերի հաստատումից առաջ համեմատեք այս փաստաթղթերը ներքին անվտանգության աուդիտների հետ:
Հարց. Ինչպե՞ս պետք է ղեկավարությունը կառուցի ROI վավերացման շրջանակը պալետների մշակման ավտոմատացման համար: Պատասխան. Ֆինանսական և գործառնական ղեկավարները պետք է բազային ցուցանիշներ սահմանեն ներկայիս աշխատանքային ժամերի, արտադրանքի վնասման մակարդակների և OEE կորուստների համար նախքան տեղադրումը: Տեղակայումից հետո հետևումը պետք է համեմատի իրական ցիկլի ժամանակը կանխատեսվող արտադրողականության աճի հետ, մինչդեռ ապահովագրական ապահովագրողները կարող են ճշգրտել վճարները՝ հիմնվելով աշխատանքային վնասվածքների հետ կապված հայցերի և նյութական կորուստների ստուգված կրճատումների վրա: Սահմանեք եռամսյակային վերանայման փուլեր՝ սպասարկման ժամանակահատվածները ճշգրտելու և ֆինանսական կանխատեսումները վերակարգավորելու համար՝ արտադրության ծավալների մասշտաբին զուգընթաց: