Overview
Արտահանման մետաղալարե կծիկների դեպքում փաթեթավորման գործընթացը պետք է պաշտպանի արտադրանքը ֆիզիկական վնասներից և խոնավությունից՝ միաժամանակ ապահովելով մաքսայինի համար ճշգրիտ փաստաթղթավորում: Ավտոմատացված տիպիկ գիծը մշակում է 30 կգ-ից մինչև 6,500 կգ-ից ավելի կծիկներ՝ դրանք տեղափոխելով բեռնաթափման, ամրացման, փաթեթավորման, կշռման և պիտակավորման կայաններով: Համակարգը նախագծված է կծիկների ամբողջականությունը պահպանելու համար ծովային փոխադրումների ժամանակ, որտեղ խոնավությունը և բեռնաթափման սթրեսը զգալի են:
Ինչ է անհրաժեշտ արտահանման մետաղալարերի կծիկային փաթեթի համար
Ծովային ճանապարհով տեղափոխվող մետաղալարե կծիկը պահանջում է երեք կարևոր պաշտպանություն։ Նախ, ամրակները պետք է ամուր պահեն առանձին օղակները, երբ կծիկը բարձրացվում և թափահարվում է տեղափոխման ընթացքում։ Երկրորդ, խոնավության պատնեշը կարևոր է՝ խոնավ օդում շաբաթների ընթացքում ժանգը և ջրային բծերը կանխելու համար։ Երրորդ, կծիկը պետք է ունենա ճիշտ քաշ և պիտակավորման տվյալներ, որպեսզի այն կարողանա դուրս գալ անցքից և հասնել ճիշտ հաճախորդին։
Ձեռքով փաթեթավորումը հիմնված է կռունկի, ձեռքի ամրացման գործիքի, փաթեթավորման համար նախատեսված երկու մարդու և առանձին կշեռքի վրա: Այս մոտեցումը դանդաղ է և անհամապատասխան: Ավտոմատացված գիծը յուրաքանչյուր քայլը հատկացնում է առանձին կայանի՝ կծիկը տեղափոխելով դրանց միջև փոխակրիչների վրա՝ միատարր որակ և ավելի բարձր արտադրողականություն ապահովելու համար:
Հավաքման դարակից մինչև պիտակավորված կծիկ
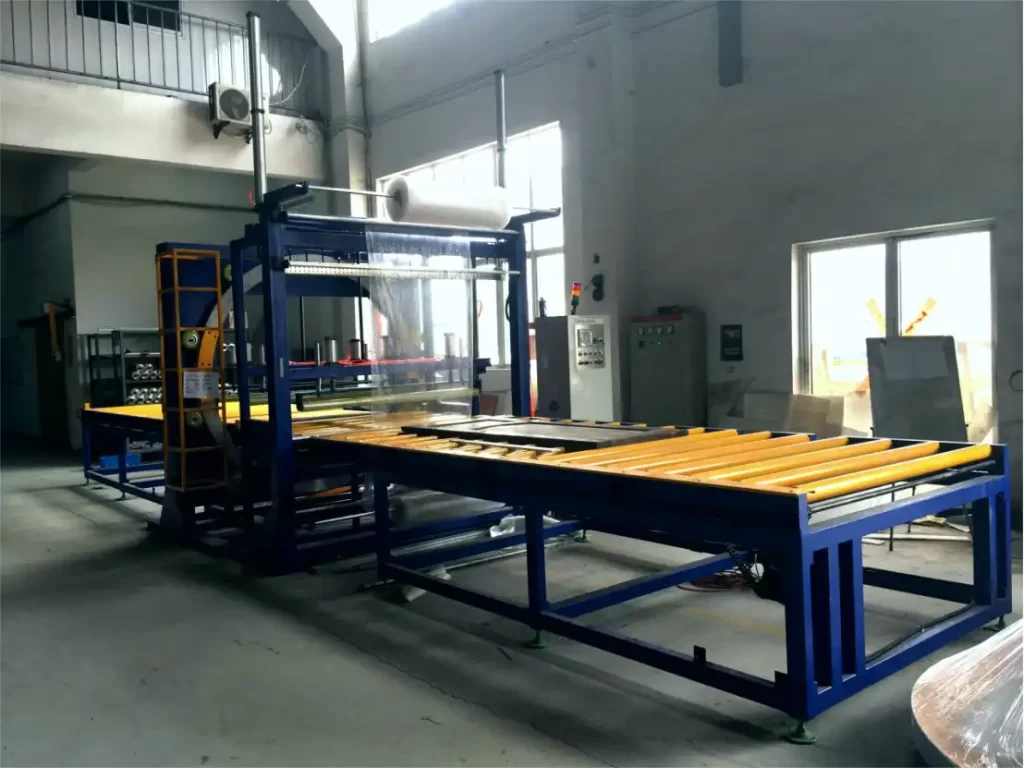
Գործընթացը սկսվում է բեռնաթափումից։ Կծիկը կանգնած է ուղղահայաց հավաքման դարակի վրա՝ ուղղահայաց հենարաններով։ Մանիպուլյատորը բռնում է կծիկը և դուրս է քաշում այն, երբ դարակը թեքվում է դեպի ետ, ապա տեղադրում այն գլանաձև փոխակրիչի վրա։ Այս մեխանիզմը ապահովում է հարթ տեղափոխում՝ առանց կծիկի եզրերը վնասելու։
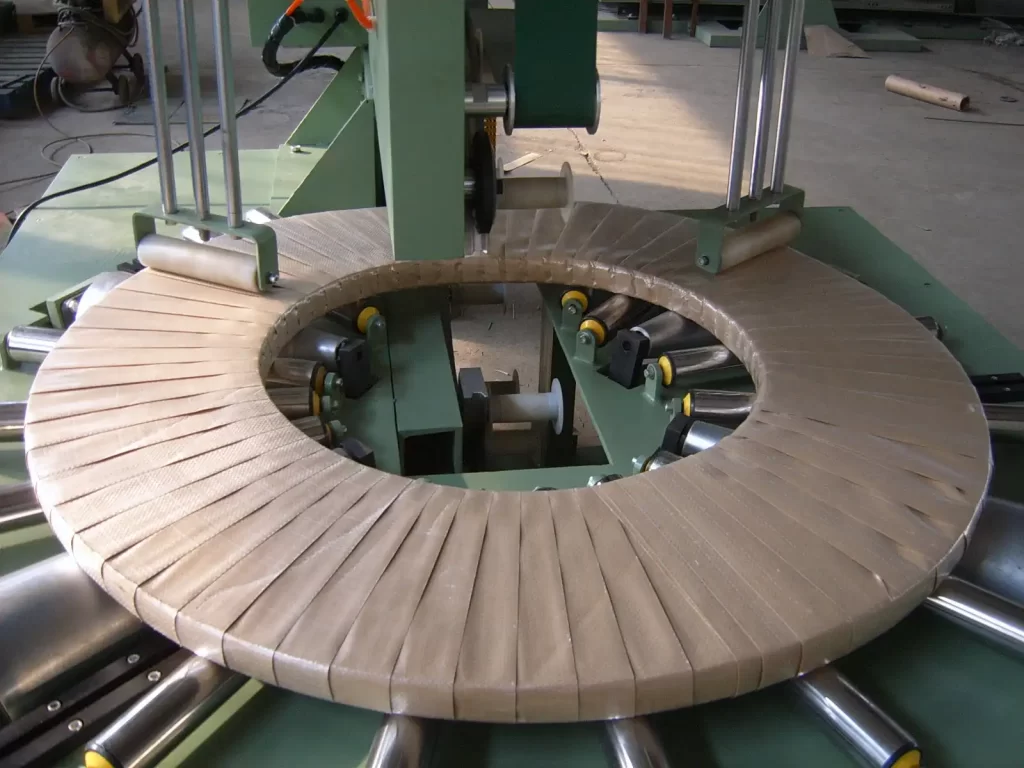
Հաջորդը ժապավենի ամրացումն է: Կանաչ PET ժապավենը տեղադրվում է վերևի սարքից: Կապող գլխիկը լարում է ժապավենը կծիկի հատվածի շուրջը և կնքում այն: Այնուհետև կծիկը անցնում է հաջորդ դիրքին՝ անհրաժեշտության դեպքում լրացուցիչ ժապավեններ տեղադրելու համար:
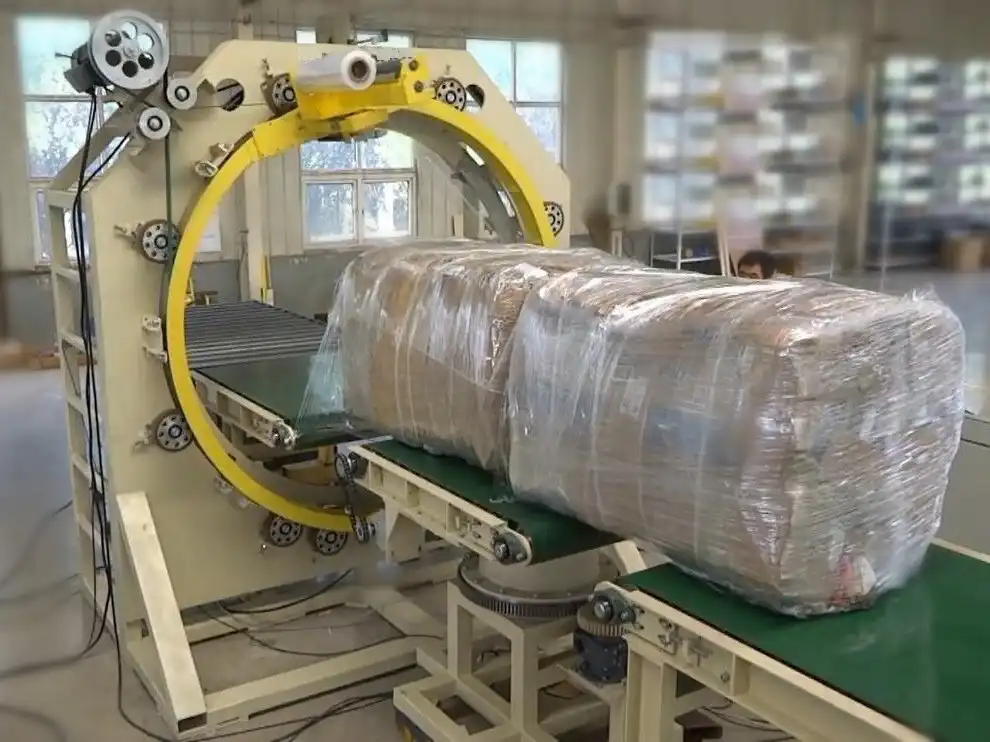
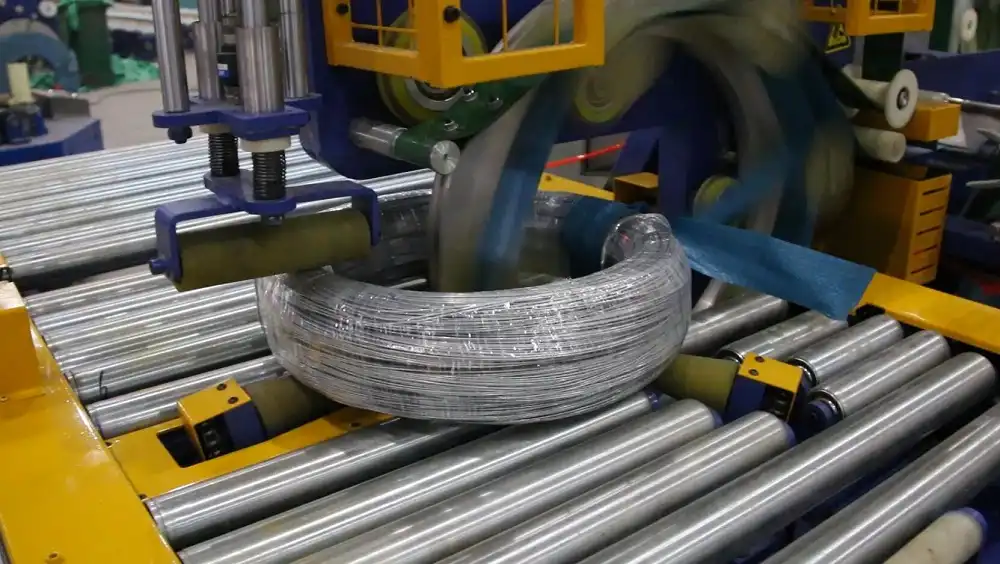
Փաթեթավորումը հաջորդում է ժապավենակապմանը: Առանձին թղթե և թաղանթային կայանները փաթաթում են կծիկը անցքի միջով: Յուրաքանչյուր կայան ունի իր սեփական օղակը՝ նյութը քսելու համար: Այս բաժանումը թույլ է տալիս ճշգրիտ քսել երկու պաշտպանիչ շերտերը:
Հաջորդը կշռումն է։ Փոխակրիչի մեջ ինտեգրված կշեռքը կշռում է կծիկը։ Ցուցմունքը ցուցադրվում է վահանակի վրա՝ ապահովելով, որ գրանցված քաշը համապատասխանի ֆիզիկական արտադրանքին։
Վերջապես, կատարվում է պիտակավորումը: Տպագրող և պիտակավորող սարքը ամրացնում է պիտակը կծիկի տվյալներով: Այնուհետև կծիկը տեղափոխվում է ելքային խողովակ՝ դարսելու համար: Կառավարման վահանակի վրա տեղադրված ազդանշանային աշտարակը ցույց է տալիս գծի վիճակը, իսկ դեղին ցանցե պաշտպանիչները ծածկում են ամրացման և փաթեթավորման միավորների վերևում գտնվող շարժական մասերը՝ անվտանգության համար:
Այստեղ մեկ սահման է կարևոր. տեսանյութը հավաքող դարակից անցնում է ժապավենների և ձգվող թաղանթի միջով, ուստի կշռումը և պիտակավորումը նկարագրվում են գծային կառուցվածքից, այլ ոչ թե տեսահոլովակից։
Որո՞նք են գծի հիմնական տեխնիկական սահմանները և տեխնիկական բնութագրերը։
Այս գծերի տեխնիկական բնութագրերը տարբերվում են՝ կախված նախագծի պահանջներից: Հետևյալ աղյուսակը ներկայացնում է հնարավորությունների բնորոշ շրջանակը: Այս արժեքները հաստատվում են յուրաքանչյուր նախագծի համար՝ հիմնվելով կծիկի կոնկրետ չափերի և ելքային նպատակների վրա:
| կետ | Մետաղալարային կծիկների փաթեթավորման գիծ |
|---|---|
| Խողովակների կշիռը | 30 կգ-ից մինչև 6,500 կգ և ավելի, թեթևից մինչև ծանր լարեր |
| Կծիկ OD | 500–1,500 մմ |
| Coil ID | 300, 508 կամ 610 մմ |
| Կծիկի լայնությունը | 20–500 մմ |
| Արտադրողականություն | Ժամում 20–40 կծիկ, կախված ավտոմատացումից |
| բարձրահասակ | մինչև 35 վայրկյան մեկ ցիկլի համար, PET կամ պողպատե գլխիկ |
| Ամփոփում | 20–120 վրկ մեկ կծիկի համար |
| Փաթեթավորման կայաններ | երկու՝ ֆիլմ և թուղթ |
| քաշով | ավտոմատ, 1/3,000 ճշգրտությամբ |
| Պիտակավորում | տպել և կիրառել |
| Վերահսկել | Siemens S7-1200 կամ 1500F PLC, 12–15 դյույմանոց սենսորային էկրան |
| Կոնտակտային մակերեսներ | Պոլիուրեթանային ծածկույթով գլանակներ և թեքիչներ |
Այդ աղյուսակը կարդացեք որպես գծային ընտանիքի մոդուլային շարք, այլ ոչ թե որպես տեսախցիկի առջև գտնվող սարքի նկարագրություն: Տեսանյութում երևում է մեկ կոնֆիգուրացված բջիջ՝ կանաչ ձգվող թաղանթ, կանաչ PET ժապավեն, գլանաձև փոխադրիչ և թեքվող դարակ, և չի երևում 6,500 կգ կծիկ, թղթի կայան, կշեռք կամ պիտակավորող սարք: Թղթե փաթեթավորումը, ծանր կծիկի կոնֆիգուրացիան, կշռումը և պիտակավորումը ավելացվում են յուրաքանչյուր նախագծի համար, ուստի համադրությունը հաստատեք մատակարարի հետ:
Գործող օրինակ՝ ամենադանդաղ կայանը սահմանում է արագությունը
Թողունակությունը հասկանալու համար անհրաժեշտ է վերլուծել յուրաքանչյուր կայարանում ծախսված ժամանակը: Գծի ընդհանուր արագությունը որոշվում է հաջորդականության ամենադանդաղ կայարանով: Այս սկզբունքը կարևոր է գիծը նախագծելիս՝ ժամային որոշակի նպատակներին հասնելու համար:
Պատկերացրեք մի գործարան, որը պետք է ժամում առաքի 36 կծիկ։ Նրանց կոնկրետ կծիկների դեպքում թղթե փաթեթավորումը տևում է 90 վայրկյան, թաղանթային փաթեթավորումը՝ 60 վայրկյան, իսկ ժապավենային ամրացումը՝ 35 վայրկյան։ Սրանք հաճախորդների պատկերազարդ թվեր են գծի տիպիկ փաթեթավորման տեսականու շրջանակներում։
Ժամում 36 պարույր արտադրելու համար գործարանին անհրաժեշտ է 100 վայրկյան մեկ պարույրի համար (3,600 վայրկյան ÷ 36): Եթե մեկ փաթեթավորման կայանում հաջորդաբար իրականացվեր թղթի և թաղանթի փաթեթավորում, ապա կպահանջվեր 150 վայրկյան (90 + 60): Սա կսահմանափակեր գիծը մինչև ժամում 24 պարույր:
Երկու առանձին փաթեթավորման կայաններ անընդմեջ օգտագործելով՝ պարույրները միաժամանակ անցնում են երկուսի միջով։ Թղթի կայանը տևում է 90 վայրկյան, իսկ թաղանթային կայանը՝ 60 վայրկյան։ Ամենադանդաղ կայանը՝ թղթի 90 վայրկյանանոց կայանը, որոշում է տեմպը։ Սա թույլ է տալիս ժամում 40 պարույր (3,600 ÷ 90), ինչը գերազանցում է 36 պարույրի պահանջը։
Փոկերի կապման ժամանակը նույնպես ազդում է արագության վրա: Եթե մեկ փոկի համար փոկերի կապման ցիկլը 35 վայրկյան է, երկու փոկերի համար անհրաժեշտ է 70 վայրկյան, ինչը տեղավորվում է 100 վայրկյանի բյուջեի սահմաններում: Երեք փոկերի համար անհրաժեշտ է 105 վայրկյան, ինչը պարույրը կնվազեցնի մինչև ժամում 34 պարույր: Այս դեպքում փոկերի կապումը դառնում է խոչընդոտ: Երկրորդ փոկերի գլխիկ ավելացնելը կամ փոկերի քանակը նվազեցնելը կարող է լուծել այս խնդիրը:
Ընդհանուր կանոնն է՝ ժամում կծիկներ = 3,600 ÷ (կայանի ամենաերկար ժամանակը + t), որտեղ t-ն կայանների միջև փոխանցման ժամանակն է։ Այս փոխանցման ժամանակը սահմանված է դասավորության նախագծում։
Արտահանման թղթերի կշռում և պիտակավորում
Ճշգրիտ փաստաթղթավորումը կենսական նշանակություն ունի արտահանման համապատասխանության համար: Կշեռքը կշռում է գծի վրա գտնվող յուրաքանչյուր կծիկ՝ ապահովելով, որ պիտակի վրա նշված քաշը համապատասխանի իրական կծիկին: 1/3,000 ճշգրտությամբ, 3,000 կգ չափի կշեռքը լուծվում է 1 կգ աճով:
Պիտակավորողը քաշի և կծիկի տվյալները տպում է անմիջապես պիտակի վրա: PLC-ն և HMI-ն փաթեթավորման տվյալները հետևում են առցանց: Այս ինտեգրումը թույլ է տալիս փաթեթավորման ցուցակներ և պորտային փաստաթղթեր ստեղծել նույն տվյալների աղբյուրից՝ կրճատելով սխալները և վարչական ժամանակը:
Կայքի պայմանները
Նշված աշխատանքային միջակայքը -10 °C-ից մինչև +45 °C է, որը հաստատվում է յուրաքանչյուր նախագծի համար: Այնուամենայնիվ, էլեկտրական պահարանները պահանջում են 23 ± 2 °C ջերմաստիճանի օդորակում: Սա հատկապես կարևոր է տաք, խոնավ պորտային կողմի գործարաններում, որտեղ ջերմության կուտակումը կարող է ազդել էլեկտրոնային բաղադրիչների վրա:
Բոլոր հպվող մակերեսները, որոնք դիպչում են մետաղալարին, ներառյալ գլանները և թեքիչները, պատված են պոլիուրեթանային ծածկույթով: Այս ծածկույթը կանխում է ցինկապատ կամ պատված մետաղալարի քերծվածքները տեղափոխման ընթացքում:
Գծը պարունակում է նաև պնևմատիկ տարրեր՝ մանիպուլյատոր, ամրացնող գլխիկ և անվտանգության կողպեքներ, ուստի այն կարիք ունի մաքուր, չոր սեղմված օդի մատակարարման: Պահանջվող աշխատանքային ճնշումը, օդի սպառումը և ֆիլտրման աստիճանը չեն որոշվում մեքենայի տեսակով. հաստատեք դրանք մատակարարի հետ ձեր պատվիրած սարքի համար, և չորացրեք ու ֆիլտրեք մատակարարումը օգտագործման կետում: Նախատեսեք օդի իջեցման վայրը և պահարանի տեղը փոխադրիչի դասավորության համաձայն, քանի որ երկուսն էլ սահմանափակում են, թե ինչպես է գիծը համապատասխանում հատակին:
Անվտանգություն և EN 415-10
Անվտանգությունը նախագծման հիմնական նկատառումն է: Սարքավորումը կառուցված է CE պահանջներին համապատասխան, որտեղ EN 415-10-ը որպես հղման ստանդարտ է և ISO 12100 ռիսկի գնահատում: Հիմնական վտանգների թվում են մանիպուլյատորը, ամրացնող գլխիկը, պտտվող փաթաթող օղակները և փոխակրիչները:
Կայանների վերևում գտնվող շարժական մասերը ծածկված են ցանցային պաշտպանիչներով։ Մանիպուլյատորը և փոխակրիչները ցանկապատված են՝ փոխկապակցված դարպասներով կամ լուսային վարագույրներով, որոնք ընտրվում են ռիսկի գնահատման հիման վրա։ Այս անվտանգության առանձնահատկությունները ապահովում են, որ գիծը կանգ առնի, եթե ինչ-որ մեկը մտնի վտանգավոր տարածք։ Ազդանշանային աշտարակը ցույց է տալիս, թե երբ է գիծը գտնվում ավտոմատ ռեժիմում։
Կարևոր է նշել, որ մատակարարված մեքենայի հավաստագրումը հաստատվում է նախագծի պատվիրման պայմանագրում: EN 415-10-ը ծառայում է որպես նախագծման հղում, իսկ ISO 12100-ը՝ ռիսկերի գնահատման մեթոդ: Մենք չենք պահանջում հավաստագիր, այլ հաստատում ենք համապատասխանությունը պայմանագրով:
Ընտրության ստուգաթերթիկ. ինչ ուղարկել մեզ։
Ձեր կարիքներին համապատասխանող կոնֆիգուրացիա ստանալու համար, խնդրում ենք տրամադրել հետևյալ տվյալները.
- Կծիկի արտաքին տրամագիծը, ներքին տրամագիծը և լայնությունը, ներառյալ ամենափոքր և ամենամեծ չափերը։
- Ամենածանր կծիկի քաշը։
- Պահանջվող կծիկները մեկ ժամում։
- Ժապավենի տեսակը՝ PET կամ պողպատ, և ժապավենների քանակը մեկ կծիկի վրա։
- Փաթեթավորման տեսակը՝ թուղթ, թաղանթ կամ երկուսն էլ, և կիրառման հերթականությունը։
- Պիտակի տվյալների պահանջները և անհրաժեշտ մասշտաբի հզորությունը։
Հաջորդ քայլը
Իրական կոնֆիգուրացիա ստանալու համար, խնդրում ենք ուղարկել ձեր կծիկների չափսերը, ժամային վարձատրությունը և փաթեթավորման նյութերը info@fhopepack.com հասցեով : Մենք կպատասխանենք առաջարկով՝ մանրամասները հաստատելուց հետո: Սա ապահովում է, որ առաջարկը ճշգրիտ արտացոլի ձեր կոնկրետ գործառնական պահանջները: