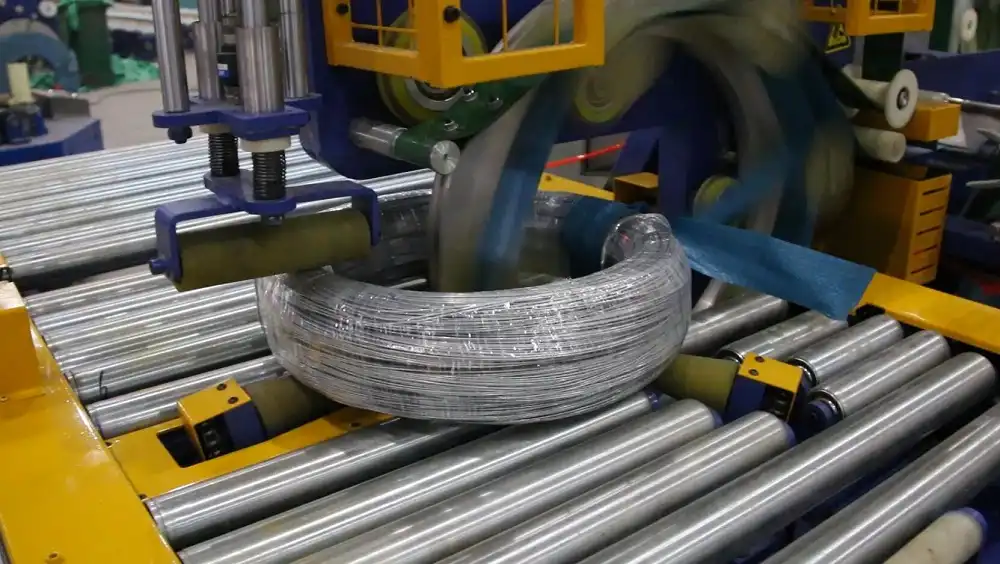
Գործադիր ամփոփում Մենք պողպատե մետաղալարը ավտոմատ կերպով փաթեթավորում ենք փաթաթող սարքի վրա, որը չափում է մետաղալարը, փաթաթում այն կծիկի մեջ, կտրում այն սահմանված երկարությամբ և անցկացնում անցքի միջով: Փաթաթող սարքը աշխատում է 200–800 մ/րոպե արագությամբ և մեկ գլխիկի վրա արտադրում է ժամում մոտ 20 փաթաթան կամ երկու գլխիկի վրա 40: Փաթաթող գլխիկը կապում է պոլիպրոպիլենային ժապավենը 2–6 կետերում, միացումներով ժապավենի կոտրման բեռի մոտ 75–80%-ում: Գործված օրինակը կծիկի քաշը վերածում է մետաղալարի երկարության և ստուգում է ժամային դրույքաչափը:
Բառը
- Ձգված մետաղալարից մինչև վաճառելի կծիկ
- Ակումուլյատոր, հաշվիչ, փաթաթիչ, կտրիչ և կապիչ
- Մեկ կծիկ, քայլ առ քայլ
- Պտտման և ամրացման տվյալներ
- Աշխատված օրինակ՝ լարի երկարությունը և ժամում կծիկների քանակը
- Որքա՞ն ամուր է PP ժապավենային միացումը
- Ընտրության ստուգաթերթիկ. ինչ ուղարկել մեզ։
- Անվտանգություն և EN 415-10
- Ինժեներական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը
- Առնչվող ընթերցանություն
- Աղբյուրներ
Ձգված մետաղալարից մինչև վաճառելի կծիկ
Կապող, կապող և փոքր պողպատե մետաղալարերը վաճառվում են երկարությամբ կամ քաշով։ Յուրաքանչյուր պարույր պետք է պահպանի իր ձևը, ունենա ճիշտ երկարությունը և կապված մնա մինչև հաճախորդը բացի այն։ Ձեռքով փաթաթելը և կապելը հանգեցնում է անհարթ և սխալ երկարության պարույրների։
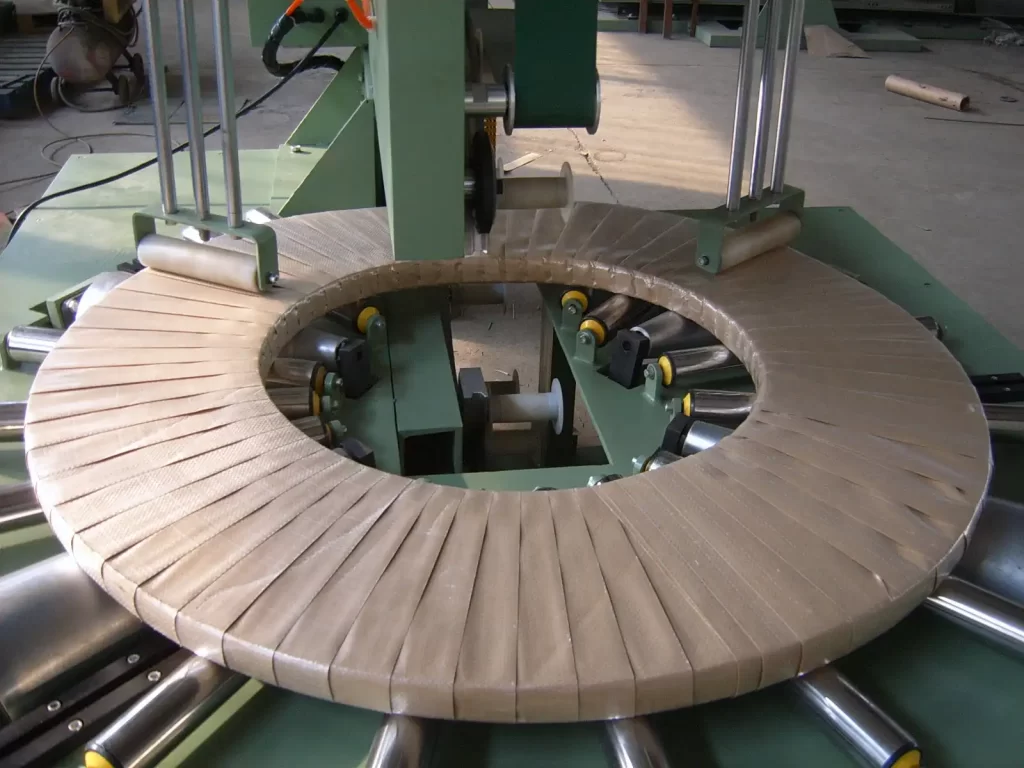
Ավտոմատ պարույրային սարքը մետաղալարը վերցնում է ուղիղ գծից: Այն հաշվում է երկարությունը, փաթաթում սովորական պարույրը, կտրում մետաղալարը և ամրացնում այն, նախքան այն մեքենայից դուրս գալը: Ավարտված պարույրները դասավորվում են շարքերով՝ պատրաստ պալետների կամ ստվարաթղթե տուփերի համար:
Ակումուլյատոր, հաշվիչ, փաթաթիչ, կտրիչ և կապիչ
Ուղղահայաց կուտակիչ։ Այն պահեստավորում է 5–20 մ մետաղալար և պահպանում է լարվածությունը կայուն, այնպես որ փաթաթիչը չի գերձգում կամ չի կոտրում մետաղալարը։ Սահմանափակող անջատիչները կանգնեցնում են մեքենան, եթե մետաղալարը կոտրվում է։
Չափիչի հաշվիչ։ Վերին և ստորին կոդավորիչի անիվները հաշվում են երկարությունը մինչև սանտիմետր։ Ստորին անիվը ծածկված է պոլիուրեթանային նյութով, որպեսզի այն չդեֆորմացնի լարը, իսկ միակողմանի կրողը կանխում է լարի հետընթացը։
Փաթաթող գլխիկ։ Սերվոկառավարվող անցումը լարը տեղադրում է կծիկի կանոնավոր ձևի համար։ Գլուխը կանգ է առնում սահմանված երկարության վրա և բացվում՝ կծիկն ազատելու համար։
Կտրիչ: Վակուումային կարծրացված համաձուլվածքային պողպատից պատրաստված դարպասային կտրիչը կտրում է մետաղալարը սահմանված երկարությամբ:
Կեռիկ։ Գլուխը պոլիպրոպիլենային ժապավենը անցկացնում է կծիկի անցքի միջով, լարում այն և կնքում շփման եռակցման միջոցով՝ կծիկի շուրջ 2-6 կետերում։
Մեկ կծիկ, քայլ առ քայլ
- Լարը կուտակիչից անցնում է հաշվիչի միջով։
- Փաթաթան գլխիկը վերցնում է մետաղալարը, և տրավերսը հավասարաչափ է դասավորում այն։
- Սահմանված երկարությանը մոտ փաթաթիչը դանդաղում է։ Այդ երկարության վրա այն կանգ է առնում։
- Կտրիչը կտրում է մետաղալարը։
- Պահիչը ամրացնում է կծիկը և տեղափոխում այն ամրացման կայան։
- Կցորդիչը կապում է այն ծրագրավորված կետերում, և կծիկը ազատվում է։
Երկու գլխիկներով մեկը փաթաթվում է, մինչդեռ մյուսը կտրվում և ամրացվում է, որպեսզի մետաղալարը չկանգնի։
Պտտման և ամրացման տվյալներ
| կետ | Ավտոմատ մետաղալարերի փաթաթան |
|---|---|
| Փաթաթման արագություն | 200–800 մ/ր |
| Արտադրողականություն | մոտ 20 պարույր/ժամ մեկ գլխիկի վրա, 40՝ երկուսի վրա |
| Երկարության հաշվարկ | մինչև 0.01 մ |
| Կոլեկտոր | 5–20 մ մետաղալար |
| Կենտրոնական բարձրություն | Հատակից 1,000 մմ հեռավորության վրա |
| Մատակարարում | 380 կամ 440 Վ, 60 Հց |
| Ուսադիր | Պոլիպրոպիլեն, 8–10 մմ լայնությամբ, 0.8 մմ հաստությամբ |
| Կապման կետեր | 2–4 կոմպակտ կծիկավորիչի վրա, 3–6 բարձր արագության գծի վրա |
| Միացյալ | շփման (թրթռման) եռակցում, կծիկի առջևի մասում |
| Համատեղ արդյունավետություն | ժապավենի կոտրման բեռի մոտ 75–80%-ը |
| Վերահսկել | PLC և HMI՝ պահպանված բաղադրատոմսերով |
PLC-ն պահպանում է կծիկի բաղադրատոմսերը: Արտադրանքը փոխելու համար օպերատորը բեռնում է երկարության, կծիկի լայնության և մետաղալարի տրամագծի պահպանված բաղադրատոմսը:
Աշխատված օրինակ՝ լարի երկարությունը և ժամում կծիկների քանակը
Գործարանը վաճառում է 25 կգ 2.0 մմ պողպատե մետաղալարի կծիկներ և մեկ գծից ժամում պահանջում է 18 կծիկ։ Սրանք հաճախորդների պատկերավոր թվեր են։
Մեկ կծիկի համար մետաղալարի երկարությունը։ Մետաղալարի լայնական հատույթը π ÷ 4 × 2.0² = 3.14 մմ² է։ 7,850 կգ/մ³ քաշով մեկ մետրը կշռում է 3.14 × 10⁻⁶ × 7,850 = 0.0247 կգ։ Այսպիսով, 25 կգ քաշով կծիկը 25 ÷ 0.0247 = 1,014 մ է։
Փաթաթման ժամանակ։ 400 մ/րոպե արագության դեպքում՝ 1,014 ÷ 400 = 2.5 րոպե, կամ մոտ 152 վրկ։ 800 մ/րոպե առավելագույն արագության դեպքում այն կազմում է 76 վրկ։
Մեկ գլխիկ։ Ժամում 18 պարույրը տալիս է 3,600 ÷ 18 = 200 վրկ մեկ կծիկի համար։ Փաթաթումը տևում է 152 վրկ, ուստի դանդաղեցման, կտրման, ամրացման և արձակման համար մնում է 200 − 152 = 48 վրկ։ Մեկ կամ երկու գլխիկ ընտրելուց առաջ ժամանակացրեք ձեր սեփական ամրացման ցիկլը t այդ 48 վրկ-ի հետ։
Ընդհանուր կանոն։ Ժամում պարույրների քանակը մեկ գլխիկի համար = 3,600 ÷ (L ÷ v + t), որտեղ L-ը մետաղալարի երկարությունն է, v-ն՝ փաթաթման արագությունը, իսկ t-ն՝ ձեր կծիկի կտրման և ամրացման ժամանակը։ Ավելի բարակ մետաղալարը նշանակում է ավելի երկար L նույն քաշի դեպքում, ուստի անհրաժեշտ է ավելի արագ v կամ երկու գլխիկ։
Որքա՞ն ամուր է PP ժապավենային միացումը։
Միացումը շփման եռակցման եղանակ է. գլխիկը տատանում է երկու ժապավենների շերտերը, մինչև դրանք միաձուլվեն։ Այն կրում է ժապավենի սեփական կոտրման բեռի մոտ 75–80%-ը։ Այսպիսով, կապի ամրությունը կազմում է ժապավենի կոտրման բեռի 0.75-ից 0.80 × բազմապատկած ժապավենների քանակով։
Եթե զսպանակը բացվում է բռնելու ժամանակ, ժապավենը փոխելուց առաջ ավելացրեք ամրացման կետերը: 3-6 կետանոց ամրացնող սարքը նաև ընդունում է 10 մմ ժապավեն:
Ընտրության ստուգաթերթիկ. ինչ ուղարկել մեզ։
- Մետաղալարի տեսակը և տրամագծի միջակայքը։
- Կծիկի քաշը կամ երկարությունը, ինչպես նաև կծիկի ID-ն, արտաքին տրամագիծը և լայնությունը։
- Մուտքային մետաղալարի գծի արագությունը։
- Պտտվող պարույրներ ժամում։
- Ժապավեն՝ PP լայնություն և կետերի քանակ։
- Ինչպես են դուրս գալիս կծիկները՝ փոխադրիչով, պալետով կամ ստվարաթղթե տուփով։
Անվտանգություն և EN 415-10
CE շուկաների համար մենք որպես հղում ենք կիրառում EN 415-10-ը՝ ISO 12100-ի ռիսկի գնահատմամբ: Հիմնական վտանգներն են պտտվող փաթաթող գլխիկը, լարվածության տակ գտնվող մետաղալարը, կտրիչը և ամրացնող գլխիկը:
Մեքենան անմիջապես կանգ է առնում, եթե լարը կտրվում է, իսկ սահմանափակիչ անջատիչները պաշտպանում են կուտակիչի երկու ծայրերը: Երբ լարը աշխատում է, ձեռքերը հեռու պահեք փաթաթիչի և կտրիչի տարածքից, և ցանկապատեք այն խցիկը, որտեղ կծիկները պահվում են:
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Կարո՞ղ ենք փոխել կծիկի երկարությունը մեքենայի աշխատանքի ընթացքում: Պատասխան. Այո: Կծիկի երկարությունը և լարի արագությունը կարող են կարգավորվել HMI-ի վրա աշխատանքի ընթացքում: Նոր լարի տրամագծի համար բեռնեք համապատասխան պահպանված բաղադրատոմսը:
Հ. Որքանո՞վ է ճշգրիտ երկարությունը: Պատասխան. Հաշվիչը հաշվում է մինչև սանտիմետր, և փաթաթիչը դանդաղում է սահմանված երկարությունից առաջ:
Հ. Կարո՞ղ է այն աշխատել մեր գծագրման գծով: Պատասխան. Այո: Ակումուլյատորը և համաժամանակյա ընդունման կառավարումը համապատասխանեցնում են փաթաթիչը մուտքային լարին:
Հարց. Ո՞ր ստանդարտներով եք կառուցում: Պատասխան. EN 415-10-ը մեր CE հղումն է՝ ISO 12100 ռիսկի գնահատմամբ:
Հաջորդ քայլը
- Ուղարկեք ձեր լարի չափը, կծիկի քաշը և ժամում կծիկները էլեկտրոնային փոստով դեպի info@fhopepack.com.
- Մենք պատասխանում ենք 24 ժամվա ընթացքում՝ ներկայացնելով առաջարկ, մեկ կամ երկու գլխիկներով և ժապավենի դասավորությամբ։
- Մենք ուղարկում ենք դասավորության նկար ձեր մետաղալարի վերջի համար։
Առնչվող ընթերցանություն
- Ավտոմատ մետաղալարերի փաթաթան՝ ամրակապով
- Պողպատե մետաղալարերի ավտոմատ փաթաթման և ամրացման մեքենա
- Ինչպես ընտրել փաթեթավորման գիծ պողպատե մալուխի մետաղալարերի կծիկի համար
- Ավտոմատ պողպատե մետաղալար փաթաթող սարք՝ մետաղալարը փաթաթելու և ամրացնելու համար
Աղբյուրներ
- Տեխնիկական բնութագրեր՝ FHOPE ավտոմատ մետաղալարերի փաթաթման և ավտոմատ պողպատե մետաղալարերի փաթաթման ու ամրացման ապրանքի էջեր
- Մեքենայի տեսանյութ. պողպատե մետաղալարի փաթաթում և ժապավենապատում YouTube-ում
- Մետաղալարի երկարությունը և ժամում կծիկները. մեր մշակված օրինակը, մետաղալարի նկարազարդ նկարներ
- Ստանդարտներ՝ EN 415-10 (փաթեթավորման մեքենաներ, ընդհանուր անվտանգություն); ISO 12100:2010
Վերջին անգամ վերանայվել է՝ 2026-10-17