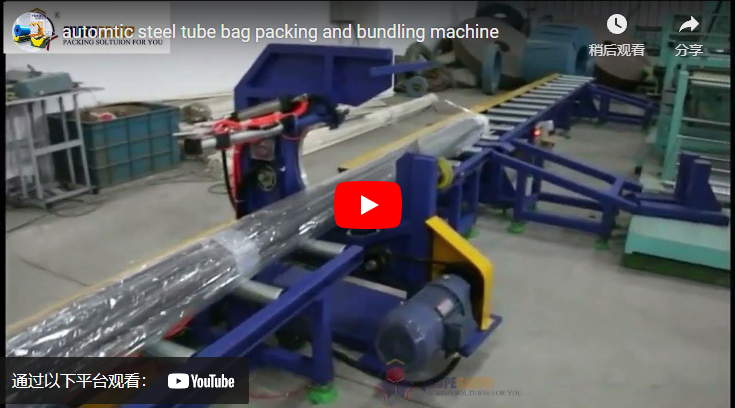
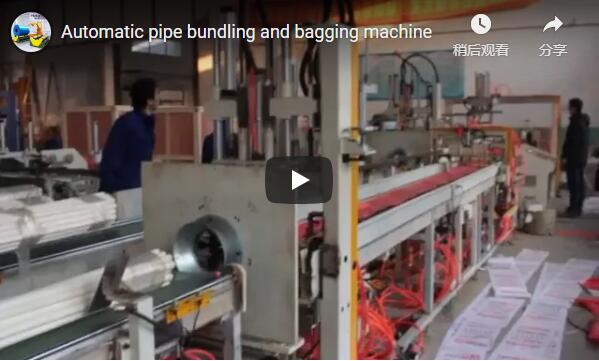
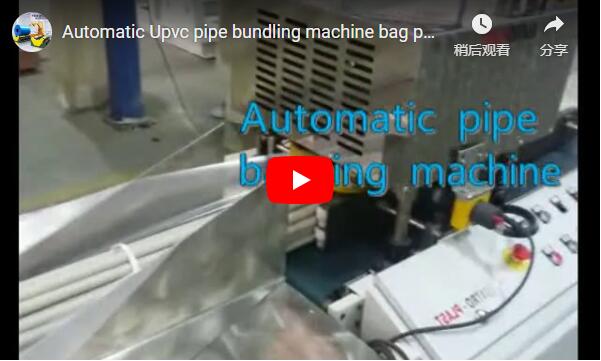
Automatikus acélcső tasak csomagoló és kötegelő gép
Mérnöki hatékonyság: Technikai pillantás az automatizált acélcső-zsákoló és kötegelő rendszerekre
Az acélcsövek kezelése és csomagolása jelentős logisztikai kihívásokat jelent az építőipartól az autógyártáson át az energetikai infrastruktúráig. A kézi folyamatok gyakran munkaigényesek, hajlamosak az inkonzisztenciákra, növelik a termék károsodásának kockázatát és ergonómiai veszélyeket jelentenek. E kihívások kezelése kifinomult automatizálást igényel, például az automatikus acélcsöves zsákoló és kötegelő gép – amely kritikus eleme az acélfeldolgozás és -elosztás munkafolyamatainak modernizálásának.
Az acélcső-csomagolás automatizálásának elengedhetetlen követelménye
Az acélcsövek csomagolásának hagyományos módszerei magukban foglalják a kézi összegyűjtést, a védőtasakba való behelyezést, majd az ezt követő kötegelést vagy pántolást. Ennek a megközelítésnek számos hátránya van:
Alacsony áteresztőképesség: A kézi kezelés eleve korlátozza a csomagolás sebességét, szűk keresztmetszeteket hozva létre a gyártósorokon.
Egyenetlen minőség: A kézi csomagolás és kötegelés eltérései a csomagok rosszul rögzítéséhez vezethetnek, ami növeli a szállítás és tárolás során bekövetkező sérülések kockázatát. A kutatások azt mutatják, hogy az inkonzisztens hevederfeszítés veszélyeztetheti a köteg integritását, különösen dinamikus terhelési körülmények között (Forrás: Csomagolástechnika és -tudomány).
Munkaerőköltségek és biztonság: A nehéz acélcsövek kézi emelése és manipulálása jelentősen hozzájárul a munkaerőköltségekhez, és a munkavállalókat mozgásszervi sérülések kockázatának teszi ki. Az OSHA irányelvei hangsúlyozzák az ilyen veszélyek mérséklésére szolgáló tervezett ellenőrzéseket.
Anyaghulladék: A zacskófólia és pántolás kézi felhordása túlzott anyagfelhasználáshoz vezethet.
qq截图20230713152627
Az automatizált rendszerek közvetlenül kezelik ezeket a problémákat, igazodva a karcsú gyártási elvekhez, valamint az ellátási láncok nagyobb hatékonysága és nyomon követhetősége iránti növekvő kereslethez.
Az acélcsöveket a folyamat elején (pl. vágás, kikészítés) görgős vagy láncos szállítószalagok fogadják. Az érzékelők érzékelik a csövek jelenlétét és méreteit. A fejlett rendszerek szervohajtású mechanizmusokat vagy robotkarokat alkalmazhatnak a pontos igazításhoz és az előre meghatározott kötegkonfigurációkba (hatszögletű, négyzet alakú) történő összeállításhoz. Ez a szakasz kritikus fontosságú a köteggeometria konzisztenciájának biztosítása érdekében, amelyet gyakran szimulációs modellezési technikákkal optimalizálnak (vö. International Journal of Advanced Manufacturing Technology ).
2. Automata zsákoló egység
Az összegyűjtés után a csőköteget a zsákoló állomásra szállítják.
Filmadagolás: Egy tekercs polietilén (PE) vagy más megfelelő védőfólia automatikusan letekercselődik.
Zsák kialakítása: A gép egy zacskót képez a köteg körül, gyakran hőhegesztő rudak segítségével. A tömítési technológia innovációi, amelyek néha anyagtudományi kutatásokból merítenek (pl. ultrahangos tömítés bizonyos fóliatípusokhoz), biztosítják a tömítés integritását és sebességét. A szabadalmi irodalom gyakran részletezi az új filmadagoló és tömítőpofák kialakítását, amelyek célja a ciklusidő csökkentése és a tömítés minőségének javítása (pl. változó hőmérsékletű profilok a filmvastagság alapján).
Vágás: A megformált zacskót pontosan levágjuk a folyamatos filmtekercsről.
3. Összekötő és pántoló modul
A zacskós köteg továbbmegy a pántoló állomásra.
Szíj etetés: Polipropilén (PP) vagy poliészter (PET) heveder kerül a köteg köré az előre beállított helyeken.
Feszítés: A heveder automatikusan megfeszül egy programozott szintre, ami kulcsfontosságú a köteg stabilitása szempontjából. A hevederek mechanikájával kapcsolatos kutatások optimális feszítési beállításokat adnak meg, hogy megakadályozzák a csövek károsodását, miközben biztosítják a biztonságos elszigetelést.
tömítő: A hevedervégek összekapcsolása jellemzően hőhegesztéssel vagy dörzshegesztéssel történik.
Vágás: A hevedert elvágják, ezzel befejezve a kötegelési folyamatot. Csomagonként általában több hevedert alkalmaznak.
4. Vezérlőrendszer és integráció
A teljes folyamatot egy PLC irányítja, amely egy Human-Machine Interface-hez (HMI) kapcsolódik a paraméterek beállításához (kötegméret, hevederek száma, feszítési szintek) és diagnosztikához. Érzékelők (fotoelektromos, közelségmérés, lézermérés) felügyelik a cső/köteg helyzetét és a folyamat állapotát. A modern rendszerek gyakran rendelkeznek olyan képességekkel, hogy az OPC UA vagy az EtherNet/IP protokollokon keresztül integrálhatók az üzem egészére kiterjedő gyártásvégrehajtási rendszerekbe (MES), lehetővé téve az adatnaplózást, a távfelügyeletet és az Ipar 4.0 kezdeményezésekkel való összehangolást.
Főbb teljesítményparaméterek és tervezési szempontok
E rendszerek értékelése számos kulcsfontosságú mérőszám értékelését foglalja magában:
Teljesítmény: Jellemzően kötegekben mérve óránként vagy másodpercenként ciklusonként (pl. kötegenként 15-60 másodperc, mérettől és összetettségtől függően).
A cső specifikációi: Az elfogadható csőátmérők tartománya (pl. 10 mm – 150 mm) és hosszúságok (pl. 3 m – 12 m).
Csomag konfigurációja: A köteg maximális súlya (pl. 5000 kg-ig) és méretei. Programozható köteg formák (hatlap, négyzet, kerek).
Csomagoló anyagok: Kompatibilitás különféle zsákfóliákkal (vastagság, típus) és pántoló anyagokkal (szélesség, szilárdság).
Átállási idő: A gép beállításához szükséges idő a különböző csőméretekhez vagy kötegkonfigurációkhoz. A gyorsváltó mechanizmusok kulcsfontosságúak a tervezésben.
Megbízhatóság és karbantarthatóság: A robusztus felépítés, a kiváló minőségű alkatrészek (motorok, csapágyak, érzékelők) használata és a könnyű hozzáférés a karbantartáshoz kritikus fontosságúak, amelyeket gyakran az FMEA (Failure Modes and Effects Analysis) vezérel a tervezési szakaszban.
Biztonság: A nemzetközi biztonsági szabványoknak (pl. ISO 13849, ANSI B11) való megfelelés a megfelelő őrzés, reteszelés és vészleállító rendszerek révén.
Előnyök az alapautomatizáláson túl
Az előnyök túlmutatnak az egyszerű sebesség- és munkacsökkentésen:
Továbbfejlesztett termékvédelem: A következetes zsákolás minimálisra csökkenti a felületi karcolásokat, szennyeződéseket és a légköri korróziót a tárolás és kezelés során.
Továbbfejlesztett logisztika: Az egységes formájú és biztonságosan hevederezett kötegek könnyebben kezelhetők targoncákkal, hatékonyan rakhatók egymásra a raktárakban, és optimalizálják a szállítási rakodást.
Csökkentett anyaghulladék: Az automatizált vezérlés optimalizálja a fóliahosszt és a hevederhasználatot a kézi módszerekkel összehasonlítva. Egyes rendszerek olyan algoritmusokat tartalmaznak, amelyek a köteg méretei alapján minimalizálják a veszteséget.
Adatnaplózás és nyomon követhetőség: Az integrált vezérlőrendszerek naplózhatják az egyes kötegek gyártási adatait (idő, dátum, paraméterek, mennyiség), támogatva a minőség-ellenőrzési és nyomon követhetőségi követelményeket.
Ipari alkalmazások
Ezek az automatizált rendszerek nélkülözhetetlenek a nagy mennyiségű csöveket gyártó vagy feldolgozó létesítményekben, beleértve:
Acélgyárak és szervizközpontok
Gépjárműalkatrészek gyártása (pl. kipufogócsövek, alvázelemek)
Építőanyag-beszállítók (pl. állványzat, szerkezeti csövek)
Bútorgyártás
Hidraulikus és pneumatikus rendszerek csőgyártói
Jövőbeli kilátások
A folyamatban lévő fejlesztések középpontjában a rugalmasság, az intelligencia és a fenntarthatóság áll. A lehetséges előrelépések a következők:
Robot integráció: Robotok használata bonyolultabb rendezési mintákhoz vagy kezelési feladatokhoz.
AI-vezérelt optimalizálás: Gépi tanulási algoritmusok a ciklusidők, az anyagfelhasználás dinamikus optimalizálásához vagy a karbantartási igények előrejelzéséhez az érzékelőadatok alapján.
Fenntartható anyagok: Adaptáló gépek a biológiailag lebomló vagy újrahasznosított tartalmú csomagolófóliák és -pántok hatékony kezelésére.
Összefoglalva, az automatikus acélcső-zsákoló és kötegelő gép jelentős mérnöki vívmányt képvisel, amely közvetlenül kezeli az acélipar kulcsfontosságú működési kihívásait. A robusztus mechanikai tervezés és a kifinomult vezérlőrendszerek integrálásával ezek a gépek jelentős javulást eredményeznek a hatékonyságban, a termékminőségben, a biztonságban és a logisztikai teljesítményben, így létfontosságú befektetést jelentenek a versenyképes gyártási és forgalmazási műveletekhez.
Az ilyen fejlett csomagolási megoldások részletes specifikációiért és konfigurációiért tekintse meg az olyan lehetőségeket, mint az Automatikus csőköteg-csomagoló sor.