Összefoglalás: A raklapos nyújtásos fóliacsomagolás automatizálja a rakomány rögzítését azáltal, hogy kalibrált fóliafeszültséget alkalmaz a raklapon lévő áruk körül, megakadályozva a szállítási sérüléseket. A kezelők a termék súlya és a halom konfigurációja alapján állítják be az előnyújtási arányokat (200–300%) és a spirális átfedést (40–60%). Ez a folyamat csökkenti a munkaerőköltségeket, az anyagpazarlást és a szállítási reklamációkat, miközben javítja az állandóságot.
A szállítási határidő lejárta a sérült fólia miatt, ami a gyorsított szállítás és az ügyfélbüntetések miatt gyarapszik, és a költségek gyarapodnak. A csúcsszezon közeledtével azok a létesítmények, amelyek késleltetik az automatizálást, kockáztatják a haszonkulcs-eróziót és az áteresztőképességi szűk keresztmetszeteket. A modern automatizált nyújtócsomagoló rendszerek – legyenek azok forgóasztalosak, forgókarosak vagy szállítószalagosak – 25–35%-kal csökkenthetik a fóliafogyasztást, és a ciklusidőket a felére csökkenthetik. Az optimális konfiguráció kiválasztásához a gép architektúráját a terhelésdinamikához, a napi áteresztőképességhez és a létesítmény méretéhez kell igazítani.
🛠️ Normál áttekintés
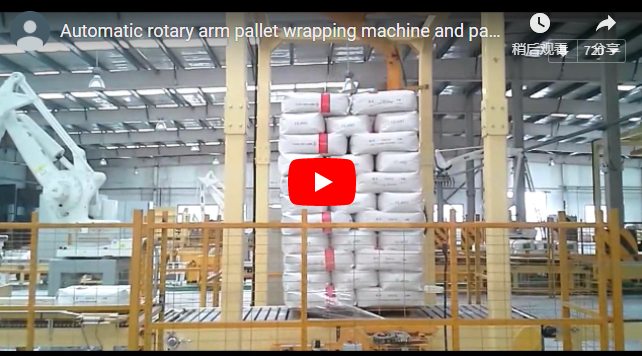
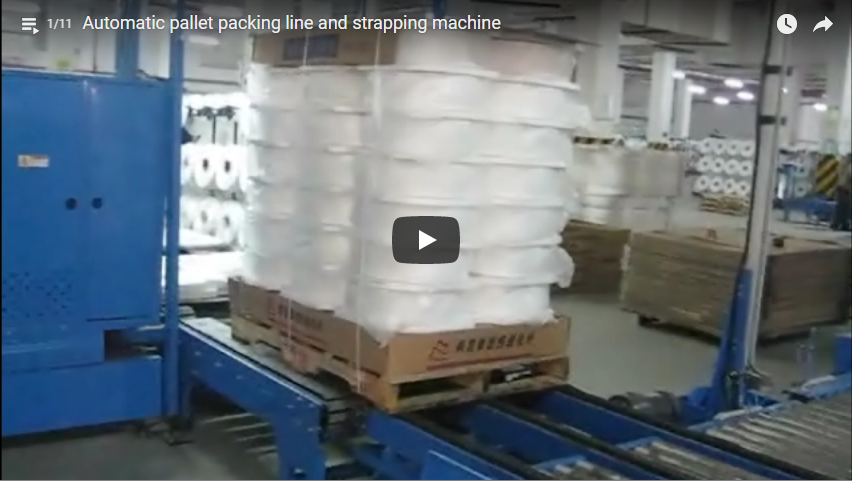
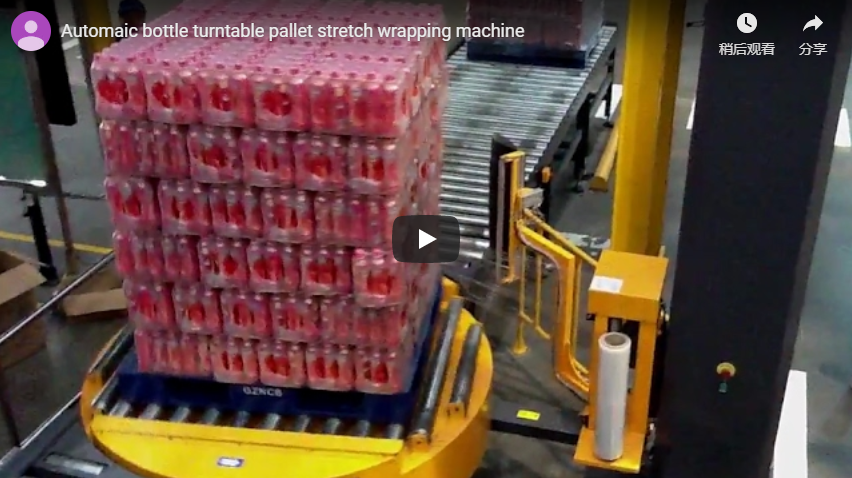
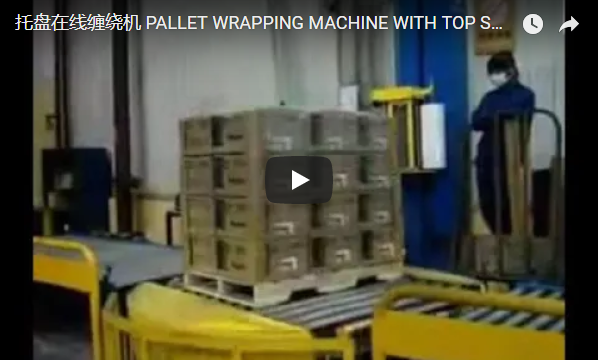
Az automatizált nyújtócsomagoló rendszerek kalibrált spirális fólia felvitellel rögzítik a raklapos rakományokat, előfeszítő hengereket és programozható feszültségszabályozókat használva a rögzítési erő optimalizálásához. A kezelők a rakomány stabilitása, a padlómagasság és az átviteli követelmények alapján választanak ki forgóasztalos, forgókaros vagy forgógyűrűs architektúrát. Az öntött lineáris kis sűrűségű polietilén (LLDPE) fóliát mechanikus előfeszítő hengerek nyújtják az érintkezés előtt, jellemzően 200–300%-os nyúlást érve el. Az így kapott spirális csomagolás állandó átfedést (40–60%) biztosít az aljától a tetejéig. A forgóasztalos modellek forgatják a raklapot, miközben egy kocsi emelkedik, ami ideális stabil, nagy súlyú rakományokhoz. A forgókaros rendszerek a raklapot álló helyzetben tartják, miközben a fóliafej kering, így megőrzik a padlóterületet és alkalmazkodnak az instabil vagy magas profilokhoz. A forgógyűrűs fóliázók folyamatos függőleges fóliafelvitelt biztosítanak szabálytalan formákhoz, míg a szállítószalagos egységek közvetlenül integrálhatók a nagy sebességű gyártósorokba.
| Vizsgált paraméter | Tipikus tartomány | Műszaki megjegyzés |
|---|---|---|
| Előnyújtási arány | 200-300% | Öntött LLDPE-t igényel; ellenőrizze a hengerrel való kompatibilitást. |
| Filmátfedés | 40-60% | Rakományonkénti stabilitási audit és szállítási profil beállítása. |
| Ciklusidő | 60–120 mp | Mérlegek rakodási magasság és forgóasztal fordulatszám-beállítással. |
🏗️ Főbb változások
A kézi csomagolásról az automatizált rendszerekre való áttérés kiküszöböli a kezelőtől függő feszültségváltozékonyságot, lehetővé téve a programozható csomagolási profilokat és az integrált szoftvereszközöket, amelyek optimalizálják a fóliahasználatot. Az automatikus erő-terhelés vezérlés dinamikusan állítja be a csomagolási feszültséget a valós idejű halomellenállás alapján, biztosítva a fólia szakadás nélküli állandó rögzítést. A manuális módszerek inkonzisztens spirális mintákat és gyakori fóliaszakadásokat eredményeznek, míg az automatizált architektúrák megismételhető feszültséggörbéket biztosítanak. A modern rendszerek sarokkarton-applikátorokat, betöltő szállítószalagokat és felső lapadagolókat tartalmaznak a rakodás előkészítésének szabványosítása érdekében. A szoftvervezérelt vezérlők lehetővé teszik a kezelők számára, hogy több csomagolási profilt tároljanak, azonnal váltva a könnyű, nehéz vagy törékeny konfigurációk között. Ez a programozhatóság csökkenti a munkaerő-függőséget, lehetővé téve egyetlen technikus számára, hogy több csomagolóállomást felügyeljen, miközben óránként 60–100 raklap átviteli sebességet tart fenn teljesen automatizált beállításokban.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Üzleti hatás
Az automatizált nyújtófóliázás közvetlenül három fő működési mutatót optimalizál: a munkaerő-elosztást, a fóliafogyasztást és a szállítási sérülések gyakoriságát. A létesítmények jellemzően 12-18 hónapos megtérülést realizálnak a csökkent anyaghulladék, az alacsonyabb kezelési költségek és a minimalizált szállítási kárigények révén, a teljesítménymutatók a rakomány típusától és a fólia minőségétől függően változnak. Az előnyújtási technológia raklaponként 25-35%-kal csökkenti a fóliafelhasználást, ami jelentős éves megtakarítást jelent. A munkaerőköltségek csökkennek, mivel egy kezelő több automatizált állomást kezel, kiküszöbölve a dedikált csomagolási szerepköröket. Az állandó visszatartó erő megakadályozza a rakomány eltolódását a szállítás során, ami 40-60%-kal csökkenti a kárigényeket a nagy volumenű elosztóközpontokban. Egy napi 300 raklapot feldolgozó létesítmény esetében a 25%-os fóliacsökkentés jellemzően 15 000-25 000 dollár éves anyagmegtakarítást eredményez, míg a munkaerő-átcsoportosítás gyakran fedezi a berendezések finanszírozását az első pénzügyi negyedéven belül.
🛡️ Megfelelőségi intézkedések
A rakománystabilitási megfelelést az ügyfél szerződéses követelményei, nem pedig kormányzati előírások szabályozzák, jellemzően az ISTA 3A vagy az ASTM D4169 tranzit szimulációs szabványokra hivatkozva. A kezelőknek kalibrálniuk kell a fólia feszültségét, az előnyújtási arányokat és az átfedési paramétereket, hogy megfeleljenek az adott halom konfigurációknak és tranzitfeltételeknek. A rendszeres kalibrációs protokollok biztosítják az állandó visszatartó erőt a különböző terméktömegek esetén. A létesítményeknek negyedévente halom stabilitási ellenőrzéseket kell végezniük, a minta raklapokat szabályozott rezgés- és dőlésvizsgálatnak vetve alá a fólia integritásának ellenőrzése érdekében. A fólia vastagságának (jellemzően 15–25 mikron) megválasztásának összhangban kell lennie a gép előnyújtási képességével, hogy megakadályozza a hengerek túlterhelését. A részletes kalibrációs naplók és a kezelői képzési nyilvántartások vezetése megfelel a harmadik fél logisztikai auditjainak és a minőségtanúsítási követelményeknek.
🔗 Lásd még : [Kapcsolódó berendezések]( https://www.fhopepack.com/Semi-auto-pallet-wrapping-machine/Pallet-Stretch-Wrapping-Machine JL-A10.html)
⚙️ Idővonal és határidők
A beszerzési és telepítési ciklusok jellemzően 8-12 hétig tartanak, amelyeket inkább az üzemeltetési határidők, mint például a csúcsszezoni felkészülés, a raktárbővítés vagy a növekvő kárigények száma, nem pedig a szabályozási megfelelés határoz meg. A műszaki validáció, a gyártási átfutási idők és az üzembe helyezési protokollok határozzák meg a pontos ütemtervet, ami pontos terheléselemzést és szabad magassági térképezést igényel a tőkebevonás előtt. A standard beszerzési fázisok közé tartozik a követelmények meghatározása, a műszaki értékelés, a gyártási átfutási idő és az üzembe helyezés. Az 1-2. hét a terheléselemzésre és az áteresztőképesség-feltérképezésre összpontosít. A 3-4. hét a szállító műszaki validációját és a konfiguráció egyeztetését foglalja magában. Az 5-8. hét a gyártást és a szállítást foglalja magában, a standard modellek esetében 4-6 hetet vesz igénybe. A 9-10. hét a helyszín előkészítésével, a telepítéssel és a kezelői képzéssel foglalkozik. A 11. héttől kezdődik a termelés felfutása és a teljesítmény-validálás. Az automatizálás kézi csomagolásig történő késleltetése szállítási késedelmeket okoz, ami jellemzően magasabb kumulatív költségeket eredményez, mint a kezdeti tőkekiadás.
🛠️ Vásárlási döntés ellenőrzőlista
Az optimális csomagolási architektúra kiválasztásához fel kell mérni a napi áteresztőképességi küszöbértékeket, a terhelési dinamikát, a padlómagassági korlátokat, a fóliakompatibilitást és a telepítés utáni támogatási SLA-kat, hogy biztosítsák a zökkenőmentes integrációt a meglévő anyagmozgatási munkafolyamatokba, maximalizálják a tőkehatékonyságot és megelőzzék a működési szűk keresztmetszeteket a csúcsidőszakokban.
-
Áteresztőképesség: 300/nap → teljesen automatizált sor behúzó/felső lapadagolókkal.
-
Terhelési jellemzők: Instabil vagy magas profilok → forgókar. Nehéz, sűrű terhek → nagy nyomatékú meghajtású forgóasztal. Szabálytalan formák → forgógyűrűs tekercselő.
-
Fólia és előnyújtás: 250%-nál nagyobb előnyújtáshoz öntött LLDPE szükséges. Ellenőrizze a görgő átmérőjét és a feszesség-szabályozási tartományt.
-
Padlóelrendezés: A forgózsámolyhoz 360°-os szabad tér szükséges. A forgókarhoz függőleges és oldalirányú tér szükséges. A szállítószalagos egységekhez sorba épített rendszer szükséges.
-
Költségvetés: Félautomata lemezjátszó: 8,000–15 000 dollár. Forgókar: 18 000–35 000 dollár. Teljesen automatizált gyártósor: 45 000 dollár felett.
-
Támogatás: Minimum 12 hónapos garancia, regionális szerviz elérhetőség és szoftverfrissítési hozzáférés.
🏗️ GYIK
Mi az előnyújtási arány, és miért befolyásolja az üzemeltetési költségeket?
Az előnyújtási arány meghatározza az öntött LLDPE fóliára alkalmazott nyúlási százalékot, mielőtt az érintkezne a terheléssel. A 250%-os arány 1 méter fóliát 2.5 méterre nyújt, közvetlenül csökkentve az anyagfelhasználást. A magasabb arányok robusztus előnyújtó hengereket és kompatibilis fóliaminőségeket igényelnek a szakadás megakadályozása érdekében. Tipikus ipari tartomány: 200–300%.
Hogyan válasszak lemezjátszós és forgókaros tekercselő architektúrák között?
A forgózsámolyos rendszerek forgatják a raklapot, miközben a fóliakocsi felemelkedik, optimalizálva a stabil, nagy súlyú rakományok tárolását. A forgókaros rendszerek mozdulatlanul tartják a raklapot, miközben a fóliafej kering, így megtakarítva a padlóterületet és alkalmazkodva az instabil, magas vagy könnyű profilokhoz. A forgógyűrűs fóliázók folyamatos függőleges felvitelt biztosítanak szabálytalan formákhoz.
Képesek az automatizált rendszerek túlméretezett vagy szabálytalan alakú raklapokat kezelni?
Igen. A modern architektúrák állítható fóliaszállító kocsik magasságát, programozható csomagolási profilokat és speciális szerszámokat tartalmaznak. A forgógyűrűs fóliázók tekercsekkel és hosszú profilokkal tűnnek ki, míg a szállítószalagos rendszerek egyedi be-/kimeneti konfigurációkkal integrálhatók. Ellenőrizze a maximális terhelési méreteket és a szabad távolságra vonatkozó követelményeket a műszaki adatokkal.
Jogi nyilatkozat: A teljesítménymutatók, a ciklusidők és a fóliamegtakarítás jelentősen eltérhetnek a terhelés típusától, a köteg konfigurációjától, a fólia minőségétől és a környezeti feltételektől függően. Minden adat a tipikus iparági tartományokat és a gyártó adatlapjának specifikációit tükrözi. A megfelelőségi intézkedések az ügyfelek szerződéses követelményeire és a logisztikai szabványokra (pl. ISTA, ASTM D4169) vonatkoznak, nem pedig a kormányzati előírásokra.