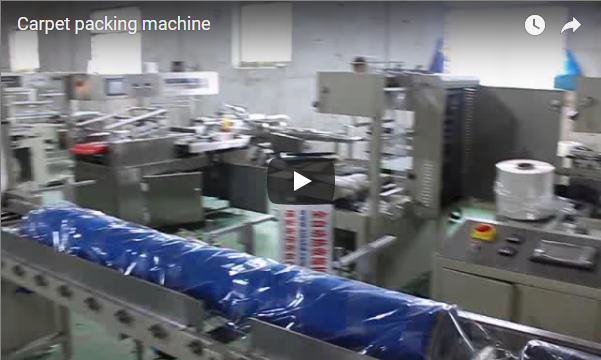
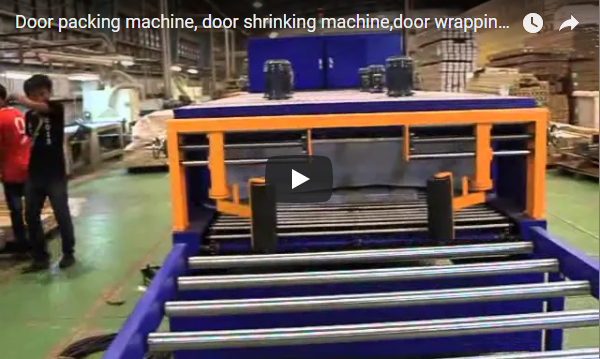
Résumé : Une machine automatique de scellage et de rétraction de panneaux enveloppe en une seule opération des panneaux plats de grande taille dans un film rétractable. Le panneau est déplacé sur un convoyeur motorisé tandis que le film recouvre ses faces supérieure et inférieure. Une lame de scellage ferme l'extrémité du film, et l'ensemble passe dans un tunnel de rétraction. Un variateur de fréquence régule la vitesse du convoyeur et un régulateur PID contrôle la température du tunnel. Ce guide décrit la ligne de production, ses composants, ainsi que les critères de sélection et les consignes de sécurité.
Table des Matières
- Que fait le scellage et le rétrécissement automatiques des panneaux ?
- Comment la ligne fonctionne
- Produits gérés par la ligne
- Éléments essentiels
- Gamme de spécifications typiques
- Automatisation et contrôle
- Liste de contrôle pour la sélection des machines
- Principes de base du fonctionnement et de la sécurité
- Les essentiels de l'entretien
- FAQ technique
- Suivant
- Lecture connexe
- Sources et normes
Que fait le scellage et le rétrécissement automatiques des panneaux ?
Les produits plats de grande taille sont parmi les plus difficiles à emballer manuellement. Feuilles, panneaux, portes et autres éléments sont longs, plats et leurs surfaces finies se rayent facilement. Une ligne de conditionnement sous film rétractable permet de gérer ces opérations en une seule étape : le panneau est acheminé dans la machine, recouvert de film, les bords sont scellés et le film est rétracté de façon optimale.
La machine fonctionne en continu. L'opérateur place le panneau sur le convoyeur d'alimentation ou celui-ci arrive de l'étape précédente ; la ligne l'enveloppe, le scelle et le rétracte sans autre manipulation. On obtient ainsi un film protecteur étanche et conforme qui protège les faces pendant le stockage, le transport et la manutention, tout en laissant apparaître clairement le produit à travers un film transparent.
Comment la ligne fonctionne
Le cycle est une séquence continue. L'opérateur place un panneau lourd sur le convoyeur d'alimentation motorisé, et le variateur de fréquence le déplace vers le poste d'emballage à une vitesse définie via l'interface de commande.
Le film est alimenté par les rouleaux supérieur et inférieur, de sorte que les surfaces supérieure et inférieure sont recouvertes simultanément lors de l'avancement du panneau. Des capteurs photoélectriques suivent le panneau le long de la ligne. Lorsque l'extrémité du film dépasse la zone de détection, le signal déclenche l'étape de découpe et de scellage.
Une lame de scellage robuste descend, découpe le film et soude le bord de fuite pour former un périmètre parfaitement scellé. Le panneau emballé pénètre ensuite dans le tunnel de rétraction, où de l'air chaud contrôlé rétracte le film sur toutes ses faces. L'autre extrémité ressort ainsi scellée, étanche et prête à l'expédition.
Produits gérés par la ligne
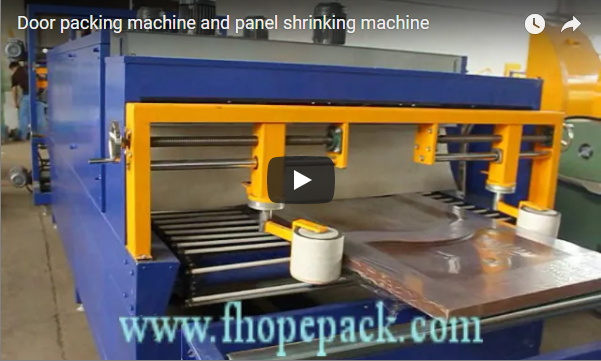
La ligne est dimensionnée pour les produits plats et réguliers dont la largeur est compatible avec le convoyeur. Les charges typiques comprennent des tôles et plaques métalliques, des panneaux anodisés ou peints, des plaques de verre et d'acrylique, des planches de bois, ainsi que des projets d'emballage sous film rétractable pour portes et panneaux , incluant des meubles longs ou des éléments de construction.
Grâce à l'application du film sur les faces et au maintien de la planéité du panneau, une même machine peut traiter des panneaux de différentes longueurs, la largeur utile étant limitée par celle du convoyeur installé. Les formats très larges ou très lourds sont validés en fonction de la configuration de la ligne pour chaque projet.
Éléments essentiels
La ligne est composée d'un convoyeur d'alimentation, d'un système d'alimentation de film, d'une station de scellage, d'un tunnel de rétraction et d'un panneau de commande.
Le convoyeur d'alimentation motorisé achemine le panneau vers la ligne grâce à un variateur de fréquence, ce qui permet d'ajuster la vitesse d'alimentation sans modification mécanique. Des rouleaux de film sont placés au-dessus et en dessous du panneau, assurant ainsi le revêtement simultané des deux faces. Des capteurs photoélectriques détectent le bord du panneau et déclenchent l'étape de scellage au moment opportun.
La station de scellage utilise un couteau chauffant pneumatique qui coupe et soude l'extrémité du film en une seule opération. Le tunnel de rétraction abrite le système de chauffage et les ventilateurs qui contractent le film, et le panneau de commande comporte l'affichage numérique permettant de régler la vitesse et la température.
Gamme de spécifications typiques
Les valeurs ci-dessous correspondent à la configuration standard que nous utilisons dans cette catégorie ; la largeur exacte de la bande et les dimensions maximales des panneaux sont confirmées en fonction de la taille de vos panneaux pour chaque projet.
| Produit | Spécification standard |
|---|---|
| Entraînement de convoyeur | variateur de fréquence motorisé, vitesse d'avance réglable |
| Plage de vitesse du convoyeur | 2 à 12 m/min, entièrement réglable |
| Flux de films | conception à double rouleau supérieur et inférieur |
| Compatibilité des films | Film rétractable PE et POF, plusieurs épaisseurs |
| Capacité de largeur de panneau | Largeurs de fonctionnement standard, sur mesure jusqu'à plus de 2500 mm |
| Scellage | système de couteau chauffant pneumatique automatique |
| Contrôle de la température | Régulateur PID numérique, 0–250°C |
| Commandes et interface | Option d'intégration automate programmable + écran tactile, synchrone avec les lignes existantes |
Pour augmenter le débit, le tunnel peut être allongé et équipé d'une lame de scellage à grande vitesse. Ce choix dépend de la vitesse de ligne requise, de la longueur et du poids des panneaux, ainsi que du temps de séjour dans le tunnel ; il est validé pour chaque projet.
Automatisation et contrôle
L'automatisation est assurée par le convoyeur à fréquence variable, l'étape de scellage déclenchée par capteur et le tunnel de rétraction contrôlé. L'opérateur effectue le chargement et le déchargement, tandis que le filmage, le scellage et la rétraction se déroulent sans intervention, en fonction de la position du produit sur la ligne.
La vitesse du convoyeur est régulée depuis l'interface de commande, et la température de rétraction est maintenue par un contrôleur PID numérique afin que le film se contracte de manière constante à une température de tunnel définie.
La ligne peut être synchronisée avec une ligne de production existante : un panneau sortant du processus précédent est ainsi directement acheminé vers le poste d’emballage. Pour un flux entièrement automatisé, le système de commande reçoit le signal d’arrivée du panneau et lance le cycle automatiquement. La ligne automatique d’ensachage et de rétraction des profilés et panneaux fonctionne selon le même principe.
Liste de contrôle pour la sélection des machines
Veuillez examiner attentivement ces points avant de demander un devis, et nous confirmerons le reste en fonction de votre opération pour chaque projet.
Pour les âmes en mousse ou isolées, le processus de scellage et de rétraction des panneaux EPS s'associe à la qualité de film appropriée, qui détermine l'aspect et la protection.
Le film rétractable en PE est économique et résistant pour les panneaux métalliques et en bois, tandis que le film POF est transparent et offre une finition prête à la vente pour les meubles et les produits en verre. L'épaisseur et la largeur du film sont adaptées à la taille du panneau, et la température de rétraction à l'épaisseur du film : un film froid forme des bulles, tandis qu'un air trop chaud déforme les produits fins.
| Produit | Éléments à confirmer par projet |
|---|---|
| Format de panneau | longueur, largeur, épaisseur et poids |
| Source | surfaces en métal, en verre, en acrylique, en bois ou peintes |
| Film | PE ou POF, calibre et largeur |
| Cadence de production | panneaux par heure ou par jour |
| Fil d'actualité | chargement manuel ou convoyeur depuis la ligne précédente |
| Automatisation | autonome ou synchronisée avec la ligne de production |
| Site | alimentation électrique disponible, portée au sol et conduits |
Principes de base du fonctionnement et de la sécurité
Commencez par le positionnement de la charge. Centrez le panneau sur le convoyeur d'alimentation afin qu'il traverse correctement les postes d'emballage et de scellage ; un panneau décentré risque de déformer le film et d'endommager les capteurs. Veillez à ce que la largeur utile reste inférieure à celle du convoyeur afin que le film recouvre entièrement les deux faces.
Le tunnel de rétraction fonctionne à haute température. Laissez-lui le temps d'atteindre la température de consigne et maintenez l'opérateur et les matériaux à proximité éloignés des zones d'entrée et de sortie pendant le fonctionnement de la ligne. Le film et l'air chaud constituent les deux risques liés à la manipulation. Déchargez le panneau fini uniquement après sa sortie du tunnel et suivez la procédure de consignation décrite dans le manuel de la machine avant toute opération de maintenance ou changement de film.
Les essentiels de l'entretien
Effectuez les contrôles quotidiens avant la première prise de poste. Inspectez le parcours du film sur les deux rouleaux, retirez les résidus de film de la lame de scellage et vérifiez que le convoyeur et les capteurs réagissent au passage du panneau.
Veillez à la propreté des résistances chauffantes et des ventilateurs du tunnel, et comparez la température affichée à la valeur de consigne lorsque la ligne est chaude. Assurez-vous que la zone du couteau de scellage est exempte de film collé et vérifiez que le système pneumatique maintient la pression. Graissez la chaîne ou la courroie du convoyeur conformément au manuel et vérifiez que la ligne s'arrête correctement grâce à l'arrêt d'urgence avant tout réglage.
FAQ technique
Q : Quels produits cette ligne peut-elle conditionner sous film rétractable ? R : Panneaux et feuilles plats : plaques métalliques, feuilles de verre et d’acrylique, planches de bois et vantaux de porte, dans la limite de la largeur du convoyeur. Les formats lourds ou très larges sont confirmés au cas par cas.
Q : Comment la ligne applique-t-elle le film sur les deux faces simultanément ? R : Le film se déroule simultanément des rouleaux supérieur et inférieur au fur et à mesure que le panneau avance, recouvrant ainsi les deux faces en un seul passage. La tension des rouleaux détermine le sens de pose du film, et le bord de fuite est fermé par le couteau de scellage.
Q : Quel type de film puis-je utiliser ? R : Film rétractable PE et POF en plusieurs épaisseurs. Le POF offre une finition plus nette pour la vente au détail, tandis que le PE est économique pour les panneaux industriels ; l’épaisseur est déterminée en fonction du produit.
Q : Comment la température de rétraction est-elle réglée ? R : Sur le régulateur PID numérique, généralement en fonction de l'épaisseur du film installé et des conditions ambiantes ; la plage de 0 à 250 °C couvre les films rétractables standard.
Q : Cette ligne peut-elle être connectée à ma ligne de production ? R : Oui, la ligne peut être synchronisée avec une ligne de production existante, et les commandes peuvent recevoir un signal de panneau entrant pour un démarrage automatique du cycle.
Suivant
- Envoyez-nous un e-mail à info@fhopepack.com en précisant la taille, le poids et le débit de vos panneaux.
- Nous vous envoyons un plan d'aménagement et une recommandation de film sous 48 heures.
- Nous organisons une visite du site pour confirmer la ligne, la portée du plancher et les réseaux avant l'installation.
Lecture connexe
- machine d'emballage sous film rétractable pour panneaux de porte en bois
- Machine d'emballage orbitale horizontale automatique : couverture complète, un seul passage
- Emballage horizontal sous film étirable avec papier sur lignes automatiques
- Modernisation des anciennes lignes de conditionnement pour un débit plus rapide
- Gammes de machines d'emballage FHOPE
Sources et normes
- ISO 12100:2010 — Sécurité des machines. Principes généraux de conception, d'évaluation des risques et de réduction des risques
- EN 415-10:2014 — Sécurité des machines d'emballage. Exigences générales
- EN ISO 13849-1:2023 — Sécurité des machines. Parties des systèmes de commande relatives à la sécurité
- Vidéo de démonstration de la machine automatique de scellage et de rétraction de panneaux FHOPE, YouTube.
Dernière mise à jour : 09/10/2026