Résumé : Les bobines refendues étroites présentent des bords non protégés, cisaillés avec précision, particulièrement sensibles aux déformations, aux indentations et aux dommages par télescopage lors du levage par pont roulant classique ou des transferts manuels par crochet. Une ligne automatisée et synchronisée, assurant le maintien des bobines refendues sur des convoyeurs à rouleaux entraînés avec précision (de la descente au centrage, en passant par le pressage axial, l'enroulement orbital et l'empilage automatisé), élimine les risques critiques de contact avec les bords. Cette analyse technique détaille le fonctionnement de la ligne de conditionnement de bobines refendues FHOPE, les calculs dynamiques du poids des bobines, la conformité aux normes de sécurité CE/OSHA et une matrice de spécifications éprouvée sur le terrain pour l'acquisition de la ligne.
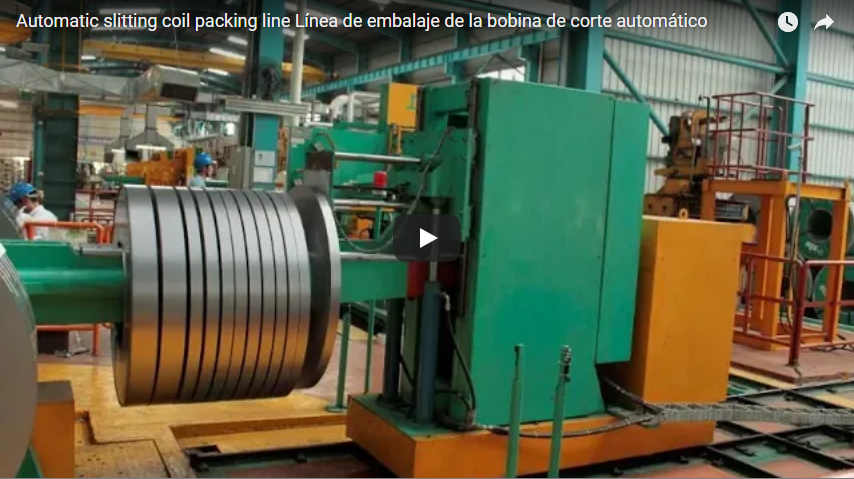
[Vidéo intégrée]
Aperçu du processus technique
La ligne d'emballage automatisée intègre la manutention des matériaux, le pliage à 90°, le transport par rouleaux motorisés et l'emballage par œillet dans un système de transfert programmable unifié.
[Slitter Recoiler / Turnstile]
              │ (Eye-Horizontal)
              ▼
[90° Hydraulic Downender] ───► [Centering & Infeed Conveyor] (Eye-Vertical)
                                               │
                                               ▼
[Palletizing / Stacking Station] ◄─── [Through-the-Eye Wrapping Station]
Les bobines refendues sont positionnées horizontalement sur le tourniquet de la refendeuse. Le dispositif de descente hydraulique saisit les bobines, seules ou empilées, et les réoriente à 90° verticalement sur un convoyeur à rouleaux robuste.
Une fois indexée dans le poste d'emballage :
- Les rouleaux de centrage alignent l'alésage de la bobine avec l'axe de l'anneau orbital.
- Des bras stabilisateurs pneumatiques/hydrauliques supérieurs descendent sur la face de la bobine pour empêcher le glissement ou la rotation de la bande interne.
- La navette rotative traverse le diamètre intérieur (DI) pour appliquer un film pré-étiré ou du papier protecteur.
- La bobine scellée se décharge en aval vers des zones de stockage intermédiaire, d'empilage automatisé ou de cerclage.
Comment fonctionne la ligne
Le système assure un support physique continu sous chaque bobine, de son arrivée à son déchargement final, éliminant ainsi les levages intermédiaires par grue, les frottements des crochets en C et le contact avec les fourches des chariots élévateurs.
Flux de production étape par étape
| Etape | Fonctionnement de la machine | Paramètres techniques |
|---|---|---|
| Descente et alimentation | Le berceau à basculement hydraulique fait passer la bobine du mandrin horizontal à l'axe vertical (œil vers le haut) sur des rouleaux motorisés. | Cycle d'inclinaison à 90° : 15–25 s ; décélération hydraulique à arrêt progressif. |
| Convoyage par rouleaux | Des rouleaux gainés de polyuréthane indexent les bobines à œillet vers les stations en aval. | Vitesse variable entraînée par un variateur de fréquence : 6–18 m/min. |
| Centrage et serrage | Des rouleaux de centrage pneumatiques bilatéraux alignent l'alésage de la bobine ; un dispositif de maintien vertical stabilise les bords de la bande. | Force de serrage réglable : 2.0–15.0 kN en fonction de l'épaisseur de la bobine. |
| Enveloppement orbital | La navette annulaire distribue le film étirable / VCI à travers le noyau de la bobine tandis que celle-ci tourne sur les rouleaux d'entraînement. | Rotation de la bague : 40–100 tr/min ; taux de chevauchement réglable : 30 %–70 %. |
| Sortie et empilage | Les bobines enroulées s'indexent sur le tourniquet, le pont élévateur à ciseaux ou l'empileur magnétique/à vide de type pick-and-place. | Intégration automatisée du tamponnage et du cerclage des palettes. |
Principales caractéristiques de conception mécanique
- Support à rouleaux continus: Élimine les contraintes concentrées sur le bord. Les bobines reposent entièrement sur leur face de coupe latérale plane, répartissant le poids brut sur plusieurs rouleaux de convoyeur.
- Retenue verticale contrôléeLe mécanisme de maintien vertical est doté de rouleaux de contact en polyuréthane à rotation libre et non marquants. Il applique une précharge axiale suffisante pour empêcher le gauchissement et le télescopage de la bande sans générer de rayures en surface.
- Intégration modulaire de l'alimentation: S'interface directement avec les tourniquets de sortie de découpe principaux, les poutres de passage ou les chariots à bobines automatisés (AGV/RGV).
Pourquoi le transfert par rouleaux est important pour les bobines refendues
Les bobines fendues présentent des défis de manutention distincts par rapport aux bobines mères pleine largeur :
- Marges exposées et non revêtuesLe refendage expose des bords en acier au carbone brut, non galvanisé ou nu, qui se corrodent rapidement sans protection VCI.
- Verrouillage de bavure et sensibilité à l'encocheDes bavures de cisaillement microscopiques peuvent s'accrocher aux surfaces adjacentes. Les charges ponctuelles mécaniques provoquent une déformation plastique localisée, compromettant les tolérances dimensionnelles des matrices d'emboutissage automatisées.
- Instabilité du rapport d'aspect (faibles largeurs)Les bobines étroites (largeur < 60 mm) transportées horizontalement sont susceptibles de se renverser. Le transport des bobines verticalement sur des rouleaux robustes empêche tout basculement.
Conventional Sling Transfer (High Stress)        Roller Bed Transfer (Distributed)
           ▼ [Crane Hook]
         /   \                                    [Eye-to-Sky Coils]
       /       \                                  ═══╤═════════╤═══
     │◄ Edge Stress Concentration (Dent Risk)       O    O    O    O (Driven Rollers)
     └───[Coil]───┘                              Distributed Surface Support
Pour les applications de haute finition, telles que les panneaux exposés automobiles, l'acier inoxydable poli (finitions BA/2B) ou l'aluminium prépeint, les rouleaux en acier sont équipés de manchons en caoutchouc vulcanisé ou en polyuréthane 90 Shore A pour éliminer le frottement de contact et l'entraînement de zinc/microparticules.
Calcul du poids d'une bobine fendue
Un calcul précis de la masse détermine la puissance d'entraînement du convoyeur, l'épaisseur de la paroi du rouleau, le dimensionnement hydraulique du descendeur et la tension de l'anneau d'enroulement.
Formule de dimensionnement
Volume (m³) = [π ÷ 4 × (OD² − ID²)] × Width
Weight (kg) = Volume × Material Density (ρ)
Où? :
OD= Diamètre extérieur (m)ID= Diamètre intérieur / Alésage du noyau (m)Width= Largeur de la fente de la bande (m)ρ(Acier au carbone) = 7 850 kg/m³ (Acier inoxydable : 7 930 kg/m³ ; Aluminium : 2 710 kg/m³)
Exemple de calcul d'ingénierie
| Paramètre | Valeur métrique | Équivalent impérial |
|---|---|---|
| Diamètre extérieur (OD) | 1,000 mm (1.00 m) | 39.37 " |
| Diamètre intérieur (ID) | 508 mm (0.508 m) | 20.00 " |
| Largeur de la bande (W) | 150 mm (0.150 m) | 5.91 " |
| Volume net | ~0.0874 m³ | ~3.086 pi³ |
| Densité de l'acier (ρ) | 7,850 kg / m³ | 0.2836 lb / in³ |
| Masse de la bobine calculée | ~ 686.2 kg | ~ 1,512.8 lbs |
Note opérationnelle: Des bandes plus étroites diminuent la charge utile d'une seule bobine, mais augmentent considérablement la fréquence du cycle de traitement (cycles/heure), ce qui nécessite des valeurs d'accélération plus élevées (dv/dt) sur les variateurs de fréquence pour convoyeurs.
Spécifications techniques
| Paramètre | Enveloppe industrielle standard | Option robuste |
|---|---|---|
| Diamètre extérieur de la bobine (OD) | 600 – 1,600 mm | 800 – 2,000 mm |
| Diamètre intérieur de la bobine (ID) | 508 mm / 610 mm standard | 405mm / 508mm / 610mm / 760mm |
| Plage de largeur de fente | 20 – 500 mm | 30 – 800 mm |
| Poids maximal de la bobine | Jusqu'à 3,000 kg | Jusqu'à 10,000 kg |
| Vitesse du convoyeur | 6–18 m/min (contrôlé par variateur de fréquence) | 4-12 m/min |
| Spécifications du rouleau | Ø89–133 mm, revêtement PU (épaisseur 5–10 mm) | Acier massif avec manchon élastomère technique |
| Rapport de chevauchement | 20 % à 80 % (programmable via IHM) | 20% –80% |
| Vitesse de l'anneau de navette | Jusqu'à 100 RPM | Jusqu'à 80 RPM |
| Médias consommables | Film étirable (PE), papier VCI, ruban tissé en PP | Film composite intercalé / à haute barrière |
| Pression du système hydraulique | 10–14 MPa (pour le downender) | Commande proportionnelle 16 MPa |
Contrôles de sécurité et normes internationales
La manutention de bobines d'acier de plusieurs tonnes à l'aide de machines de rotation et de convoyage automatisées exige le strict respect des réglementations internationales en matière de sécurité des machines :
- Protection périmétrique et barrières immatériellesGrilles immatérielles de sécurité optique (Catégorie 4, SIL 3 par EN ISO 13849-1) muet pendant le transport automatisé de palettes, mais se déclenche instantanément en cas d'intrusion de l'opérateur.
- Protection contrepoids hydrauliqueLes vérins Downender sont équipés de clapets anti-retour à commande pilote, montés directement et reliés par une tuyauterie rigide (anti-chute), afin d'empêcher l'effondrement du berceau lors de chutes de pression hydraulique soudaines.
- Consignation/Étiquetage (LOTO)Les dispositifs de verrouillage centralisés d'isolation énergétique sont conformes à OSHA 29 CFR 1910.147 pour les moteurs pneumatiques, hydrauliques et électriques.
- Conformité aux normes harmoniséesLa conception complète de la ligne est conforme à ISO 12100 (Évaluation et réduction des risques) et EN 415-10 (Sécurité des machines d'emballage modulaires et intégrées).
Avantages de production
| Avantage d'ingénierie | Mise en œuvre technique | Résultat opérationnel |
|---|---|---|
| Zéro éraflure des bords | Les rouleaux de levage en polyuréthane remplacent les pinces de levage manuelles. | Les réclamations clients pour rebuts et défauts de surface diminuent de plus de 95 %. |
| Consolidation du travail | Transport, emballage et indexation coordonnés par automate programmable | L'effectif opérationnel a été réduit à un seul technicien de surveillance. |
| Emballage hermétique | Enroulement orbital pré-étiré à travers l'œillet de la bobine | Tension constante et protection contre la corrosion (joint VCI) |
| Élimination des risques de chute | Le transfert contrôlé par levage élimine les charges suspendues à la grue. | Amélioration significative de la sécurité en atelier et des évaluations des incidents de l'OSHA |
Liste de contrôle pour la sélection des achats et de l'ingénierie
Évaluer les paramètres opérationnels suivants avant la spécification finale de la ligne :
- Enveloppe dimensionnelle de la bobine: Diamètre extérieur minimal/maximum, diamètre intérieur et largeur de fente (vérifier pour les bobines étroites < 50 mm nécessitant des centres de rouleaux de convoyeur serrés).
- Masse maximale et moyenne de la bobine: Détermine le dimensionnement de l'entraînement du convoyeur, le diamètre de l'arbre et l'alésage du vérin hydraulique.
- Contraintes liées à l'état de surfaceSpécifiez des revêtements de rouleaux PU de dureté Shore A de 85 à 95 pour les matériaux polis, galvanisés ou revêtus.
- Temps de cycle d'emballage cible: Objectif de bobines par heure (généralement 30 à 90 secondes par cycle d'emballage d'une seule bobine).
- Spécifications des matériaux de protection: Film étirable monocouche, papier VCI double couche + film, ou cartes circulaires de protection des bords.
- Exigences de cerclage: Cerclage manuel ou automatisé en aval (cerclage radial à travers l'œillet vs cerclage extérieur circonférentiel).
- Protocole d'empilage et de palettisation: Agencement des palettes, hauteur totale d'empilage autorisée et exigences d'insertion des entretoises.
- Infrastructure des installations: Réseau électrique de l'usine (
380V/480V, 3-Phase, 50/60Hz), la distribution d'air comprimé (0.6–0.8 MPa), et la capacité de charge de la dalle de plancher (kN/m²).
Prochaines étapes
Pour configurer une ligne d'emballage automatisée de bobines fendues :
- Audit des paramètres: Compilez les dimensions de la bobine de votre installation (diamètre extérieur min/max, diamètre intérieur, largeur, poids) et la vitesse de cycle de la ligne cible.
- Proposition d'aménagement et de concept: Veuillez soumettre votre enveloppe opérationnelle à info@fhopepack.com pour une proposition d'aménagement 2D/3D complète, une simulation du temps de cycle et une nomenclature des matériaux de la station livrées sous 48 heures.
- Étude de faisabilité technique: Effectuer une validation de l'agencement sur site ou virtuelle pour examiner les interfaces de l'atelier, les raccordements aux services publics et l'ergonomie de la production avant la validation de la fabrication.
Lecture connexe
- Systèmes de lignes d'emballage automatiques de bobines
- Vidéo : Système d’emballage de bobines d’acier refendues
- Vidéo : Ligne automatisée d’emballage de bobines refendues pour centres de service
Sources et références industrielles
- Données techniques relatives aux équipements : Archives techniques d’ingénierie de FHOPE
- Densités et formulations mécaniques des aciers au carbone : Tables de référence techniques normalisées ASTM/EN
- Norme de sécurité des machines : ISO 12100:2010 Sécurité des machines — Principes généraux de conception
- Norme de sécurité des machines d'emballage : EN 415-10:2014 Sécurité des machines d'emballage
- Référence vidéo : YouTube – Ligne d'emballage de bobines d'acier refendues : retournement, manutention et emballage
Dernière mise à jour : octobre 2026