🔗 Voir aussi : Équipements associés
⚙️ Contexte du client
Un fabricant de tuyaux en polyéthylène de taille moyenne, situé dans le Midwest américain, était confronté à un grave problème d'emballage limitant sa production à 12 bobines par opérateur et par heure, menaçant ainsi les délais de livraison de ses clients municipaux et industriels. Son processus d'emballage manuel ne pouvait pas suivre la capacité de sa ligne d'extrusion, créant un retard quotidien de 30 bobines qui engendrait des heures supplémentaires coûteuses et augmentait les risques de dommages pendant le transport.
L'usine exploitait trois lignes d'extrusion produisant 300 bobines par jour, d'un diamètre de 1 200 à 2 000 mm et d'un poids maximal de 1 500 kg. Ces bobines alimentaient les réseaux de distribution d'eau potable, de gaz naturel et de fluides industriels, pour lesquels la conformité à la norme ASTM D2239 et l'intégrité du film protecteur sont obligatoires, aussi bien pour les installations enterrées que aériennes. Selon un audit de production de l'usine (2023), le poste d'emballage manuel nécessitait deux opérateurs par équipe, chacun gérant 10 à 15 bobines par heure. Ce débit était inférieur de 60 % à la capacité combinée des lignes d'extrusion (30 à 40 bobines par heure), entraînant des heures supplémentaires et une accumulation des stocks. Le marché des tuyaux souples en plastique devant atteindre 9.5 milliards de dollars d'ici 2029 (Plastics Pipe Institute, 2024), le fabricant recherchait une solution d'emballage évolutive et reproductible, conforme aux paramètres d'essai des films étirables de la norme ISO 21628 et aux directives de sécurité CE.
🛠️ Défi
Le conditionnement sous film étirable manuel a engendré trois problèmes opérationnels : une tension du film irrégulière, influencée par la fatigue de l’opérateur, une cadence de production limitée à 12 bobines par heure et un taux de dommages de 4.5 % pendant le transport, dû à l’irrégularité des couches de film. Ces inefficacités ont directement fait grimper les coûts de main-d’œuvre et mis en péril les contrats clients.
Lors de l'emballage, la diminution du diamètre du rouleau de film incitait les opérateurs à réduire instinctivement la force de freinage, entraînant une chute de l'allongement du film de 20 % à presque 0 %. Cette dérive de tension provoquait soit une surconsommation de film de 25 à 30 %, soit des paquets mal fixés qui se desserraient sous l'effet des vibrations du camion. Le manque de main-d'œuvre aggravait le problème : six équivalents temps plein étaient affectés à l'emballage sur trois équipes, générant 330 000 $ de coûts de main-d'œuvre annuels, soit un taux horaire de 55 000 $ par employé (audit de la paie de l'usine, 2023). Ces dépenses n'apportaient aucune valeur ajoutée à la production tout en limitant directement le débit.
| Question | Manuel (par opérateur) | Gamme cible |
|---|---|---|
| Cadence de production | 10 à 15 bobines/h | 30 à 50 bobines/h |
| Cohérence de la tension du film | ±25 N (estimation) | ±5N |
| Taux de dommages (transit) | 4.5 % | |
| Utilisation du film par bobine | 3.2 kg (moyenne) | 2.5 kg réalisable |
🏗️ Conception de solutions
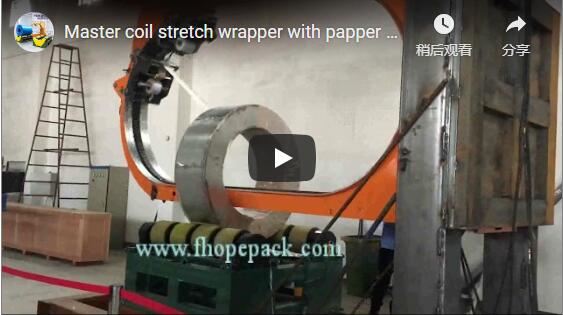
Un système d'emballage orbital horizontal a été mis en place pour maintenir une tension de film constante, augmenter le débit à 45 bobines par heure et éliminer les erreurs de manipulation manuelle. La machine utilise un chariot motorisé de précision qui tourne autour des bobines fixes, appliquant un pré-étirage contrôlé et un scellage de film automatisé afin de répondre aux normes d'emballage ISO et CE.
Le système a été conçu sur mesure pour répondre aux spécifications du produit du client : un anneau de 2 600 mm de diamètre accepte des bobines jusqu’à 2 000 mm, tandis qu’une capacité de charge de 2 000 kg offre une marge pour les futurs produits plus lourds. Un système de contrôle du poids en temps réel ajuste le couple de freinage toutes les 50 millisecondes, maintenant la tension du film à ±5 N près, indépendamment de la taille de la bobine ou du diamètre du rouleau. Le taux de pré-étirage réglable, compris entre 200 et 300 %, permet de réduire l’épaisseur du film requise tout en optimisant sa résistance à la traction. La cadence de production est réglable de 20 à 50 bobines par heure, avec une capacité de pointe de 60 bobines.
La méthode d'emballage est conforme aux meilleures pratiques de l'industrie pour le formage et le cerclage de faisceaux de tubes PVC, garantissant un transport sécurisé des tubes utilisés dans la transformation des aliments et des boissons, l'optimisation des flux d'air des systèmes de chauffage, ventilation et climatisation (CVC), la protection des câblages électriques et la manipulation de produits chimiques. Un capteur intégré de détection d'extrémité de film et un coupeur à lame chaude automatisé soudent l'extrémité du film à la couche sous-jacente, éliminant ainsi les risques d'accrochage pendant le transport. Le convoyeur utilise une bande à rainures en V pour empêcher le glissement des bobines cylindriques. Pour l'orientation, le système utilise un positionnement vertical, une méthode de chargement horizontal où la face circulaire de la bobine pointe vers le haut, permettant à l'anneau d'enroulement de pivoter parallèlement au sol et empêchant le déroulement axial. Cette approche s'inspire des flux de production automatisés éprouvés pour l'extrusion de tubes plastiques, où la stabilité constante de la bobine est directement liée à l'efficacité de la manutention en aval.
📈 Mise en œuvre
La ligne de conditionnement automatisée a été installée en huit jours, incluant la préparation des fondations, l'extension du convoyeur et la programmation du système de contrôle. La formation des opérateurs a nécessité une seule équipe et la pleine capacité de production a été atteinte en sept jours. La conformité aux normes de sécurité, selon la norme ISO 13849 relative au contrôle des machines, a été vérifiée.
L'installation a débuté par deux jours de nivellement du sol et d'alignement des rails de guidage, suivis de quatre jours pour le montage de l'anneau, du chariot motorisé et des capteurs de tension. Les deux derniers jours ont été consacrés à l'intégration de l'alimentation électrique et à la programmation du système de contrôle automatisé, remplaçant les freins mécaniques traditionnels par des profils de tension numériques. Une extension de convoyeur de 4 mètres a permis de créer une zone tampon, assurant un fonctionnement continu même lorsque le débit d'extrusion dépassait temporairement la capacité de l'emballeuse. Un indicateur visuel (voyant vert/rouge) a été installé côté extrusion pour signaler la disponibilité de l'emballeuse, optimisant ainsi la communication au sein de la chaîne de production.
La conformité aux normes de sécurité a été vérifiée selon la norme ISO 13849, norme internationale de sécurité relative aux systèmes de commande de machines, qui garantit le bon fonctionnement des arrêts d'urgence et des barrières de sécurité en cas de défaut. Les composants certifiés CE, notamment les interverrouillages de barrière et les barrières immatérielles, ont été intégrés sans nécessiter de protection supplémentaire. L'alimentation électrique existante de l'usine (380 V/50 Hz) a permis d'alimenter le système ; seul un nouveau disjoncteur de 63 A a été installé pour répondre aux exigences des normes électriques.
| phase | Durée | Activité clé |
|---|---|---|
| Fondation et convoyeur | 2 jours | Nivelez le sol, installez les rails de guidage |
| Ensemble bague et entraînement | 4 jours | Anneau de montage de 2.6 m, chariot motorisé, capteurs de tension |
| Programmation électrique et de contrôle | 2 jours | Profil de tension du programme, dispositifs de sécurité |
| Formation et montée en puissance | 1 jour + 1 semaine | Expérience pratique pour les chefs de changement de vitesse, progression de la vitesse |
🛡️ Données des résultats
Trois mois de fonctionnement continu ont permis d'accroître le débit de 275 %, de réduire la consommation de film étirable de 20 % et de diminuer les dommages liés au transport de 93 %. Les besoins en main-d'œuvre ont été divisés par deux et des taux de pré-étirage constants ont permis une réduction supplémentaire de 8 % des coûts d'approvisionnement en film.
Les améliorations constatées sur une période opérationnelle de 90 jours (Rapport de performance de l'usine, T1 2024) confirment l'impact du système sur le débit, l'efficacité des matériaux et l'intégrité du produit. Le système de contrôle du poids en temps réel a éliminé les variations de tension, tandis que le coupeur à lame chaude automatisé a standardisé le scellage du film sur tous les quarts de travail. Un pré-étirage constant de 250 % a permis au service des achats de négocier une épaisseur de film inférieure, générant ainsi une réduction de coût supplémentaire de 8 % au-delà des économies de matériaux initiales.
| Métrique | Avant (Manuel) | Après (Orbital) | Changer |
|---|---|---|---|
| Débit (bobines/heure) | 12 (par opérateur) | 45 (un opérateur) | + 275% |
| Film utilisé par bobine | 3.2 kg | 2.55 kg | –20% |
| Variation de la tension du film | ±25 N (est.) | ±4 N (mesuré) | –84% |
| Taux de dommages | 4.5 % | 0.3 % | –93% |
| Heures/quart de travail de l'opérateur | 2 × 8 h | 1 × 8 h | –50% |
⚙️ Analyse du retour sur investissement
L'investissement initial de 185 000 $ a été amorti en 9.7 mois grâce à la réduction des coûts de main-d'œuvre, aux économies réalisées sur les films plastiques et à la prévention des dommages. Les économies nettes annuelles de 228 500 $, ajustées des coûts de maintenance et d'énergie, garantissent un retour sur investissement prévisible, conforme aux normes d'automatisation de l'emballage industriel.
Le modèle financier repose sur des indicateurs opérationnels vérifiés (fiche de projection financière du fournisseur, 2024) :
-
Machine et installation : 185 000 $ (dépenses d'investissement)
-
Économies de main-d'œuvre : Suppression de 2 opérateurs par poste sur 3 postes (6 ETP × 55 000 $ = 330 000 $/an brut ; 1 opérateur conservé par poste = 165 000 $ d'économies nettes)
-
Économies de film : réduction de 0.65 kg/bobine × 1.20 $/kg × 300 bobines/jour × 250 jours d’exploitation/an = 58 500 $ → ajusté pour la réduction de calibre : 52 000 $
-
Réduction des dommages : réduction de 4.2 % × 300 bobines × 200 $ de réclamation moyenne par bobine endommagée = 25 200 $ → estimation prudente : 18 000 $
-
Coûts d'exploitation annuels supplémentaires : Maintenance : environ 4 500 $/an (1.5 % du coût de la machine), électricité : environ 2 000 $/an
Économies annuelles nettes = 165 000 $ + 52 000 $ + 18 000 $ – 6 500 $ = 228 500 $ . Calcul du délai de récupération : 185 000 $ ÷ 228 500 $ = 0.8096 an × 12 mois = 9.7 mois.
L'analyse de sensibilité confirme que si les exigences de couverture des équipes empêchent une réduction totale du nombre d'opérateurs, l'ajout d'un employé supplémentaire prolonge le retour sur investissement à environ 14 mois. Le fournisseur a vérifié qu'un mode à deux vitesses (plus lent pour les bobines lourdes, plus rapide pour les légères) réduit davantage la tare du film sans compromettre l'intégrité du paquet, préservant ainsi la trajectoire de retour sur investissement de 9.7 mois.
Liste de vérification pour la décision d'achat
Utilisez cette liste rapide pour évaluer les lignes d'enroulement orbital pour les bobines de tuyaux ou de tubes en plastique :
-
[ ] Adéquation du débit : La vitesse de l'enrouleuse (20 à 50 bobines/heure) correspond-elle à la capacité de votre ligne d'extrusion ?
-
[ ] Contrôle de la tension du film : S'agit-il d'un système de surveillance du poids en temps réel avec une précision de ±5 N ? Évitez les freins mécaniques en boucle ouverte.
-
[ ] Orientation : L'anneau est-il conçu pour des bobines horizontales (œil-ciel) ? (Ne pas utiliser d'anneau orbital vertical pour les bobines tubulaires — risque de déroulement.)
-
[ ] Pré-étirage du film : Peut-on atteindre un pré-étirage de 200 à 300 % pour réduire le coût de l'épaisseur ?
-
[ ] Sécurité : Est-il conforme à la norme CE/ISO 13849 avec barrière immatérielle et arrêt d'urgence ?
-
[ ] Compatibilité électrique : Vérifiez la tension (380 V ou 480 V) et monophasé ou triphasé.
-
[ ] Espace : Prévoir au moins 2 m de chaque côté de l'anneau pour l'accès à la maintenance.
-
[ ] Assistance du fournisseur : Vérifier la disponibilité de la formation et des pièces de rechange (roulements annulaires, courroies, lames de coupe).
QFP
Q : Combien de temps faut-il pour réoutiller la machine à bobiner pour différents diamètres de bobine ?
R : Généralement 5 à 10 minutes via l'écran tactile. Vous sélectionnez la recette enregistrée pour la gamme de produits, et le chariot motorisé ajuste automatiquement la tension et la vitesse. Aucun changement de pièces mécaniques n'est nécessaire.
Q : Quel est le coût d'entretien typique ?
A : Prévoyez un budget annuel de 1.5 à 2.5 % du prix d'achat de la machine. Les coûts les plus importants concernent le remplacement des galets de guidage (tous les 2 à 3 ans) et du coupe-film à lame chaude (tous les 6 mois). Le nettoyage quotidien des rouleaux de pré-étirage est indispensable ; le fabricant fournit une liste de contrôle standardisée.
Q : Cette machine peut-elle également emballer des faisceaux de tiges ou de tubes ?
R : Oui, si le produit est linéaire et que la géométrie du faisceau est similaire. Pour les tubes en acier, les lignes orbitales sont conçues pour des charges élevées allant jusqu'à 5 000 kg. Pour les tuyaux en PVC nécessitant un ensachage scellé plutôt qu'un enroulement spiralé, une ligne d'ensachage dédiée est recommandée.