Préface
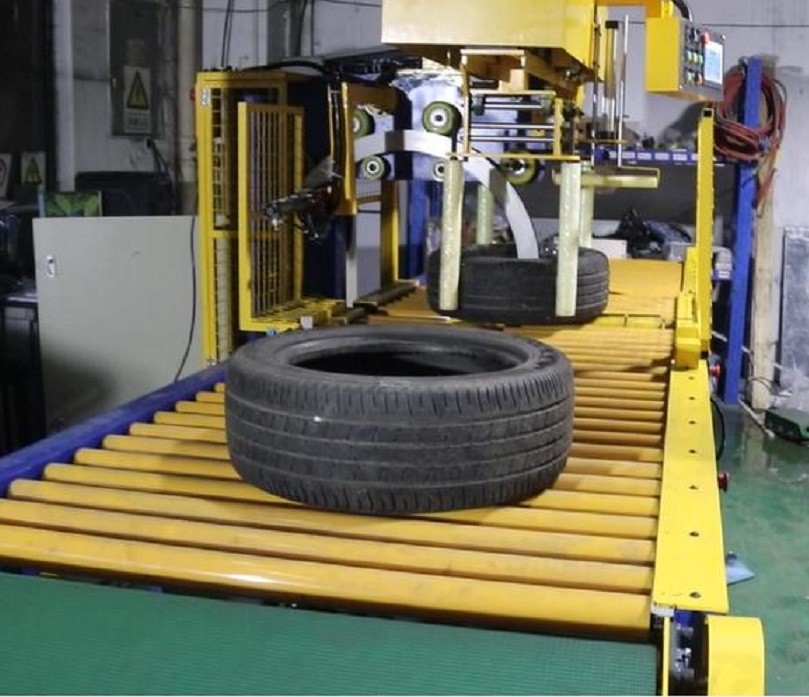
Les équipements automatisés d'emballage de pneus remplacent l'emballage manuel, lent et irrégulier, en appliquant un film étirable orbital et toroïdal aux pneus de véhicules de tourisme, de camions et d'engins de chantier. Le choix de la machine appropriée nécessite de trouver un équilibre entre les dimensions du pneu (diamètre extérieur, diamètre intérieur, largeur de section et poids) et les temps de cycle de la ligne (18 à 50 secondes par unité). Les banderoleuses verticales appliquent un film étirable toroïdal sur chaque pneu, tandis que les banderoleuses horizontales regroupent plusieurs pneus en unités logistiques. Le prix des équipements varie de 25 000 USD pour les stations semi-automatiques, avec opérateur, à plus de 85 000 USD pour les lignes d'emballage entièrement automatisées avec convoyage motorisé, rubanage automatique et étiquetage en ligne. Le retour sur investissement est généralement atteint en 12 à 24 mois grâce à la réduction de la main-d'œuvre et aux économies de 200 à 300 % sur le pré-étirage du film.
La manutention et le conditionnement des pneus, des enrouleurs de tuyaux, des tubes enroulés et des produits élastomères circulaires présentent des défis d'ingénierie spécifiques dans les installations de production et de logistique. Les méthodes de conditionnement manuelles classiques sont lentes, ergonomiquement dangereuses et variables, et entraînent fréquemment des frottements pendant le transport, une contamination par l'humidité et un gaspillage important de matériaux. La machine d'emballage spécialisée pour pneus — également appelée machine d'emballage orbitale ou enrouleuse toroïdale — est conçue spécifiquement pour pallier ces contraintes.
Sur les lignes de conditionnement modernes, le passage de l'emballage manuel à l'emballage automatisé en anneaux permet des gains immédiats et mesurables en termes de débit, d'intégrité du confinement de la charge et de consommation de résine. Ce guide technique détaille les principes mécaniques, les avantages opérationnels, les paramètres de dimensionnement et les facteurs de coûts essentiels pour les responsables d'usine et les ingénieurs en conditionnement chargés de la spécification des équipements.
(Note terminologique : ce guide utilise l’orthographe américaine « tire » dans toute son analyse technique, tout en conservant l’orthographe internationale et celle des catalogues des équipementiers « tyre » dans les citations directes, les désignations officielles des modèles et la documentation de référence liée.)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Le problème principal : pourquoi l'emballage manuel des pneus est-il insuffisant ?
Les usines de fabrication de pneumatiques, les installations de rechapage et les plateformes de distribution sont confrontées à des défaillances logistiques récurrentes lorsqu'elles utilisent un emballage manuel ou semi-manuel sur plateaux tournants pour palettes :
- Incohérence géométrique : L'application manuelle du film ne permet pas de garantir un pré-étirement radial uniforme ni un chevauchement régulier des couches (généralement compris entre 15 % et 70 %). Cette irrégularité entraîne des infiltrations d'humidité, un effilochage et une instabilité des piles de stockage.
- Charge de travail et ergonomie élevées : La manipulation répétée de pneus de voitures particulières (8 à 15 kg) provoque des lésions dues à la tension, tandis que les pneus de camions commerciaux (30 à 80 kg) et les unités OTR (> 100 kg) présentent des risques professionnels graves selon les directives de manutention manuelle de l'OSHA.
- Surconsommation de films : L'application manuelle ne permet pas de contrôler mécaniquement le rétrécissement du film ni de réaliser un pré-étirement dynamique, consommant jusqu'à 3 fois plus de polyéthylène linéaire basse densité (LLDPE) que les systèmes automatisés à chariot motorisé.
- Dégradation de la surface et des billes : Un confinement inadéquat du film permet la dégradation par les UV, la fissuration par l'ozone, la contamination par la graisse et le frottement des sièges de billes lors du transport intermodal.
- Déséquilibre du débit de la ligne : Les stations d'emballage manuelles nécessitent de 90 à 180 secondes par pneu, créant ainsi un goulot d'étranglement opérationnel derrière les presses de vulcanisation à grande vitesse ou les cellules de finition automatisées.
2. La solution : Comment fonctionnent les machines automatisées d’emballage de pneus
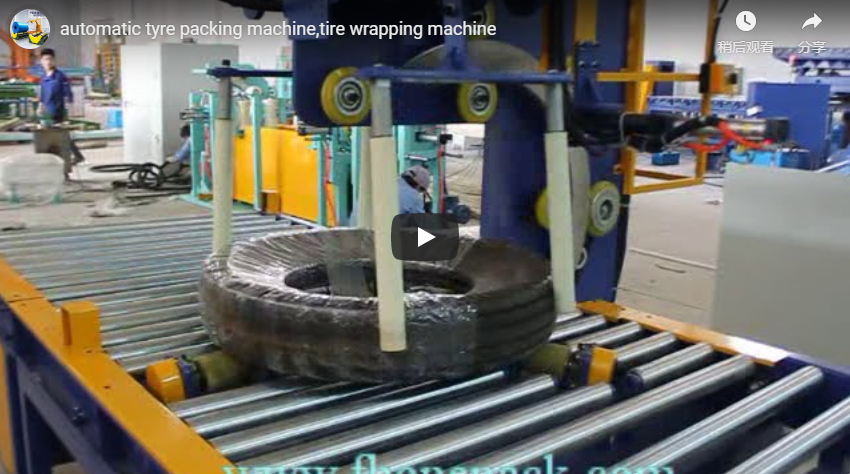
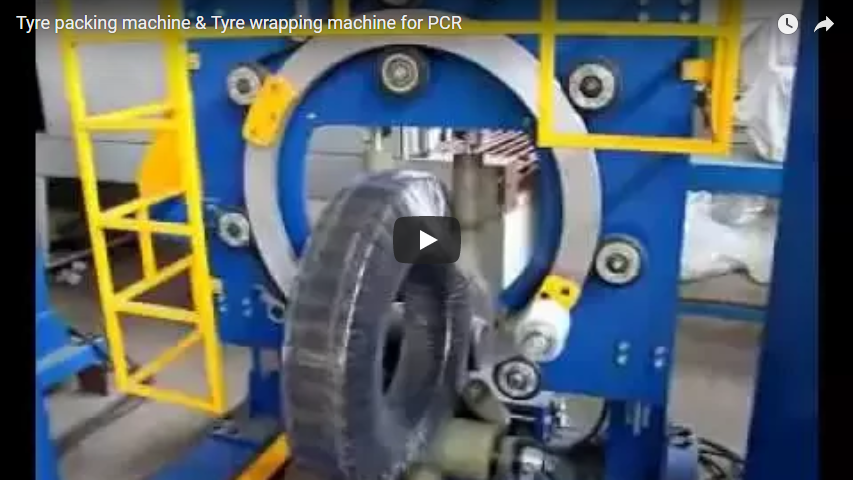
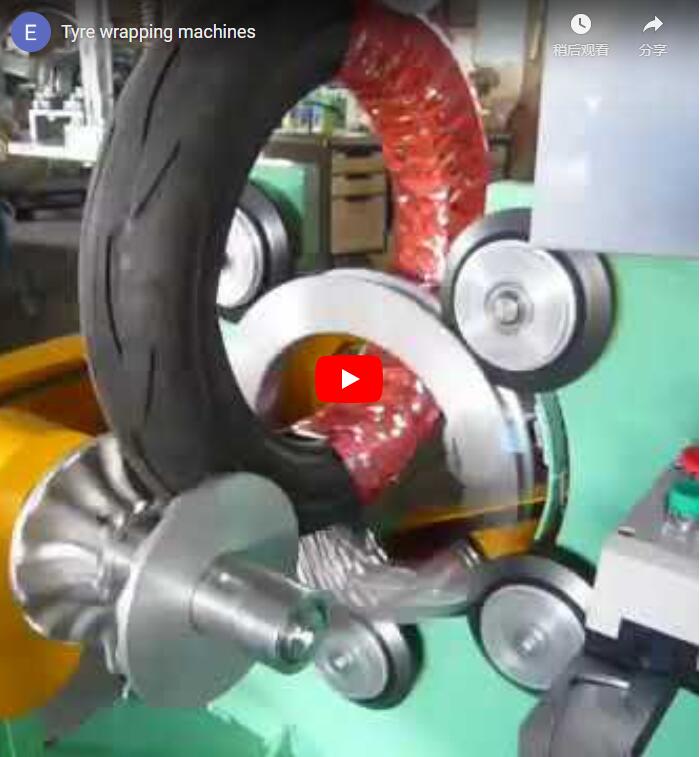
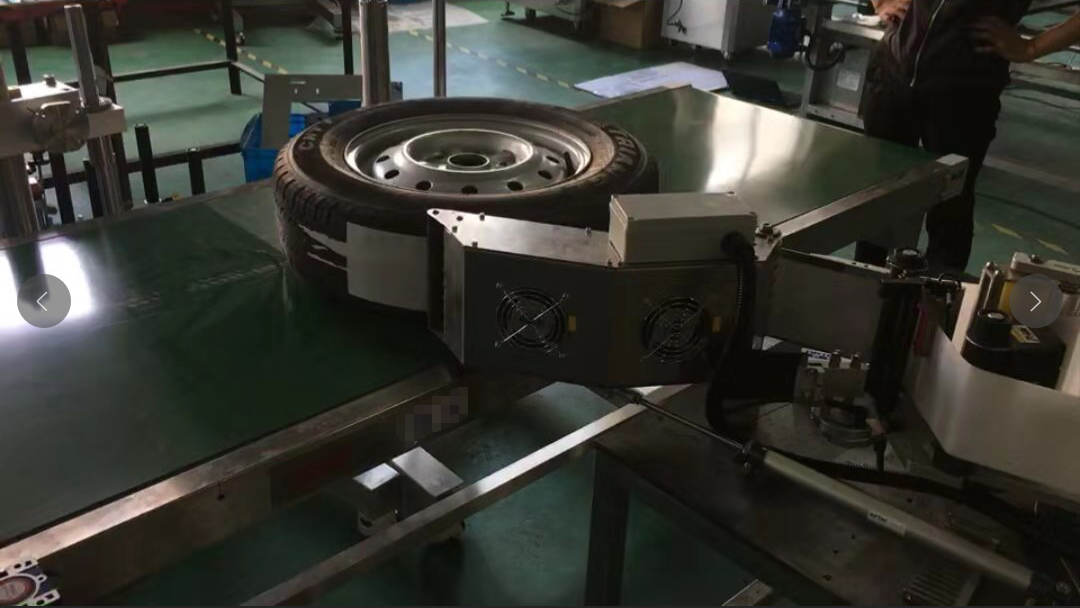
Les machines d'emballage de pneus fonctionnent selon le principe mécanique de l'enroulement orbital toroïdal : un chariot de film monté sur un anneau structurel rotatif passe en continu à travers l'ouverture centrale (œil/alésage de jante) du pneu, tandis que des rouleaux de tourillon motorisés font tourner le pneu autour de son axe horizontal central.
- Alimentation et alignement : Le pneu entre par des convoyeurs à gravité, à rouleaux motorisés ou à descente aérienne, se posant sur des rouleaux de support doubles revêtus de polyuréthane qui centrent la carcasse par rapport au plan radial de l'anneau.
- Engagement de la navette toroïdale : L'anneau rotatif accélère jusqu'à la vitesse de fonctionnement définie (généralement 30 à 80 tr/min), guidant la tête de distribution du film à travers l'alésage intérieur du pneu et sur la circonférence extérieure de la bande de roulement.
- Mouvement coordonné à deux axes : La vitesse de surface des rouleaux de support entraînés correspond à la vitesse de rotation de l'anneau pour produire un rapport de chevauchement synchronisé électroniquement :
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Pré-étirement contrôlé par la tension : Un système de rouleaux motorisés pré-étire le film de 200 % à 300 % avant sa sortie. Des capteurs de force à tension constante régulent la tension d'enroulement entre 15 N et 45 N, empêchant ainsi la déformation du bourrelet sur les boîtiers non montés.
- Découpe et scellage pneumatiques / Rubanage : À la fin du cycle, un bras pneumatique automatisé saisit le film, un fil chaud ou une lame dentelée coupe la bande, et un mécanisme d'essuyage ou de rubanage automatisé fixe solidement l'extrémité du film contre le diamètre extérieur (DE) de la bande de roulement du pneu.
- Éjection: Des bras de levage pneumatiques motorisés ou des tourillons inclinables propulsent le produit emballé sur le convoyeur d'accumulation de sortie.
3. Principales spécifications techniques et caractéristiques d'ingénierie
Lors de l'évaluation des spécifications des machines par rapport aux exigences de l'installation, concentrez-vous sur les paramètres opérationnels critiques suivants :
- Configuration cinématique :
- Enrouleurs d'anneaux verticaux : Le pneu repose verticalement sur sa bande de roulement, soutenu par des rouleaux horizontaux, tandis qu'un anneau vertical effectue un enroulement toroïdal à 360° à travers l'alésage central. Idéal pour le traitement unitaire des pneus dans les gammes de véhicules de tourisme, utilitaires et agricoles (par exemple, série FHOPE FPT).
- Enveloppes annulaires horizontales : Le pneu repose à plat (horizontalement vers le ciel) sur un convoyeur passant à travers un anneau horizontal. Cette configuration est principalement conçue pour le regroupement de plusieurs pneus (par exemple, l'empilement de 2 à 5 pneus de voiture de tourisme dans un seul cylindre rigide).
- Enveloppe dimensionnelle de dégagement : Le diamètre intérieur de l'anneau d'enroulement (
D_ring) doit largement dégager la section transversale du pneu et l'empreinte au sol du chariot rotatif :D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginPoint essentiel, le diamètre intérieur du pneu (diamètre intérieur de la jante) doit être dégagé du profil du chariot de la navette :Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Mécanismes de pré-étirement du wagon : Des chariots motorisés à double rouleau pré-étirent le film de 200 % à 300 % avant sa sortie de la chaîne de montage, transformant 1 mètre de film brut en 3 à 4 mètres de film appliqué, maximisant ainsi le module de traction.
- Intégration du contrôle : Les automates programmables Siemens ou Mitsubishi, associés à une interface homme-machine à écran tactile, permettent aux opérateurs de stocker des recettes d'enroulement personnalisées (vitesse de rotation de l'anneau, vitesse d'entraînement du rouleau, pourcentage de chevauchement, nombre d'enroulements de renfort d'extrémité) par numéro de pièce du pneu.
- Polyvalence des matériaux : Les chariots standard utilisent des films étirables en PEBDL soufflé ou coulé de 17 à 35 µm. Pour les produits techniques en caoutchouc ou les pneumatiques d'exportation expédiés avec des jantes métalliques, les distributeurs multi-matériaux utilisent du ruban en polypropylène (PP), des bandes tissées en PE, du papier kraft ou des films inhibiteurs de corrosion volatils (ICV).
- Normes de sécurité fonctionnelle : Les emballeuses automatisées doivent se conformer aux normes internationales de sécurité des machines :
- ET 415-6: 2013: Exigences de sécurité pour les machines d'emballage et les équipements d'emballage sous film étirable.
- ISO 12100 : Concepts de base et principes généraux de l'évaluation des risques liés aux machines.
- EN ISO 13849-1 (Catégorie 3 / Niveau de performance d) : Architecture de sécurité à double canal pour clôtures périmétriques imbriquées et rideaux lumineux.
- IEC 60204-1: Sécurité électrique, continuité de la mise à la terre et circuits de fonctionnement d'arrêt d'urgence.
4. Sélection du modèle : Adaptation des équipements à la géométrie de la ligne
Le choix des équipements dépend strictement des limites physiques du produit, des vitesses de ligne requises et de l'intégration de l'automatisation en amont.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
Étape 1 : Établir les limites de l'enveloppe physique
Examinez les dimensions : diamètre extérieur minimal et maximal, diamètre intérieur minimal, largeur de section maximale et masse totale. FHOPE classe sa gamme standard de tubes toroïdaux industriels FPT en trois catégories dimensionnelles :
| Modèle de la machine | Identifiant de pneu compatible | Diamètre extérieur des pneus compatibles | Largeur maximale des pneus | Poids maximum | Puissance d'entraînement installée | Vitesse de cycle standard |
|---|---|---|---|---|---|---|
| FPT-200 | 300 – 700 mm | 510 – 800 mm | 40 – 250 mm | 10-30 kg | 1.5kW | 18–30 s / pièce |
| FPT-300 | 500 – 900 mm | 800 – 1200 mm | 80 – 300 mm | 10-100 kg | 2.0kW | 25–40 s / pièce |
| FPT-400 | 750 – 1200 mm | 1000 – 1400 mm | 80 – 400 mm | 20-120 kg | 2.5kW | 35–50 s / pièce |
Règle d'ingénierie : Pour les pneus radiaux (TBR) pour camions et autobus commerciaux d'un diamètre extérieur de 1000 à 1300 mm et d'une largeur allant jusqu'à 385 mm, le cadre structurel robuste et les valeurs de couple de la norme FPT-400 sont nécessaires pour gérer le déséquilibre dynamique en rotation.
Étape 2 : Protection individuelle des pneus vs. Protection groupée de plusieurs pneus
- Enroulement d'un seul pneu (toroïdal vertical) : Chaque unité est scellée au centre de la jante. Ceci est nécessaire pour les pneus haut de gamme, les pneus à flancs blancs, les pneus de moto et les pneus d'avion.
- Regroupement de plusieurs pneus (orbital horizontal) : Regrouper 2 à 5 pneus de voiture. L'emballage de la pile permet de réduire les coûts de film par pneu et de simplifier la palettisation en aval, mais nécessite des unités d'empilage vertical en amont.
Étape 3 : Adapter le débit au temps de cycle en amont
Calculez les temps de cycle machine autorisés en divisant les heures de fonctionnement par le volume cible par poste. Prenez en compte les configurations typiques suivantes :
| Flux opérationnel de l'usine | Taux de production cible | Architecture machine recommandée |
|---|---|---|
| Cellules de traitement par lots de faible volume et de tailles diverses | 10–25 pneus/heure | Enrouleuse verticale à anneaux chargée par l'opérateur (FPT-200 / FPT-300) |
| distribution de volume continu moyen ou de pneus | 40–70 pneus/heure | emballeuse verticale avec convoyeurs d'entrée/sortie motorisés, ou système de regroupement horizontal |
| Production en grande série (usines de pneumatiques OEM) | 80 à 120+ pneus/heure | Cellule d'emballage entièrement automatique et intégrée (chargement robotisé, rubanage en ligne, étiquetage automatisé, inspection visuelle des codes-barres) |
Étape 4 : Planifier l’intégration de l’usine et l’accord sur les matériaux
Assurez-vous que les interfaces de communication de l'équipement correspondent aux systèmes d'inspection en amont et aux systèmes logistiques en aval :
- Machines d'uniformisation des pneus en amont (TUM) et équilibreuses dynamiques.
- Systèmes de rubanage automatique du diamètre extérieur (application de ruban de renfort ou fixation de disques latéraux de protection).
- Cellules de palettisation robotisées en aval, trieuses pondérales et applicateurs automatisés d'impression et d'application de codes-barres.
- Connectivité SCADA/MES centralisée via Ethernet industriel (EtherNet/IP, PROFINET ou Modbus TCP) pour le suivi en temps réel de la consommation de film et le chargement des recettes.
5. Quels sont les facteurs qui déterminent le prix d'une machine à compacter les pneus ?
Le coût d'acquisition d'un équipement d'emballage de pneumatiques dépend de la rigidité structurelle de la machine, de ses dimensions mécaniques et de son niveau d'automatisation. Les principales variables de prix sont les suivantes :
- Diamètre de l'anneau et rigidité du cadre : Les anneaux structurels plus grands, capables de dégager des pneus de camion ou OTR de plus de 1400 mm, nécessitent des engrenages annulaires en alliage usinés, des roues de guidage surdimensionnées et des cadres en acier structurel plus lourds pour supporter les forces centrifuges.
- Systèmes d'entraînement et charge utile dynamique : Déplacer un pneu de voiture de tourisme de 15 kg nécessite des moteurs de faible puissance ; faire tourner un pneu de camion de 80 à 120 kg sur des tourillons à grande vitesse exige des boîtes de vitesses robustes, des onduleurs de freinage dynamique et des roulements à rouleaux en polyuréthane à charge élevée.
- Ingénierie des chariots pré-étirés : Les chariots à freins à friction sont moins coûteux à l'achat, mais leurs performances sont moins constantes. Les chariots de pré-étirage motorisés à double rouleau (augmentation de 200 % à 300 %) augmentent le coût initial de la machine, mais réduisent considérablement les dépenses récurrentes en matériaux.
- Modernisation de l'automatisation et de la manutention :
- Niveau de base : Placement manuel des pneus, lancement du cycle par bouton-poussoir, coupure manuelle par pédale.
- Niveau intermédiaire : chargement par convoyeur motorisé, indexage optique automatisé des pneus, découpe automatique pneumatique et serrage mécanique.
- Système de tri entièrement automatique : alignement à l’entrée, enroulement automatique du film, étiquetage par code-barres, changement automatique de bobine de film, tri à la sortie.
- Distribution multi-matériaux : L'équipement du chariot pour traiter à la fois un film PE épais et du papier VCI tissé antirouille augmente la complexité du système de tension dynamique.
- Directives relatives à la sécurité fonctionnelle et aux directives régionales : Les constructions conformes CE répondant aux certifications de panneaux de commande EN 415-6, ISO 13849-1 (PL d) et UL 508A pour l'Amérique du Nord nécessitent des relais de sécurité, des barrières immatérielles de catégorie 4, des clôtures interverrouillées et des vannes de vidange homologuées pour la sécurité.
Coût du cycle de vie et retour sur investissement (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Prix de référence du marché pour les emballages de pneus industriels :
- Unités semi-automatiques / à chargement manuel : 25,000 USD à 45,000 USD.
- Systèmes d'emballage en ligne entièrement automatisés : De 55 000 USD à plus de 85 000 USD.
Exemple de retour sur investissement opérationnel : le remplacement de l’emballage manuel (consommation de 0.85 USD de film par pneu à raison de 35 unités/heure) par un système automatisé de pré-étirage motorisé (pré-étirage à 250 % pour un coût de 0.28 USD de film par pneu) permet d’économiser 19.95 USD par heure rien que sur les matériaux. Sur deux équipes de 8 heures (300 jours ouvrables), les économies annuelles de film atteignent 95 760 USD , amortissant ainsi le coût d’investissement d’une emballeuse haut de gamme en moins d’un an, avant même de prendre en compte la réaffectation de la main-d’œuvre directe et la réduction des réclamations pour dommages liés au transport.
6. Liste de contrôle pratique pour les achats en ingénierie
Avant d'approuver les dépenses d'investissement (CapEx) pour une machine d'emballage de pneus, veuillez consulter cette liste de contrôle des critères techniques :
- Définir les dimensions des limites du produit : Documenter les dimensions minimales et maximales des pneus (diamètre extérieur, diamètre intérieur, largeur de section transversale et poids de la carcasse sèche/humide) pour toutes les références de production.
- Vérifier le jeu radial de l'alésage : Confirmer que
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmpour éviter toute interférence mécanique lors de la rotation de l'anneau. - Calculer le temps de cycle de la ligne : Vérifiez que le temps de cycle maximal de la machine (par exemple, 25 à 40 secondes par pneu) maintient les débits de ligne en amont cibles avec une marge de traitement d'au moins 15 %.
- Spécifiez les capacités de pré-étirage du film : Spécifiez un pré-étirement dynamique à double moteur (200 % à 300 %) équipé d'un retour d'information électronique par cellule de charge.
- Spécifications du matériel d'audit : Vérifier la compatibilité avec les matériaux d'emballage primaires (LLDPE coulé/soufflé 17–35 µm, HDPE, film PP ou papier VCI).
- Architecture de contrôle industriel : un aperçu Standardiser le matériel PLC (Siemens S7-1200/1500, Allen-Bradley Point I/O), les diagnostics IHM et les protocoles de bus de terrain de l'usine.
- Vérifier la documentation relative à la conformité en matière de sécurité : Exiger les déclarations de conformité du fabricant pour EN 415-6:2013, EN ISO 13849-1 (catégorie minimale 3, PL d) et IEC 60204-1.
- Calculer le coût total du cycle de vie à l'arrivée : Fondez votre décision d'investissement sur le coût total de possession, incluant l'emballage, le transport, les droits de douane, la mise en service sur site, la formation des opérateurs, les kits de pièces de rechange et l'assistance technique locale.
7. Conclusion : Spécifiez par paramètres de ligne, et non par normes de catalogue.
Le choix d'un système d'emballage de pneus adapté nécessite de trouver un équilibre entre plusieurs variables physiques clés : les dimensions des emballages intérieur et extérieur, les cadences de production et le niveau d'automatisation requis. Utiliser une machine d'emballage sous-dimensionnée peut entraîner des problèmes mécaniques avec les pneus de grande taille, tandis qu'une machine surdimensionnée pour des volumes de production plus faibles engendre des retards de production et des dépenses d'investissement inutiles.
Examinez les dimensions de vos produits, du plus grand au plus petit, vérifiez que la navette ne gêne pas l'alésage intérieur du pneu et calculez le délai de retour sur investissement lié aux économies de film. L'équipe d'ingénierie de FHOPE analyse les données dimensionnelles, les objectifs de débit et les contraintes d'agencement afin de vous fournir des recommandations mécaniques détaillées et des propositions d'équipement claires et adaptées à vos installations.