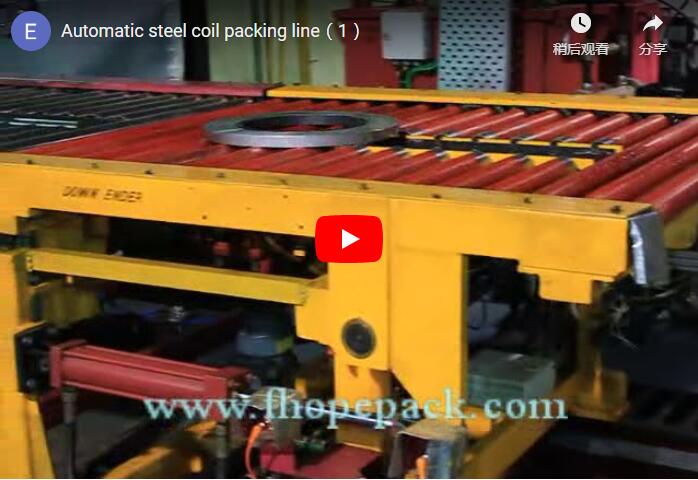
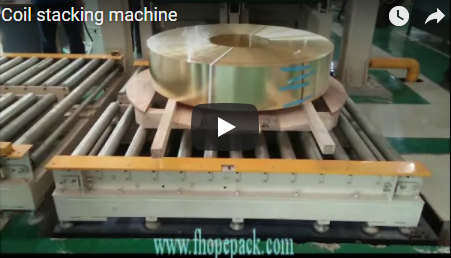
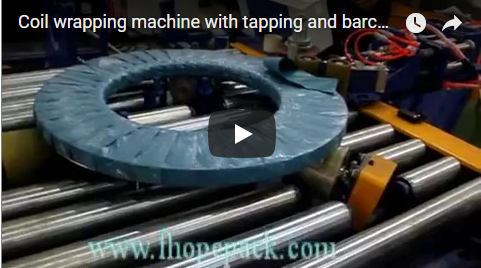
Résumé : De l'orientation verticale à l'orientation verticale de la bobine, l'orientation de cette dernière détermine l'ensemble de la ligne de conditionnement. Cette vidéo suit le parcours d'une bobine d'acier sur l'une de nos lignes automatisées. La bobine se déplace à plat, verticalement, en passant par une station aérienne, une banderoleuse et un cerclage. Les dernières images montrent une bobine emballée, verticalement à l'extrémité de la ligne. Nous expliquons ci-dessous les deux orientations possibles et comment ce choix influence la position du basculeur, le cerclage et l'empilage de la bobine.
Table des Matières
- Ce que montre l'extrait
- Comparaison entre l'œil vers le ciel et l'œil vers le mur
- Où se place le basculeur dans la ligne
- Enrouler et sceller une bobine plate
- Empilage et emballage final
- Liste de contrôle de sélection
- Commandes et sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Ce que montre l'extrait
| Extrait du clip | Qu'est-ce qui est affiché à l'écran ? |
|---|---|
| Ouverture | Une bobine plate sur une large table à rouleaux sous une tête de manipulateur aérienne, à côté d'une armoire jaune gardée ; un opérateur se tient à proximité. |
| début du milieu | La bobine plate atteint une station équipée d'un pupitre de commande tactile et d'une poutre aérienne. |
| Milieu | Un film transparent vert clair enveloppe la partie enroulée ; la bobine est enveloppée de blanc. |
| Fin du milieu | Une arche jaune surmontée d'une sangle se dresse à côté de la bobine enroulée sur les rouleaux. |
| Vers la fin | Une passerelle aérienne vert clair surplombe une table à rouleaux, avec du personnel observant le cycle. |
| Fermeture | Une bobine enroulée est posée sur la tranche, œillet contre mur, à côté de la station d'extrémité. |
Les fenêtres en incrustation permettent de voir d'autres stations de la même ligne.
Comparaison entre l'œil vers le ciel et l'œil vers le mur
Ces deux termes décrivent l'emplacement de l'œillet de la bobine dans l'emballage fini.
| L'œil vers le ciel | Œil contre mur | |
|---|---|---|
| Position de la bobine | Position allongée à plat, œil vertical | Se tient sur la tranche, l'œil horizontal |
| Utilisation typique | Bobines à fente étroite pouvant être empilées | Bobines larges ou lourdes transportées dans une selle ou un berceau |
| Empilement | Plusieurs bobines dans un seul empilement | Une bobine par position, sur un berceau ou une selle |
| Levage | Chariot élévateur sous les glissières ou une palette | Crochet de grue ou crochet en C dans l'œillet |
| Dommages à éviter | Dommages aux bords causés par la bobine au-dessus | Aplatissement des enveloppes inférieures |
Sur notre ligne d'emballage automatique de bobines, le sens d'enroulement final est l'une des premières questions à se poser dans un projet. Les deux sens sont possibles.
Où se place le basculeur dans la ligne
Une bobine quitte la refendeuse ou l'enrouleuse dans une orientation et peut devoir être expédiée dans l'autre. Un basculeur de bobine permet de la faire passer de l'horizontale à la verticale. Il y a deux emplacements possibles :
- Avant l'emballage. La bobine est d'abord enroulée, puis fixée et sanglée dans son orientation pour le transport.
- Après avoir emballé, comme dans l'extrait vidéo. La bobine est enroulée et fixée à plat avec une sangle, ce qui la maintient stable sur les rouleaux, puis elle est retournée à son extrémité.
Le retournement après emballage implique que la table de basculement entre en contact avec le film, et non avec l'acier nu. Le retournement avant emballage convient aux lignes où l'emballeuse et la cercleuse sont conçues pour des bobines verticales.
Nos retourneurs de bobines supportent des charges de 2 à 50 tonnes, avec un temps de retournement de 50 à 100 secondes selon le modèle. La table est fabriquée sur mesure en fonction des dimensions de la bobine.
Enrouler et sceller une bobine plate
Dans le clip, l'enrouleuse à œillet fonctionne sur une bobine à plat. L'anneau guide le film à travers l'œillet et autour de la section tandis que les rouleaux font tourner la bobine. Notre automate programmable et notre interface homme-machine contiennent un programme prédéfini pour chaque type de bobine, qui configure le centrage, la tension d'enroulement et le taux de chevauchement. Le film peut être du papier ou un tissu.
Dans cette configuration, l'arche de cerclage est placée après l'emballeuse. Pour le cerclage à œillets, consultez notre machine de cerclage radial . (Voir la page de notre machine de cerclage de bobines d'acier.)
| Produit | Autonomie |
|---|---|
| Diamètre de la bobine | 500–2200 mm (personnalisé) |
| poids Coil | jusqu'à 20 t |
| Tension des sangles | 500 N à 30 000 N, par cerclage de la tête |
| Sangles radiales par spire | 2, 3, 4 ou 6 |
La sangle peut être en PET ou en acier. Pour une bobine fixée au mur et soulevée par un crochet en C passant par l'œillet, les sangles radiales sont positionnées de manière à ce que le crochet n'exerce aucune pression dessus. Chaque machine étant conçue sur mesure en fonction de la capacité de bobine du projet, ces dimensions peuvent varier.
Empilage et emballage final
Pour les bobines destinées à être installées de haut en bas, notre ligne d'emballage automatique empile jusqu'à 6 bobines par pile. Les bobines destinées à être installées de bas en haut ne sont généralement pas empilées ; chacune quitte la ligne sur son propre support.
L'étiquetage peut être placé à la fin de n'importe quelle mise en page, lié à votre ERP ou MES, de sorte que l'étiquette comporte les données de la bobine quelle que soit l'orientation de celle-ci.
Liste de contrôle de sélection
- Plage de diamètre intérieur, diamètre extérieur, largeur et poids de la bobine.
- Orientation à l'arrivée et orientation au départ.
- Position d'inclinaison : avant ou après le rangement.
- Matériau d'enroulement, matériau de la sangle et sangles par bobine.
- Hauteur d'empilement pour les serpentins orientés œil-ciel ; type berceau ou selle pour les serpentins orientés œil-mur.
- Comment le colis est soulevé dans votre zone d'expédition : chariot élévateur ou grue.
Commandes et sécurité
Les normes applicables dépendent du marché de destination. Pour les marchés CE, la norme ISO 12100 définit la méthode d'évaluation des risques et la norme EN 415-10 couvre les exigences générales relatives aux machines d'emballage, notamment les dispositifs de protection et d'arrêt d'urgence.
Un basculeur de bobine déplace une charge importante au-delà de son point d'équilibre, et une tête de cerclage emmagasine l'énergie dans le feuillard. Les dispositifs de protection et d'accès autour de ces deux équipements sont définis dans l'évaluation des risques pour chaque configuration.
FAQ technique
Q : Quelle est la différence entre « œil vers le ciel » et « œil vers le mur » ? R : « Œil vers le ciel » signifie que la bobine est à plat, l’œil pointant vers le haut. « Œil vers le mur » signifie que la bobine repose sur son diamètre extérieur, l’œil étant horizontal.
Q : Une seule ligne peut-elle gérer les deux orientations ? R : Oui, si un dispositif d’inclinaison de bobine est intégré à la configuration. L’orientation finale du boîtier est définie dès la conception.
Q : Quel poids de bobine le basculeur peut-il retourner ? R : Notre gamme de basculeurs de bobines couvre de 2 t à 50 t.
Q : Combien de temps dure un tour ? R : 50 à 100 s, selon le modèle.
Q : À quoi peut servir l'emballeuse à œillet ? R : Film étirable, papier ou matériau tissé, selon le type de bobine.
Q : Combien de sangles radiales une bobine reçoit-elle ? A : 2, 3, 4 ou 6, selon la taille de la bobine et l'itinéraire de transport.
Q : Jusqu'à quelle hauteur peuvent être empilées les bobines de haut en bas ? R : Jusqu'à 6 bobines par pile sur notre ligne d'emballage automatique.
Suivant
Nous prévoyons une ligne d'emballage de bobines en trois étapes :
- Soumettez votre plan d'aménagement avec la gamme de bobines et l'orientation vers l'intérieur et l'extérieur, à info@fhopepack.com.
- Recevez une proposition sous 48 heures, avec des postes de basculement, d'emballage, de cerclage et d'empilage.
- Réservez une visite du site Nous confirmons donc la surface au sol, l'accès pour grue ou chariot élévateur et les itinéraires de livraison.
Lecture connexe
- Ligne d'enroulement à bobines d'acier avec œillet de retournement et œillet de guidage : d'où proviennent les gains de sécurité ?
- Comment fonctionne une ligne automatique d'emballage et d'empilage de bobines d'acier à deux étages ?
- Ligne automatique de cerclage, d'emballage et d'empilage de bobines d'acier : choix du motif de cerclage avant l'empilage
- Redresseur de bobine
Références
- Machine en action : la vidéo sur YouTube
- Orientation finale de l'emballage œil vers le ciel / œil vers le mur, programmes prédéfinis PLC/IHM pour le centrage, la tension et le chevauchement, film/papier/emballage tissé, feuillard PET ou acier, jusqu'à 6 bobines par pile, étiquetage avec ERP/MES : Ligne automatique d'emballage de bobines
- Le retourneur supporte des charges de 2 à 50 t, un temps de retournement de 50 à 100 s, une table adaptée à la taille de la bobine, avec une inclinaison entre l'horizontale et la verticale : Redresseur de bobine
- Diamètre de la bobine, poids, plage de tension, nombre de spires radiales : Machine de cerclage de bobines d'acier
- Domaine d'application des normes : ISO 12100:2010 ; EN 415-10: 2014
- Délai de soumission : CTA de la maison approuvée (proposition sous 48 heures)
Dernière mise à jour : 06/10/2026