Résumé
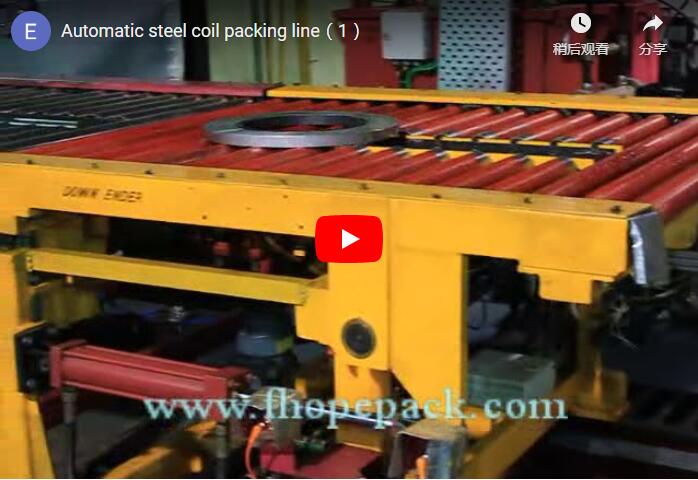
Une ligne de conditionnement de bobines avec basculeur et empileur prend en charge les bobines refendues étroites issues de la refendeuse, les positionne pour le conditionnement, les enrobe de film plastique et empile les bobines conditionnées sur une palette. Nos lignes de conditionnement de bobines refendues traitent des bobines étroites de 30 à 4 000 kg, de diamètre extérieur de 500 à 1 500 mm et de largeur de 8 à 500 mm, à une cadence de 20 à 40 bobines par heure. L’agencement, le mode d’empilage et le niveau d’automatisation sont définis pour chaque projet.
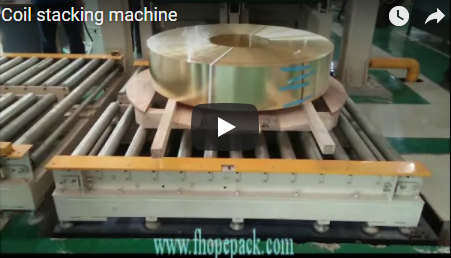
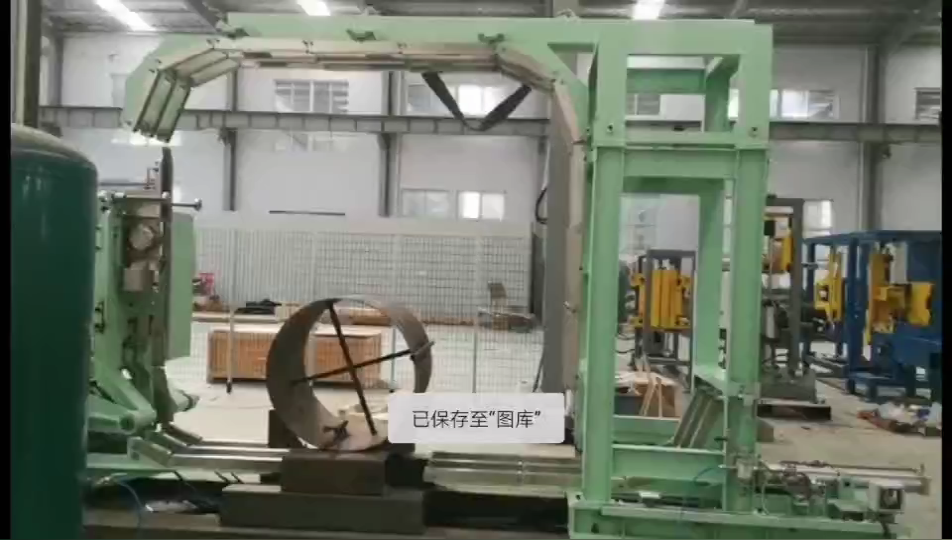
Cette version compacte convient aux bobines fendues légères. Un cadre basculant vert présente chaque bobine, une emballeuse à œillet avec table à rouleaux l'emballe à plat, et les bobines emballées sont empilées à plat sur une palette en bois.
Table des Matières
- Pourquoi incliner, envelopper et empiler sur une seule ligne
- Les trois stations
- Gamme et performances de la bobine
- Exemple concret : une palette de bobines refendues
- À assistance manuelle ou entièrement automatique
- Liste de contrôle de sélection
- Sécurité : EN 415-10, ISO 12100 et ISO 13849
- FAQ technique
- Suivant
- Lecture connexe
- Références
Pourquoi incliner, envelopper et empiler sur une seule ligne
Une refendeuse transforme une bobine mère en de nombreuses bobines étroites en quelques minutes. Si chaque bobine est ensuite soulevée, retournée, enroulée et empilée manuellement, le tassement devient le facteur limitant et les bords s'abîment. Une ligne reliant ces trois étapes suit le rythme de la refendeuse et réduit le nombre de contacts avec chaque bobine.
L'ordre est important. Une bobine fendue sort de la machine à refendre l'œil à l'horizontale. Elle est enroulée et empilée l'œil à la verticale, à plat, car une bobine plate et étroite est stable et ses bords sont protégés. Le basculeur effectue ce changement une seule fois, au début, afin que l'enrouleuse et l'empileuse travaillent toutes deux sur une bobine plate.
Les trois stations
Le basculeur prend l'œillet de la bobine à l'horizontale et le pose à plat sur la ligne. Sur les lignes à fort trafic, un tourniquet et un abaisseur hydraulique effectuent cette opération. Sur les lignes à faible trafic, un cadre de basculement s'en charge avec moins de matériel.
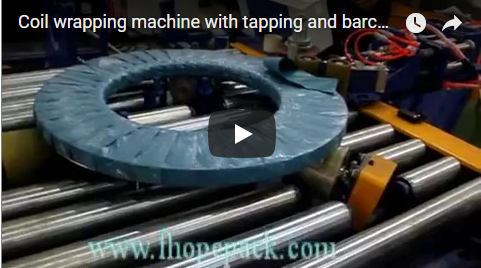
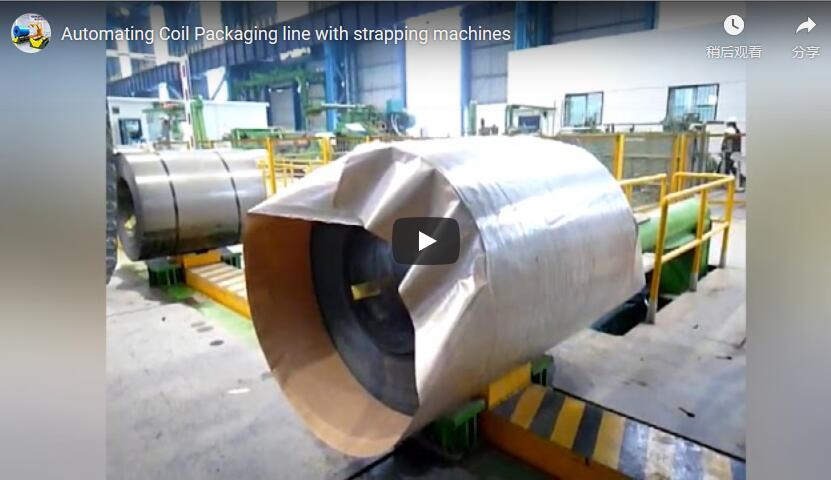
Enrouleuse à œillet. La bobine repose sur un convoyeur à rouleaux. L'anneau d'enroulement passe par l'œillet et entoure la section de la bobine tandis que les rouleaux font tourner celle-ci, de sorte que le film ou le papier recouvre entièrement l'anneau. La vitesse de l'anneau et celle des rouleaux sont réglées par un variateur de fréquence, et la tension d'enroulement est ajustable. On peut utiliser du film étirable, du papier VCI ou du tissu.
Empileur. L'empileur dépose chaque bobine enroulée sur la palette et constitue la pile bobine par bobine. Sur les lignes automatisées, la tête d'empilage est sélectionnée en fonction de la bobine. Une tête électromagnétique convient uniquement à l'acier au carbone, car l'acier inoxydable austénitique, le cuivre et l'aluminium ne sont pas magnétiques. Pour ces métaux, nous utilisons une tête à vide ou un bras de préhension. Des stations de cerclage, de pesage et d'étiquetage peuvent être ajoutées entre l'emballeuse et l'empileur.
Gamme et performances de la bobine
| Produit | Bobines à fente étroite |
|---|---|
| poids Coil | 30-4,000 kg |
| diamètre extérieur | 500–1 500 mm (extensible jusqu'à 2 100 mm) |
| Diamètre intérieur | 300 / 508 / 610 mm |
| Largeur de bande | 8 – 500 mm |
| Vitesse d'emballage | 20 à 40 bobines/h |
| Cycle de cerclage (avec station de cerclage radiale en option) | ≤ 15–38 s par sangle |
| Contrôle | Siemens S7-1200 / S7-1500F |
Les dimensions de la palette, la hauteur de la pile et le matériau d'emballage sont définis pour vos bobines et confirmés dans le devis.
Exemple concret : une palette de bobines refendues
Prenez une bobine refendue en acier de diamètre extérieur 800 mm, de diamètre intérieur 508 mm et de largeur 60 mm. La densité de l'acier est de 7 850 kg/m³.
| Etape | Calcul | Résultat |
|---|---|---|
| Zone périphérique | π/4 × (0.80² − 0.508²) | 0.300 m² |
| Volume d'acier | 0.300 × 0.060 | M³ 0.018 |
| poids Coil | 0.018 × 7,850 | à propos de 141 kg |
| Dans une fourchette étroite ? | 30–4 000 kg, diamètre extérieur 500–1 500 mm, largeur 8–500 mm | oui |
| Palette de 8 bobines | 8×141kg | à propos de 1,130 kg |
| hauteur de la pile métallique | 8 x 60 mm | 480 mm plus emballage |
| Temps par palette | 8 bobines à 20–40 bobines/h | 12 – 24 min |
Résultat : Ce type de bobine se situant dans la partie inférieure de la plage de poids recommandée, une configuration de ligne compacte permet d’atteindre le rendement souhaité. Vérifiez la capacité de la palette (environ 1.13 t) et ajoutez le film étirable et les séparateurs éventuels à la hauteur de pile de 480 mm avant de déterminer le nombre de piles.
À assistance manuelle ou entièrement automatique
| Point | Ligne d'assistance manuelle | Ligne entièrement automatique |
|---|---|---|
| Tournage de bobines | Cadre basculant, l'opérateur positionne la bobine | Tourniquet et abaisseur hydraulique |
| Emballage | Emballage transparent, l'opérateur démarre le cycle | Enveloppe transparente dans la séquence PLC |
| Empilement | Empilage assisté sur palette | empileur électromagnétique, à vide ou à bras de préhension |
| Meilleur rapport qualité/prix | Bobines légères, puissance modérée | Bobines standard de 1 à 4 t, puissance adaptée à la refendeuse |
La configuration à assistance manuelle est plus économique et convient aux bobines légères. Dès que le poids ou le débit des bobines augmente, le retournement et l'empilage automatiques dispensent l'opérateur des opérations de levage.
Liste de contrôle de sélection
- Poids de la bobine, diamètre extérieur, diamètre intérieur et plage de largeur.
- Bobines par heure issues de la refendeuse.
- Matériau et surface : acier, inoxydable ou non ferreux, et sensibilité des bords.
- Matériau d'emballage : film étirable, papier VCI ou tissu tissé.
- Dimensions de la palette, hauteur de pile et séparateurs.
- Besoins en matière de cerclage, de pesage et d'étiquetage, et d'espace au sol.
Sécurité : EN 415-10, ISO 12100 et ISO 13849
La ligne est conforme à la norme ISO 12100 et construite selon la norme de sécurité des machines d'emballage EN 415-10. Les dispositifs de sécurité tels que les arrêts d'urgence, les protections interverrouillées et les barrières immatérielles ou scanners (en option) sont conçus selon la norme ISO 13849. Les machines sont marquées CE et construites selon la norme ISO 9001.
FAQ technique
Q : Pourquoi les bobines refendues sont-elles empilées à plat ? R : Une bobine étroite empilée à plat est stable et ses bords sont protégés. Empiler des bobines étroites sur la tranche risque de les faire rouler et d’endommager leurs bords.
Q : Peut-on utiliser du papier VCI au lieu d’un film plastique pour l’emballage ? R : Oui. Le film étirable, le papier VCI et le tissu tissé sont tous des options pour l’emballage transparent.
Q : À quelle cadence la ligne fonctionne-t-elle ? R : 20 à 40 bobines par heure pour les bobines à fente étroite. À cette cadence, chaque bobine nécessite 90 à 180 secondes pour le basculement, l’enroulement et l’empilage. La cadence de la ligne est donc déterminée par le poste le plus lent. L’alimentation électrique et l’air comprimé sont confirmés lors du devis, en même temps que le plan d’implantation.
Q : Quelle est la garantie applicable ? R : Deux ans.
Suivant
- Veuillez nous indiquer le poids de votre bobine, son diamètre extérieur, son diamètre intérieur et sa plage de largeur. à info@fhopepack.com.
- Nous correspondons le basculeur, l'emballeur et l'empileur pour votre sortie.
- Nous répondons dans les 24 heures avec un plan et un devis.
Lecture connexe
- Ligne de manutention et d'emballage de bobines fendues (produit)
- Ligne d'emballage automatique de bobines avec tourniquet et empileur (produit)
- Ligne de conditionnement automatique de bobines à refendre
- Basculeur de bobines automatique multifonctionnel avec table coulissante
Références
- Pages produits FHOPE : ligne de manutention et de conditionnement de bobines refendues ; ligne de conditionnement automatique de bobines
- EN 415-10 ; ISO 12100:2010 ; OIN 13849-1
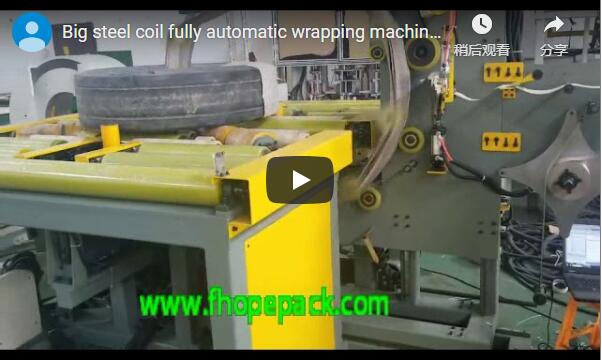
- Notre ligne de conditionnement de bobines est illustrée ci-dessus.
Dernière mise à jour : 19/10/2026