Préface
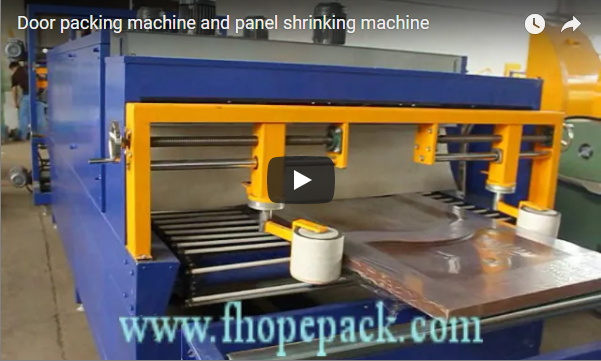
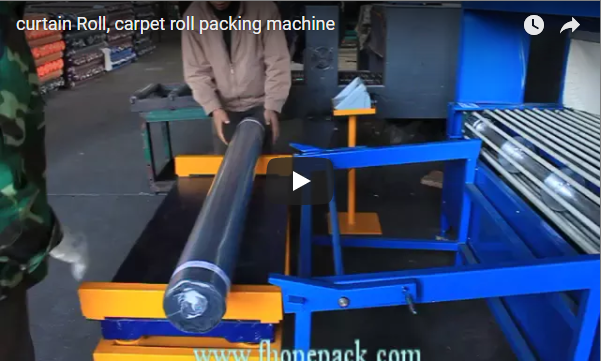
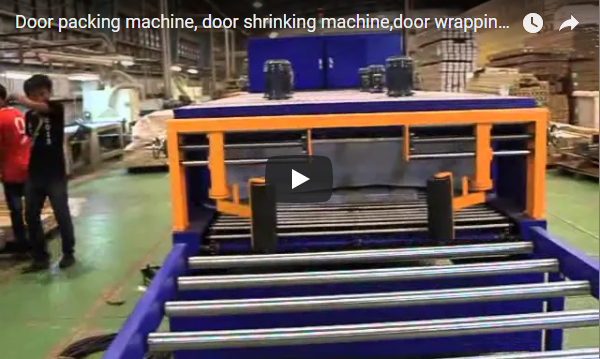
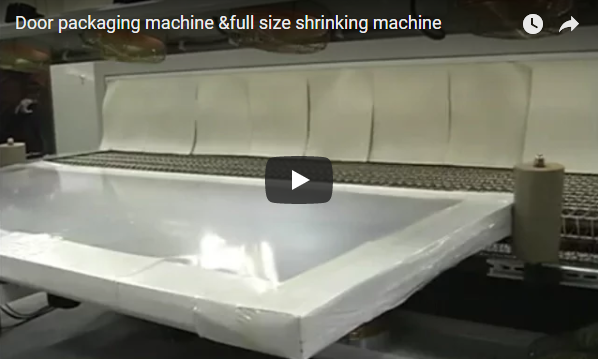
L'emballage de rouleaux de moquette haute résistance exige une barrière continue et résistante à la perforation, protégeant les rouleaux textiles volumineux contre l'humidité, la poussière et l'abrasion liée à la manutention. Une ligne de conditionnement sous film rétractable industrielle intègre un système d'alimentation de film automatisé, un mécanisme de fermeture et de scellage axial longitudinal, une barre de scellage pneumatique transversale et un tunnel de rétraction à recirculation convective haute performance. Dérivée d'un châssis éprouvé pour l'emballage de panneaux architecturaux et de portes haute résistance, cette architecture d'emballage continu traite des films de polyéthylène basse densité (PEBD) de 40 à 100 µm à des vitesses de ligne allant jusqu'à 8 m/min. Le dimensionnement requiert une correspondance géométrique précise entre le diamètre du rouleau, la hauteur libre du tunnel et la largeur du film afin d'éviter la brûlure thermique et le décollement des bords.
Table des Matières
- Décomposition des stations et de l'ingénierie fonctionnelle
- Spécifications techniques et données d'ingénierie de la ligne
- Ouverture de chambre de tunnel pour géométries cylindriques
- Modèle de dimensionnement technique : rouleaux de moquette de 2 m
- Matrice de sélection des films de polyéthylène (PE)
- Matrice de diagnostic et de cause racine des défauts de rétrécissement
- Liste de vérification des candidatures d'ingénierie
- Normes de sécurité et conformité
- FAQ technique
- Dimensionnement et demandes de renseignements sur les projets
- Solutions d'emballage connexes
- Normes et références techniques
Décomposition des stations et de l'ingénierie fonctionnelle
La ligne de conditionnement sous film rétractable continu isole la manutention mécanique, le soudage et la contraction thermique en cinq stations en ligne synchronisées :
| Station fonctionnelle | Fonction mécanique principale | Paramètre de processus critique (CPP) |
|---|---|---|
| Déroulement du film et chariot de tension | Dérouleur à double bande alimentant le rouleau de moquette en PEBD par-dessus et par-dessous | Contrôle dynamique de la tension de la bande (empêche les plis longitudinaux) |
| Bras de serrage inférieurs pneumatiques | Déplace les bords inférieurs de la bande sous la ligne du noyau du rouleau | Course de serrage correspondant au diamètre du rouleau cylindrique |
| Barre d'étanchéité à commande pneumatique | Découpe par impulsion de lame à chaleur constante et soudage par fusion moléculaire | stabilité thermique du PID (±2 °C) et pression de contact spécifique |
| Tunnel de rétrécissement convectif | Flux d'air de recirculation à haute vitesse induisant une contraction biaxiale uniforme | Température du noyau du tunnel et fréquence du ventilateur à convection |
| Convoyeur à rouleaux robuste | Entraînement direct transportant des rouleaux denses à travers des chambres de scellage et thermiques | Synchronisation de la vitesse du variateur de fréquence (VFD) |
Cinématique du cordon de soudure et formation de l'enveloppe
Le film d'emballage est alimenté en continu par des bobines de déroulement non motorisées, supérieures et inférieures, équipées de régulateurs de tension à barres de maintien. Le rouleau de film entre en place selon son axe central. Des mâchoires de serrage mécaniques actionnées plaquent les bords convergents du film directement sous le mandrin, créant ainsi une couture de recouvrement longitudinale continue sur la face inférieure du rouleau.
Une fois positionné, le chariot de scellage transversal abaisse une lame de scellage à température contrôlée pour couper et sceller l'extrémité arrière de l'emballage principal tout en soudant la face avant du produit entrant.
[Infeed Conveyor] —> [Film Clamping & Cross-Sealing] —> [Heated Convective Tunnel] —> [Discharge & Edge Cooling] │ │ │ Axial Alignment Under-roll Lap Seam & Uniform Film Contraction via Centered Transverse End-Weld (Air Evacuation via Rollers (Pneumatic Bar) Perforations) The transverse overhang collapses around the circular flat ends inside the shrink chamber, producing a dust-tight, weather-resistant outer enclosure. Unlike flat door panels that utilize auxiliary side-pressure sponge rollers, cylindrical rolls rely strictly on thermal recovery and balanced hoop stress contraction to mold the film onto the carpet pile.
La barre d'étanchéité est équipée d'une lame en alliage de nichrome revêtue de téflon, chauffée en permanence et contrôlée par des thermocouples de type K. Une température insuffisante de la lame entraîne une fusion incomplète des liaisons transversales, provoquant la fissuration du joint sous l'effet des turbulences d'air dans le tunnel ; une température excessive brûle le polyéthylène, générant des micro-perforations, des fumées nocives et des résidus carbonisés sur la surface d'étanchéité.
Spécifications techniques et données d'ingénierie de la ligne
La configuration technique ci-dessous représente notre plateforme d'emballage horizontale haute performance, initialement conçue pour les panneaux plats et les éléments de construction modulaires, et optimisée ici pour la transformation de moquettes en rouleaux. Les deux stations fonctionnent en boucle fermée synchronisée, avec une régulation de vitesse déterminée par les temps de séjour dans le tunnel.
| Spécification du système | Station de scellage et de serrage | Station de tunnel de rétrécissement thermique |
|---|---|---|
| Plage de vitesse du convoyeur | 0–12 m/min (cycle d'indexation) | 0–8 m/min (course convective continue) |
| Puissance d'entraînement installée | Environ. 5.5 kW | Environ 30.0 kW (éléments chauffants + ventilateurs) |
| Dimensions standard de la chambre | - | L 2 500 × l 1 500 × H 300 mm (Châssis du panneau de base) |
| Fenêtre de fonctionnement thermique | Lame de scellage PID à température constante | 100–220 °C (régulé par relais statique) |
| Film d'emballage compatible | LDPE monocouche/multicouche, 40–100 µm | Mélanges de PEBD et de PEBDL (30–150 µm en option) |
| Altitude de la ligne de passage | 800 mm (réglage de niveau ±50 mm) | 800 mm (correspondant à la ligne d'alimentation) |
| Besoins en alimentation pneumatique | 0.6–0.8 MPa (6–8 bar), air propre et sec | Levage pneumatique du rideau (en option : 0.6 MPa) |
| Service électrique | 380 V, 50 Hz, triphasé + PE (standard) | 380 V, 50 Hz, triphasé + PE |
| Automatisation et contrôle de supervision | / PLC with Touch HMI | Régulateurs PID multizones indépendants |
Remarque : Le diamètre maximal du rouleau, la longueur totale du produit, les limites de charge utile de la ligne (kg/m) et la consommation pneumatique (NL/cycle) sont configurés en fonction des spécifications cibles du rouleau de moquette.
Ouverture de chambre de tunnel pour géométries cylindriques
La configuration standard du tunnel de rétreint pour panneaux comprend une chambre de 300 mm de hauteur, adaptée aux éléments architecturaux plats jusqu'à 200 mm d'épaisseur. Lors du traitement de produits laminés, la hauteur du tunnel doit tenir compte à la fois du diamètre physique du rouleau et des couches limites de convection.
Contrainte géométrique de hauteur libre
H_chamber ≥ D_roll + ΔH_clearance Where:
D_roll= Diamètre extérieur maximal du tapis enroulé (mm).ΔH_clearance= Marge de dégagement pour la circulation d'air convective (minimum 100 mm au total ; 50 mm pour le plénum supérieur et 50 mm pour le plénum inférieur).
Pour un rouleau industriel avec D_roll = 350 mm:
H_chamber ≥ 350 mm + 100 mm = 450 mm
A 350 mm roll in a 300 mm panel tunnel interferes with the hood and blocks jet impingement, so bottom shrinkage stays incomplete. Hoods and air deflectors are built to your diameter envelope.
Modèle de dimensionnement technique : rouleaux de moquette de 2 m
Évaluation d'un scénario opérationnel de manutention d'unités textiles enroulées avec un diamètre extérieur D_roll = 350 mm, longueur totale du rouleau L_roll = 2,000 mmet un poids total de 40 kg.
| Vérification cinématique/thermique | Équation fondamentale de l'ingénierie | Résultat opérationnel |
|---|---|---|
| Pas du convoyeur (espacement) | P = L_roll + Gap (tampon nominal de 500 mm) |
2,000 + 500 = 2,500 mm |
| Limite de débit du convoyeur | V_conv ÷ P (fonctionnant à une vitesse nominale de 6 m/min) |
6.0 ÷ 2.5 = 2.4 rouleaux/min |
| Capacité maximale du convoyeur | Throughput × 60 min |
144 rouleaux/heure |
| Durée de séjour dans la chambre (Dwell) | t_dwell = (L_tunnel ÷ V_conv) × 60 |
(2.5 m ÷ 6.0 m/min) × 60 = 25.0 secondes |
| Charge électrique connectée | P_total = P_sealer + P_heaters |
5.5 kW + 30.0 kW = 35.5 kW |
Analyse du débit
The chain at 6 m/min could pass 144 rolls/hour, but the cross-seal and staging cycle sets the real rate. At 30 s per roll the line does 3,600 ÷ 30 = 120 rolls/hour. If film comes out loose, slow the conveyor to raise dwell t_dwell — within the LDPE’s thermal limit.
Matrice de sélection des films de polyéthylène (PE)
L'enroulement de rouleaux cylindriques nécessite des rapports de retrait équilibrés dans la direction machine (MD) et dans la direction transversale (TD) pour assurer l'encapsulation longitudinale sans casser les soudures transversales des bords.
| Poids du rouleau / Classe de tissu | Calibre de film recommandé | Justification mécanique principale |
|---|---|---|
| Light commercial (<25 kg) | PEBD de 40 à 60 µm | low puncture risk, fast thermal response |
| Heavy industrial (25–70 kg) | PEBD/PEBDL de 80 à 100 µm | tear resistance for warehouse handling |
| Tissus techniques | 120–150 µm reinforced blend | barrier against rigid winding cores |
Équation de dimensionnement de la largeur du film
The film web must span the roll outer perimeter while leaving adequate welding flange margins: W_film ≥ (π × D_roll) + (2 × W_flange) For a 350 mm diameter roll with a 50 mm clamping flange on each lateral edge: W_film ≥ (3.1416 × 350 mm) + (2 × 50 mm) = 1,099.6 + 100 ≈ 1,200 mm total web spread
Longueur de fermeture de la face d'extrémité autorisée
Pour assurer une fermeture complète des faces d'extrémité circulaires sans ruban adhésif secondaire, chaque coupe transversale doit comporter un surplomb axial égal à la moitié du diamètre (0.5 × D_roll) per side:
L_cut ≥ L_roll + (2 × 0.5 × D_roll) = 2,000 mm + 350 mm = 2,350 mm
Exact gauge and slip-additive profiles (anti-static, slip level) are finalized upon test running customer fabric samples.
Matrice de diagnostic et de cause racine des défauts de rétrécissement
| Défaut d'emballage visible | Cause mécanique/thermique profonde | Mesures d'ingénierie corrective |
|---|---|---|
| Film détaché, froissé, « oreilles cornées » | Énergie thermique convective ou temps de séjour insuffisants | Augmenter la température du tunnel par paliers de 5 °C ou réduire la vitesse du convoyeur à variateur de fréquence. |
| Trous, perforation, amincissement localisé | La vitesse d'impact de l'air est trop élevée ou la température dépasse le point de fusion. | Diminuer la température du plénum, dévier les persiennes d'air chaud directionnelles ou augmenter l'épaisseur du film. |
| Délamination du cordon de soudure à l'intérieur du tunnel | Liaison moléculaire incomplète ; bord d’étanchéité contaminé | Vérifier l'étalonnage du capteur de température PID ; nettoyer les revêtements en PTFE des lames ; régler le temporisateur de maintien. |
| Gonflement par coussin d'air emprisonné / gonflage | Expansion rapide de l'air à l'intérieur d'une gaine en film imperméable | Réglez la profondeur de la roue à aiguilles de perforation sur le chariot de déroulement du film pour permettre l'évacuation de l'air. |
| Bords déchirés/fendus de l'embout | Un surplomb excessif entraîne une contrainte de traction circonférentielle incontrôlée | Réduire la marge de coupe du film L_cut; exposition thermique du capuchon inférieur. |
Liste de vérification des candidatures d'ingénierie
Fournissez les points de données suivants pour calculer les dimensions du tunnel, les capacités de chauffage et les courses mécaniques :
- Diamètre du rouleau — min and max finished OD (mm).
- Longueur du rouleau — min and max axial length (mm).
- masse de roulement — max unit weight (kg) for roller bearings and shafts.
- Cadence de production — units per hour the cell needs.
- Film — polymer, density and gauge if already standardised.
- Utilitaires — site voltage, phase, frequency and compressed air available.
Normes de sécurité et conformité
Guarding, interlocks and the E-stop arrangement are set by the site risk assessment for your line: fence the tunnel entry and exit, interlock the access doors so the conveyor and heaters stop when one opens, and confirm the electrical cabinet rating against the machine drawing.
FAQ technique
Q : Cette machine peut-elle traiter indifféremment des panneaux rectangulaires et des rouleaux de moquette ronds ? R : Oui, à condition que le dégagement vertical de la chambre du tunnel et la course de la pince de scellage permettent d’accueillir les dimensions maximales des deux formats. Le changement de format nécessite la sélection des paramètres de recette sur l’IHM (réglage de la vitesse du convoyeur, du temps de scellage et de la vitesse du ventilateur).
Q : Quelle est la plage de température typique à l’intérieur de la chambre de convection ? R : Le tunnel fonctionne entre 100 °C et 220 °C, réglable par des relais statiques avec régulation PID numérique. Les films épais en PEBD (80–100 µm) fonctionnent généralement entre 160 °C et 185 °C selon la vitesse de la ligne.
Q: What supply can the line be built for? A: 3-phase 380–415 V 50 Hz as standard; other voltages and 60 Hz are configured at order confirmation.
Q : Quel est l'impact sur la vitesse de production du passage de rouleaux de moquette courts à des rouleaux longs ?
A : Le débit total est proportionnel au pas du convoyeur (Roll Length + GapUn rouleau de 4 000 mm nécessite un pas de 4 500 mm, ce qui donne moins de cycles par heure à une vitesse de convoyeur identique de 6 m/min qu’un rouleau de 2 000 mm.
Q : Une automatisation complète est-elle possible sans opérateur d’alimentation ? R : Oui. L’unité de base est configurée pour le positionnement manuel des rouleaux, mais peut être intégrée à des convoyeurs à rouleaux motorisés, des chargeurs de rouleaux par gravité ou des éjecteurs de transfert automatisés pour des cellules d’emballage entièrement sans personnel.
Dimensionnement et demandes de renseignements sur les projets
Pour finaliser l'agencement des équipements et recevoir une proposition technique formelle du projet :
- Soumettre les paramètres principaux: Indiquer les diamètres de rouleaux minimum/maximum, les longueurs de rouleaux, les poids unitaires et le débit cible à
info@fhopepack.com. - Examen d'ingénierieNotre équipe d'ingénierie mécanique modélise la section transversale requise du tunnel, la puissance du chauffage et la largeur dynamique du film.
- Proposition commercialeRecevez sous 24 heures un dossier complet de spécifications techniques, un dessin d'empreinte 2D/3D et un devis formel.
Solutions d'emballage connexes
- Machine d'emballage et de scellage de rouleaux de tapis
- Machine de conditionnement sous film rétractable pour rouleaux de moquette et de rideaux
- Machines d'emballage automatiques en rouleaux et systèmes d'emballage de tapis
- Solutions pour machines de rétraction de rouleaux de moquette industrielle
- Systèmes d'emballage sous film rétractable pour tapis enroulés entièrement fermés
- Machine automatique de scellage et de rétraction de panneaux
- Systèmes d'emballage sous film rétractable pour portes architecturales automatiques
Normes et références techniques
- Devis technique de FHOPE Engineering : Système automatique de scellage et de rétraction de portes et panneaux (Spécifications de la plateforme 2021-09-15).
- EN ISO 12100: 2010 Sécurité des machines — Principes généraux de conception — Évaluation et réduction des risques.
- EN 415-10: 2014 Sécurité des machines d'emballage — Partie 10 : Exigences générales.
- EN 60204-1: 2018 Sécurité des machines — Équipements électriques des machines — Partie 1 : Exigences générales.
- Données opérationnelles et de test : Essais continus d'emballage de rouleaux de moquette robustes et de vérification du rétrécissement.
Dernière révision technique : 19/10/2026
Dernière mise à jour : 05/11/2026