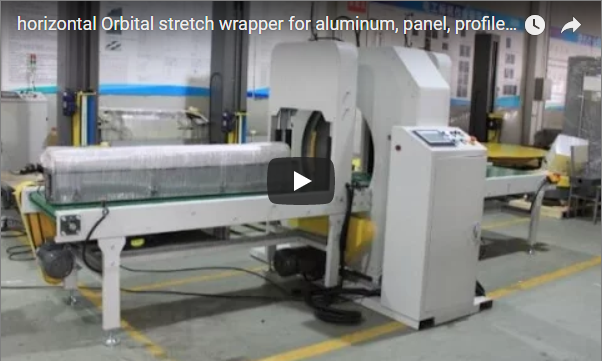
Résumé : Une machine d'emballage orbitale horizontale automatique applique un film étirable transparent sur toute la circonférence (360°) de produits longs et rectangulaires, tels que des panneaux isolants, des plaques de construction, des profilés en aluminium et des paquets de bois, en un seul passage hélicoïdal continu. Le produit avance horizontalement à travers un anneau rotatif tandis que le chariot d'emballage tourne autour de lui, assurant une protection complète des quatre côtés et des faces supérieure et inférieure sans intervention manuelle. Ce guide technique explique la cinématique de la machine, les formules de dimensionnement critiques, les facteurs d'intégration et les spécifications avant achat.
Pourquoi les produits longs nécessitent un enroulement orbital
Les produits longs et prismatiques présentent un défi majeur en matière de manutention structurelle lors du conditionnement secondaire. Contrairement aux charges palettisées standard qui tournent autour d'un axe vertical, les profilés longs, les panneaux sandwich architecturaux et les extrusions rigides doivent être encapsulés en continu le long de leur axe de transit horizontal.
Le conditionnement manuel sous film étirable de ces profilés engendre des risques opérationnels importants :
- Les opérateurs doivent physiquement faire le tour des longs bancs de préparation, ce qui crée une contrainte ergonomique continue et des risques de trébuchement.
- La répartition de la tension est incohérente, ce qui entraîne des extrémités lâches, un rétrécissement du film et une abrasion de la surface pendant le transport.
- Les temps de cycle sont directement proportionnels à la longueur du faisceau, ce qui limite la production en amont.
Une banderoleuse orbitale horizontale résout ces problèmes de goulot d'étranglement en transformant l'emballage en un processus continu et en ligne. La charge se déplace sur des convoyeurs motorisés à travers un anneau circulaire rotatif. À mesure que le produit avance, le chariot porte-film décrit une orbite perpendiculaire à sa trajectoire, appliquant en une seule passe un manchon spiralé continu et étroitement imbriqué qui enrobe et protège le produit sur toutes ses surfaces extérieures.
Que signifie l'emballage intégral en une seule passe ?
L'enroulement en une seule passe et à couverture complète constitue la référence absolue en matière de performance, permettant de distinguer les systèmes orbitaux à grande vitesse des plateaux tournants orbitaux manuels ou semi-automatiques :
| Paramètre opérationnel | Enveloppeuse orbitale automatique | Alternative manuelle/semi-automatique |
|---|---|---|
| Cinématique du film | Révolution orbitale continue à 360° autour de l'axe horizontal | application manuelle en spirale ou table rotative stationnaire |
| Intervention de l'opérateur | Sans contact : alimentation, emballage, découpe et sortie automatisés | Marche continue, indexation manuelle du film, découpe manuelle |
| Cohérence du chevauchement | Synchronisation par automate programmable via appariement de moteurs à variateur de fréquence (chevauchement de 30 % à 70 %) | Très irrégulier ; dépendant de la fatigue de l'opérateur |
| Vitesse de la ligne de convoyage | vitesse de fonctionnement continue de 3 à 25 m/min | Traitement intermittent inférieur à 2 m/min |
| L'économie du cinéma | Chariot de pré-étirage motorisé (jusqu'à 250 % de rendement) | Pré-étirement minimal (friction mécanique généralement de 0 % à 50 %) |
| Maintien du produit | Rouleaux de guidage pneumatiques supérieurs et verticaux latéraux | Stabilisation manuelle ; sujette à la torsion du produit |
Le contrôle de chevauchement préprogrammé garantit que la consommation de film, le confinement de la tension et les temps de cycle restent déterministes sur des millions de cycles de fonctionnement.
Comment fonctionne le cycle d'emballage
[Infeed Conveyor] ──> [Pneumatic Top Hold-Down] ──> [360° Orbital Ring] ──> [Pneumatic Cut & Clamp] ──> [Outfeed Line]Étape 1 — Alimentation du produit et centrage dynamique
Le panneau ou le profilé long avance sur le convoyeur à rouleaux d'alimentation motorisé. Des capteurs optiques haute résolution (à faisceau traversant ou à réflexion diffuse) repèrent le bord d'attaque du produit, déclenchant des guides de centrage horizontaux et activant des rouleaux de maintien pneumatiques synchronisés situés en hauteur. Ces rouleaux de maintien compensent les forces d'emballage du film et empêchent les panneaux légers de se soulever ou de se tordre.
Étape 2 — Initiation du film orbital
Le produit pénètre dans l'orifice central (œillet) de l'anneau. Une pince pneumatique automatique libère l'extrémité du film, et l'anneau orbital accélère, via des courroies de distribution à couple élevé ou des roues motrices à friction en polyuréthane, jusqu'à sa vitesse de consigne (généralement de 40 à 120 tr/min). Le chariot dépose un film étirable continu directement autour de l'extrémité avant de la charge, en posant des bandes de renfort avant le début du déplacement horizontal.
Étape 3 — Enrobage hélicoïdal continu
Lorsque l'anneau tourne à la vitesse angulaire cible, le convoyeur fait avancer la charge à travers la cavité de l'anneau. Le film étirable enveloppe les quatre faces périphériques externes (face supérieure, face inférieure et les deux flancs verticaux). Le pourcentage de recouvrement du film est déterminé par le rapport entre la vitesse linéaire du convoyeur et la vitesse de rotation de l'anneau.
Overlap Ratio = (1 - (Linear Conveyor Speed / (Ring RPM × Film Width))) × 100%Un chariot de pré-étirement motorisé allonge le film de 150 % à 250 % avant le dépôt, verrouillant la force de confinement autour du faisceau central tout en préservant les géométries délicates des bords.
Étape 4 — Serrage, découpe et déchargement automatisés
Dès que le capteur optique détecte l'extrémité du produit, le convoyeur ajuste sa vitesse pour appliquer les couches de renforcement programmées. Un bras pneumatique automatisé plaque le film contre une enclume renforcée, tandis qu'un fil à impulsion électrique ou une lame dentelée le découpe proprement. Une brosse ou un rouleau de finition plaque l'extrémité du film contre la surface du paquet. L'emballage ainsi formé est ensuite évacué sur la ligne de sortie sans intervention de l'opérateur.
Que vérifier avant d'acheter
N’achetez jamais une enrubanneuse orbitale en vous basant uniquement sur l’encombrement au sol. Les ingénieurs de l’usine doivent vérifier les spécifications mécaniques essentielles suivantes :
1. Dimensionnement géométrique des enveloppes et des anneaux
Le diamètre intérieur de l'anneau orbital (D_ring) doit pouvoir accueillir aisément la section transversale diagonale maximale de votre paquet de produits, y compris le dégagement du chariot de film :
D_ring ≥ √((Max Width)² + (Max Height)²) + 2 × C_clearanceDestination C_clearance La distance est généralement de 150 mm à 250 mm afin de garantir que le rouleau de film rotatif et les tendeurs ne heurtent jamais les coins du produit.
- Manipulation de longueur minimale: Veillez à ce que l'écart entre les convoyeurs d'entrée et de sortie ne dépasse pas la longueur du produit le plus court, ou spécifiez des rouleaux de pont intégrés / des cassettes de courroie.
- Capacité de poids maximum: Vérifier les capacités de charge du convoyeur à rouleaux (kg/m) et la conception des roulements pour les faisceaux d'acier massif par rapport aux panneaux composites légers.
2. Débit et synchronisation des lignes
Calculer le temps de cycle (T_cycle) par pièce :
- Temps de transit d'alimentation + Enroulement d'accélération + Temps de déplacement du corps + Enroulement de finition de la queue + Cycle de coupe/éjection.
- Vérifiez si la machine supporte une alimentation continue sans interruption (produits consécutifs alimentés du nez à la queue avec un écart minimal).
3. Système de transport et de distribution du film
- Rapport de pré-étirement: Vérifiez si l'emballeuse utilise des freins à friction mécanique simple ou des rouleaux de pré-étirage à double moteur (par exemple, un rapport de 200 % permet d'étirer 1 m de film en 3 m).
- Dimensionnement du film: Assurez la compatibilité avec le film étirable standard en LLDPE coulé pour machines : largeur du rouleau (généralement de 250 mm à 500 mm), diamètre du noyau (76 mm) et épaisseur du film (de 17 µm à 35 µm).
4. Stabilisation et soutien structurel
- Pour les panneaux d'isolation EPS/PIR de faible densité ou les profilés en plastique minces, des ensembles de maintien verticaux pneumatiques et des guides latéraux à ressort sont essentiels pour contrer la tension élevée du film.
- Pour les bois de construction lourds ou les tubes d'acier, vérifiez si les rouleaux nécessitent un revêtement en polyuréthane pour éliminer les marques de transport.
5. Architecture du système de contrôle
Assurez-vous que la machine utilise des automates programmables industriels (par exemple, Siemens S7-1200/1500 ou Allen-Bradley Micro800/CompactLogix) avec un écran tactile IHM intuitif. L'architecture de contrôle doit inclure un stockage configurable des recettes, une régulation de vitesse indépendante par variateur de fréquence pour l'anneau et les convoyeurs, ainsi qu'un diagnostic Ethernet à distance.
6. Conformité à la sécurité
Un système d'enroulement orbital complet comprend des composants à haute énergie cinétique tournant à plus de 100 tr/min. Vérifier l'intégration complète des dispositifs de sécurité :
- Réunion sur les rideaux lumineux optiques périmétriques entièrement imbriqués ou les clôtures de sécurité périmétriques ISO 14120.
- Relais de circuit de sécurité conformes à ISO 13849-1 (Catégorie 3 / PL d).
- Conformité aux normes de sécurité harmonisées européennes EN 415-10 (Sécurité des machines d'emballage — Emballeuses orbitales) et ISO 12100.
Liste de contrôle des spécifications d'ingénierie des machines
| Paramètre technique | Exigences d'ingénierie | Impact opérationnel |
|---|---|---|
| Diamètre utile de l'anneau | Norme : 400 mm à 2500 mm | Détermine la section transversale diagonale de charge maximale |
| Vitesse de rotation de l'anneau | 30 à 140 tr/min (contrôlé par variateur de fréquence) | Régule directement le débit maximal de transit du convoyeur |
| Vitesse d'alimentation du convoyeur | vitesse variable de 3 à 30 m/min | Correspond aux vitesses de traitement en amont (par exemple, les presses à panneaux) |
| Rapport de pré-étirement du film | Pré-étirement motorisé de 100 % à 250 % | Réduit le coût des consommables jusqu'à 50 % par paquet |
| Noyau de film / Limites de rouleau | Diamètre intérieur 76 mm ; diamètre extérieur du rouleau ≤ 250 mm | Détermine les intervalles de changement de rouleau |
| Alimentation en air comprimé | 0.5 à 0.7 MPa (air sec et filtré) | Fournit des dispositifs de maintien pneumatiques, une pince de queue et une fraise |
| Interverrouillages de sécurité | Rideaux en maille imbriquée de catégorie 3 et rideaux légers | Assure l'isolation de l'opérateur lors de la rotation à grande vitesse |
Environnements d'application industrielle
Les enveloppes orbitales horizontales offrent des améliorations de production vérifiées dans quatre secteurs principaux :
- Menuiserie et ébénisterie: Paquets de bois massif, portes composites, panneaux MDF, plinthes et composants d'armoires stratifiées.
- Panneaux architecturaux et d'isolation: Panneaux muraux sandwich en polyuréthane (PUR/PIR), feuilles EPS, dalles de plafond acoustiques et bardage métallique ondulé.
- Profilés métalliques et tubes: Faisceaux de profilés en aluminium extrudé, tubes en acier inoxydable, tuyauterie en cuivre et chemins de câbles nécessitant un regroupement sans rayures.
- Matériaux plastiques et compositesProfilés de fenêtres en PVC, conduits rigides en plastique, extrusions de caoutchouc et lames de terrasse composites.
Sécurité des opérateurs et atténuation des risques
Les machines orbitales à grande vitesse nécessitent des dispositifs de sécurité mécaniques stricts pour se conformer aux normes industrielles :
- Protection périmétrique des machinesLa zone annulaire dynamique doit être entièrement clôturée par une barrière physique équipée de portes d'accès de sécurité à verrouillage. L'ouverture de tout point d'accès pour maintenance déclenche immédiatement un cycle d'arrêt de sécurité (STO).
- Verrouillage/étiquetage (LOTO)Les isolateurs principaux doivent prendre en charge les protocoles de verrouillage à plusieurs cadenas conformément à la réglementation. OSHA1910.147 avant l'enfilage manuel du rouleau de film ou l'entretien de la lame de coupe.
- Systèmes de freinage d'urgenceLes anneaux de grand diamètre sont dotés d'un freinage régénératif dynamique associé à des freins à étrier pneumatiques de sécurité pour stopper l'élan de rotation en moins de 1.5 seconde lors des arrêts d'urgence.
Questions fréquemment posées
Q : Une machine d’emballage orbitale peut-elle conditionner consécutivement des faisceaux de longueurs variables ? R : Oui. Des cellules photoélectriques d’alimentation détectent dynamiquement les extrémités avant et arrière de chaque faisceau. L’automate programmable applique automatiquement les enroulements de fils, le pas du corps et les enroulements de queue configurés, quelles que soient les variations de longueur des composants.
Q : Qu’est-ce qui empêche les panneaux isolants légers de vibrer ou de se déplacer pendant le cycle d’emballage ? R : Des rouleaux de maintien pneumatiques supérieurs à double étage maintiennent fermement le produit contre les rouleaux d’entraînement du convoyeur. Des rouleaux de guidage latéraux réglables centrent le produit horizontalement, compensant ainsi la traction tangentielle générée par la tête d’emballage orbitale.
Q : L'emballage orbital garantit-il une étanchéité à l'humidité et à l'eau à 100 % ? R : L'emballage orbital en spirale protège le périmètre à 360° des produits longs contre la poussière, les rayures et l'humidité pendant le transport. Pour une étanchéité parfaite des extrémités, une emballeuse orbitale est généralement associée à un système d'alimentation intégré de film PE (emballeuse tête-bêche).
Q : À quelle fréquence faut-il remplacer le rouleau de film étirable ? R : Selon le diamètre extérieur du rouleau (généralement de 200 à 250 mm) et l’épaisseur du film, un rouleau permet d’emballer environ 50 à 150 panneaux standard. Les systèmes d’enfilage rapide permettent un changement de rouleau en moins de 60 secondes.
Demande d'assistance à l'intégration technique
Pour recevoir un plan d'ingénierie et une proposition formelle pour une machine d'emballage orbitale horizontale automatique :
- Fournir les paramètres d'enveloppe du produit: Plage de longueur des paquets (min/max), largeur, hauteur et poids brut des paquets, et nombre cible de paquets par heure info@fhopepack.com.
- Recevez une évaluation technique sous 48 heuresNotre équipe technique vous fournira sous 48 heures une proposition d'automatisation comprenant le dimensionnement des anneaux, les calculs de vitesse, le pas du convoyeur à rouleaux et les schémas électriques.
- Intégration des convoyeurs et des lignesNous confirmons les échanges de données mécaniques, la signalisation des capteurs en amont et les échanges de données PLC à contact sec avec votre ligne de production existante.
Systèmes associés
- Systèmes de machines d'emballage orbitales horizontales automatiques
- Lignes d'emballage automatisées en continu pour carton
- Solutions d'emballage industriel sous film étirable
Références
- Ingénierie mécanique et architecture d'automatisation : Division d'ingénierie FHOPE, 27 octobre 2026
- Documentation vidéo de la machine : YouTube — kIGwZOkkULQ
- Directives applicables en matière de sécurité des machines : ISO 12100:2010 ; EN 415-10 ; ISO 13849-1
- Engagement de délai de réponse : Protocole d’appel d’offres standard FHOPE (livrable de proposition technique sous 48 heures)
Dernière mise à jour : 27/10/2026