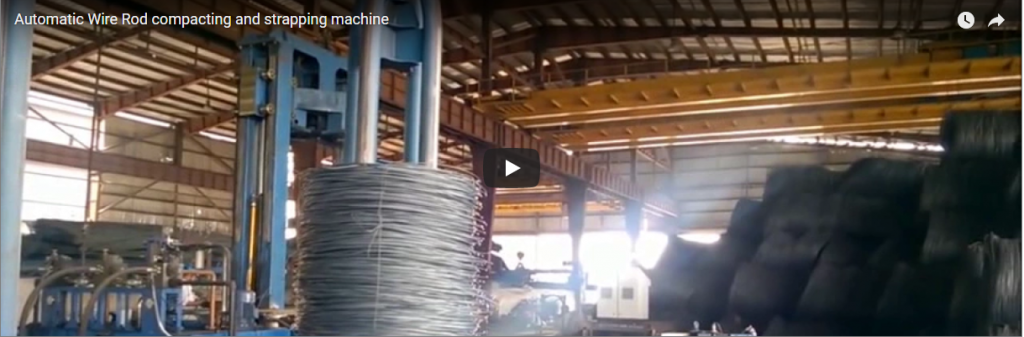
Resumen ejecutivo: En las plantas de fabricación de alambre de acero de alta capacidad, la descentralización del proceso de acabado en múltiples líneas de flejado paralelas proporciona mayor resiliencia operativa y menor fricción logística que depender de un único sistema centralizado. Las bobinas de alambre de acero se desplazan a lo largo de transportadores de rodillos motorizados dedicados a través de estaciones de flejado automatizadas que comprimen y flejan radialmente cada bobina antes de enviarla a la zona de descarga. Dado que las modernas plantas de trefilado operan con grupos de máquinas de trefilado de alta velocidad, asignar una línea de flejado automatizada a cada grupo de producción elimina los cuellos de botella en toda la planta y mantiene un tiempo de actividad continuo.
Índice
- Cómo discurren las líneas: trazado y secuencia de estaciones
- ¿Por qué tantas líneas cortas?
- ¿Cuántas líneas?
- Lo que establecemos por planta
- Lista de verificación de selección
- Seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo discurren las líneas: trazado y secuencia de estaciones
Una disposición paralela de la planta distribuye las bobinas de alambre grueso a través de carriles de manipulación compactos y exclusivos que discurren junto a bloques de trefilado específicos. Cada línea automatizada ejecuta una secuencia de empaquetado de cuatro etapas diseñada para eliminar la intervención manual y proteger la integridad de la superficie del alambre:
| Etapa del proceso | Equipo y secuencia de movimiento | Especificaciones técnicas |
|---|---|---|
| 1. Alimentación y búfer | Las bobinas de alambre se transfieren directamente desde los carruseles de salida de la máquina trefiladora a la entrada de la línea. | Amortigua la producción intermitente del molino; admite pesos de bobina de 30 kg a 6,500 kg o más [clasificación del fabricante]. |
| 2. Transporte motorizado | Las cintas transportadoras de rodillos motorizadas transportan las bobinas axialmente hacia el interior de la envoltura de flejado. | Las superficies de contacto cuentan con un revestimiento de poliuretano (PU) de alta durabilidad para evitar rayones en el alambre galvanizado y brillante [clasificación del fabricante]. |
| 3. Flejado automatizado | Las guías de indexación de la correa hacen pasar la correa a través del ojo de la bobina (bandas circunferenciales/radiales) bajo tensión. | La acción de flejado individual se completa en ≤35 s/ciclo [según el fabricante]; el PLC Siemens S7 controla la indexación y las secuencias de flejado múltiple. |
| 4. Salida y preparación | Las bobinas flejadas avanzan hacia las cintas transportadoras de descarga para su etiquetado automatizado, pesaje o recogida mediante carretillas elevadoras. | Integración en línea con celdas de carga de alta precisión (resolución de 1/3000) e impresoras automatizadas de etiquetas por transferencia térmica [clasificación del fabricante]. |
¿Por qué tantas líneas cortas?
- Rutas cortas. Cada línea se ubica directamente al lado de su grupo asignado de máquinas trefiladoras, lo que minimiza el transporte con grúa, el desplazamiento interno de montacargas y la congestión en el piso.
- No hay ningún punto de estrangulamiento. Debido a que las líneas operan de forma independiente, el mantenimiento, la recarga de bobinas de flejado o el tiempo de inactividad mecánica en una estación de flejado no interrumpe el funcionamiento del resto de la planta.
- Diseño compartido. Todas las líneas paralelas comparten los mismos accionamientos mecánicos, actuadores neumáticos, componentes de desgaste y conjuntos de cabezales de flejado, lo que reduce drásticamente el inventario de piezas de repuesto.
- Crecimiento paso a paso. La inversión de capital aumenta a la par de la expansión de la planta; se pueden instalar líneas de flejado modulares adicionales de forma secuencial a medida que entran en funcionamiento las nuevas máquinas de trefilado.
- Alta capacidad de carga útil. Los módulos estándar admiten bobinas de alambre industriales con diámetros exteriores (DE) de 500 a 1500 mm, diámetros interiores (DI) de 300/508/610 mm y anchos axiales de 20 a 500 mm [clasificación del fabricante] (compatibles con bobinas maestras de hasta 4,000 kg gestionadas por sistemas de manipulación complementarios [clasificación del fabricante]).
¿Cuántas líneas?
El número total de líneas de embalaje necesarias se determina comparando el rendimiento colectivo de la planta de trefilado con la tasa de ciclo operativo de una línea de flejado individual.
Ejemplo resuelto (ilustrativo).
| Parámetro | Valor |
|---|---|
| Producción de la planta (ilustrativa) | 600 bobinas por hora |
| Una línea de fuerza (ilustrativa) | 80 bobinas por hora |
| Líneas necesarias, 600 ÷ 80 | 7.5, es decir, 8 líneas |
| Bobinas por línea a 8 líneas, 600 ÷ 8 | 75 bobinas por hora |
| Peso de la bobina (ilustrativo) | 1,000 kg |
| Toneladas por línea, 75 × 1,000 kg | 75 toneladas por hora |
Nota técnica sobre las tasas de ciclo: Si bien un cabezal de flejado automatizado ejecuta un ciclo de flejado en ≤35 segundos [clasificación del fabricante], el rendimiento operativo de la línea completa suele oscilar entre 20 y 40 bobinas por hora por línea, dependiendo del número de flejes aplicados por bobina (p. ej., 2, 3 o 4 flejes radiales), el tiempo de rotación de la bobina y la automatización de la alimentación [clasificación del fabricante]. La tasa ilustrativa de 80 bobinas/hora mencionada anteriormente refleja configuraciones dedicadas de un solo fleje o operaciones en tándem de doble cabezal.
Lo que establecemos por planta
Cada línea se adapta a los límites de la planta, a los requisitos de la superficie metalúrgica y a los métodos de manipulación logística:
| Configuración | Depende de | Gama de configuración de fábrica |
|---|---|---|
| Correas por bobina | Peso de la bobina, dinámica de manipulación y transporte de exportación | 2, 3 o 4 correas radiales a través del ojo de la bobina; programadas mediante una interfaz hombre-máquina (HMI) con pantalla táctil de 12 a 15 pulgadas. |
| Material de la correa | Resistencia a la tracción del alambre y cargas de choque durante el transporte | Fleje de PET de alta resistencia (eficiencia de la unión por soldadura por fricción ≈75%–80%) o fleje de acero de alta resistencia (unión con muesca o sin sellado). |
| Tipo de transportador | Diámetro exterior de la bobina, diámetro interior, ancho de la cara y disposición del piso | Rodillos de acero revestidos de poliuretano (PU), bancadas de rodillos en forma de V para bobinas horizontales con ojales o transportadores de listones planos. |
| Recuento de líneas | Tonelaje total del laminador y disposición de las celdas de estirado | Escalado en función de la producción de la planta y la agrupación de máquinas de dibujo para optimizar los recorridos en el suelo. |
Lista de verificación de selección
Asegúrese de que se especifiquen los siguientes parámetros operativos antes de finalizar la ingeniería de la línea:
- Dimensiones físicas de la bobina: Diámetro exterior mínimo y máximo (DE), diámetro interior (DI) y ancho de la cara (mm).
- Masa de la bobina: Rango de peso neto y bruto (kg por bobina).
- Correas necesarias por bobina: 2, 3 o 4 bandas radiales a través del núcleo.
- Producción máxima de la planta: Bobinas por hora y toneladas métricas totales por turno.
- Asignación de máquinas: Número de máquinas de estirado que alimentan cada grupo de flejado.
- Distribución y envolvente del espacio: Longitud disponible del piso, altura libre para grúa en el techo y método de transferencia de entrada.
- Especificaciones de la correa: Correa de poliéster (PET) frente a correa de acero de alta resistencia (ancho y grosor de la correa).
- Condiciones ambientales: Entorno estándar de la planta (-10 °C a +45 °C) [clasificación del fabricante].
Seguridad
Los sistemas de embalaje de cables de alta tensión incorporan medidas integrales de reducción de riesgos conforme a las normas internacionales:
- Espacio libre para la cabeza de sujeción: El personal debe mantener límites claros fuera del perímetro de seguridad de la máquina mientras los cabezales de flejado y las rampas de flejado indexadas estén en movimiento.
- Aislamiento de cintas transportadoras en funcionamiento: Los operarios nunca deben subirse a las cintas transportadoras motorizadas; deben utilizarse las pasarelas y los pasos elevados.
- Bloqueo/Etiquetado (LOTO): Los protocolos de aislamiento de energía (descarga eléctrica y neumática) deben ejecutarse por completo antes de eliminar obstrucciones en la vía de flejado, realizar el mantenimiento de los cabezales de flejado o recargar las bobinas de flejado.
- Cumplimiento estándar: Diseñado y construido para cumplir con la normativa CE de acuerdo con ISO 12100:2010 (Seguridad de la maquinaria — Principios generales de diseño — Evaluación y reducción de riesgos) y EN 415-10: 2014 (Seguridad de las máquinas de envasado: requisitos generales).
Preguntas frecuentes sobre ingeniería
P: ¿Por qué varias líneas cortas en lugar de un centro de empaquetado centralizado? R: Varias líneas cortas ubican la estación de empaquetado justo al lado de las celdas de las máquinas de trefilado. Esto elimina el transporte de bobinas a larga distancia, evita que una sola parada de máquina paralice toda la planta y permite una expansión modular a medida que aumenta la capacidad de la planta.
P: ¿Cuántas líneas de flejado necesita nuestra planta? R: Divida la producción horaria máxima de su planta entre la capacidad horaria neta de una sola línea de flejado (redondeada al entero superior). En el ejemplo anterior, 600 bobinas/hora divididas entre 80 bobinas/hora requieren 8 líneas paralelas que procesen 75 bobinas/hora cada una.
P: ¿Debemos especificar flejes de PET o de acero? R: El fleje de PET de alta resistencia se utiliza ampliamente para bobinas de alambre debido a su tensión constante, su absorción elástica de impactos durante el transporte y su menor costo de consumibles. El fleje de acero se selecciona para bobinas de alambre extremadamente pesadas, productos con bordes afilados o para manipulación a temperaturas extremadamente altas después del recocido.
P: ¿Se pueden añadir líneas de flejado adicionales después de la puesta en marcha? R: Sí. Dado que cada línea paralela funciona como una isla de automatización independiente que comparte una arquitectura eléctrica y mecánica estándar, se pueden integrar nuevas líneas sin interrumpir las líneas activas.
P: ¿Todas las líneas paralelas comparten las mismas piezas de repuesto? R: Sí. Todas las líneas utilizan accionamientos mecánicos unificados, rodillos de poliuretano, carros dispensadores de flejes, componentes del cabezal de flejado y lógica PLC de Siemens, lo que minimiza los costos de inventario del almacén.
P: ¿Qué normas de seguridad de maquinaria rigen este equipo? R: Para la CE y los mercados internacionales, el diseño cumple con la norma ISO 12100:2010 para la reducción de riesgos mecánicos y con la norma EN 415-10:2014 para la seguridad de las máquinas de envasado.
El próximo paso
Nuestro equipo de ingeniería de aplicaciones proporciona integración de diseño personalizado y modelado de rendimiento en tres sencillos pasos:
- Envíe su plano de distribución incluyendo las dimensiones de la bobina (diámetro exterior/diámetro interior/ancho/peso), la producción máxima de la planta y los planos actuales de la planta de la fábrica. info@fhopepack.com.
- Recibirá una propuesta técnica formal en un plazo de 48 horas., completo con cálculos de tiempo de ciclo, modelos de huella y hojas de datos de la máquina.
- Solicite una inspección técnica del sitio. Contará con la colaboración de nuestros especialistas para revisar las holguras de la línea, los puntos de integración del tren de laminación y la logística de alimentación.
Lectura relacionada
- Línea de enrollado, volteo y apilamiento de bobinas de alambre de acero
- Máquina atadora de alambre para haces de varillas y barras de refuerzo
- Máquina de bobinado completo para bobinas pequeñas
- Máquina de embalaje de bobinas
Fuentes
- Línea automática de embalaje de bobinas de alambre — Especificaciones técnicas del FHOPEpack
- Máquina de bobinado de alambre grande serie FPW-600 — Datos de integración del sistema
- Modelo de cálculo del rendimiento de la planta: ejemplo ilustrativo de planificación de capacidad.
- ISO 12100: 2010: Seguridad de la maquinaria: principios generales de diseño, evaluación y reducción de riesgos.
- EN 415-10: 2014: Seguridad de las máquinas de envasado — Parte 10: Requisitos generales
- Protocolo oficial para propuestas llave en mano (Acuerdo de nivel de servicio estándar de respuesta en 48 horas)
Última revisión: 29/10/2026
Última actualización: 29 de mayo de 2026