Resumen ejecutivo: Fabricamos líneas automatizadas de compactación y flejado de bobinas de alambrón, diseñadas para comprimir axialmente bobinas sueltas de alambre laminado en caliente o trefilado, transformándolas en paquetes rígidos de alta densidad. El sistema, que cuenta con una prensa hidráulica ajustable de 60 a 400 kN y cuatro cabezales de atado de alambre automatizados integrados, realiza la compresión axial, el flejado radial de cuatro puntos y la descarga horizontal a 90° en un ciclo de 30 a 40 segundos. Envíenos el plano de distribución de su bahía y las especificaciones de la bobina para recibir una propuesta con todas las dimensiones en un plazo de 48 horas.
Índice
- ¿Qué hace la línea de compactación y flejado?
- Dentro del ciclo de compactación
- Carga de bobinas y diseño de la línea
- Tecnología de flejado y amarre
- Tamaños y especificaciones
- Cálculos de dimensionamiento ilustrativos
- Lista de verificación de ingeniería para RFQ
- Controles y cumplimiento de las normas de seguridad
- Preguntas frecuentes sobre ingeniería
- Lectura relacionada
- Fuentes
- Próximo Paso
¿Qué hace la línea de compactación y flejado?
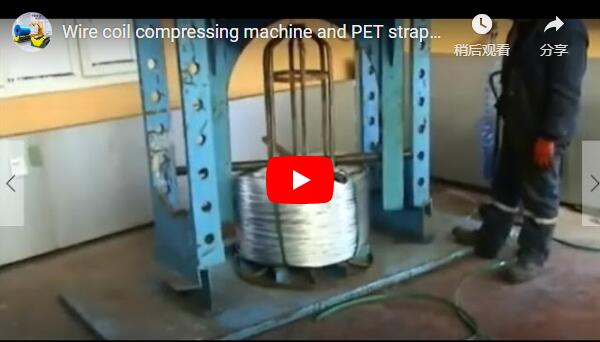
Un compactador de alambrón de alta resistencia aplica una fuerza hidráulica axial controlada para comprimir los paquetes de alambrón sueltos, enrollados, a lo largo de su eje central. Los rollos de alambrón sueltos procedentes del lecho de enfriamiento o del bloque de trefilado contienen entre un 40 % y un 50 % de aire ambiente entre bobinas consecutivas. La compresión del rollo antes del flejado elimina los huecos internos, aumenta la densidad de transporte a granel y evita la elongación excesiva del rollo durante la manipulación con grúa y el transporte marítimo.
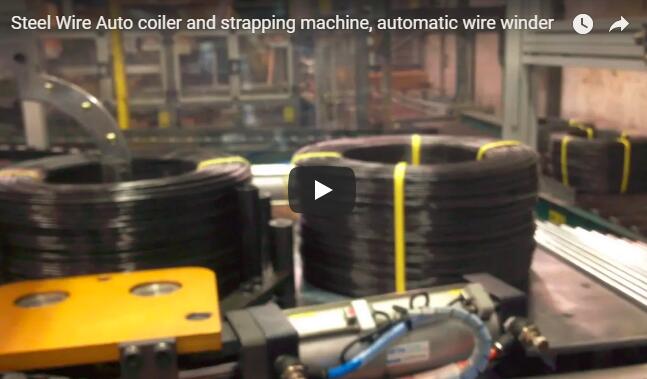
[ Loose Coil: High Air Volume ] ──► [ Axial Press: 60-400 kN ] ──► [ 4-Point Radial Strapping ] ──► [ 90° Downended Rigid Pack ]Una vez que el cilindro hidráulico alcanza la fuerza de compactación programada, la estación de flejado integrada aplica cuatro bucles de alambre radiales a través del ojo de la bobina y sobre la circunferencia exterior. Las correas aseguran el paquete en el punto de máxima compresión, evitando el efecto rebote y creando un paquete de alambre uniforme y entrelazado que se mantiene estable durante el apilamiento en almacenes de varios niveles.
Dentro del ciclo de compactación
La secuencia de empaquetado totalmente automática opera a través de cuatro fases cinemáticas sincronizadas:
- Alimentación y centrado de la bobinaUna grúa puente equipada con un gancho en C contrapesado o una viga móvil automatizada coloca la bobina de alambre suelto en la bancada del compactador en posición vertical (con la vista hacia arriba). La bobina se asienta alrededor del mandril guía interno ranurado, que alinea el diámetro interior con las guías de flejado.
- Compresión axial hidráulicaEl cabezal hidráulico superior desciende a lo largo de columnas guía rígidas. Unas placas de compresión opuestas ejercen una fuerza axial de entre 60 kN y 400 kN sobre los extremos de la bobina, comprimiendo los rollos de alambre hasta la altura deseada, mientras que las válvulas proporcionales hidráulicas mantienen una presión constante.
- Flejado radial de cuatro puntosCon la prensa bloqueada a la compresión deseada, cuatro unidades de flejado automatizadas hacen avanzar simultáneamente un alambre de 6.3 a 8.0 mm a través de las ranuras del mandril, alrededor de la circunferencia exterior, hasta los cabezales de anudado de alto par. El alambre se tensa, se retuerce para formar una unión segura y se corta al ras.
- Inclinación de 90° y descarga del mandrilLa placa de compresión se abre. Un elevador hidráulico integrado inclina la bobina compactada y sujeta 90° desde la posición vertical al orificio hasta la posición horizontal (ojo-horizontal). Un brazo de descarga en voladizo o una viga móvil se desplaza hacia adelante, sujeta el núcleo y transfiere la bobina terminada a las estanterías de inspección o envío posteriores.
Carga de bobinas y diseño de la línea
Nuestro diseño de línea desacopla el ciclo de transporte de la grúa del ciclo interno de la máquina. Las bobinas se colocan en un área de almacenamiento adyacente a la prensa, lo que permite que la grúa puente cargue la siguiente bobina mientras la máquina termina de flejar e inclinar la anterior:
[ Crane Staging Bay ] ──► [ Vertical Compactor ] ──► [ 90° Tilter / Upender ] ──► [ Horizontal Discharge Mandrel ]
                               ▲                                                          │
                               └──────── Parallel Crane Cycle (Buffered) ─────────────────┘
Gracias a que la grúa puente carga el compactador directamente a través de una zona de descarga con gancho en C designada, su planta evita el costo y el espacio que ocupan las largas mesas de rodillos de entrada. Diseñamos el espacio que ocupa la máquina para que coincida con la cobertura de ganchos de su grúa actual, los límites de aproximación de los ganchos y la distancia entre las columnas de la bahía.
Tecnología de flejado y amarre
La línea utiliza cuatro cabezales de flejado independientes dispuestos a 90° de distancia alrededor de la circunferencia de la máquina, aplicando los cuatro alambres de encuadernación en una sola pasada sincronizada:
- Material de encuadernación: Alambrón de acero recocido con bajo contenido de carbono de 6.3 mm a 8.0 mm, que garantiza una elongación óptima y una excelente ductilidad en los nudos de las uniones.
- Tipo de junta: Nudo retorcido multivuelta de alta resistencia (de 3.0 a 3.5 vueltas), que proporciona una eficiencia de retención de la unión superior al 85 % de la resistencia a la fluencia del alambre base.
- Sistema de seguimiento: Guías circulares segmentadas con insertos de desgaste endurecidos y compuertas hidráulicas que cubren el ojo de la bobina durante la alimentación y se retraen durante la compresión.
- Unidad de energía hidráulica (HPU): Funciona a una presión nominal del sistema de 210 bar, configurado con control de presión proporcional para evitar la indentación de la superficie del alambre en grados de varilla fina.
Tamaños y especificaciones
| Parámetro técnico | Rango de especificaciones de ingeniería | Notas de Diseño |
|---|---|---|
| Correas aplicadas por ciclo | 4 correas radiales | Aplicado simultáneamente a intervalos de 90°. |
| Diámetro exterior de la bobina (OD) | 1000 mm - 1800 mm | Admite la gama estándar de varillas laminadas en caliente. |
| Diámetro interior de la bobina (ID) | 700 mm - 950 mm | Adaptado al perfil del mandril de guía interna |
| Altura de bobina suelta | Hasta 2200 mm | Luz diurna máxima entre placas |
| Peso máximo de carga útil | 500 kg - 2500 kg | Clasificación de columna estructural de alta resistencia |
| Fuerza de compactación | 60 kN – 400 kN | Ajuste proporcional mediante HMI |
| Presión del sistema hidráulico | 210 bares (21 MPa) | Circuitos independientes para prensa y volteador |
| Diámetro del alambre de encuadernación | 6.3 mm - 8.0 mm | Alambre recocido de calidad para flejado |
| Tiempo de ciclo completo | 30-40 segundos | Depende del diámetro de la varilla y de la relación de compactación. |
Cálculos de dimensionamiento ilustrativos
1. Geometría de la longitud de la correa radial
Para una bobina con un diámetro exterior (DE) de 1200 mm, un diámetro interior (DI) de 700 mm y compactada a una altura de 800 mm (W):
- Espesor radial de la pared:
T = (OD - ID) / 2 = (1200 - 700) / 2 = 250 mm - Perímetro teórico del lazo de la correa:
P = 2 × (W + T) = 2 × (800 + 250) = 2100 mm - Si se permite un margen de cola de 150 mm para el cabezal del anudador de torsión, la longitud de alimentación de alambre requerida por correa es igual a:
2250 mm. El alambre de amarre total consumido por paquete de 4 correas es igual a9.0 m.
2. Relación de compactación y reducción de volumen
Una bobina entrante suelta con una altura sin comprimir de 1200 mm, comprimida hasta una altura final de 800 mm, produce:
Compaction Ratio = Initial Height / Compacted Height = 1200 mm / 800 mm = 1.50 : 1- La reducción de la altura axial es igual a
33.3%lo que se traduce directamente en una reducción del 33% en el volumen de transporte marítimo de contenedores y vagones de ferrocarril.
3. Fuerza gravitatoria de la carga útil estática
Una bobina de diseño máximo con un peso de 2500 kg ejerce una fuerza de gravedad vertical:
F_gravity = m × g = 2500 kg × 9.81 m/s² = 24525 N (24.5 kN)- Esta carga muerta estática es absorbida completamente por la estructura fija de la mesa inferior durante la alimentación, antes de la aplicación de la carga de presión hidráulica axial descendente de 400 kN.
Lista de verificación de ingeniería para RFQ
Al solicitar un presupuesto personalizado, proporcione los siguientes parámetros de integración de línea:
- Rango dimensional de la bobina: Diámetro exterior mínimo y máximo, diámetro interior y altura sin comprimir.
- Grado y diámetro del alambrón (por ejemplo, varilla de refuerzo, alambre para conformado en frío, cordón de neumático con alto contenido de carbono).
- Pesos mínimo y máximo de bobinas sueltas (kg).
- Rendimiento requerido de la línea (bobinas objetivo por hora / turnos por día).
- Logística de la grúa: Capacidad del gancho, dimensiones del perfil del gancho en C y límites de aproximación de la grúa.
- Suministro eléctrico disponible (tensión, frecuencia, fase) y temperaturas ambiente extremas.
Controles y cumplimiento de las normas de seguridad
Todas las líneas cumplen con las directivas mundiales de seguridad de maquinaria para líneas de envasado industrial pesado:
- Evaluación de riesgos y normas armonizadas: Diseñado de conformidad con ISO 12100, (Conceptos básicos y principios generales para el diseño) y EN 415-10 (Seguridad de las máquinas de envasado – Requisitos generales).
- Vigilancia física y cortinas de luz: Valla perimetral de malla de acero enclavada mediante interruptores de seguridad de categoría 4; las cortinas de luz de seguridad óptica de tipo 4 en la zona de entrada detienen el movimiento de la prensa si se vulneran.
- Bloqueo/Etiquetado (LOTO)Las válvulas de descarga de presión residual hidráulica centralizadas y bloqueables, junto con los interruptores de aislamiento eléctrico principales, garantizan un acceso seguro para el mantenimiento dentro del bastidor de compresión.
- Arquitectura de control: PLC Siemens S7-1500 o Allen-Bradley GuardLogix combinado con una interfaz hombre-máquina (HMI) de pantalla táctil de alta resolución, que proporciona diagnósticos completos y selección de presión basada en recetas.
Preguntas frecuentes sobre ingeniería
P: ¿Cuántos alambres de sujeción se aplican a cada bobina? R: La estación de compactación estándar integra cuatro cabezales de flejado de alta resistencia ubicados a intervalos de 90°, que aplican cuatro flejes radiales simultáneamente a través del orificio de la bobina.
P: ¿Se puede ajustar la fuerza de compactación para superficies de varilla delicadas? R: Sí. La fuerza de compactación es infinitamente ajustable entre 60 kN y 400 kN mediante la pantalla de recetas de la interfaz hombre-máquina (HMI). Las válvulas hidráulicas proporcionales regulan la fuerza de sujeción para evitar marcas en la superficie de alambres de aleación especial o de conformado en frío.
P: ¿Cómo gestiona el sistema la transición de la bobina de vertical a horizontal? R: El descargador hidráulico basculante integrado de 90° sujeta la bobina vertical, la gira suavemente hacia un lado y alinea el orificio con los mandriles de descarga o las vigas móviles aguas abajo.
P: ¿Qué grado de alambre de amarre se recomienda? R: Recomendamos usar alambre recocido de bajo contenido de carbono con un diámetro de 6.3 mm a 8.0 mm y una resistencia a la tracción de entre 350 y 450 N/mm² para garantizar una formación de nudos uniforme y una buena resistencia al rebote.
P: ¿Cuál es el tiempo total del ciclo operativo? R: El tiempo de ciclo estándar es de 30 a 40 segundos por bobina, e incluye el prensado axial, la alimentación de alambre de cuatro puntos, el retorcido, el corte, el retorno de la platina y la transferencia con inclinación de 90°.
Lectura relacionada
- Prensa compactadora de bobinas de alambrón: El ciclo previo al flejado
- Sistemas automáticos de compactación y flejado de bobinas de alambre de acero
- Línea automática de rebobinado y compactación de bobinas de alambre de acero
- Volteador de bobinas de alambrón de acero: Integración de basculador hidráulico de 90 grados
Fuentes
- Descripción general de la máquina automática de compactación y flejado de alambrón
- Especificaciones del compactador de alambrón industrial pesado
- Vídeo de referencia: Demostración de compactación de varillas de alambre, flejado de 4 puntos y enderezamiento.
Última revisión técnica: 06/10/2026 por el Equipo Principal de Ingeniería de Embalaje.
Próximo Paso
- Enviar diseño y especificaciones: Envíe por correo electrónico el plano de distribución de su planta, los límites de los ganchos de la grúa y la matriz de dimensionamiento de bobinas a
info@fhopepack.com. - Reciba una propuesta técnica en 48 horas.Nuestro equipo de ingeniería le proporcionará un plano personalizado del equipo, un análisis del tiempo de ciclo y un presupuesto.
- Programe una consulta de ingeniería.: Coordínese con nuestros ingenieros de proyecto para una revisión de la integración de la línea o una auditoría de las instalaciones en el sitio.