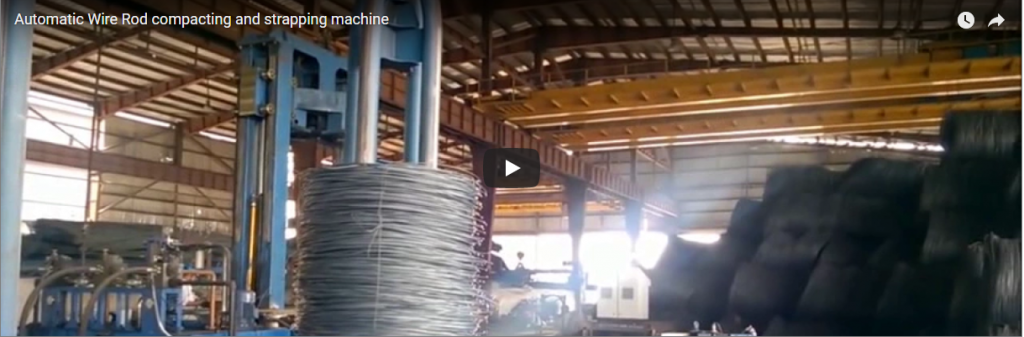
Resumen ejecutivo: La máquina automática de atado de barras de refuerzo asegura los haces de barras y varillas mediante alambre de acero continuo retorcido a intervalos programables. Los pesados haces de barras de refuerzo avanzan a lo largo de una cinta transportadora de rodillos motorizada y automatizada, donde cabezales de atado de alta resistencia sujetan la circunferencia, alimentan y retuercen los alambres de acero de alta resistencia y liberan el haz para su posterior manipulación o apilamiento. Diseñada para integrarse con las líneas de acabado de laminación de alta velocidad, la estación de atado multicabezal procesa tanto barras de refuerzo corrugadas como haces de varillas redondas con tensión constante, alimentación de alambre automatizada y ciclos sincronizados con la planta.
Índice
- Cómo funciona el ciclo de atado
- ¿Por qué usar alambre de acero?
- Lazos por paquete
- Lo que establecemos por paquete
- Lista de verificación de selección
- Seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el ciclo de atado
La estación automatizada de atado de haces secuencia cuatro subciclos integrados para garantizar una sujeción segura de las barras sin cuellos de botella en el ritmo de la fábrica. Las configuraciones de cabezales múltiples (como 4 cabezales que atan 4 cables simultáneamente [clasificación del fabricante]) permiten operaciones concurrentes a lo largo de la longitud de la carga:
| Secuencia de estaciones | Ciclo de automatización y procesos mecánicos |
|---|---|
| Infeed Indexing | Los haces de barras de refuerzo o varillas comerciales se transfieren a la cinta transportadora de rodillos motorizada y se alinean con el punto de referencia de atado principal mediante guías de alineación mecánicas. |
| Cierre de cabeza | Los brazos de sujeción de alta resistencia pivotan y se cierran circunferencialmente alrededor del perfil del haz de barras, formando un canal guía de alambre cerrado. |
| Torsión y corte de alambre | High-torque twisting mechanisms draw steel tying wire through the guides, tension the loop securely around the perimeter, twist the joint, and cleanly shear the knot. |
| Outfeed Transfer | Los cabezales de atado se desacoplan y se retraen a la posición de espera; el paquete atado avanza para la inspección final, el izado mediante grúa o el apilamiento maestro automatizado. |
| Ejecución multiperfil | El conjunto del cabezal de atado se ajusta mediante posicionamiento neumático o servomotor para adaptarse a secciones transversales de barras redondas, hexagonales o de barras de refuerzo deformadas sin necesidad de cambiar las herramientas manualmente. |
¿Por qué usar alambre de acero?
- Fuerte. El alambre de acero de alta resistencia sujeta de forma segura los paquetes de barras pesadas durante el izamiento con grúas aéreas, las maniobras en vías férreas y el transporte marítimo, evitando que se produzcan deslizamientos en las juntas.
- Común en los molinos. Steel wire ties are the metallurgical industry standard, fully compatible with downstream rebar processing, outdoor storage yards, and automated unbinding equipment.
- Bajo costo. El alambre de acero enrollado continuo cuesta significativamente menos por cada atadura terminada que las cintas de acero de alta resistencia tratadas térmicamente o las bandas de acero gruesas.
- Espaciado uniforme. Las estaciones de atado multicabezal colocan los nudos de alambre a intervalos precisos y preprogramados a lo largo de todo el haz, evitando que se produzca una comba en la parte central.
- Controlled material properties. El cabezal de atado utiliza varilla de alambre de acero de bajo contenido de carbono recocido y sin alear [clasificación del fabricante] con una resistencia a la tracción de 380–450 MPa y una elongación del 28–32% [clasificación del fabricante], que normalmente funciona con diámetros de alambre estándar de Ø6.3 mm a Ø8.0 mm [clasificación del fabricante] para producir nudos retorcidos flexibles y sin roturas.
Lazos por paquete
The required number of wire ties per bundle depends on bundle span, total metric tonnage, handling method, and bar flexural rigidity.
Ejemplo resuelto (ilustrativo).
| Parámetro | Valor |
|---|---|
| Longitud del haz (ilustrativa) | 12,000 mm |
| Espacio entre tirantes (ilustrativo) | 2,000 mm |
| Lazos por paquete, 12,000 ÷ 2,000 + 1 | 7 |
| Paquetes por hora (a modo de ejemplo) | 40 |
| Travesaños por hora, 7 × 40 | 280 |
Nota: En líneas de encuadernación continua especializadas, la velocidad del ciclo puede alcanzar entre 30 y 40 segundos por ciclo de encuadernación, lo que permite una producción de hasta 60 unidades por hora [según las especificaciones del fabricante] en condiciones óptimas de alimentación.
Lo que establecemos por paquete
Los parámetros de funcionamiento se configuran a través del terminal HMI en función de los criterios del programa de producción:
| Configuración | Dependencia operativa | Especificación de ingeniería |
|---|---|---|
| Jefes | Longitud del paquete y ataduras | Active tying heads engaged along the beam (e.g., 4-head synchronized operation [manufacturer rating]) |
| Cable | Diámetro por peso del haz | Selección del calibre del alambre (alambre de bajo carbono de Ø6.3–8.0 mm [clasificación del fabricante]) acorde con la masa del paquete. |
| torcedura | Turnos por empate | Ángulo de rotación controlado y fuerza de sujeción de torsión para lograr una resistencia al corte del nudo óptima. |
| Transportador | Mill pace | Aceleración e indexación del transportador de rodillos VFD ajustadas a los tiempos de ciclo del molino de acabado continuo |
Lista de verificación de selección
- Diámetro y longitud de la barra.
- Peso y diámetro del paquete.
- Lazos por paquete.
- Diámetro del alambre.
- Paquetes por hora.
- Diseño de líneas.
Seguridad
- Keep clear of tying heads while they close and tension high-tensile wire.
- Bloquee y etiquete (LOTO) las líneas eléctricas, hidráulicas y neumáticas antes de eliminar atascos en la alimentación de alambre o reemplazar bobinas de alambre.
- Utilice guantes industriales resistentes a los cortes y protección ocular integral al retirar los extremos cortados de los cables o al manipular bobinas.
- Para los mercados CE, la máquina está diseñada, fabricada y certificada según las normas ISO 12100:2010 (Evaluación y reducción de riesgos) y EN 415-10:2014 (Requisitos de seguridad para máquinas de flejado y atado).
Preguntas frecuentes sobre ingeniería
P: ¿Qué hace la máquina? R: Comprime, sujeta y ata automáticamente haces de barras de acero corrugado y varillas industriales utilizando alambres de acero industriales retorcidos a distancias programables entre centros.
P: ¿Por qué usar alambre y no fleje? R: El alambre de acero proporciona una alta resistencia a la sujeción para paquetes de acero pesados e irregulares a un costo de consumible por amarre sustancialmente menor en comparación con el fleje de acero perforado o con muescas.
P: ¿Cuántas ataduras por paquete? R: La cantidad de ataduras depende estrictamente de la longitud total del paquete, la masa de la carga útil y los criterios logísticos del cliente; un paquete representativo de 12 000 mm con una separación de 2,000 mm requiere 7 ataduras por paquete, como se muestra en el cálculo realizado.
P: ¿Puede sujetar tanto varillas redondas lisas como barras de refuerzo deformadas? R: Sí. La guía perimetral del cabezal de atado ajusta su apertura de sujeción y los parámetros de torsión del alambre para unir haces de varillas lisas, barras comerciales y haces de barras de refuerzo deformadas con la misma integridad de agarre.
P: ¿Sigue el ritmo de la fábrica? R: Sí. Las velocidades de accionamiento de la cinta transportadora, el indexado del cabezal y los ciclos simultáneos de múltiples hilos (que alcanzan ritmos de ciclo de 30 a 40 s por ciclo [según la clasificación del fabricante]) están sincronizados directamente con las tasas de liberación de la cama de enfriamiento del molino.
P: ¿Qué especificaciones de alambre son compatibles con el mecanismo de atado? R: El sistema utiliza de forma estándar alambrón de acero de bajo contenido de carbono recocido y sin alear con diámetros de Ø6.3–8.0 mm, con una resistencia a la tracción de 380–450 MPa y una elongación del 28–32 % [clasificación del fabricante].
P: ¿Qué normas se aplican? R: Para los mercados regulados por la CE, la ingeniería de equipos cumple con las directivas de seguridad de maquinaria ISO 12100:2010 y EN 415-10:2014.
El próximo paso
We engineer bundle tying machines tailored to your mill throughput in three steps:
- Envíe su plano de distribución con tamaños de barras, pesos de paquetes y paquetes objetivo por hora para info@fhopepack.com.
- Reciba una propuesta en 48 horas. con datos dimensionales completos de la máquina, modelos de tiempo de ciclo y planes de integración del diseño.
- Solicitar una visita al sitio para que nuestro equipo de ingeniería mecánica pueda inspeccionar la descarga del lecho de enfriamiento o la zona de salida del molino.
Lectura relacionada
- Máquina de envoltura orbital horizontal para tuberías
- Envolvente orbital horizontal con puente móvil
- Línea de enrollado, volteo y apilamiento de bobinas de alambre de acero
- Líneas de envasado automáticas
Fuentes
- Especificaciones de la compactadora y flejadora automática de alambrón: División de Ingeniería de FHOPE, Línea compactadora de varillas de alambre
- Sistemas de compactación de bobinas y barras totalmente automatizados: División de Ingeniería de FHOPE, Máquina automática de compactación y flejado de varillas de alambre
- Cálculos de lazos por paquete: Modelo ilustrativo de ingeniería
- Ámbito de aplicación de la norma: ISO 12100:2010 (Seguridad de la maquinaria: principios generales de diseño); EN 415-10: 2014 (Seguridad de las máquinas de envasado — Parte 10: Requisitos generales)
- Commercial turnaround protocol: Standard OEM engineering delivery standard (engineering layout and technical quote delivered within 48 hours)
Última revisión: 29/10/2026
Última actualización: 29 de mayo de 2026