Resumen: Este caso analiza cómo un fabricante de vidrios de tamaño mediano implementó un sistema automatizado de envoltura horizontal para asegurar las cargas de palés de puertas de vidrio. El sistema redujo los daños durante el transporte en aproximadamente un noventa por ciento, al tiempo que estabilizó el consumo de film y los costos laborales en tres turnos de producción.
[ESPACIO DE VIDEO]
En una planta de acristalamiento típica de tamaño mediano, el embalaje manual suele generar una tensión desigual de la película y esquinas expuestas, vulnerables a las vibraciones durante el transporte. Para asegurar las cargas de palés de puertas de vidrio para la exportación, los fabricantes suelen utilizar equipos de embalaje horizontal automatizados. Este enfoque estabiliza el consumo de película y los costos laborales en varios turnos de producción, al tiempo que cumple con las estrictas normas de las empresas de transporte. El siguiente análisis describe cómo los parámetros generales de la industria influyen en la transición del manejo manual al embalaje automatizado de cargas.
🔗 Ver también : Equipos relacionados
⚙️ Antecedentes del cliente
Las instalaciones de acristalamiento de tamaño mediano suelen requerir soluciones de embalaje automatizadas para asegurar los envíos de paneles de construcción a través de rutas comerciales internacionales, cumpliendo con las normativas de exportación y reduciendo el desperdicio de film. Generalmente, las plantas de producción procesan entre cien y doscientas cargas de palés al mes, con conjuntos de marcos de ventana estándar que miden aproximadamente 1,200 x 1,600 milímetros. Los contratos de exportación exigen una sujeción rígida de la carga para evitar desplazamientos durante las operaciones de transporte pesado. El trabajo manual a menudo dificulta mantener una tensión uniforme del film durante los períodos de máxima producción, lo que lleva a las instalaciones a evaluar máquinas de embalaje automatizadas que se ajusten a los requisitos de producción diarios sin interrumpir los flujos de trabajo de manipulación de materiales existentes.
🛠️ Desafío
El embalaje manual con film estirable suele provocar daños en el vidrio de entre el 5 % y el 10 %, y consume entre un 15 % y un 25 % más de film debido a la aplicación inconsistente de la tensión durante los turnos de máxima producción. Los operarios suelen tener dificultades para mantener ciclos de embalaje uniformes durante los turnos dobles prolongados. Las esquinas expuestas crean puntos débiles que ceden ante la presión del apilamiento de contenedores, lo que genera reclamaciones de reemplazo y costes de envío urgente que varían según la región. La asignación de mano de obra a menudo requiere varios técnicos por turno para mantener los plazos de producción. La dirección busca, en general, una máquina de embalaje fiable que elimine la variabilidad humana y proteja las superficies de vidrio de alto valor en las líneas de producción estándar.
🏗️ Diseño de soluciones
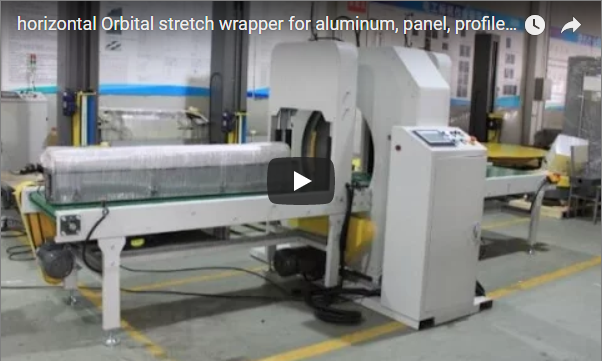
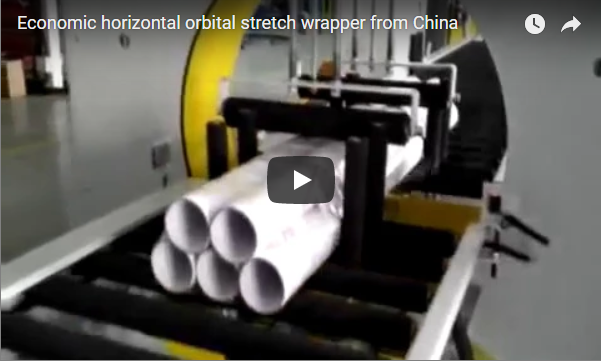
Una máquina de envoltura horizontal semiautomática con una base transportadora de perfil bajo ofrece un control preciso de la tensión, estabiliza el consumo de film y reduce la dependencia de mano de obra directa en tres turnos de producción diarios. La configuración seleccionada suele incluir un bastidor superestable de cuatro patas para absorber las vibraciones durante la rotación a alta velocidad. Los ingenieros generalmente evalúan modelos de torre rotativa semiautomática y totalmente automática en función del espacio disponible y las necesidades de producción. Una base transportadora de perfil bajo permite el acceso estándar de transpaletas debajo de la plataforma giratoria, mientras que la tensión del carro de film se calibra normalmente entre treinta y ciento cincuenta newtons para cumplir con las especificaciones estándar del film estirable de polietileno. La integración requiere un espacio libre mínimo para una carga fluida de los componentes de la puerta durante ciclos de trabajo operativos continuos.
| Parámetro | Configuración estándar | Ruta de actualización personalizada |
|---|---|---|
| Capacidad de carga | Peso máximo de 2,000 kg [Illustrative Example] |
Hasta 5,000 kg bajo condiciones de soporte verificadas. [Typical Range] |
| Velocidad de ciclo | 20 cargas por hora [Example Metric] |
Hasta 80 cargas por hora con la actualización del accionamiento motorizado. |
| Precisión de tensión | Tolerancia basal de ±5 N [Standard Specification] |
±2 N mediante sistema de control de retroalimentación de bucle cerrado |
| Alimentación eléctrica | 380 V/50 Hz trifásico [Common Industrial Standard] |
Opciones de transformador adaptables de 220 V o 480 V. |
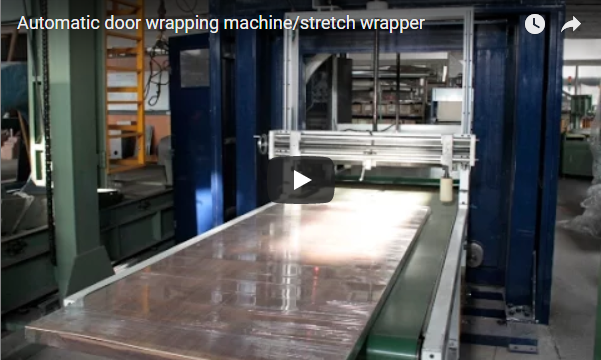
La planta suele optar por un modelo de envolvedora horizontal semiautomática para equilibrar la inversión inicial con la flexibilidad operativa. La unidad cuenta con una cinta transportadora integrada que se sincroniza con las líneas de acristalamiento anteriores. Los operarios cargan cada palé manualmente y, a continuación, activan el ciclo de envoltura mediante un sencillo panel de control. Esta configuración permite cambios rápidos entre diferentes dimensiones de componentes de puertas. Para las plantas que procesan más de ochenta cargas diarias, las envolvedoras horizontales automáticas ofrecen capacidad de carga y descarga continua sin intervención manual.
📈 Implementación
La integración del sistema suele requerir entre quince y veinte días de alineación mecánica, verificación eléctrica y capacitación del operador antes de la aprobación de producción completa y la certificación de control de calidad. Los ingenieros generalmente instalan rodillos de alta resistencia para distribuir el peso de los componentes de la puerta a lo largo de la cinta transportadora. Los paneles de control reciben actualizaciones de software del controlador lógico programable (sistema de control automatizado) que fijan la velocidad del carro de la película en aproximadamente cuarenta y cinco metros por minuto en condiciones de carga estándar. Los enclavamientos de seguridad cumplen con las normas internacionales de seguridad para el diseño de maquinaria que abarca las zonas de envoltura en movimiento. El personal suele completar un módulo de certificación de varias horas que incluye paradas de emergencia y procedimientos rutinarios de recalibración de la tensión.
La puesta en marcha implica verificar las proporciones de preestiramiento de la película según las especificaciones del fabricante. Los técnicos ajustan los límites de recorrido del carro para adaptarse a las dimensiones máximas de los palés sin sobreenvolverlos. El sistema de control se integra con el software de gestión de almacén existente para el seguimiento de la producción. Los operarios aprenden a monitorizar las lecturas de tensión durante cada ciclo. Los puntos de control de mantenimiento incluyen la inspección diaria de la cinta transportadora y la lubricación semanal de los rieles guía. Todas las conexiones eléctricas se someten a verificación de par en condiciones de temperatura ambiente de fábrica.
🛡️ Datos de resultados
Los equipos de empaquetado automatizados suelen aumentar la productividad a entre treinta y cuarenta cargas por hora, reduciendo la tasa de daños en el vidrio a menos del dos por ciento en las pruebas operativas estándar. El sistema de envoltura elástica mantiene una tensión constante de la película, con una desviación máxima de cinco newtons respecto a los valores objetivo, durante el funcionamiento continuo. La plantilla suele reducirse de tres técnicos a un operario de máquina y dos operarios de almacén. La eficiencia de la línea de empaquetado mejora normalmente entre un treinta y un cincuenta por ciento sin necesidad de espacio adicional, aunque las cifras exactas dependen de la distribución de las instalaciones y la variedad de productos.
| Métrico | Línea base (manual) [Typical Range] |
Post-implementación [Illustrative Example] |
|---|---|---|
| Tasa de daño | 8.0% | <1.0% por lote de envío |
| Consumo de películas | 24 metros por palé [Example Metric] |
19 metros por palé bajo tensión estándar |
| Horas de trabajo/Turno | 6.5 horas [Typical Range] |
3.0 horas para supervisión y carga |
| Tiempo del ciclo | 18 minutos por carga [Standard Baseline] |
10 minutos por carga con transporte automatizado |
Las inspecciones de calidad confirman una superposición uniforme de la película en todas las superficies de los componentes de la puerta. Los equipos de manipulación de las empresas de transporte informan de una reducción significativa en el número de palés colapsados durante la preparación en el almacén. La configuración de envoltura horizontal evita que los bordes se curven, un problema que ocurría anteriormente en los conjuntos de vidrio altos. Los operarios logran patrones de envoltura uniformes sin necesidad de ajustes manuales basados en la experiencia. Los responsables de producción realizan un seguimiento semanal de la producción en comparación con los parámetros de referencia para validar la estabilidad del rendimiento.
⚙️ Análisis del retorno de la inversión
El costo total de propiedad generalmente genera un período de recuperación de la inversión de doce a dieciocho meses gracias a la reducción de mano de obra directa, el ahorro cuantificable en película y la minimización de los gastos de transporte. El consumo mensual de película generalmente disminuye entre un quince y un veinte por ciento debido a los mecanismos motorizados de estiramiento de película. La reasignación de mano de obra suele generar ahorros de varios miles de dólares por trimestre en toda la planta, según los salarios regionales. Los costos anuales de mantenimiento preventivo generalmente se mantienen estables en un dos por ciento del valor inicial del equipo durante las horas normales de operación, mientras que la gerencia generalmente reasigna a los técnicos desplazados a tareas de inspección de calidad y ensamblaje posterior.
Análisis del retorno de la inversión: Los cálculos de recuperación de la inversión asumen una operación continua durante tres turnos semanales. El ahorro real varía según los precios locales de adquisición de película y las tarifas laborales regionales. Verifique los contratos de mantenimiento con los proveedores antes de finalizar las proyecciones presupuestarias.
La línea de empaquetado elimina los costos recurrentes asociados con el reemplazo de vidrios dañados y los gastos de envío urgente. El menor uso de película reduce los gastos mensuales de material en aproximadamente dos mil dólares. [Illustrative Estimate]La gerencia reasigna a los técnicos desplazados a tareas de inspección de calidad y ensamblaje posterior. El sistema de empaquetado automatizado mejora la previsibilidad del flujo de caja al estandarizar los índices de producción. La recuperación de la inversión de capital se ajusta a los planes de depreciación estándar de los equipos industriales.
Descargo de responsabilidad: Los plazos específicos de retorno de la inversión, los porcentajes de reducción de daños y las cifras de ahorro de mano de obra son estimaciones que dependen del modelo y se basan en parámetros de referencia generales del sector. El rendimiento real variará significativamente según los precios locales de adquisición de la película, los salarios regionales, las configuraciones específicas de la máquina, las dimensiones del producto y el volumen operativo diario. Consulte a los proveedores certificados para obtener proyecciones específicas para su instalación.
🛠️ Lista de verificación para la toma de decisiones de compra
-
Antes de realizar el pedido, verifique que el espacio libre de la cinta transportadora coincida con las especificaciones de la transpaleta existente.
-
Confirme la compatibilidad de la relación de preestiramiento de la película con el inventario actual de rollos de polietileno.
-
Solicitar protocolos de comunicación para controladores lógicos programables (sistemas de control automatizados) para su integración con sistemas de gestión de almacenes.
-
Validar las clasificaciones de los sistemas de bloqueo de seguridad conforme a los requisitos de cumplimiento de la normativa regional para maquinaria.
-
Compare los modelos semiautomáticos con las torres totalmente automáticas en función de los umbrales de volumen de carga diarios.
-
Obtenga los programas de mantenimiento del proveedor y las listas de disponibilidad de repuestos antes de realizar la compra.
Preguntas frecuentes 🏗️
¿Qué factores determinan si una instalación debe optar por una envolvedora horizontal semiautomática o un sistema totalmente automático? El volumen diario de palés determina la configuración óptima. Las instalaciones que procesan menos de setenta cargas por turno suelen recuperar la inversión total con unidades semiautomáticas. Las operaciones de mayor volumen se benefician de la carga y descarga continua mediante cintas transportadoras, que eliminan los cuellos de botella derivados de la manipulación manual.
¿Cómo afecta la calibración de la tensión a la protección de los componentes de las puertas de vidrio durante el transporte internacional? Una tensión constante de la película evita la deformación de las esquinas y los arañazos en la superficie bajo la presión del apilamiento de contenedores. Los sistemas que mantienen la tensión dentro de ±5 newtons de los valores objetivo reducen los daños durante el transporte en más del ochenta por ciento en comparación con los métodos de embalaje manual que operan con niveles de fuerza variables.