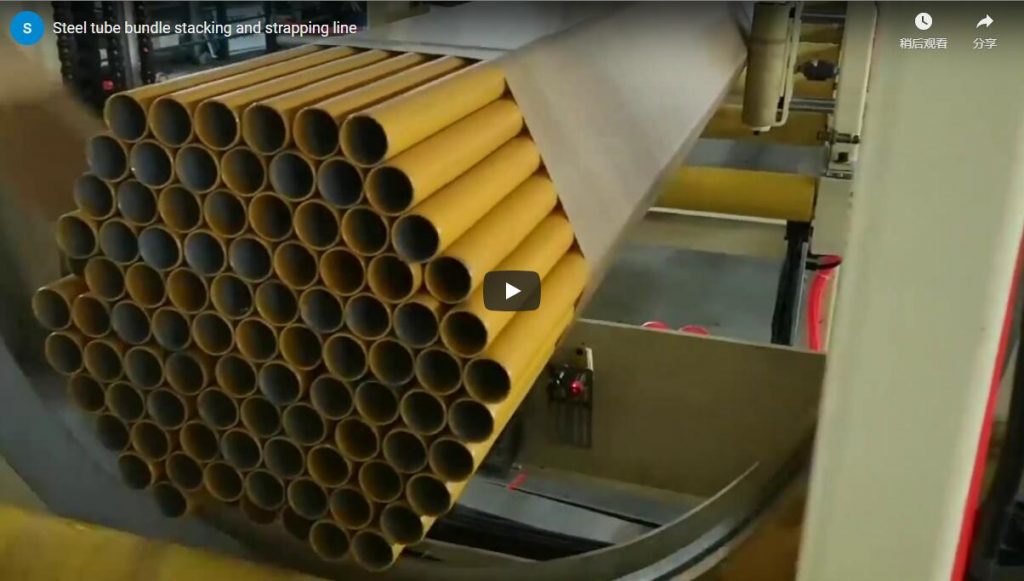
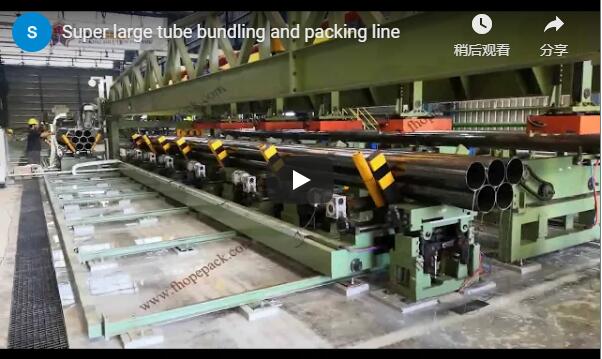
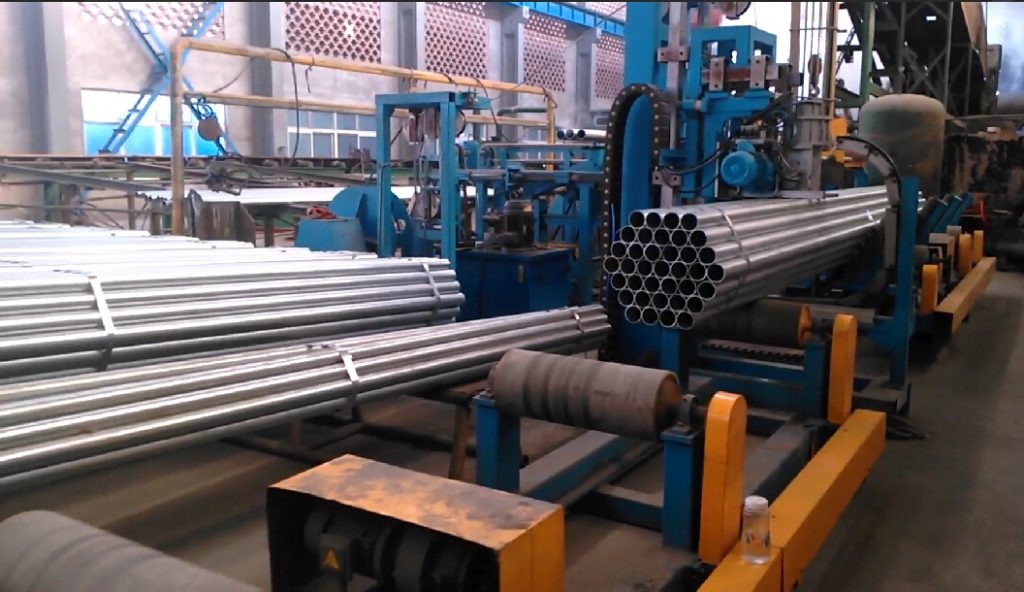
Resumen ejecutivo Este video muestra una máquina automática de flejado y empaquetado de tubos de acero huecos: los brazos de sujeción se cierran alrededor del paquete de tubos, se coloca una fleje alrededor del paquete y se ajusta, y el paquete terminado se deposita en una plataforma. El video también muestra las etapas de alimentación y posicionamiento de los tubos, así como varios paquetes terminados. No muestra los tiempos de ciclo, las tasas de producción ni los detalles del panel de control; estos datos deben confirmarse con el fabricante.
Si está evaluando una máquina de flejado y empaquetado de tubos de acero, vale la pena ver esta grabación con atención. Muestra la secuencia de trabajo principal —sujetar, posicionar, flejar y soltar— en paquetes de tubos reales en un entorno de fábrica. A continuación, analizamos qué muestra el video, qué omite deliberadamente y qué preguntas debería plantearse antes de preseleccionar una máquina de este tipo.
Lo que muestra el vídeo
El vídeo dura aproximadamente tres minutos y se divide en tres fases visibles. Dado que solo contiene música de fondo y no narración, la cronología que se muestra a continuación se basa en un análisis visual fotograma a fotograma.
| Tiempo aproximado | Lo que sucede en la pantalla |
|---|---|
| 0–25 | Se muestran tubos metálicos huecos plateados apilados junto a la estructura azul de la máquina. La cámara recorre la máquina: la estructura de acero pintada de azul, los elementos de guía y seguridad amarillos y un brazo mecánico al fondo. Los tubos comienzan a moverse hacia la zona central de la máquina. |
| 30–70 | Se muestra un paquete completo: tubos apilados de forma regular, envueltos con flejes de color claro, apoyados sobre una estructura transportadora/de posicionamiento azul. Junto a ellos se aprecian un brazo mecánico con manguera corrugada blanca y una unidad de motor/reductor. |
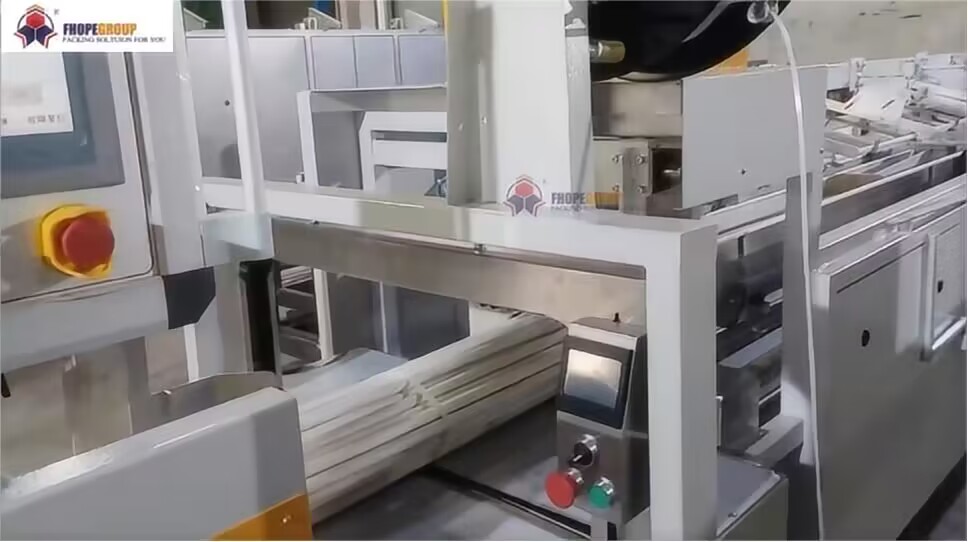
| 75–145 | Secuencia de funcionamiento principal. Un mecanismo superior gris desciende hacia el haz de tubos; los brazos de sujeción izquierdo y derecho se cierran hacia adentro para sujetar el haz; la unidad central presiona hacia abajo; una correa negra se extiende desde el mecanismo superior y se enrolla alrededor de la parte central del haz; el extremo de la correa se aprieta y se asegura; los brazos de sujeción comienzan a abrirse. |
| 150–175 | Una secuencia de manipulación independiente: un mecanismo de sujeción de dos mordazas se abre, se cierra alrededor de los tubos exteriores y transporta todo el conjunto horizontalmente hasta una plataforma azul. La pinza se retrae a su posición inicial, lista para el siguiente ciclo. Una toma más amplia muestra varios conjuntos terminados alineados en la línea de producción. |
Tres detalles destacan para los compradores:
- La geometría del haz. Aproximadamente diez tubos están dispuestos en una sección transversal en capas (aproximadamente cuatro en la parte inferior, tres en el medio y tres en la parte superior), lo que mantiene el haz estable y proporciona a la correa una superficie plana contra la que comprimirse.
- Dos mecanismos coordinados. Las imágenes muestran tanto un cabezal de flejado (que alimenta y tensa la correa alrededor del paquete) como una pinza de transferencia (que mueve los paquetes entre posiciones). Esto sugiere que la máquina está diseñada como parte de un flujo de manipulación, y no solo como una estación de flejado independiente.
- Movimiento estático y controlado. Los tubos permanecen alineados axialmente en todo momento. No hay rotación ni volteo; las fuerzas se aplican a lo largo del eje del haz, lo que reduce el riesgo de que los tubos se desplacen durante el flejado.
Notas de observación directa
El siguiente bloque se mantiene fiel a las observaciones fácticas del análisis de vídeo, con solo algunas correcciones gramaticales:
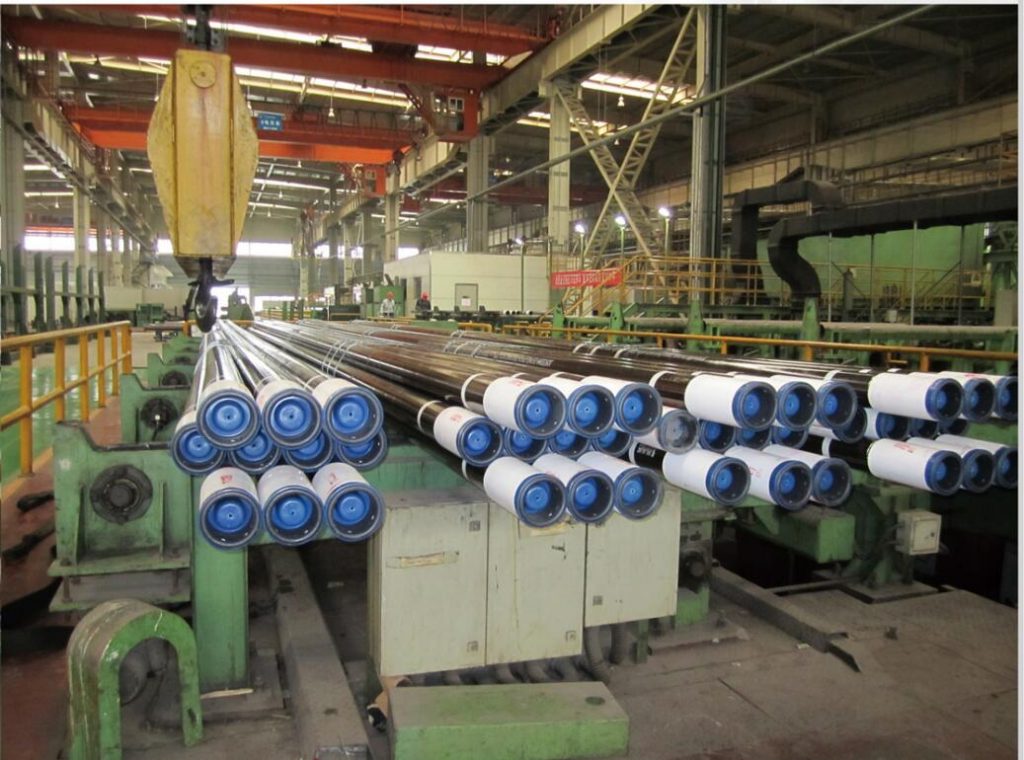
- Tubos cilíndricos huecos de metal plateado están apilados junto a una estructura de acero pintada de azul; se aprecian parcialmente bloques guía amarillos y barreras de seguridad.
- Unos tubos largos son transportados al área central de la máquina; una persona con ropa de trabajo oscura es parcialmente visible a un lado, aparentemente operando o supervisando el proceso.
- El paquete completo muestra tubos apilados en una sección transversal circular/en capas regular, envueltos con una cinta de color claro.
- Aproximadamente a los 100 s, un mecanismo gris superior desciende hacia la parte superior del haz de tubos; aproximadamente entre los 105 y los 110 s, los brazos de sujeción plateados izquierdo y derecho se cierran hacia adentro desde los lados para presionar el haz.
- Aproximadamente entre t ≈ 125 y 135 s, una correa negra se extiende desde el mecanismo superior y se enrolla alrededor de la parte central del haz mientras los brazos de sujeción permanecen cerrados.
- Aproximadamente a los 140-145 segundos, la correa ha dado una vuelta completa al haz y el extremo es procesado por un dispositivo de ajuste/sujeción; los brazos de la abrazadera comienzan a abrirse.
- Aproximadamente a los 155-165 segundos, una pinza de dos mordazas se cierra sobre los tubos más externos, transporta el haz horizontalmente hacia la derecha y lo coloca sobre una plataforma azul; a continuación, la pinza se retrae.
- En las imágenes no se aprecia ningún texto legible, placas de identificación, etiquetas de advertencia ni marcas de agua en ninguna superficie de las máquinas.
- No se aprecia claramente ningún botón de parada de emergencia, cortina de luz ni sistema de protección física completo; en algunas tomas aparece una barrera amarilla en forma de haz al fondo.
Lo que el vídeo no muestra
Es tan importante tener claros los detalles como describir la acción. El metraje no muestra :
- El modelo de la máquina, la producción nominal (paquetes por hora) o un tiempo preciso de ciclo único en segundos.
- Potencia del motor, voltaje, presión de aire u otros parámetros de accionamiento.
- Especificaciones del material de flejado: ancho, grosor, resistencia a la tracción o si se utiliza fleje de acero o de plástico en una configuración determinada.
- El diámetro mínimo y máximo del tubo, el espesor de la pared y el peso del haz que acepta la máquina.
- Interfaz de control: no se aprecian claramente pantallas, botones ni luces indicadoras en ningún fotograma.
- Certificaciones de seguridad, y ausencia de visibilidad clara de los dispositivos de parada de emergencia o las cortinas de luz.
- El proceso completo de "liberación y transporte" al final de la línea, o cómo se cargan los paquetes en el transporte.
Ninguna de estas observaciones constituye una crítica en sí misma —un vídeo del producto simplemente no puede abarcarlo todo—, pero todas deben incluirse en tu lista de consultas. Considera cada cifra de la cotización de un proveedor como algo que debes verificar con el fabricante y compararla con las especificaciones de tus tubos.
Cómo encaja la secuencia de trabajo
Según el orden de acciones observado, un único ciclo de procesamiento parece seguir esta lógica:
- Alimentación y etapa. Los tubos llegan a la zona de trabajo —empujados desde un proceso anterior o dispuestos mediante la pinza de manipulación— y se alinean axialmente en el bastidor de soporte azul.
- Abrazadera. Los brazos de sujeción laterales se cierran hacia adentro y la unidad superior presiona hacia abajo, bloqueando la geometría del haz para que los tubos no se desplacen.
- Correa. El cabezal de sujeción pasa la correa alrededor de la sección central del paquete, completa un bucle completo y un dispositivo de tensión/sujeción finaliza la unión.
- Lanzamiento. Los brazos de sujeción se abren; el paquete sujeto con correas se deja en el bastidor de posicionamiento o bien la pinza de transferencia lo recoge y lo coloca sobre la plataforma para su posterior traslado.
- Reiniciar. Todos los mecanismos vuelven a sus posiciones iniciales y entra el siguiente conjunto.
La presencia de la pinza de transferencia de dos mordazas independiente (visible a partir de los 150 s aproximadamente) es importante si se planea una línea completa. Indica que la máquina se puede combinar con la manipulación de entrada y salida, de modo que los paquetes se mueven entre estaciones sin necesidad de levantarlos manualmente. Si su proceso actual depende de que los operarios empaqueten y flejen los tubos manualmente, la diferencia es evidente: la sujeción mecánica mantiene la forma del paquete de forma consistente, y la correa se aplica con tensión controlada en lugar de a mano; sin embargo, en el vídeo no se especifican las cifras exactas de consistencia y velocidad , por lo que conviene confirmarlas con el fabricante.
Dónde encaja una máquina como esta
El método de manipulación y sujeción de tubos que se muestra aquí suele ser relevante en entornos como los siguientes:
- Centros de servicio de acero y fábricas de tubosdonde los paquetes deben ser uniformes para su apilamiento, embalaje y envío.
- Distribución de materiales de construccióndonde los tubos largos se agrupan en capas uniformes para su manipulación con carretillas elevadoras o grúas.
- Cualquier línea que alimente una etapa de envoltura o empaquetado posterior., puesto que un paquete bien sujeto es un requisito previo para un embalaje exterior estable.
Una comparación que vale la pena hacer antes de decidir:
| Empaquetado manual | Agrupación de máquinas (como se muestra) |
|---|---|
| La forma del haz depende del operador. | Los brazos de sujeción definen una geometría de haz repetible. |
| La tensión de la correa varía según se desee. | La correa se tensa mediante un mecanismo específico. |
| Levantamiento de objetos pesados entre estaciones | La abrazadera de transferencia mueve el haz mecánicamente. |
| La producción está limitada por la disponibilidad de mano de obra. | Adecuado para funcionamiento en línea continua. |
Las ventajas cualitativas son evidentes a partir del mecanismo observado; cualquier ganancia cuantificable (ahorro de mano de obra, lotes por hora, período de recuperación de la inversión) debe provenir del fabricante, no de esta grabación.
Puntos de seguridad e integración a debatir
El video no muestra claramente una parada de emergencia, barreras fotoeléctricas ni protección perimetral completa. Esto no significa que la máquina carezca de ellas; simplemente, los ángulos de la cámara no confirman su presencia. Para su propia evaluación de riesgos, incluya estos puntos en la lista de discusión:
- Protecciones y sistemas de bloqueo alrededor de la zona de movimiento del brazo de sujeción.
- Ubicación y visibilidad del botón de parada de emergencia desde todas las posiciones del operador.
- Si la tensión de la correa es ajustable para evitar la deformación de los tubos de paredes más delgadas.
- Cómo se secuencia la máquina con la alimentación aguas arriba y las cintas transportadoras aguas abajo, y si se dispone de diagnósticos de fallos/salidas de alarma para la integración en la línea.
Todo lo anterior debe confirmarse con el fabricante, teniendo en cuenta las normas de seguridad locales y la distribución de la fábrica.
Preguntas Frecuentes
¿Qué tamaños de tubo puede procesar la máquina? El video muestra tubos con un diámetro estimado de entre 100 y 150 mm y una longitud superior a 2.5 m, agrupados de diez en diez. No se muestran los rangos de tamaño aceptados, los límites de espesor de pared ni los límites de peso del paquete; consulte con el fabricante.
¿La máquina utiliza flejes de acero o de plástico? En las imágenes se observa un fleje de color claro en un paquete terminado y un fleje negro durante el proceso de flejado, pero no es posible identificar visualmente el material ni las especificaciones. Verifique las opciones de fleje y su compatibilidad con el fabricante.
¿Cuánto dura un ciclo completo? El video no muestra la duración del ciclo y los fotogramas muestreados no permiten obtener una cifra precisa. Solicite al fabricante que le proporcione una medición del tiempo de ciclo con un paquete similar al suyo.
¿Se puede integrar en una línea existente? El video muestra una pinza de transferencia moviendo paquetes a una plataforma y varios paquetes preparados en la línea, lo que indica su capacidad de integración. Es necesario confirmar la altura de la cinta transportadora, las interfaces de control y el espacio que ocupa según su diseño.
¿Se requiere alguna intervención del operario durante el flejado? En las primeras imágenes se observa a una persona cerca de la máquina, aparentemente supervisando u operando. No se muestra el grado de intervención manual en la producción normal; confirme el modo de funcionamiento previsto con el fabricante.
Lista de verificación previa a la compra
Antes de solicitar un presupuesto, revise esta lista:
- El rango de diámetro de tubo y espesor de pared que requieren sus haces de tubos, así como si el sistema de sujeción se adapta automáticamente.
- Patrones de haces compatibles (número de capas, tubos por haz).
- Tipo de correa, ancho y capacidad de ajuste de la tensión.
- Tiempo de ciclo medido y producción horaria nominal para su producto.
- Paquete de seguridad: protecciones, paradas de emergencia, cortinas fotoeléctricas, cumplimiento de la normativa local.
- Diagnóstico del sistema de control y salidas de alarma para la integración en línea.
- Disponibilidad de repuestos y compromisos de respuesta posventa.
Lectura relacionada
- Máquina flejadora de tubos de acero
- Línea automática de empaque de tubos de acero
- Flejadora automática
- Flejadora de alambre de acero
- Envolvedora de palets semiautomática
El próximo paso
Si este vídeo coincide con los tamaños de tubo y formatos de paquete que maneja, la forma más rápida de avanzar es enviarnos las especificaciones de sus tubos (diámetro exterior, espesor de pared, longitud y cantidad de tubos por paquete) a través de nuestra página de contacto . Así podremos confirmar la configuración de la máquina, las opciones de flejado y las expectativas de ciclo adecuadas para su aplicación.
Fuente y método: Este artículo se basa exclusivamente en el vídeo incrustado arriba. El análisis se realizó mediante un modelo de visión en fotogramas de vídeo seleccionados; el vídeo contiene únicamente música de fondo, sin narración ni diálogos que transcribir. Las figuras que no aparecen en el vídeo están marcadas como elementos que deben verificarse con el fabricante.
Publicado: 2026-09-03