Optimierung der Ladungsstabilität: Ein tiefer Einblick in die technischen Aspekte halbautomatischer Stretchwickler mit Top-Press-Vorrichtungen
Stretchfolienverpackungen sind nach wie vor ein Eckpfeiler moderner Logistik und Lagerhaltung und gewährleisten Ladungsstabilität und -schutz während Transport und Lagerung. Während vollautomatische Systeme maximalen Durchsatz bieten, stellen halbautomatische Stretchwickelmaschinen für viele Anwendungen eine kostengünstige und effiziente Lösung dar. Dieser Artikel beleuchtet die technischen Aspekte, Konstruktionsmerkmale und betrieblichen Vorteile halbautomatischer Stretchwickelmaschinen, insbesondere von Modellen mit Oberpressvorrichtungen – entscheidend für die Handhabung anspruchsvoller Ladungen.
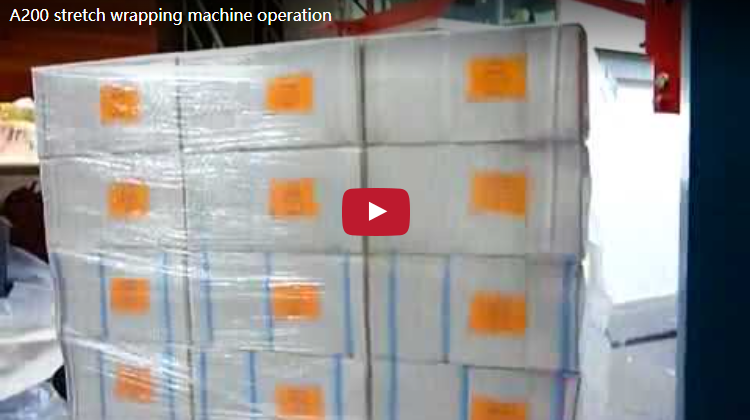
Betrachten wir eine typische halbautomatische Stretchwickelmaschine mit einer oberen Pressvorrichtung im Einsatz:
1. Kernfunktionalität: Halbautomatisches Stretchwickeln
Halbautomatische Stretchwickler schließen die Lücke zwischen manueller Wicklung und vollautomatischen Anlagen. Der Kernprozess umfasst:
- Ladungsplatzierung: Ein Maschinenbediener platziert die palettierte Ladung mithilfe eines Gabelstaplers oder Hubwagens auf dem Drehteller der Maschine.
- Filmanhang: Der Bediener befestigt das Ende der Stretchfolie manuell an der Ladung.
- Zyklusbeginn: Der Bediener startet den vorprogrammierten Wickelzyklus über das Bedienfeld.
- Automatisiertes Verpacken: Die Maschine dreht die Ladung automatisch (Drehtischmodelle) oder bewegt einen Wickelarm um die Ladung, während ein Folienwagen Stretchfolie abgibt und sich dabei normalerweise vertikal entlang eines Mastes bewegt, um die gesamte Ladungshöhe abzudecken.
- Filmschnitt & Finalisierung: Sobald der Zyklus abgeschlossen ist, schneidet der Bediener das Folienende manuell ab und befestigt es an der Ladung.
Diese Maschinen werden häufig in Produktionsanlagen, Vertriebszentren und Lagern eingesetzt, wo die Anforderungen an den Verpackungsdurchsatz moderat sind, Effizienz, Konsistenz und Ladungssicherheit jedoch von größter Bedeutung sind.
2. Kritische Komponenten und Designüberlegungen
Um die richtige Maschine auszuwählen, ist es wichtig, die wichtigsten Komponenten zu verstehen:
-
Drehscheibe:
- Bau: Normalerweise Hochleistungsstahl für lange Haltbarkeit.
- Durchmesser: Die Standardgrößen reichen von 1500 mm (59″) bis 1800 mm (71″) und bestimmen die maximale Tragfähigkeit. Sonderanfertigungen sind möglich.
- Tragfähigkeit: Die Standardgewichtskapazitäten liegen oft zwischen 1500 kg (3300 lbs) und 2500 kg (5500 lbs).
- Fahrsystem: Kettenantrieb mit variabler Drehzahlregelung (z. B. 3–12 U/min) ermöglicht die Optimierung für unterschiedliche Lastarten. Sanfte Start-/Stopp-Funktionen verhindern eine Lastverschiebung.
-
Filmtransportsystem:
- Vordehnung: Dies ist entscheidend für die Wirtschaftlichkeit der Folie und die Tragfähigkeit. Elektronisch gesteuerte Vorstrecksysteme (PPS) regeln die Folienstreckung und bieten typischerweise Streckverhältnisse von 150 % bis 300 % (d. h. 1 Meter Folie wird auf 2.5–4 Meter gedehnt). Mechanische Vorstrecksysteme bieten niedrigere, oft feste Streckverhältnisse.
- Filmlieferung: Sorgt für gleichmäßige Spannung und reibungsloses Auftragen. Achten Sie auf Designs, die sich leicht einfädeln lassen.
-
Mast/Turm:
- Größe: Bestimmt die maximale Wickelhöhe, die üblicherweise zwischen 2000 mm (78 Zoll) und 3000 mm (118 Zoll) oder mehr liegt.
- Struktur: Die robuste Konstruktion verhindert ein Verbiegen während des Betriebs.
-
Kontrollsystem:
- Schnittstelle: Die Optionen reichen von einfachen Tastensteuerungen bis hin zu hochentwickelten SPS-Systemen (Speicherprogrammierbare Steuerungen) mit Touchscreens.
- Programmierbarkeit: Ermöglicht die Anpassung von Wickelmustern (z. B. Anzahl der oberen/unteren Wicklungen, Auf-/Abfahrgeschwindigkeit des Schlittens, Drehtellergeschwindigkeit, Folienspannung). Mehrere gespeicherte Programme sind für unterschiedliche Lasttypen von Vorteil.
-
Obere Pressvorrichtung (pneumatisch/elektrisch):
- Funktion: Eine pneumatisch oder elektrisch betätigte Platte, die auf die Oberseite der Ladung abgesenkt wird bevor der Wickelzyklus beginnt.
- Zweck: Unverzichtbar zur Stabilisierung von leichten, hohen oder instabilen Lasten (z. B. Stapel leerer Kisten, leichte Behälter, unregelmäßig geformte Gegenstände), um ein Verrutschen oder Umkippen während der Drehung des Drehtellers zu verhindern.
- Steuern: Druck/Kraft sind üblicherweise einstellbar, um unterschiedlichen Lastempfindlichkeiten gerecht zu werden. Der Hubweg muss unterschiedlichen Lasthöhen Rechnung tragen.
3. Vergleich der technischen Daten und Leistungskennzahlen
Vergleichen Sie bei der Bewertung von Maschinen die wichtigsten technischen Daten. Nachfolgend finden Sie einen beispielhaften Vergleich:
| Parameter | Typischer halbautomatischer Standardwickler | Fhopepack-Modell (illustratives Beispiel) | Einheit | Notizen |
|---|---|---|---|---|
| Max. Lademaß (L x B) | 1200 x 1200 | 1300 x 1300 | mm | Größere Plattformen verfügbar |
| Max. Wickelhöhe | 2100 | 2400 | mm | Es gibt erweiterte Mastoptionen |
| Max. Ladegewicht | 2000 | 2000 | kg | Optionen mit höherer Kapazität verfügbar |
| Plattenspieler-Durchmesser | 1650 | 1650 | mm | Gängige Größe, passt auf Standardpaletten |
| Drehscheibengeschwindigkeit | 3 – 12 | 3 – 12 | RPM | Variable Geschwindigkeitsregelung ist Standard |
| Film-Vordehnungsverhältnis | Bis zu 250% | Bis zu 300% | % | Höheres Verhältnis bedeutet mehr Filmeinsparungen |
| Top Presse | Optional | Serienmäßig / Optional | - | Bei Bedarf angeben; Druck-/Hubbereich prüfen |
| Verpackungseffizienz | 15 – 30 | 20 – 35 | Paletten/Stunde | Bedienerabhängig; Zykluszeit beeinflusst dies |
| Labor-Stromversorgungen | 220 V/1 Ph/50-60 Hz | 220 V/1 Ph/50–60 Hz (oder benutzerdefiniert) | V / Ph / Hz | Überprüfen Sie die lokalen Anforderungen |
| Bar Systeme | PLC | SPS mit Touchscreen | - | Benutzeroberflächenpräferenz |
Hinweis: Die genauen Daten können je nach Modell und Hersteller stark variieren. Beachten Sie stets die offiziellen Datenblätter.
4. Betriebsvorteile und ROI
Die Investition in eine halbautomatische Verpackungsmaschine, insbesondere mit einer Oberpresse, bringt handfeste Vorteile:
- Verbesserte Ladungssicherheit: Konsistente Wickelmuster und Spannungen, kombiniert mit der Stabilisierung der oberen Presse, reduzieren Produktschäden während der Handhabung und des Versands erheblich.
- Steigerung der Effizienz Wesentlich schneller als manuelles Verpacken, sodass Arbeitskräfte für andere Aufgaben frei werden. Rechnen Sie je nach Zyklus mit Wickelzeiten von 60 bis 90 Sekunden pro Palette.
- Materialkosteneinsparungen: Motorbetriebene Vordehnsysteme können den Folienverbrauch im Vergleich zur manuellen Verpackung um 50–75 % senken, was zu erheblichen Kosteneinsparungen führt.
- Verbesserte Ergonomie und Sicherheit: Reduziert die körperliche Belastung und Verletzungen durch wiederholte Bewegungen, die mit dem manuellen Verpacken verbunden sind.
- Professionelles Erscheinungsbild der Verpackung: Eine einheitliche Verpackung sorgt für ein professionelleres Erscheinungsbild ausgehender Sendungen.
- Kapitalrendite (ROI): Berechnet auf Grundlage von Arbeitsersparnissen, Folienkostensenkungen und geringeren Produktschadenskosten. Die Amortisationszeit beträgt bei Betrieben, die ein mittleres Palettenvolumen verpacken, oft weniger als ein Jahr.
5. Benutzererfahrung und praktische Überlegungen
- Einfache Bedienung: Moderne Maschinen mit intuitiver Steuerung erfordern nur minimale Einarbeitung. Voreingestellte Programme vereinfachen die Bedienung für unterschiedliche Beladungsarten.
- Wartung: Regelmäßige Kontrollen (Filmrollen, Spannung der Drehtellerantriebskette, Sensorreinigung) und periodische Schmierung gemäß den Herstellerangaben sind erforderlich. Pneumatische Systeme benötigen saubere, trockene Druckluft.
- Flexibilität: Bewältigt problemlos Lasten unterschiedlicher Größe und Form innerhalb seiner Spezifikationen. Optionen wie Laderampen (für den Zugang mit Palettenwagen) oder integrierte Waagen bieten zusätzliche Funktionalität.
- Top-Pressebedarf: Unverzichtbar im Umgang mit:
- Mehrere Schichten leichter Kartons.
- Hohe, schmale Lasten neigen zur Instabilität.
- Lasten, die ohne Stabilisierung einer hohen anfänglichen Rotationskraft nicht standhalten können.