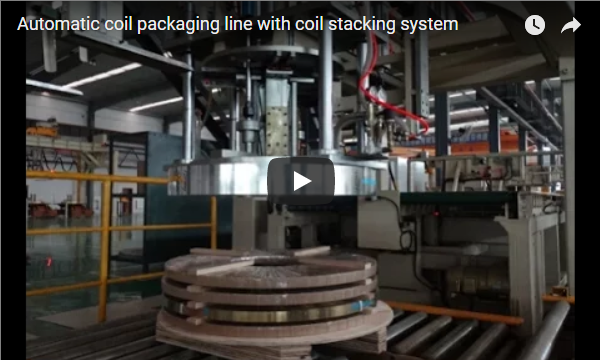
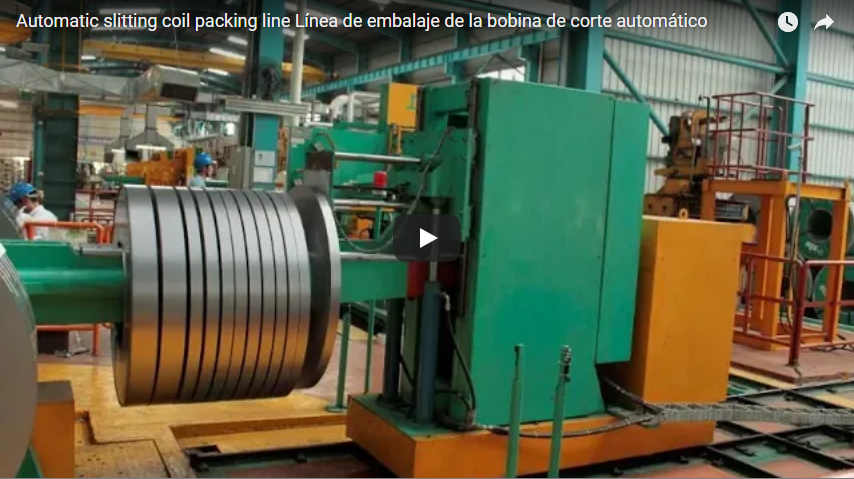
Eine Verpackungsanlage für Stahlspaltbänder nimmt schmale Spulen von der Spaltmaschine auf, dreht und wickelt sie um und transportiert sie mit wenigen manuellen Eingriffen zum Stapeln. Unser ca. 51 Sekunden langer Clip zeigt den Weg der Spaltbänder durch eine Kippeinheit, eine Ringwickelstation und gelbe Rollenförderer. Die Anlage ist für 25 bis 40 Spulen pro Stunde, 100 bis 4,000 kg und Spulenbreiten von 15 bis 500 mm ausgelegt.
Inhaltsverzeichnis
- Was der Clip zeigt, in der Reihenfolge
- Stationen einer Spaltspulen-Verpackungslinie
- Linienspezifikationen
- Taktprüfung
- Auswahlcheckliste für eine Spaltband-Verpackungslinie
- Kontrollen und Sicherheit
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Was der Clip zeigt, in der Reihenfolge
Die Anlage besteht aus blauen Stahlrahmen mit gelben Rollenförderern, Hydraulikzylindern und Schleppketten. Neben den Stationen befinden sich Schaltschränke mit Touchpanels, und auf dem oberen Rahmen ist eine Signallampe angebracht.
- 0 bis etwa 3 s. Eine silberne Stahlspule liegt auf einer blau-gelben Handhabungseinheit mit Rollen und Hydraulikzylindern. Ein Arbeiter mit grünen Handschuhen steht neben der Maschine.
- Ungefähr 6 Sekunden. Eine Kippeinheit dreht eine Spule zwischen ihren beiden Positionen.
- Etwa 9 bis 15 Sekunden. An der Ringwickelstation wird eine Spule auf den gelben Walzen von oben mit Folie umwickelt.
- Etwa 18 bis 21 Sekunden. Auf dem Förderband liegt unter einem darüberliegenden Rahmen eine Spule, an der eine grüne Lampe leuchtet.
- Ungefähr 24 Sekunden. Eine Spule befindet sich auf einer Drehplattform in der Mitte der Produktionslinie. Im Hintergrund steht ein Arbeiter mit weißem Schutzhelm.
- Etwa 27 bis 36 Sekunden. Eine weiß umwickelte Spule liegt auf den Walzen unter dem Wickelkopf, auf dem sich die Folienrolle befindet. Ein Arbeiter beobachtet das Geschehen von der Seite.
- Etwa 39 bis 42 Sekunden. Ein Förderband transportiert flache Streifenstücke, und dahinter befinden sich in den Lagerregalen gewickelte Spulen.
- Etwa 45 bis 51 Sekunden. Die Wickelstation läuft wieder an und die gewickelten Spulen bewegen sich entlang des Förderbandes.
Stationen einer Spaltspulen-Verpackungslinie
Eine geschlitzte Spule verlässt die Schneidemaschine mit horizontalem Öhr. Die Anlage muss sie umwickeln, umreifen und zum Stapeln auf einer Palette mit dem Öhr nach oben drehen. Der Clip zeigt das Drehen, Umwickeln und Transportieren. Umreifen und Stapeln sind zwar Stationen der Anlage, aber nicht Teil dieses Videos.
| Station | Was sie tut, |
|---|---|
| Spulenwagen oder Drehkreuz-Abholung | Entnimmt Spulen vom Schneideauslass |
| Neigeeinheit (Abwärtsteiler) | Dreht die Spule zwischen Augenhorizontal- und Augenaufwärtsposition. |
| Ringwickelstation | Die Folie wird durch das Öhr gewickelt, wobei die Überlappung pro Spule eingestellt ist. |
| Umreifungsstation | PET- oder Stahlbänder durch die Öse |
| Rollenbahnen und Drehplattform | Spulen zwischen Stationen bewegen und ausrichten |
| Stapelstation | Stapelt eingewickelte Spulen auf einer Palette |
Wir bauen die Linie in drei Stufen. Die wirtschaftliche Linie verwendet einen Wickelwagen, einen um 90° neigbaren Abwärtskran und einen manuellen Schwenkkran. Die Standardlinie ergänzt diese um eine Auslaufdrehkreuz-Aufnahme, eine Inline-Wiegeanlage und eine automatische oder halbautomatische Bündelung. Die High-End-Linie verfügt über automatisches Umreifen, eine Orbitalwickelvorrichtung mit Ösenverschluss und eine automatische Portalstapelung.
Linienspezifikationen
| Verpackungslinie für Spaltbänder | Normen |
|---|---|
| Verpackungskapazität | 25 bis 40 Spulen pro Stunde |
| Coilgewicht | 100 bis 4,000 kg |
| Spulenbreite | 15 zu 500 mm |
| Außendurchmesser der Spule | 600 bis 1,500 mm, auf Anfrage bis zu 2,100 mm. |
| Innendurchmesser der Spule | 508 oder 610 mm |
| Umreifungszyklus | 15 bis 35 Sekunden pro Riemen |
| Umreifungsspannung | 2,000 zu 22,000 N |
| Umhüllungsüberlappung | 10 % bis 90 %, orbitaler Augendurchsichtfilm |
| Stapelgenauigkeit | ± 2 mm |
| Versorgungswirtschaft und Leitzentralen | 380 bis 480 V, 50 oder 60 Hz, Drehstrom; Luftdruck 5 bis 8 bar |
| Vorlaufzeit | 110 bis 140 Tage für Fertigung, Montage und Werksabnahmeprüfung (FAT). |
Taktprüfung
Bei 40 Spulen pro Stunde beträgt der Takt 3,600 ÷ 40 = 90 s pro Spule. Bei 25 Spulen pro Stunde beträgt er 3,600 ÷ 25 = 144 s.
Jede Station muss innerhalb dieses Zeitfensters fertig sein. Bei einer Umreifungszeit von 15 bis 35 Sekunden pro Umreifungsband benötigt eine Spule mit zwei Umreifungsbändern 30 bis 70 Sekunden reine Umreifungszeit. Damit bleiben 20 bis 60 Sekunden für das Indexieren und Fördern innerhalb eines 90-Sekunden-Takts. Die Wickelzeit hängt von der Spulenbreite und der Überlappung ab, daher prüfen wir sie im Angebot für jeden Spulenbereich. Wenn eine Station nahe am Takt arbeitet, fügen wir ein Pufferförderband davor ein.
Auswahlcheckliste für eine Spaltband-Verpackungslinie
- Spulenbreite, Außendurchmesser, Innendurchmesser und Gewichtsbereich der Schneidemaschine.
- Ausstoß pro Stunde, abgestimmt auf den Schneidzyklus.
- Verpackungsmaterial und Überlappung sowie Art und Anzahl der Gurte.
- Produktlinien: Economy, Standard oder Advanced.
- Stapelmuster, Palettengröße und Etikettierung.
- Platzbedarf, Kranzugang und die Arbeitsplätze des Kranführers.
Kontrollen und Sicherheit
Während des Produktionsablaufs stehen die Mitarbeiter neben den Stationen. Personen, die sich im Bereich einer Kippvorrichtung, eines Wickelrings oder eines Förderbandes befinden, müssen unbedingt vermieden werden. Unsere Anlagen sind mit einem kompletten Umzäunungszaun, Lichtvorhängen und ausfallsicheren Verriegelungen ausgestattet, sodass der Bediener außerhalb des Zauns arbeiten kann.
Die Station muss angehalten, isoliert und gesperrt werden, bevor jemand den Sicherheitsbereich betritt, um einen Film- oder Bandriss zu beheben, eine Rolle zu wechseln oder an einem Kipp- oder Ringsystem zu arbeiten. Der Neustart ist erst nach dem Schließen des Sicherheitsbereichs und dem Zurücksetzen der Verriegelung möglich.
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest, und EN 415-10 regelt die allgemeinen Anforderungen an Verpackungsmaschinen, einschließlich der Schutzvorrichtungen und der Not-Aus-Mechanismen.
Häufig gestellte Fragen zur Technik
F: Welche Leistung erreicht eine Spaltbandverpackungsanlage? A: Unsere Anlage ist für 25 bis 40 Spulen pro Stunde ausgelegt, für Spulen mit einem Gewicht von 100 bis 4,000 kg und einer Breite von 15 bis 500 mm.
F: Welche Spulengrößen verarbeitet die Leitung? A: Spulen mit einem Außendurchmesser von 600 bis 1,500 mm, auf Anfrage bis zu 2,100 mm, mit einem Innendurchmesser von 508 oder 610 mm.
F: Wie lange dauert der Bau einer Produktionslinie? A: Fertigung, Montage und Werksabnahmeprüfung (FAT) dauern bei einer Standardproduktionslinie 110 bis 140 Tage.
Nächster Schritt
Wir dimensionieren eine Spaltband-Verpackungslinie in drei Schritten:
- Reichen Sie Ihre Layoutzeichnung ein. mit dem Schneidaustritt, dem Spulenbereich, dem Ausgabeziel und dem Stapelmuster, bis info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot., mit der Stationsliste, der Linienebene und der Taktkontrolle pro Station.
- Buchen Sie eine Standortbesichtigung Wir bestätigen also die Bodenfläche, den Kranzugang und den Zaunverlauf.
Verwandte lesen
- Verpackungslinie für Spaltbänder
- Verpackungsmaschine für Stahlspulen FPS-400
- Spulenverpackungsmaschinen
- Stahlbandspulen-Verpackungsmaschine
Quellen
- Leitungsspezifikationen und -konfigurationen: Produktseite für Spaltband-Verpackungsanlagen
- Zeitangaben im Clip: Die Einzelbildzeiten stammen aus unserem Clip, 3 Sekunden zwischen den Einzelbildern.
- Linie im Einsatz: unser Video auf YouTube
- Geltungsbereich der Normen: ISO 12100:2010, EN 415-10: 2014
Letzte Überprüfung: 21.09.2026