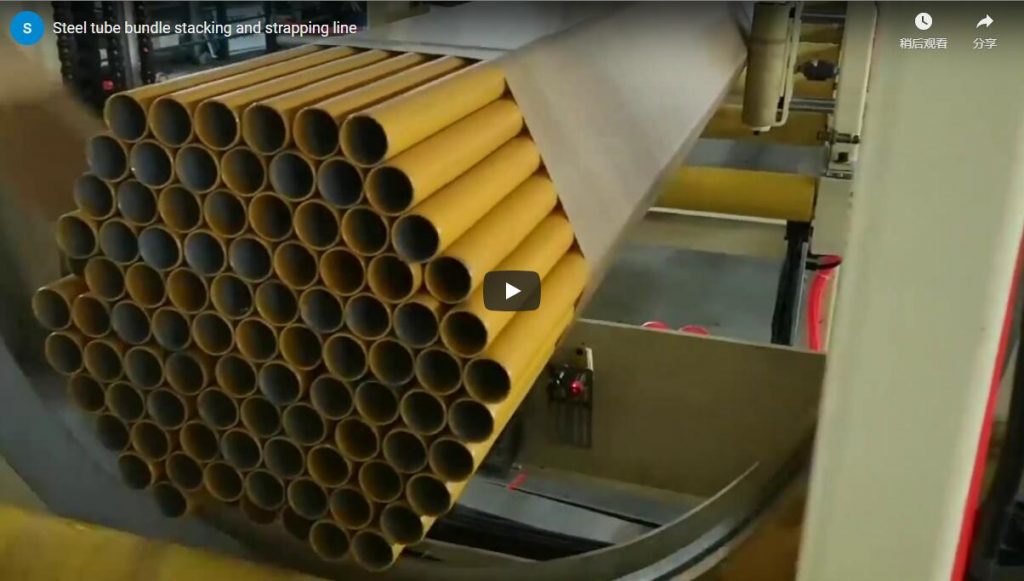
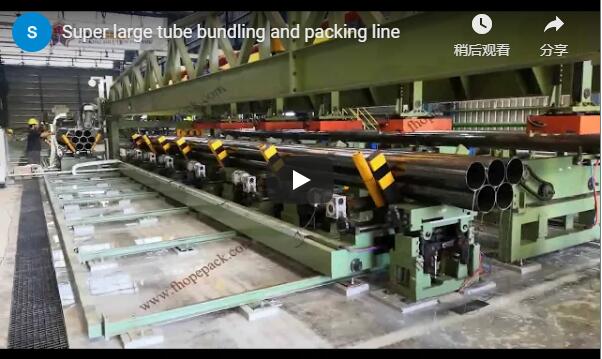
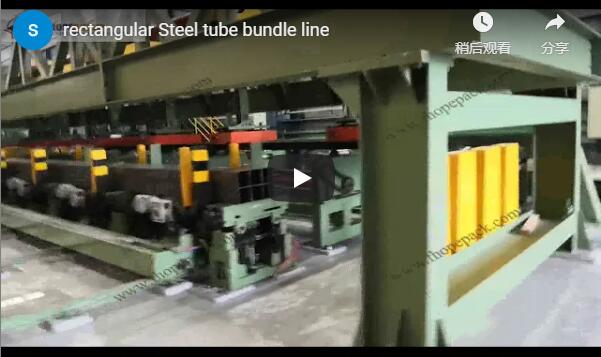
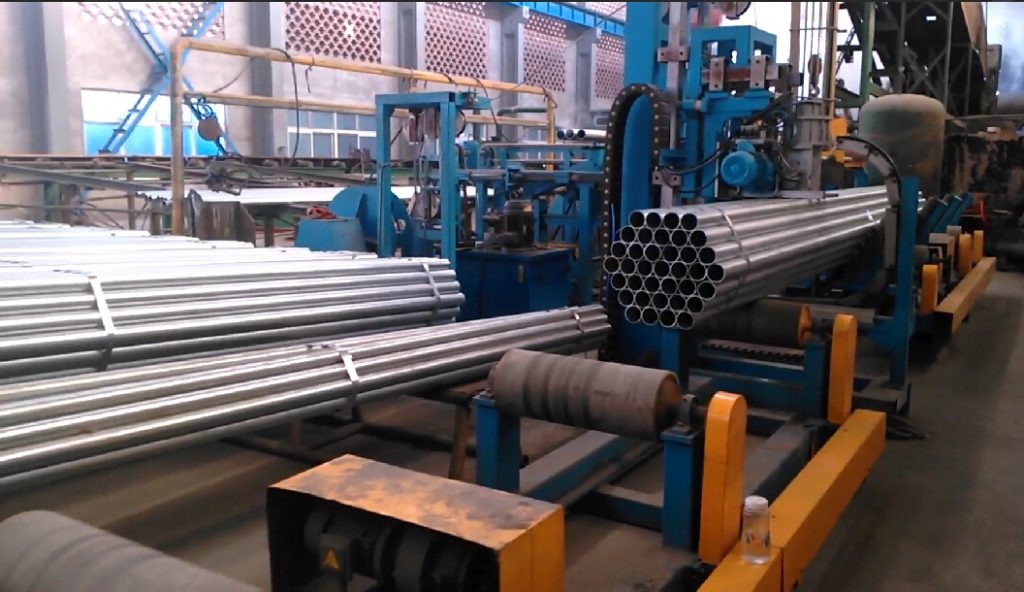
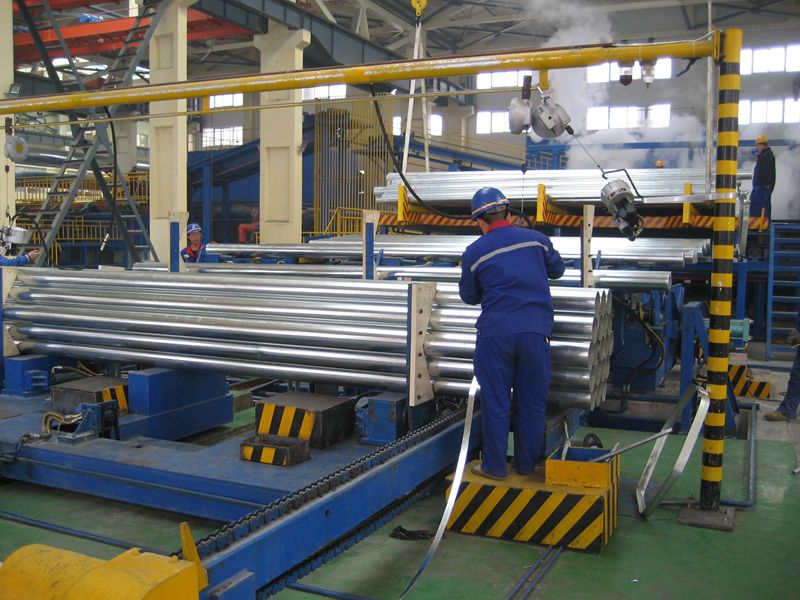
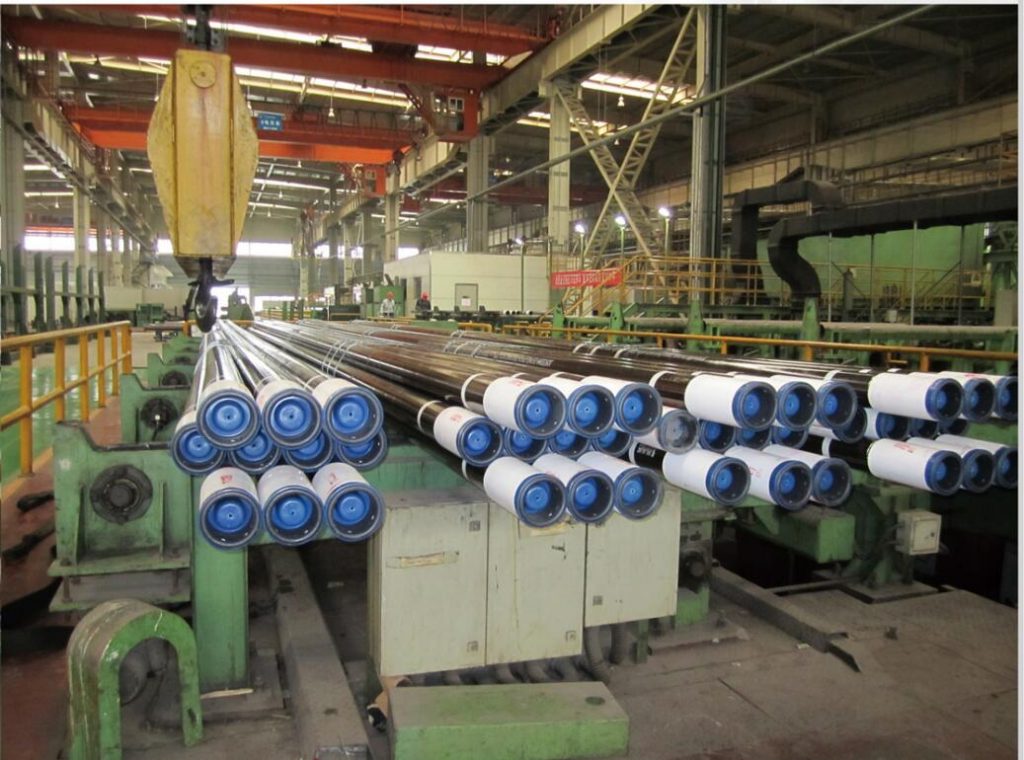
Zusammenfassung: Dieses Video zeigt eine automatisierte Umreifungsanlage für lange Stahlrohrbündel: Eine gelbe Überkopfpresse mit Arm klemmt und presst das Bündel, während Holzkeile am Bündel positioniert werden. Ein Kettenförderer transportiert das Bündel zwischen den Umreifungspunkten. Die Aufnahmen veranschaulichen den Ablauf – Positionierung, Blockierung, Pressung und Auswurf – zeigen jedoch keine Angaben zu den Spezifikationen des Umreifungsmaterials, Zykluszeiten oder Maschinenleistung. Nutzen Sie das Video, um die Arbeitsweise zu beurteilen und überprüfen Sie anschließend die Spezifikationen beim Hersteller.
Warum Holzklötze bei der Rohrbündelung wichtig sind
Wer Stahlrohre, Vierkantrohre oder Profilprofile für den Transport bündelt, kennt das Problem: Ein langes, mehrlagiges Bündel, das nur mit Spanngurten zusammengehalten wird, verformt sich leicht, verschiebt sich und verliert seine Form während des Transports. Die Spanngurte drücken die äußeren Rohre in die inneren Lagen; ohne Zwischenraum kann sich das Bündel verbiegen, die Spanngurte können sich lockern und die Rohre können beim Be- und Entladen herausrutschen.
Holzblockiereinsätze lösen dieses Problem direkt. Kurze Holzklötze werden zwischen dem Bündel und dem Umreifungs-/Presspunkt platziert und dienen als starre Abstandshalter, die Folgendes bewirken:
- Verteilen Sie den Druck von Gurt und Klemme über das gesamte Rohrbündel, anstatt ihn auf die äußeren Rohre zu konzentrieren;
- Der Querschnitt des Bündels muss während der Bewegung entlang der Linie quadratisch und stabil bleiben;
- Verhindern Sie, dass einzelne Rohre beim Transport aus dem Bündel herausrollen oder herausgequetscht werden.
Das Video auf dieser Seite zeigt diese Arbeitsweise in einer Produktionsumgebung. Das Videomaterial ist die einzige faktische Quelle für alles, was im Folgenden beschrieben wird.
Was das Video zeigt
Das Video dauert etwa 100 Sekunden und enthält nur Hintergrundmusik – keinen Kommentar oder Sprechertext. Basierend auf den ausgewählten Einzelbildern entfaltet sich die Sequenz wie folgt:
| Zeit (ca.) | Was ist sichtbar? |
|---|---|
| 0–16 s | Ein großes Bündel aus dunkelgrauen Stahlrohren und -profilen steht still auf einer blauen Förder- und Positionierplattform. Darüber schwebt eine gelbe mechanische Presse mit Arm. Ein Arbeiter hält eine Rolle weißes Kunststoffband, bedient sie aber noch nicht. Im Hintergrund sind Regale und gestapelte Kisten zu sehen. |
| 16–32 s | Die Maschine setzt sich in Bewegung. Der gelbe Arm drückt nach unten; ein Arbeiter bedient links eine Spulen-/Aufwickeleinheit, offenbar um die Bandzuführung vorzubereiten. Rechts am Bündelende befindet sich bereits ein Holzblockiereinsatz. Das Bündel verschiebt sich leicht nach vorn. |
| 36–56 s | Der Arm wiederholt den Zyklus „Absenken → Klemmen → Anheben“ und fixiert das Bündel an mehreren Punkten. Das Bündel wird langsam nach rechts entlang der Schiene transportiert; ein Kettenförderer bewegt sich synchron darunter. |
| 60–76 s | Die Kamera fokussiert auf das Bündel auf dem blauen Trägerrahmen. Ein Arbeiter in blauer Arbeitskleidung hantiert mit einer Rolle Gurtmaterial und scheint einen Holzblocker in der Nähe des Bündels zu positionieren oder vorzubereiten. |
| 80–92 s | Der gelbe Arm senkt sich bis zur Mitte des Bündels ab. Eine kleine orange/rote zylindrische Markierung ist auf der Bündeloberfläche sichtbar. Das Endwerkzeug schließt sich und übt Druck aus, was dem Einpressen eines Blockers und dem ersten Festziehen entspricht. |
| 96–104 s | Der Arm hebt sich. Das Bündel wird nun von horizontalen Holzklötzen gehalten, die die Lagen trennen und fixieren und so ein stabiles Bündel bilden. Ein Schaltschrank auf der rechten Seite ist beleuchtet – eine grüne Statusleuchte und ein Bildschirm mit grafischer Benutzeroberfläche sind zu sehen. Die Szene wechselt zu einem Auslaufbereich, wo die Umreifung auf dem Förderband abgeschlossen ist. |
Direkte Beobachtungsnotizen
Der folgende Abschnitt orientiert sich eng an dem, was im Videomaterial tatsächlich zu sehen ist, mit lediglich grammatikalischen Korrekturen:
- Das Maschinengestell besteht aus blau lackiertem Stahl und verfügt über Säulen, Träger und einen Sockel; der Pressarm und sein Rahmen sind gelb.
- Hauptbaugruppen: eine obere gelbe automatische Armeinheit (mit Antriebskomponenten und Schienengleitern), ein blauer Sockel mit Klemm- und Führungsrollenanordnungen, eine Bandtrommel-/Spuleneinheit auf der linken Seite, ein vertikaler blauer Rahmen auf der rechten Seite, der den Holzblockiereinsatz hält, und ein Metallkettenplattenförderer mit schwarzen Kettenschutzvorrichtungen auf dem Boden.
- Das Werkstück besteht aus einem Bündel langer Stahlrohre bzw. rechteckiger Profile, dunkelgrau mit matter, leicht oxidierter oder rostschützender Oberfläche. Die einzelnen Rohre sind etwa handbreit; das Bündel ist deutlich über 3 Meter lang und bleibt durchgehend horizontal, wobei es ohne Drehung oder Wende von links nach rechts transportiert wird.
- Bei den Holzblockern handelt es sich um kurze, rechteckige Holzstücke, hellbraun/gelb, mit rauer Oberfläche und sichtbaren Schnittspuren.
- Rechts befindet sich ein Schaltschrank mit einem Farb-LCD-Bildschirm, der eine grafische Benutzeroberfläche anzeigt, mindestens drei runden Tasten (rot/grün/gelb), mehreren quadratischen Funktionstasten und einer Reihe von LED-Anzeigen, die grün leuchten.
- Im Video ist folgender Text lesbar: „GROUP“ ist auf der Oberfläche des Werkstücks zu sehen, und „FROPE“ erscheint auf einem gelben Schild an einer blauen Säule. Es sind keine weiteren lesbaren Schilder, Etiketten oder Warnhinweise vorhanden.
Was das Video nicht zeigt
Eine faire Bewertung setzt die Kenntnis der Grenzen des Videomaterials voraus. Folgendes ist nicht erkennbar und muss mit dem Hersteller abgeklärt werden:
- Maschinenmodellbezeichnung und Nennleistung, -spannung und -frequenz;
- Zykluszeit pro Bündel und Bandgeschwindigkeit;
- Spezifikationen für das Armband – Breite, Dicke, Material (PP/PET) und Verbindungsmethode;
- Material und Abmessungen der Holzklötze sowie Art der Zuführung der Klötze (manuelle vs. automatische Einfügung);
- Maximaler Bündelgewichts- und Querschnittsbereich;
- Sicherheitszertifizierungen (CE/ISO), Not-Aus-Positionen und Lichtvorhang- oder Verriegelungsvorrichtungen;
- HMI-Menüinhalte, Alarmcodes und Diagnoseinformationen.
In puncto Sicherheit zeigt das Videomaterial stellenweise ein Schutzgeländer, jedoch ist weder ein Lichtvorhang noch eine physische Schutzvorrichtung im Arbeitsbereich des Arms deutlich erkennbar, und in den aufgenommenen Bildern war kein freiliegender Not-Aus-Knopf zu sehen. Das bedeutet nicht, dass die Maschine diese Sicherheitsmerkmale nicht besitzt – es bedeutet lediglich, dass das Video sie nicht bestätigen kann.
Wie sich der Prozess in eine Rohrverpackungslinie einfügt
Die hier dargestellte Arbeitsweise ist eine Station in einem umfassenderen Rohrleitungsverpackungsprozess:
- Zuführung und Positionierung — Das Bündel kommt (per Hand oder von vorgelagerten Anlagen) an und wird auf der Positionierungsplattform zentriert.
- Blocker-Vorbereitung — An den Bündelenden und in der Feldmitte werden vor oder während des Umreifens Holzblockiereinsätze angebracht. Im Video ist die Blockierhalterung am Bündelende bereits zu Beginn positioniert, die spätere Sequenz zeigt das Andrücken/Blockieren in der Mitte.
- Klemmen und Pressen — Der gelbe Arm senkt sich ab, klemmt und drückt, hält das Bündel starr und fixiert die Blöcke.
- Mehrpunktverspannung — Die Maschine führt mindestens zwei Querumreifungspositionen durch, wobei das Förderband so vorrückt, dass sich jeder neue Umreifungspunkt hinter dem vorherigen befindet.
- Discharge — Der Arm fährt zurück und das fertige, gebündelte und umreifte Bündel gelangt zum Auslaufbereich für den nächsten Schritt, wie z. B. weiteres Verpacken oder Verladen.
Genau solche Arbeitsgänge werden von einer eigens dafür eingerichteten automatischen Umreifungsmaschine durchgeführt und fügen sich nahtlos in eine vollautomatische Stahlrohr-Verpackungslinie ein , bei der Bündeln, Umreifen und Verpacken in einem Arbeitsgang erfolgen.
Eignungskriterien: wenn diese Methode für Ihren Betrieb geeignet ist
| Deine Situation | Passt zu diesem Ansatz |
|---|---|
| Lange Bündel (3 m+) aus Rohren, Vierkantrohren oder Profilen, die während des Transports stabilisiert werden müssen. | Sicherer Halt – Blocker und Mehrpunktgurte sorgen für Stabilität des Bündels. |
| Bündel, bei denen die Außenrohre durch den Druck der Gurte gequetscht werden. | Fester Sitz – Blöcke verteilen die Klemmkraft |
| Gemischte, unregelmäßige oder sehr kurze Stücke | Unklar – das Video zeigt nur gleichmäßig lange Bündel; bitte prüfen Sie die Eignung beim Hersteller. |
| Bündelung großer Mengen und Wiederholungen | Gute Passform – die sichtbare Synchronisierung von Arm und Förderband deutet auf kontinuierliche Zuführung hin. |
| Einzelaufträge mit geringem Volumen | Manuelles Umreifen kann wirtschaftlicher sein; die Anschaffung einer Maschine ist abhängig vom Volumen (Amortisation beim Hersteller prüfen). |
Checkliste vor dem Kauf
Bevor Sie ein Angebot anfordern, arbeiten Sie diese Liste durch und markieren Sie jeden Punkt mit „bestätigt“ oder „Herstellerbestätigung erforderlich“:
- Abgedeckter Bündelgrößen- und Gewichtsbereich (Länge, Querschnitt, max. kg)?
- Art der Blockerzufuhr – manuelle Platzierung, Magazin oder automatische Zuführung?
- Kompatibilität von Gurttyp und -größe (PP/PET, Breite, Verbindungsmethode)?
- Zykluszeit pro Umreifungspunkt und pro Bündel bei Ihrem Produktmix?
- Sicherheitspaket: Not-Aus-Schalter, Lichtvorhang, Schutzeinrichtungen, Verriegelungen?
- HMI-Sprache, Diagnose- und Fernwartungsoptionen?
- Ersatzteilliste und Reaktionszeit des lokalen Kundendienstes?
FAQ
Führt die Maschine die Holzklötze automatisch ein? Das Video zeigt eine am Bündelende vorpositionierte Blockierhalterung und einen späteren Anpressvorgang in der Mitte, der vollständige Blockeinsetzmechanismus ist jedoch nicht deutlich zu sehen. Bitte erkundigen Sie sich beim Hersteller, ob das Blockieren manuell, halbautomatisch oder vollautomatisch erfolgt.
Aus welchem Material besteht das Umreifungsband? Zu Beginn des Videos ist eine Rolle aus weißem Kunststoffband zu sehen, doch Material (PP oder PET), Breite und Verbindungsart lassen sich anhand der Aufnahmen nicht identifizieren. Bitte wenden Sie sich an den Hersteller.
Wie viele Befestigungspunkte hat ein Bündel? Die Aufnahmen zeigen, wie der Arm seinen Absenk-, Klemm- und Hebezyklus an mehreren Positionen wiederholt und mindestens zwei Quergurte angelegt werden, wobei das Bündel dazwischen nach vorne geführt wird. Die Gesamtzahl pro Bündel hängt von der Bündellänge und Ihren Spezifikationen ab – bitte erfragen Sie dies beim Hersteller.
Ist der Pressarm mit dem Förderband synchronisiert? Ja – die sichtbare Sequenz zeigt, wie das Bündel synchron mit den Umreifungspositionen des Arms vorwärts transportiert wird, was auf eine grundlegende elektrische Verriegelung zwischen Arm und Kettenförderer hinweist. Die genaue Steuerungslogik wird nicht dargestellt; bitte wenden Sie sich für Details an den Hersteller.
Ist es sicher, sich während des Betriebs in der Nähe der Maschine aufzuhalten? Die Aufnahmen zeigen, dass sich der Arbeiter außerhalb des Arbeitsbereichs des Arms befindet. Allerdings sind weder ein Lichtvorhang noch eine physische Schutzvorrichtung oder ein freiliegender Not-Aus-Schalter deutlich erkennbar. Die Sicherheitsvorkehrungen müssen vor dem Kauf mit dem Hersteller abgeklärt werden.
Wartungspunkte, nach denen Sie fragen sollten
Auch ohne Servicedaten im Video definieren drei sichtbare Komponenten Ihren Wartungsumfang:
- Der Press-/Klemmarm — Die Antriebskomponenten und Schienengleiter benötigen Schmierung und Verschleißprüfungen gemäß einem vom Hersteller vorgegebenen Zeitplan.
- Der Kettenplattenförderer — Ketten und Schutzvorrichtungen sind der Gefahr des Kontakts mit Stahlkanten und von Schmutz ausgesetzt; überprüfen Sie regelmäßig die Kettenspannung und den Zustand der Schutzvorrichtungen.
- Die Bandtrommel-/Spuleneinheit — Das Einfädeln der Gurte erfolgt durch einen Bediener während der Aufnahme; rechnen Sie mit routinemäßigen Lade- und Führungsinspektionen.
Erkundigen Sie sich beim Hersteller nach den empfohlenen Wartungsintervallen, der Ersatzteilliste und ob Serviceunterlagen in Ihrer Sprache verfügbar sind.
Verwandte lesen
Entdecken Sie verwandte Geräte und Anwendungen auf der FHOPE-Website:
- Automatische Verpackungslinie für Stahlrohre — Vollständiger Kontext für diese Umreifungsstation.
- Stahlband-Umreifungsmaschinen — Umreifung an Spulen statt an Bündeln.
- Stahlspulenwickelmaschine — Umhüllungsschutz für Spulenprodukte.
- Schlauchverpackungsmaschine — ähnliche Bündelungsprinzipien werden auch auf flexible Produkte angewendet.
Nächster Schritt
Wenn die hier gezeigte Blockierungs- und Strapping-Methode zu Ihrem Bundle-Profil passt, ist der nächste praktische Schritt ein Anruf zur Spezifikationsbestätigung: Senden Sie dem Hersteller Ihre Bundle-Abmessungen, das Gewicht, das Durchsatzziel und die Blockierungsanforderungen und bitten Sie ihn, die oben aufgeführten „nicht beobachtbaren“ Elemente zu schließen.
Kontaktieren Sie das FHOPE-Team über unsere Kontaktseite , um Ihre Anwendung zur Umreifung von Stahlrohrbündeln zu besprechen.
Quelle und Methode: Dieser Artikel basiert auf dem eingebetteten Video, das ausschließlich Hintergrundmusik enthält – keine Erzählung oder gesprochenen Worte, daher wurde kein Transkript verwendet. Die Beschreibung wurde durch die Analyse einzelner Videobilder mithilfe eines Bildverarbeitungsmodells erstellt; die Zeitangaben sind Näherungswerte und basieren auf der Einzelbildanalyse. Alle im Videomaterial nicht sichtbaren Spezifikationen sind zur Rücksprache mit dem Hersteller explizit gekennzeichnet.