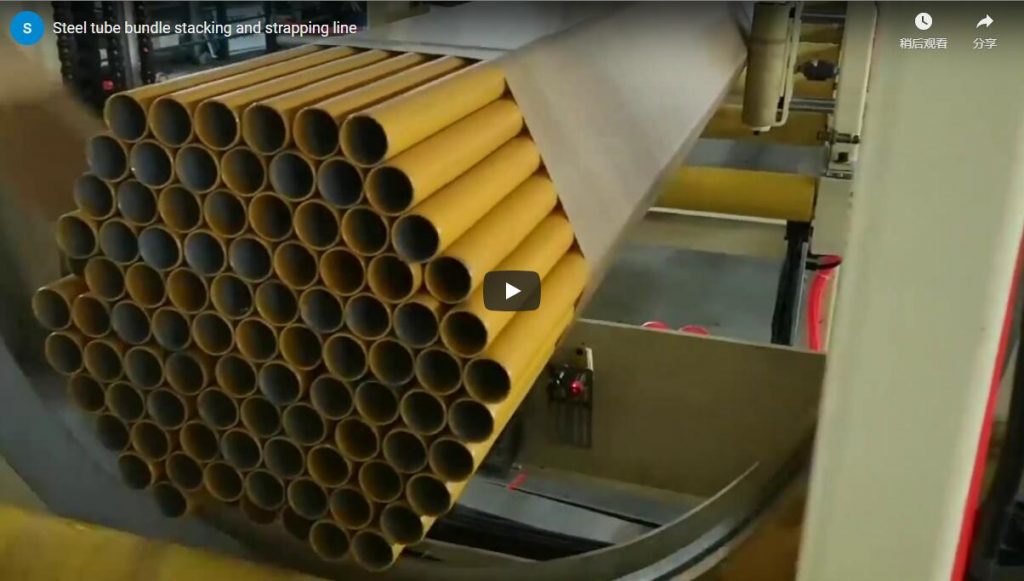
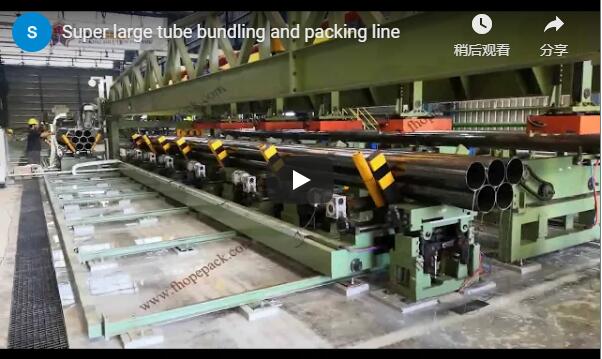
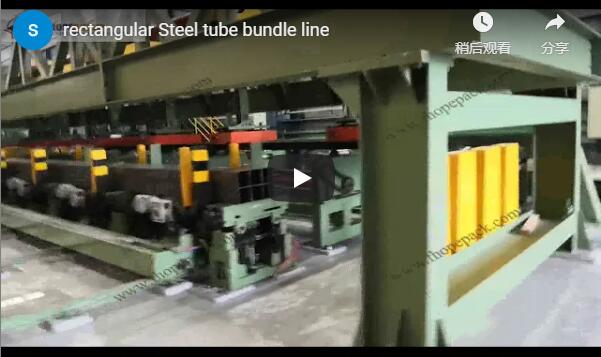
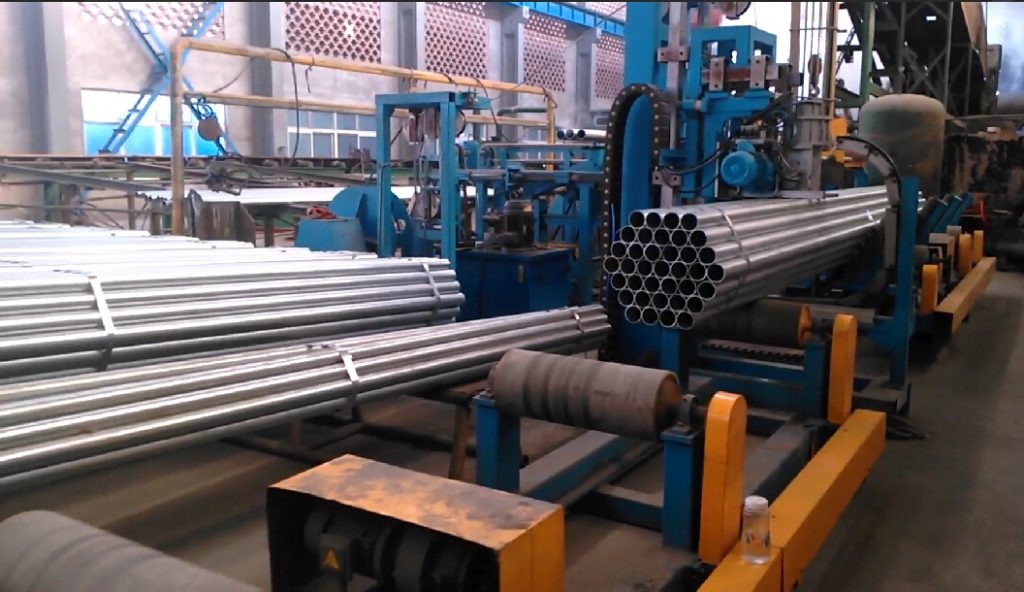
Zusammenfassung: Dieses Video zeigt eine automatische Bündel- und Umreifungsmaschine für Hohlstahlrohre: Klemmarme schließen sich um ein Rohrbündel, ein Umreifungsband wird um das Bündel gelegt und festgezogen, und das fertige Bündel wird auf eine Plattform freigegeben. Die Aufnahmen zeigen außerdem die Zuführung und Positionierung der Rohre sowie mehrere fertige Bündel. Zykluszeiten, Ausstoßraten und Details zum Bedienfeld werden nicht gezeigt – diese Angaben sollten beim Hersteller erfragt werden.
Wenn Sie eine Bündel- und Umreifungsmaschine für Stahlrohre evaluieren, sollten Sie sich diese Aufnahme genau ansehen. Sie zeigt den wichtigsten Arbeitsablauf – Klemmen, Positionieren, Umreifen, Lösen – an echten Rohrbündeln in einer Fabrikumgebung. Im Folgenden erläutern wir, was die Aufnahmen zeigen, was bewusst ausgelassen wird und welche Fragen Sie sich stellen sollten, bevor Sie eine solche Maschine in die engere Auswahl nehmen.
Was das Video zeigt
Das Video dauert etwa drei Minuten und ist in drei sichtbare Phasen unterteilt. Da das Videomaterial nur Hintergrundmusik und keinen Kommentar enthält, basiert die folgende Zeitleiste auf einer Einzelbildanalyse.
| Ungefähre Zeit | Was passiert auf dem Bildschirm? |
|---|---|
| 0–25er Jahre | Silberne Hohlmetallrohre sind neben dem blauen Maschinenrahmen gestapelt. Die Kamera schwenkt über die Maschine: blau lackierte Stahlkonstruktion, gelbe Führungs- und Sicherheitselemente und im Hintergrund ein mechanischer Arm. Die Rohre bewegen sich auf den zentralen Bereich der Maschine zu. |
| 30–70er Jahre | Ein fertiges Bündel ist abgebildet: Rohre sind regelmäßig gestapelt, mit hellem Umreifungsband umwickelt und ruhen auf einem blauen Förder-/Positionierrahmen. Daneben sind ein mechanischer Arm mit weißem Wellschlauch und eine Motor-/Getriebeeinheit zu sehen. |
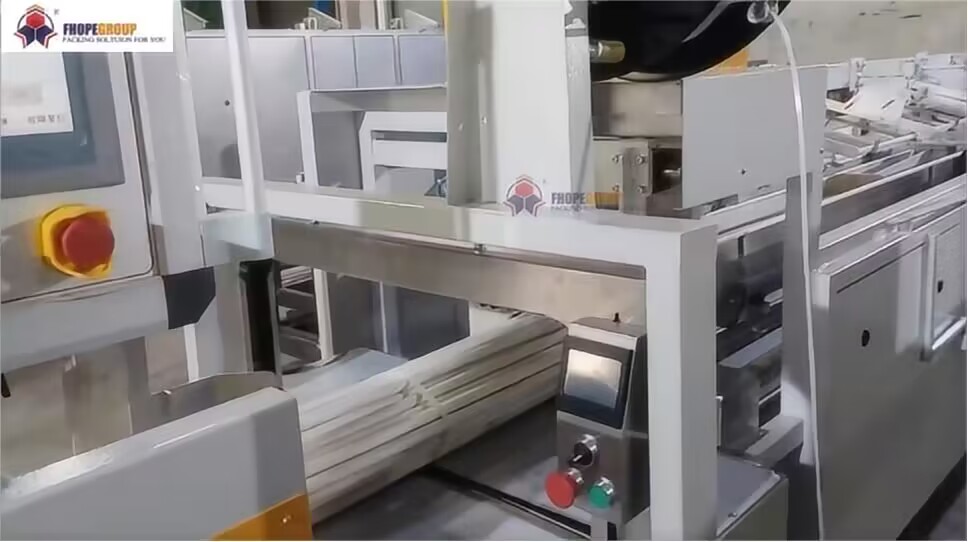
| 75–145er Jahre | Der Hauptarbeitsablauf. Ein grauer, obenliegender Mechanismus senkt sich auf das Rohrbündel ab; die linken und rechten Klemmarme schließen sich nach innen, um das Bündel zu halten; die mittlere Einheit drückt nach unten; ein schwarzes Band fährt vom obenliegenden Mechanismus aus und legt sich um die Mitte des Bündels; das Bandende wird festgezogen und gesichert; die Klemmarme beginnen sich zu öffnen. |
| 150–175er Jahre | Ein separater Handhabungsvorgang: Ein Zwei-Backen-Klemmmechanismus öffnet sich, schließt sich um die äußersten Rohre und transportiert das gesamte Bündel horizontal zu einer blauen Plattform. Die Klemme fährt in ihre Ausgangsposition zurück und ist bereit für den nächsten Zyklus. Eine Gesamtansicht zeigt mehrere fertige Bündel, die auf dem Band aufgereiht sind. |
Drei Details stechen für Käufer besonders hervor:
- Die Bündelgeometrie. Etwa zehn Röhren sind mit einem geschichteten Querschnitt angeordnet (ungefähr vier unten, drei in der Mitte, drei oben), was das Bündel stabil hält und dem Gurt eine ebene Fläche zum Zusammendrücken bietet.
- Zwei koordinierte Mechanismen. Die Aufnahmen zeigen sowohl einen Umreifungskopf (zum Zuführen und Festziehen des Umreifungsbandes um das Bündel) als auch eine Transferklemme (zum Bewegen der Bündel zwischen verschiedenen Positionen). Dies deutet darauf hin, dass die Maschine als Teil eines Materialflusses und nicht nur als eigenständige Umreifungsstation konzipiert ist.
- Statische, kontrollierte Bewegung. Die Rohre bleiben durchgehend axial ausgerichtet. Es findet keine Rotation oder Kippung statt; die Kräfte wirken entlang der Bündelachse, wodurch das Risiko eines Verrutschens der Rohre während des Umreifens verringert wird.
Direkte Beobachtungsnotizen
Der folgende Abschnitt orientiert sich eng an den sachlichen Beobachtungen aus der Videoanalyse und enthält lediglich grammatikalische Korrekturen:
- Silberne, hohle, zylindrische Metallrohre sind neben einem blau lackierten Stahlmaschinenrahmen gestapelt; gelbe Führungsblöcke und Sicherheitsbarrieren sind teilweise sichtbar.
- Lange Rohre werden in den zentralen Bereich der Maschine geführt; eine Person in dunkler Arbeitskleidung ist seitlich teilweise zu sehen und scheint den Prozess zu bedienen oder zu überwachen.
- Ein fertiges Bündel zeigt in einem regelmäßigen kreisförmigen/geschichteten Querschnitt gestapelte Röhren, die mit einem hellen Band umwickelt sind.
- Etwa bei t≈100s senkt sich ein grauer Mechanismus von oben zum oberen Ende des Rohrbündels ab; etwa bei t≈105–110s schließen sich linke und rechte silberne Klemmarme von den Seiten nach innen, um das Bündel zusammenzudrücken.
- Etwa bei t≈125–135s fährt ein schwarzer Riemen vom oberen Mechanismus aus und wickelt sich um die Mitte des Bündels, während die Klemmarme geschlossen bleiben.
- Etwa bei t≈140–145s ist das Band einmal um das Bündel herumgeführt worden und das Ende wird von einer Spann-/Sicherungsvorrichtung bearbeitet; die Klemmarme beginnen sich zu öffnen.
- Etwa bei t≈155–165s schließt sich eine Zwei-Backen-Klemme um die äußersten Röhren, transportiert das Bündel horizontal nach rechts und platziert es über einer blauen Plattform; anschließend zieht sich die Klemme zurück.
- Auf keiner Maschinenoberfläche sind in den Aufnahmen lesbare Texte, Typenschilder, Warnhinweise oder Wasserzeichen erkennbar.
- Ein Not-Aus-Knopf, ein Lichtvorhang oder eine vollständige physische Absperrung sind nicht deutlich zu erkennen; im Hintergrund einiger Aufnahmen ist eine gelbe, balkenartige Barriere zu sehen.
Was das Video nicht zeigt
Die Lücken klar zu benennen ist genauso wichtig wie die Handlung zu beschreiben. Das Filmmaterial zeigt nicht :
- Das Maschinenmodell, die Nennleistung (Bündel pro Stunde) oder eine genaue Zykluszeit in Sekunden.
- Motorleistung, Spannung, Luftdruck oder andere Antriebsparameter.
- Spezifikationen für Umreifungsbandmaterialien – Breite, Dicke, Zugfestigkeit oder ob in einer bestimmten Konfiguration Stahl- oder Kunststoffband verwendet wird.
- Der minimale und maximale Rohrdurchmesser, die Wandstärke und das Bündelgewicht, die die Maschine akzeptiert.
- Die Bedienoberfläche: Auf keinem Bild sind Bildschirm, Tasten oder Kontrollleuchten deutlich zu erkennen.
- Sicherheitszertifizierungen und keine klare Sicht auf Not-Aus-Vorrichtungen oder Lichtvorhänge.
- Das vollständige Ende der Produktionslinie, also wie die Bündel auf das Transportmittel verladen werden.
Keiner dieser Punkte ist an sich ein Kritikpunkt – ein Produktvideo kann schließlich nicht alles abdecken –, aber jeder einzelne sollte auf Ihrer Anfrageliste stehen. Betrachten Sie jede Zahl in einem Angebot eines Lieferanten als etwas, das Sie beim Hersteller mit Ihren eigenen Rohrspezifikationen abgleichen sollten.
Wie die Arbeitsabläufe zusammenpassen
Ausgehend von der beobachteten Abfolge der Aktionen scheint ein einzelner Verarbeitungszyklus dieser Logik zu folgen:
- Füttern und Inkubieren. Die Rohre gelangen in den Arbeitsbereich – entweder von einem vorherigen Arbeitsschritt hineingeschoben oder von der Handhabungsklemme angeordnet – und werden axial auf dem blauen Stützrahmen ausgerichtet.
- Klemme. Die seitlichen Klemmarme schließen sich nach innen und die darüberliegende Einheit drückt nach unten, wodurch die Bündelgeometrie fixiert wird und sich die Rohre nicht verschieben können.
- Gurt. Der Umreifungskopf führt das Band um den Mittelteil des Bündels, bildet eine vollständige Schlaufe, und eine Spann-/Sicherungsvorrichtung schließt die Verbindung ab.
- Veröffentlichung. Die Klemmarme öffnen sich; das umreifte Bündel verbleibt entweder auf dem Positionierrahmen oder wird von der Transferklemme aufgenommen und zur Weiterbeförderung auf die Plattform gestellt.
- Zurücksetzen. Alle Mechanismen kehren in ihre Ausgangspositionen zurück, und das nächste Bündel tritt ein.
Die separate Zwei-Backen-Übergabeklemme (sichtbar ab ca. t≈150 s) ist besonders für die Planung einer kompletten Produktionslinie relevant. Sie zeigt an, dass die Maschine mit Zu- und Abfuhr kombiniert werden kann, sodass die Bündel ohne manuelles Anheben zwischen den Stationen transportiert werden. Falls Ihr aktueller Prozess auf dem manuellen Bündeln und Umreifen von Rohren basiert, liegt der Unterschied auf der Hand: Die mechanische Klemmung fixiert die Bündelform konstant, und das Umreifungsband wird unter kontrollierter Spannung anstatt von Hand angelegt – genaue Angaben zu Konsistenz und Geschwindigkeit werden im Video jedoch nicht gemacht und sollten beim Hersteller erfragt werden.
Wo eine solche Maschine passt
Die hier gezeigte Methode zur Rohrhandhabung und -verzurrung ist typischerweise in Umgebungen wie den folgenden relevant:
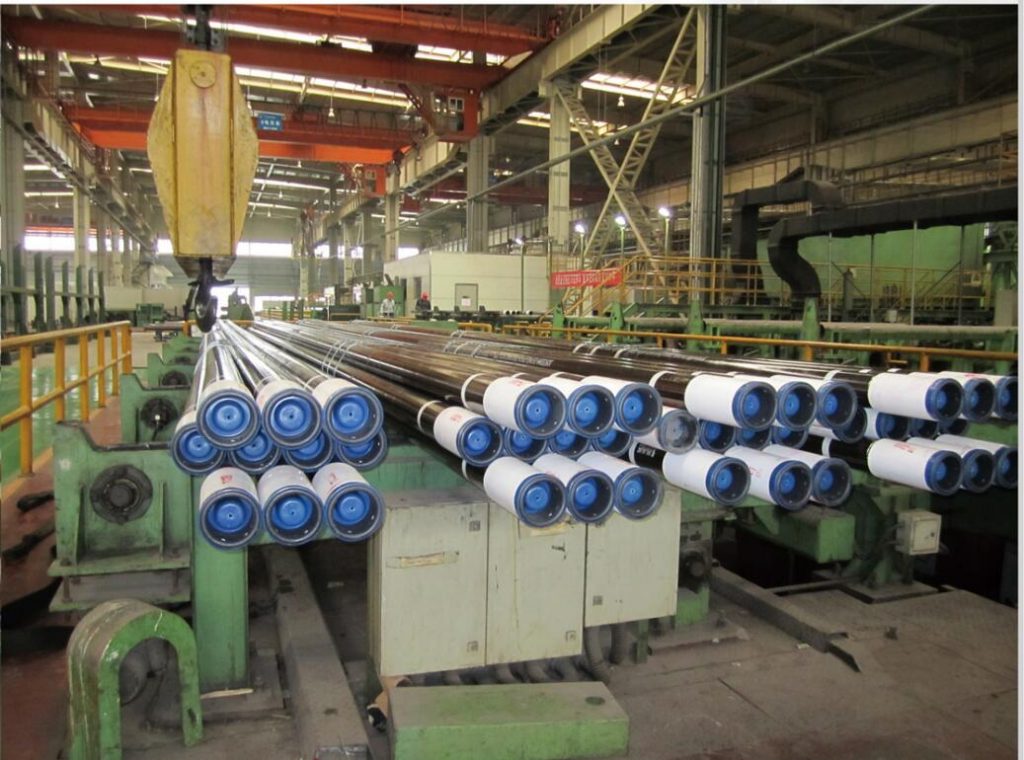
- Stahlservicezentren und Rohrwerke, wobei die Bündel für das Stapeln, Verpacken und Versenden einheitlich sein müssen.
- Baustoffverteilung, wobei lange Rohre in gleichmäßigen Schichtmustern für die Handhabung mit Gabelstaplern oder Kränen gebündelt werden.
- Jede Zuleitung zu einer nachgelagerten Verpackungs- oder WickelstufeDenn ein gut verschnürtes Bündel ist die Voraussetzung für eine stabile Außenverpackung.
Ein Vergleich, der sich lohnt, bevor Sie sich entscheiden:
| Manuelle Bündelung | Maschinelle Bündelung (wie abgebildet) |
|---|---|
| Die Bündelform hängt vom Operator ab. | Die Klemmarme definieren eine wiederholbare Bündelgeometrie |
| Die Riemenspannung variiert von Hand | Das Band wird durch einen speziellen Mechanismus gespannt. |
| Schweres Heben zwischen den Stationen | Die Transferklemme bewegt das Bündel mechanisch. |
| Die Produktionsmenge ist durch die Verfügbarkeit von Arbeitskräften begrenzt. | Geeignet für den kontinuierlichen Linienbetrieb |
Die qualitativen Vorteile sind aus dem beobachteten Mechanismus klar ersichtlich; alle quantifizierbaren Vorteile (Arbeitsersparnis, Bündel pro Stunde, Amortisationszeit) müssen vom Hersteller und nicht von diesem Videomaterial stammen.
Zu besprechende Sicherheits- und Integrationspunkte
Das Video zeigt weder einen Not-Aus-Schalter noch Lichtvorhänge oder eine vollständige Umzäunung. Das bedeutet nicht, dass die Maschine diese nicht besitzt – die Kameraperspektiven bestätigen deren Vorhandensein lediglich nicht. Nehmen Sie diese Punkte für Ihre eigene Risikobewertung in die Diskussion auf:
- Schutzvorrichtungen und Verriegelungen im Bewegungsbereich des Klemmarms.
- Platzierung und Sichtbarkeit des Not-Aus-Schalters von allen Bedienerplätzen aus.
- Ob die Gurtspannung einstellbar ist, um eine Verformung dünnwandiger Rohre zu vermeiden.
- Wie die Maschinenabläufe mit der vorgelagerten Zuführung und den nachgelagerten Förderbändern ablaufen und ob Fehlerdiagnose-/Alarmausgänge für die Linienintegration verfügbar sind.
Alle oben genannten Punkte sollten mit dem Hersteller im Hinblick auf die örtlichen Sicherheitsbestimmungen und die Gegebenheiten der Fabrik abgeklärt werden.
FAQ
Welche Rohrgrößen kann die Maschine verarbeiten? Das Video zeigt Rohre mit einem geschätzten Durchmesser von ca. 100–150 mm und einer Länge von über 2.5 m, die zu jeweils zehn Stück gebündelt sind. Zulässige Größenbereiche, Wandstärkengrenzen und Bündelgewichtsgrenzen werden nicht angegeben – bitte wenden Sie sich an den Hersteller.
Verwendet die Maschine Stahl- oder Kunststoffbänder? Die Aufnahmen zeigen ein helles Band an einem fertigen Bündel und ein schwarzes Band während des Umreifungsvorgangs. Material und Spezifikationen lassen sich jedoch nicht erkennen. Bitte prüfen Sie die Bandoptionen und die Kompatibilität mit dem Hersteller.
Wie lange dauert ein vollständiger Zyklus? Das Video zeigt keine Zykluszeit an, und die aufgenommenen Einzelbilder erlauben keine genaue Angabe. Bitte fragen Sie den Hersteller nach einer gemessenen Zykluszeit mit einem vergleichbaren Gerät.
Lässt es sich in eine bestehende Produktionslinie integrieren? Das Video zeigt eine Übergabeklemme, die Bündel auf eine Plattform befördert, sowie mehrere Bündel, die auf der Linie bereitgestellt werden. Dies deutet auf die Integrationsfähigkeit in die Produktionslinie hin. Förderhöhen, Steuerungsschnittstellen und der Platzbedarf müssen für Ihre Anlagenplanung bestätigt werden.
Ist während des Umreifens ein Eingriff des Bedieners erforderlich? In den ersten Bildern ist eine Person in der Nähe der Maschine teilweise zu sehen, die offenbar die Maschine überwacht oder bedient. Der Umfang des manuellen Eingriffs im normalen Produktionsablauf wird nicht dargestellt – bitte erfragen Sie die vorgesehene Betriebsart beim Hersteller.
Checkliste zur Überprüfung vor dem Kauf
Bevor Sie ein Angebot anfordern, arbeiten Sie diese Liste durch:
- Den für Ihre Bündel erforderlichen Rohrdurchmesser und die Wandstärke sowie die Frage, ob die Klemmung sich automatisch anpasst, berücksichtigen.
- Unterstützte Bündelmuster (Anzahl der Lagen, Anzahl der Röhren pro Bündel).
- Art des Riemens, Breite und Einstellbarkeit der Spannung.
- Gemessene Zykluszeit und Nennleistung pro Stunde für Ihr Produkt.
- Sicherheitspaket: Schutzvorrichtungen, Not-Aus-Schalter, Lichtvorhänge, Einhaltung der örtlichen Vorschriften.
- Systemdiagnose und Alarmausgänge für die Linienintegration.
- Verfügbarkeit von Ersatzteilen und Zusagen zur Reaktionsfähigkeit nach dem Kauf.
Verwandte lesen
- Umreifungsmaschine für Stahlrohre
- Automatische Verpackungslinie für Stahlrohre
- Automatische Umreifungsmaschine
- Umreifungsmaschine für Stahldraht
- Halbautomatische Palettenwickelmaschine
Nächster Schritt
Wenn die in diesem Video gezeigten Rohrgrößen und Bündelformate Ihren Anforderungen entsprechen, senden Sie uns bitte Ihre Rohrspezifikationen – Außendurchmesser, Wandstärke, Länge und Zielanzahl Rohre pro Bündel – über unser Kontaktformular . Wir können Ihnen dann die passende Maschinenkonfiguration, Umreifungsoptionen und die zu erwartenden Zykluszeiten für Ihre Anwendung bestätigen.
Quelle und Methode: Dieser Artikel basiert ausschließlich auf dem oben eingebetteten Video. Die Analyse erfolgte mittels eines Bildverarbeitungsmodells anhand einzelner Videobilder. Das Video enthält lediglich Hintergrundmusik, keine gesprochenen Kommentare oder Kommentare, die transkribiert werden müssten. Nicht sichtbare Abbildungen sind als Punkte gekennzeichnet, die mit dem Hersteller abgeklärt werden sollten.
Veröffentlicht: 03.09.2026