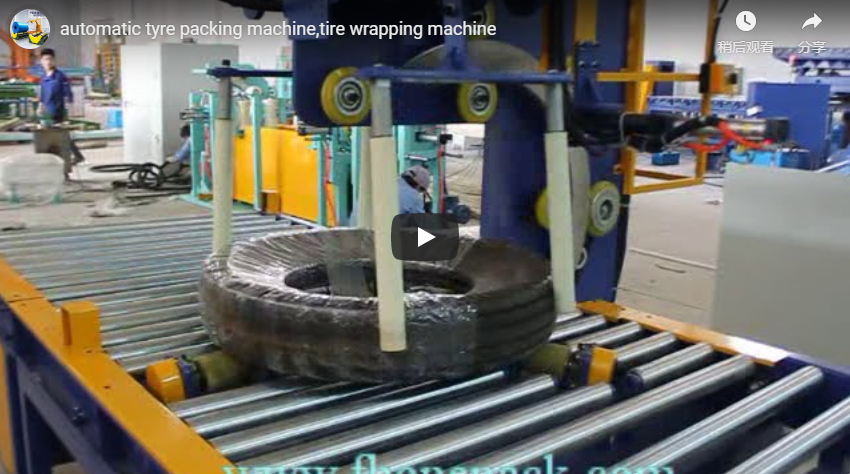
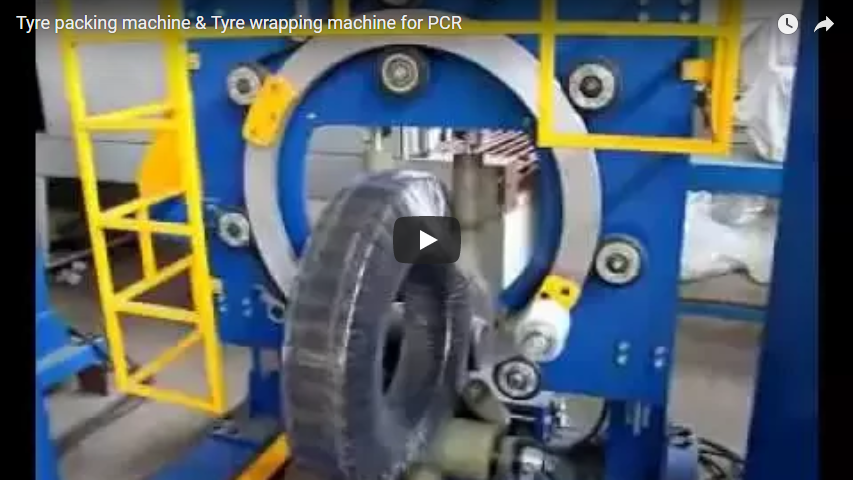
Zusammenfassung: Diese halbautomatische, horizontale Orbitalwickelanlage wurde für Präzisionslagerringe, Drehkranzlager und bearbeitete Naben entwickelt und integriert einen automatisierten Wickelring mit einer pneumatisch/hydraulischen Hebevorrichtung. Durch das Anhalten des Arbeitszyklus an einer definierten Position („Heber oben“) ermöglicht die Maschine eine ergonomische, belastungsfreie Ladehöhe für die Bediener und gewährleistet gleichzeitig eine gleichbleibende Folienspannung sowie einen mehrlagigen Korrosionsschutz (VCI + PE-Stretchfolie) bei unterschiedlichen Produktionsläufen.
Die Maschine: Systemarchitektur und Betrieb
Dieses Spezialverpackungssystem bringt schützende Stretchfolie auf ringförmige Bauteile wie Radiallager, schwere Drehkranzlager und bearbeitete Radnaben auf. Die Anlage wurde speziell für Produktionsbetriebe mit mittlerem Durchsatz und Montagelinien mit gemischten Bauteilen entwickelt und schließt die Lücke zwischen arbeitsintensiver manueller Verpackung und komplexen, übergroßen, vollautomatischen Förderanlagen.
[Unloading / Loading Station] ── (Ergonomic Lifter) ──► [Centering & Orbital Wrapping Zone]
        ▲                                                               │
        └────────────────── (Finished Component Return) ────────────────┘
Das System integriert drei zentrale Baugruppen, die über eine zentrale Siemens/Mitsubishi-SPS gesteuert werden:
- Orbitaler Wickelring: Ein hochsteifer, rotierender Ring, der von PU-Rädern mit doppelter Reibung angetrieben wird, führt den Filmschlitten reibungslos durch die innere Bohrung und um den äußeren Umfang des Bauteils.
- Integrierte Aufzugsstation: Eine vertikale Positionierplattform, die von geführten Zylindern mit vorgesteuerten Rückschlagventilen angetrieben wird und das Werkstück auf eine kalibrierte Übergabehöhe (typischerweise 750–850 mm über dem Boden) für eine sichere Materialhandhabung anhebt.
- Filmausgabewagen: Ausgestattet mit einer einstellbaren mechanischen Reibungsbremse oder angetriebenen Vorstreckwalzen (bis zu 200%), die eine präzise Folienstreckung ermöglichen, ohne leichte Halterungen oder interne Lagerlaufbahnen zu verformen.
Da Be- und Entladung an einer einzigen Station erfolgen, benötigt das System nur eine minimale Stellfläche und macht umfangreiche Zu- und Abfuhrrollenbahnen überflüssig.
Bestätigter Betriebszyklus: 10-stufige Sequenz
Die Steuerungslogik folgt einer strikten „Halte-in-oben“-Sequenz, um sowohl den Bediener als auch die präzisionsgeschliffenen Oberflächen des Lagers zu schützen. Der Zyklus springt niemals ohne expliziten Freigabebefehl des Bedieners in die nächste Verpackungsphase.
| Schritt | Maschinenwirkung & Kinematik | Bediener- und Sicherheitsschnittstelle |
|---|---|---|
| 01 | Das zuvor verpackte Bauteil kehrt aus der Verpackungszone zur Aufzugsstation zurück. | Sichtprüfung durch den Bediener; Station frei. |
| 02 | Der Aufzug hebt das Bauteil auf die vorgesehene ergonomische Entladehöhe (750–850 mm). | Mechanisch geführter vertikaler Aufstieg; Pilot-Rückschlagventile verriegeln ihre Position. |
| 03 | Die Maschine stoppt den Zyklus bei „Heber oben“.; Antriebsmotoren schalten in den Standby-Modus. | Zwei optische Sicherheitssensoren überprüfen die obere Verfahrgrenze. |
| 04 | Der Bediener entfernt das verpackte Bauteil mithilfe eines Werkstattkrans, eines Manipulators oder eines manuellen Greifers. | Der Lifter bleibt in Arbeitshöhe verriegelt. |
| 05 | Der Bediener positioniert ein unverpacktes Lager auf den Schutzhalterungen des Hebers. | Zentrierung mittels Schwerkraft / Ausrichtungshilfe für V-Block. |
| 06 | Der Bediener drückt die Taste Zyklusstart Doppelt-Druckknopf-/Fußschalter außerhalb der Gefahrenzone. | Die SPS bestätigt, dass die Sicherheitslichtvorhänge und Verriegelungen frei sind. |
| 07 | Der Heber senkt sich bis zur Wickelmittellinie ab; Antriebsrollen greifen in die innere Bohrung ein. | Kontrollierter pneumatischer/hydraulischer Abstieg mit Durchflussbegrenzer-Dämpfung. |
| 08 | Wrapping-Sequenz: Der Ring dreht sich um das Lager, während Stützrollen das Bauteil positionieren. | Die Folie wurde mit programmierter Überlappung (30%–70%) und kontrollierter Spannung (15–40 N) aufgebracht. |
| 09 | Das Filmende wird eingeklemmt und abgetrennt; das eingewickelte Bauteil gleitet zurück zur Aufzugsbasis. | Die Antriebsrollen lösen sich reibungslos. |
| 10 | Der Aufzug hebt das Bauteil an; das System hält bei „Aufzug oben“ an, um den Kreislauf zu schließen. | Zyklus abgeschlossen; System wartet auf Schritt 04. |
Durch das automatische Anhalten in der angehobenen Position gewährleistet die Maschine eine standardisierte physische Übergabe. Die Bediener müssen nie in bewegliche Baugruppen greifen, und schwere Bauteile werden stets in einer optimalen ergonomischen Haltung be- und entladen.
Technische Spezifikationen & Konstruktionsüberlegungen
Vor der endgültigen Festlegung des Maschinendesigns und der Fertigung der Struktur benötigt unser Ingenieurteam eine Bestätigung der folgenden Betriebsgrenzen:
1. Werkstückumhüllung und dynamische Belastbarkeit
- Durchmessergrenzen: Prüfen Sie den minimalen Innendurchmesser (ID), um den Durchlass des Wagens zu gewährleisten, sowie den maximalen Außendurchmesser (OD).
- Breiten- und Gewichtsbeschränkungen: Prüfen Sie die minimalen und maximalen Lagerringhöhen (W) und die Gesamtmasse (kg). Bei Werkstücken mit einem Gewicht von über 35 kg sollten Hebezeuge oder Vakuumhebevorrichtungen am Umfang des Hebezeugs angebracht werden.
2. Verpackungsmaterialien & Atmosphärenversiegelung
- Filmkompatibilität: Standard-Polyethylen (LLDPE)-Maschinenstreckfolie (17–35 µm), VCI-Folie (Volatile Corrosion Inhibitor) oder beschichtetes Kreppkraftpapier.
- Überlappungs- und Ebenenprogrammierung: Die Überlappungsraten werden am HMI auf 30 % bis 70 % eingestellt: Überlappung % = (1 − V_traverse ÷ (N_ring × W_film)) × 100
- Um eine wasser- und luftdichte Abdichtung zu gewährleisten, sollten beim Packen von rostgeschützten Lagern Überlappungsverhältnisse von 50 % oder höher eingestellt werden.
3. Funktionale Sicherheit und Industriestandards
- Designstandards: Risikobewertung durchgeführt unter EN ISO 12100Die Schutzanforderungen für Verpackungsmaschinen entsprechen den EN 415-10.
- Sicherheitsarchitektur: Physische Umzäunung des Geländes, optische Sicherheitslichtvorhänge der Kategorie 4 / PL e am Ladeportal und ein integrierter Not-Aus-Schaltkreis (E-Stop), der direkt mit Sicherheits-Aus-Schützen verbunden ist.
- Lockout/Tagout (LOTO): Für pneumatische Ablassventile und die elektrische Hauptversorgung wurden Standard-Trennschalter installiert.
4. Elektrische Anlagen und Betriebsmittel
- Bedienelemente & Benutzeroberfläche: Mehrsprachiger industrieller HMI-Touchscreen (Englisch, Deutsch oder regionale Optionen). Ferndiagnose über industrielles Ethernet verfügbar.
- Spezifikationen des Versorgungsunternehmens: Versorgungsspannung 380V/415V/480V (3-phasig, 50/60 Hz); saubere, trockene Druckluftversorgung bei 0.5–0.7 MPa.
Warum Präzisionslager eine automatisierte Maschinenverpackung erfordern
Hochpräzisionslager, Drehkranzlager und aufeinander abgestimmte Lagerbaugruppen verfügen über ultrafein geschliffene Laufbahnen, die sehr anfällig für Feuchtigkeit, Partikel in der Luft und Oxidation bei der Lagerung sind. Die manuelle Verpackung stellt drei zentrale technische Herausforderungen dar:
- Inkonsistente Filmspannung: Manuelles Umwickeln führt zu unterschiedlichen Klemmkräften entlang des Ringprofils. Lose Wicklungen lassen Luft und Feuchtigkeit eindringen; zu starkes manuelles Ziehen birgt die Gefahr, dünnwandige Käfige zu verformen oder die Fettverteilung zu verändern.
- Verunreinigungen der Rennstrecke: Die manuelle Handhabung erhöht das Risiko, dass Schweiß, Salz und Fremdkörper direkt auf die Lagerlaufbahnen gelangen. Die halbautomatische Umhüllung schützt die Oberfläche durch einen kontinuierlichen, berührungslosen Vorgang.
- Feuchtigkeitsdichte VCI-Aktivierung: Für eine effektive Freisetzung der Korrosionsinhibitoren in der Gasphase ist bei der VCI-Umhüllung eine gleichmäßige mechanische Kompression erforderlich. Automatisierte Vorstreckvorrichtungen pressen die aktive chemische Barriere fest gegen die Metalloberflächen und gewährleisten so einen langfristigen Rostschutz während des Seetransports.
Matrix für Ingenieurberatung und Angebotsanfragen
Um innerhalb von 48 Stunden eine vollständig ausgearbeitete Layoutzeichnung, eine geschätzte Zykluszeit und ein kommerzielles Angebot zu erhalten , überprüfen Sie bitte Ihre Komponentenparameter anhand der untenstehenden Matrix:
| Technischer Parameter | Typischer Spezifikationsbereich | Projektbestätigung |
|---|---|---|
| Bauteil-Außendurchmesser (AD) | 150 mm - 1,200 mm | [ ___ mm ] |
| Bauteil-Innendurchmesser (ID) | 80 mm - 900 mm | [ ___ mm ] |
| Maximale Bauteilhöhe (H) | 40 mm - 450 mm | [ ___ mm ] |
| Maximale Werkstückmasse | Bis zu 1,500 kg | [ ___ kg ] |
| Anforderungen an das Filmmaterial | LLDPE-Stretch / VCI / Krepppapier | [ ___ ] |
| Zielzykluszeit | 30 – 60 Sekunden pro Ring | [ ___ sec ] |
| Anlagenstromversorgung | 380–480 V, 3-phasig, 50/60 Hz | [ ___ V / ___ Hz ] |
Unsere erfahrenen Maschinenbauingenieure bewerten jede Anwendung, um den Orbitalringabstand, den Hub des Stößels und die Walzenwagendynamik exakt auf Ihre Produktpalette abzustimmen.
Verwandte Systeme und technische Lektüre
Für die Verarbeitung großtechnischer Spulen, schwererer industrieller Stahlspulen oder kontinuierlicher Durchlaufverpackungssysteme nutzen Sie unsere ergänzenden technischen Ressourcen:
- Automatische Coil-Verpackungslinie — Vollautomatische Spulenverpackungszellen mit integrierter Belichtungsmessung für schwere Band- und Drahtspulen.
- Horizontale Orbital-Stretchwickler — Kontinuierliche Hochdurchsatz-Wickelsysteme für längliche Profile, Bündel und Automobilbaugruppen.