Kurzfassung: Wir bauen Verdichtungs- und Umreifungsanlagen für Walzdrahtcoils, die lose Coils entlang ihrer Achse verdichten und so für eine kürzere und dichtere Umreifung sorgen. Unsere Verdichtungsanlage ist für 4 Umreifungen pro Coil und einen Zyklus von 30–40 Sekunden ausgelegt. Senden Sie uns Ihre Layoutzeichnung und Sie erhalten innerhalb von 48 Stunden ein Angebot.
Inhaltsverzeichnis
- Was die Verdichtungs- und Umreifungslinie leistet
- Innerhalb des Verdichtungszyklus
- Spulenbeladung und Leitungslayout
- Umreifung und Bindung
- Größen und Spezifikationen
- Veranschaulichende Größenbeispiele
- Checkliste für Angebotsanfragen
- Kontrollen und Sicherheit
- Häufig gestellte Fragen zur Technik
- Verwandte lesen
- Quellen
- Nächster Schritt
Was die Verdichtungs- und Umreifungslinie leistet
Eine Drahtverdichtungsmaschine komprimiert eine lose Spule entlang ihrer Achse, sodass diese kürzer und dichter gebunden wird; die Umreifungsbänder fixieren anschließend die verdichtete Höhe. Die Umreifung erfolgt durch mehrere, um die Spule angeordnete Bänder, die jeweils durch die Öse und über die Außenseite geführt werden. Da die lose Spule größtenteils aus Luft besteht, sorgt die vorherige Verdichtung dafür, dass das Band ein stabiles, dichtes und nicht etwa ein federndes Bündel hält. Unsere Umreifungsstation ist für vier Umreifungsköpfe ausgelegt.
Innerhalb des Verdichtungszyklus
Der Verdichtungszyklus läuft in aufeinanderfolgenden technischen Schritten ab: Kranbeladung, vertikale hydraulische Kompression, radiale Umreifungszuführung und horizontale Spulenhandhabung.
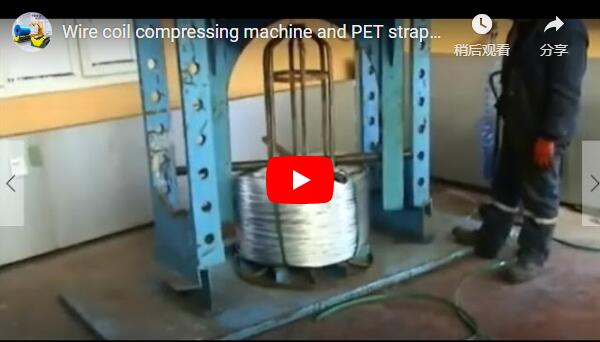
Zunächst hebt ein Kran mit C-Haken die Drahtspule zur Verdichtungsstation, wo sie senkrecht im blauen, vertikalen Verdichtungsrahmen mit gebogenen Führungsstangen steht. Weitere Spulen sind in der Nähe der Maschine gestapelt. Da die Zuführung vom Kran übernommen wird, bleibt der Abstand zwischen Bereitstellungsbereich und Presse gering.
Zweitens schließt sich die vertikale Hydraulikpresse über der Spule auf dem Rollenförderer und komprimiert sie zwischen den vertikalen Säulen der Maschine, wodurch die lose Spule kürzer und dichter gepresst wird. Vertikale Arme befinden sich vor Beginn des Pressvorgangs über der Spule.
Drittens führen die Umreifungsköpfe die Bindedrähte radial durch das Öhr und um die Außenseite der verdichteten Spule herum. Schließlich legt ein Kipparm die fertige Spule waagerecht aus und transportiert sie in einen horizontalen Rahmen. Von dort verlässt die Spule die Produktionslinie als stabiles, dichtes Bündel.
Spulenbeladung und Leitungslayout
Auf unserer Produktionslinie transportiert ein Kran mit C-Haken die Drahtspulen zur Verdichtungsstation. Der Verdichtungshub wird projektspezifisch eingestellt. Die Spulen lagern gestapelt neben der Presse, bis der Kran sie anhebt. Dadurch bleibt die Verdichtungsstation selbst kurz, und die Lagerhalle übernimmt die Pufferung.
Diese Anordnung gewährleistet die Unabhängigkeit von Kran- und Presszyklus: Eine Spule kann transportiert werden, während eine andere verpresst wird. Da die Zuführung vom Kran übernommen wird, ist kein langes Förderband zwischen Bereitstellungsbereich und Presse erforderlich. Teilen Sie uns Ihre Kranspannweite und Ihren Spulenbereitstellungsplan mit, und wir platzieren die Verdichtungsstation dort, wo Ihr bestehender Kran bereits hinreicht.
Umreifung und Bindung
Unsere Umreifungsstation ist für die gleichzeitige Anbringung von vier Bindedrähten ausgelegt. Der Bindedraht hat einen Durchmesser von 6.3–8 mm, und jede Umreifungsrolle benötigt vier Bindedrähte. Die Umreifungsbänder verlaufen radial: durch die Öse, über die Außenseite und zurück, sodass die verdichtete Höhe gleichzeitig aus mehreren Richtungen gehalten wird. Unsere Antriebseinheit ist für 210 bar ausgelegt, und die Verdichtungskraft ist von 60–400 kN einstellbar.
Größen und Spezifikationen
| Parameter | Unsere Spezifikation |
|---|---|
| Bänder pro Spule | 4 |
| Spulenaußendurchmesser | 1000-1800 mm |
| Coilgewicht | Maximalgewicht 500-2000 kg |
| Verdichterzykluszeit | 30-40 s |
| Durchmesser des Bindedrahtes | 6.3-8 mm |
| Verdichtungskraft | einstellbar 60-400 kN |
Sämtliche Werkzeuge, Hübe und Umreifungsköpfe werden pro Projekt konfiguriert, und der Pressenhub wird pro Spule eingestellt, sodass die Tabelle die Spezifikationsbereiche angibt, nach denen wir bauen, anstatt einen festen Arbeitspunkt.
Veranschaulichende Größenbeispiele
Für eine Spule mit 1200 mm Außendurchmesser, 700 mm Bohrung und 800 mm Breite benötigt eine einzelne radiale Umreifungsschlaufe etwa 2100 mm Umreifungsband (beispielhaft). Das Verdichten einer losen Spule mit 900 mm Durchmesser auf eine Höhe von 600 mm ergibt ein Verdichtungsverhältnis von 1.5 (beispielhaft). Eine 2000 kg schwere Spule trägt eine Gewichtskraft von etwa 19620 N (beispielhaft).
Das Ergebnis der Schleifenberechnung entspricht der Bandlänge für einen Durchgang; multiplizieren Sie diese mit der Anzahl der Bänder auf Ihrer Spule, um die Gesamtlänge pro Spule zu erhalten. Geben Sie Ihre Spulenabmessungen an, um Berechnungen zur Bandlänge, Schätzungen des Verdichtungsverhältnisses und die erforderlichen Presskräfte zu erhalten.
Checkliste für Angebotsanfragen
- Spulenaußendurchmesser, Bohrung und Breite
- Spulengewicht und Spulen pro Schicht
- Material und Anzahl der Riemen
- Layoutzeichnung mit Kran- und C-Haken-Daten
- Zielmarkt, daher gelten die richtigen Standards.
Kontrollen und Sicherheit
Die geltenden Normen hängen vom Zielmarkt ab: Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest, und EN 415-10 regelt die Sicherheit von Verpackungsmaschinen dieser Art. Vor dem Berühren des Spulenbereichs die Maschine anhalten, isolieren und die Verriegelung aktivieren. Niemals in den Rahmen greifen, während die Presse läuft.
Häufig gestellte Fragen zur Technik
F: Wie viele Bänder bringt die Maschine an jeder Spule an? A: Unser Verdichter ist für 4 Bänder pro Spule ausgelegt, und die Bänder verlaufen radial durch das Auge.
F: Welche Spulengrößen kann die Anlage verarbeiten? A: Unsere Maschine ist für Spulen mit einem Außendurchmesser von 1000-1800 mm und einem Gewicht von 500-2000 kg ausgelegt.
F: Wie lange dauert ein Verdichtungszyklus? A: Unser Verdichter ist für eine Zykluszeit von 30-40 Sekunden ausgelegt, und der Hub wird pro Spule eingestellt.
F: Welche Normen decken die Sicherheit dieser Maschine ab? A: CE-Märkte verlangen eine Risikobewertung nach ISO 12100, und EN 415-10 deckt die Sicherheit von Verpackungsmaschinen dieser Art ab.
F: Mit welchem Material bindet der Kopf? A: Unsere Umreifungsköpfe sind für Bindedraht mit einem Durchmesser von 6.3-8 mm und 4 Bänder pro Spule ausgelegt.
Verwandte lesen
- Drahtspulen-Kompaktierungspresse: Der Zyklus vor dem Umreifen
- Automatische Stahldrahtspulen-Kompaktierungs- und Umreifungsmaschine
- Automatische Aufwickel- und Verdichtungsanlage für Stahldrahtspulen
- Stahldraht-Spulenwender: Hydraulischer Kippmechanismus für 90 Grad
Quellen
Letzte Überprüfung: 24.03.2026
Nächster Schritt
- Senden Sie Ihre Layoutzeichnung an info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot.
- Vereinbaren Sie einen Besichtigungstermin mit unseren Ingenieuren.